


Wat is progressief stempelen en waarom het ertoe doet
Wanneer u miljoenen identieke metalen onderdelen nodig heeft die snel en met herhaalbare nauwkeurigheid moeten worden geproduceerd, domineert één proces:progressief stempelen. Het is de ruggengraat van de productie van grote- metalen componenten, maar de term zelf kan ondoorzichtig aanvoelen als u niet rechtstreeks met het gereedschap heeft gewerkt. Dus wat is een progressieve matrijs, en waarom is het van belang voor ingenieurs die op maat gemaakte progressieve matrijs- en stempeloplossingen evalueren?
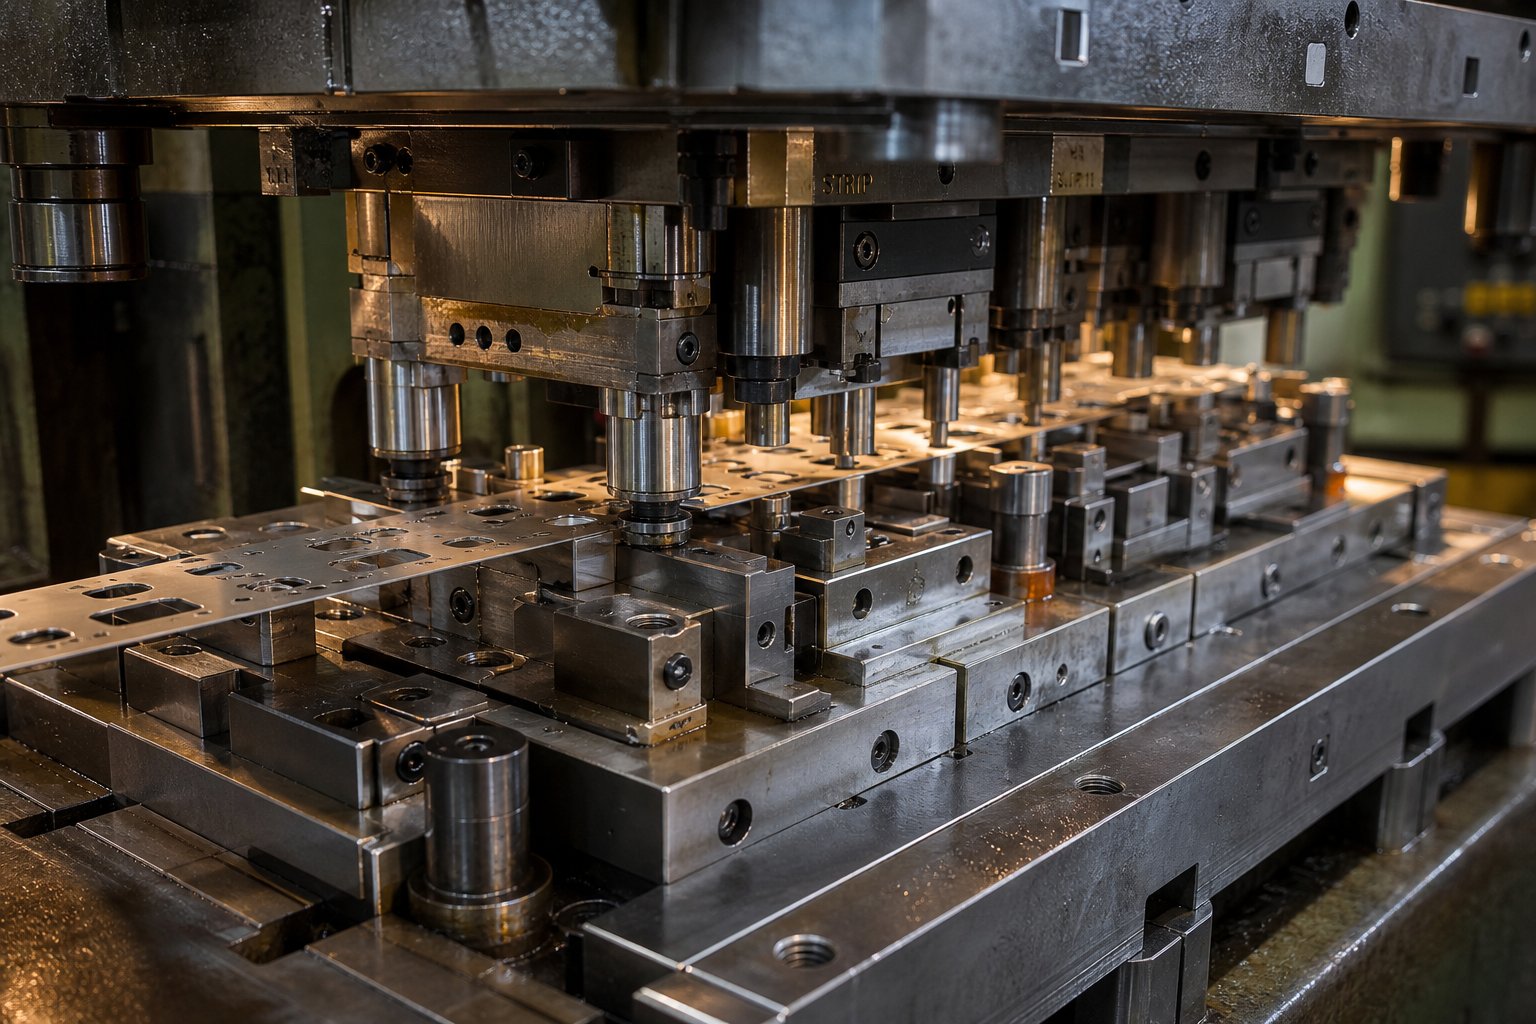
Progressief matrijsstempelen is een metaalvormproces met spoel-waarbij een strook plaatmetaal door meerdere stations beweegt binnen één enkele matrijsset, waarbij elke persslag een opeenvolgende bewerking uitvoert - stansen, doorboren, buigen of vormen - totdat het voltooide onderdeel wordt gescheiden bij het eindstation.
Die ene definitie omvat het kernconcept, maar het mechanisme daaronder is waar de technische waarde leeft.
Hoe progressief stempelen werkt
Stel je een rol plaatmetaal - staal, aluminium, koper of messing - voor die op een afwikkelaar wordt geladen en in een stempelpers wordt gevoerd. Een servo-feeder beweegt de strip vooruit met een vaste stap, de feed pitch genoemd. Bij elke persslag beweegt de strip precies die afstand naar het volgende station.
Elk station voert één specifieke handeling uit. De eerste zou proefgaten kunnen doorboren voor registratie. De volgende kan een interne functie leegmaken. Een stroomafwaarts station buigt een lipje. Een andere vormt een drie-dimensionale geometrie. Bij het eindstation wordt het voltooide onderdeel losgesneden van de draagstrip en uitgeworpen.
De strip zelf fungeert als transportmechanisme - geen robotarmen, geen handmatige hantering van onderdelen tussen bewerkingen door. Pilot-pinnen passen op voor-geponste gaten op elk station om eventuele kleine afwijkingen in de voeding te corrigeren, waardoor de strip binnen een duizendsten van een inch op zijn plaats blijft. Deze pilotstrategie zorgt ervoor dat progressief stempelen zijn dimensionale consistentie over honderdduizenden cycli krijgt.
Persen met progressieve matrijzen werken doorgaans tussen de 25 en meer dan 200 slagen per minuut, wat betekent dat bij elke slag een afgewerkt onderdeel valt zodra de strip volledig door alle stations is geladen. Deze verwerkingscapaciteit is moeilijk te evenaren met welke alternatieve vormmethode dan ook bij vergelijkbare toleranties.
Waarom progressieve matrijzen de hoge-productie domineren
Drie kenmerken maken progressief stempelen tot de standaardkeuze voor metalen onderdelen met grote- volumes:
- Eliminatie van het hanteren van onderdelen:Omdat de strip het werkstuk bij elke bewerking draagt, is er geen sprake van overdracht tussen machines, geen heropspanning en geen accumulatie van positioneringsfouten tussen de stappen.
- Consistente cyclustijden:De productiesnelheid wordt gemeten in slagen per minuut en blijft constant. Of u nu het eerste deel of het miljoenste deel uitvoert, de cyclustijd wijkt niet af.
- Inherente herhaalbaarheid:Alle vormgeometrie bevindt zich in één enkel geïntegreerd hulpmiddel. Elke afmeting wordt vastgelegd door gehard staal of hardmetaal, niet door de vaardigheid van de operator of door variatie in de opstelling.
Deze voordelen worden in de loop van de tijd steeds groter. Een goed-ontworpen progressieve matrijs kan onderdelen produceren tegen- eenheidskosten die 30% tot 80% lager zijn dan bij CNC-fabricageprocessen, waarbij de afvalpercentages worden geoptimaliseerd door middel van een intelligent ontwerp van de stripindeling. De initiële investering in gereedschap -, die kan variëren van $ 10.000 voor eenvoudige geometrieën tot $ 200.000 of meer voor complexe multi-stationgereedschappen -, wordt snel terugverdiend zodra de productievolumes de tienduizenden per jaar bereiken.
Voor ingenieurs die op zoek zijn naar precisiemetaalcomponenten, vertegenwoordigt progressief matrijzen en stempelen het kruispunt van snelheid, nauwkeurigheid en economie. Maar ruwe procescapaciteit vertelt slechts de helft van het verhaal. Het echte prestatieverschil - en het punt waarop de meeste projecten slagen of mislukken - komt neer op hoe grondig die matrijs is aangepast aan het specifieke onderdeel dat hij moet produceren.
Wat maatwerk betekent in vooruitstrevende matrijstechniek
Het woord ‘op maat’ wordt in de productie losjes gebruikt. Bij progressief matrijsgereedschap betekent het iets specifieks: elke geometrische, materiaal- en volgordebeslissing in het gereedschap is achterwaarts ontworpen ten opzichte van de vereisten van het voltooide onderdeel. Er is geen universele progressieve matrijs die wacht om aangepast te worden. - Elk stuk gereedschap is speciaal-gebouwd, en de mate van aanpassing bepaalt of het conforme onderdelen of duur afval oplevert.
Dus wat maken ingenieurs precies op maat als ze een tool op maat ontwikkelen en...matrijzenset voor progressief stempelen? Het antwoord omvat tientallen onderling afhankelijke variabelen, elk gevormd door de onderdeelgeometrie, het materiaalgedrag, de tolerantievereisten en het productievolume dat het gereedschap moet bedienen.
Variabelen Engineers passen aan in Progressive Tooling
Wanneer een vooruitstrevend stuk gereedschap en matrijzen helemaal opnieuw wordt ontworpen, maken ingenieurs weloverwogen keuzes op basis van een reeks parameters - waarvan geen enkele gestandaardiseerd is voor projecten. Dit zijn de belangrijkste aanpasbare elementen:
- Configuratie van de stripindeling:Onderdeeloriëntatie op de strip, dragertype (midden, buiten, lans), schrootbruggeometrie en materiaalgebruikspercentage. Een goed-geplande indeling kan de opbrengst met 10-15% verbeteren vergeleken met een algemene indeling.
- Aantal stations:Bepaald door de complexiteit van het onderdeel en de tolerantievereisten. Een eenvoudige beugel heeft mogelijk 4-6 stations nodig; een connector met meerdere bochten en gevormde kenmerken kan 12-20 nodig hebben.
- Matrijs materiaalkeuze:Gereedschapsstaalsoorten (D2, A2, M2) voor stations voor algemene- doeleinden versus hardmetalen wisselplaten voor snij- en vormoppervlakken met hoge- slijtage. De keuze hangt af van de abrasiviteit van het stripmateriaal en de verwachte levensduur van de matrijs.
- Voerrichting ten opzichte van graan:Het roteren van de oriëntatie van het onderdeel ten opzichte van de walsrichting van het metaal kan scheuren bij krappe bochten voorkomen, maar kan de stripbreedte en het afval vergroten. Het is een directe afweging-tussen vervormbaarheid en materiaalkosten.
- Staanplaatsafstand tussen stations:De vaste stapgrootte die de strip per slag voortbeweegt. Een kortere steek vermindert het stripverbruik, maar kan de stations overbelasten en de toegang voor onderhoud bemoeilijken.
- Strategie voor het plaatsen van pilotpins:Piloten kunnen gaten in de draagstrip of in de onderdeelgeometrie zelf aanbrengen. Plaatsing heeft invloed op de nauwkeurigheid van de registratie, en het gebruik van onderdelen als pilotlocaties kan ertoe leiden dat kritieke gaten in de loop van de tijd langer worden.
Elk van deze beslissingen staat in wisselwerking met de andere. Je kunt er niet één veranderen zonder dat dit gevolgen heeft voor de rest van het gereedschapsontwerp -. Dat is precies de reden waarom het ontwerp en de productie van aangepaste gereedschappen ervaren matrijsingenieurs vereisen in plaats van catalogusoplossingen.
Off-de-plank vs. volledig aangepast matrijsontwerp
Sommige leveranciers van stempels bieden aangepaste of semi{0}}standaard gereedschappen: bestaande progressieve matrijzen die enigszins zijn aangepast om de geometrie van een nieuw onderdeel te benaderen. Deze aanpak werkt voor standaardvormen - eenvoudige sluitringen, basisclips of onderdelen die toevallig overeenkomen met bestaande gereedschapsprofielen. De kosten per-onderdeel blijven hoger en de geometrie-opties blijven beperkt door de bestaande gereedschappen.
Volledig op maat gemaakte progressieve matrijzen volgen een fundamenteel ander pad. Het gereedschap is ontworpen rond het onderdeel - en niet andersom. Wanneer een ingenieur een positionele tolerantie van +/- 0,05 mm op een gevormd element specificeert, kan die ene vereiste door het hele ontwerp heen lopen: er kan een extra muntstation nodig zijn om terugveringsvariatie te elimineren, waardoor het totale aantal stations toeneemt, waardoor de stripbreedte groter wordt, wat de berekening van het materiaalgebruik en de voetafdruk van de matrijs verandert.
Dit cascade-effect is wat op maat gemaakte gereedschapsoplossingen onderscheidt van aangepaste benaderingen. Voor een strakkere vlakheidsmarkering kan een nivelleringsstation nodig zijn. Een eis aan de oppervlakteafwerking aan één zijde zou hardmetalen inzetstukken kunnen vereisen in plaats van gereedschapsstaal. Een braamvrije randspecificatie kan een scheerstation toevoegen na de eerste blanking. Elke functionele vereiste is gekoppeld aan een specifieke toolingbeslissing - en die beslissingen vermenigvuldigen zich.
De economische logica is eenvoudig: het ontwerp en de productie van aangepaste gereedschappen kosten vooraf meer, maar het produceert onderdelen goedkoper, sneller en consistenter zodra ze operationeel zijn. Een speciaal-gebouwde progressieve matrijs die is ontworpen voor uw exacte geometrie, materiaal en volumeprofiel is een aanwinst die jarenlang waarde genereert bij elke productierun.
De echte technische uitdaging is niet om te beslissen of - moet worden aangepast voor een niet-triviaal productieonderdeel; het is de enige haalbare weg. De uitdaging is om het ontwerpproces goed te krijgen, waarbij beslissingen over stripindeling, stationvolgorde en simulatie samenwerken om een tool te produceren die presteert bij de eerste proef in plaats van bij de vijfde.
Het op maat gemaakte progressieve matrijsontwerpproces, stap voor stap
Het verkrijgen van een progressieve stempelmatrijs van concept tot productie-klaar gereedschap is geen enkele stap - het is een zorgvuldig opeenvolgend technisch werkproces waarbij elke fase voortbouwt op gevalideerde beslissingen van de vorige. Sla een stap over of haast u door de analyse, en de problemen stroomafwaarts verergeren. Een matrijs die vijf proefversies nodig heeft in plaats van één, kan de productie met maanden vertragen en tienduizenden ongeplande kosten met zich meebrengen.
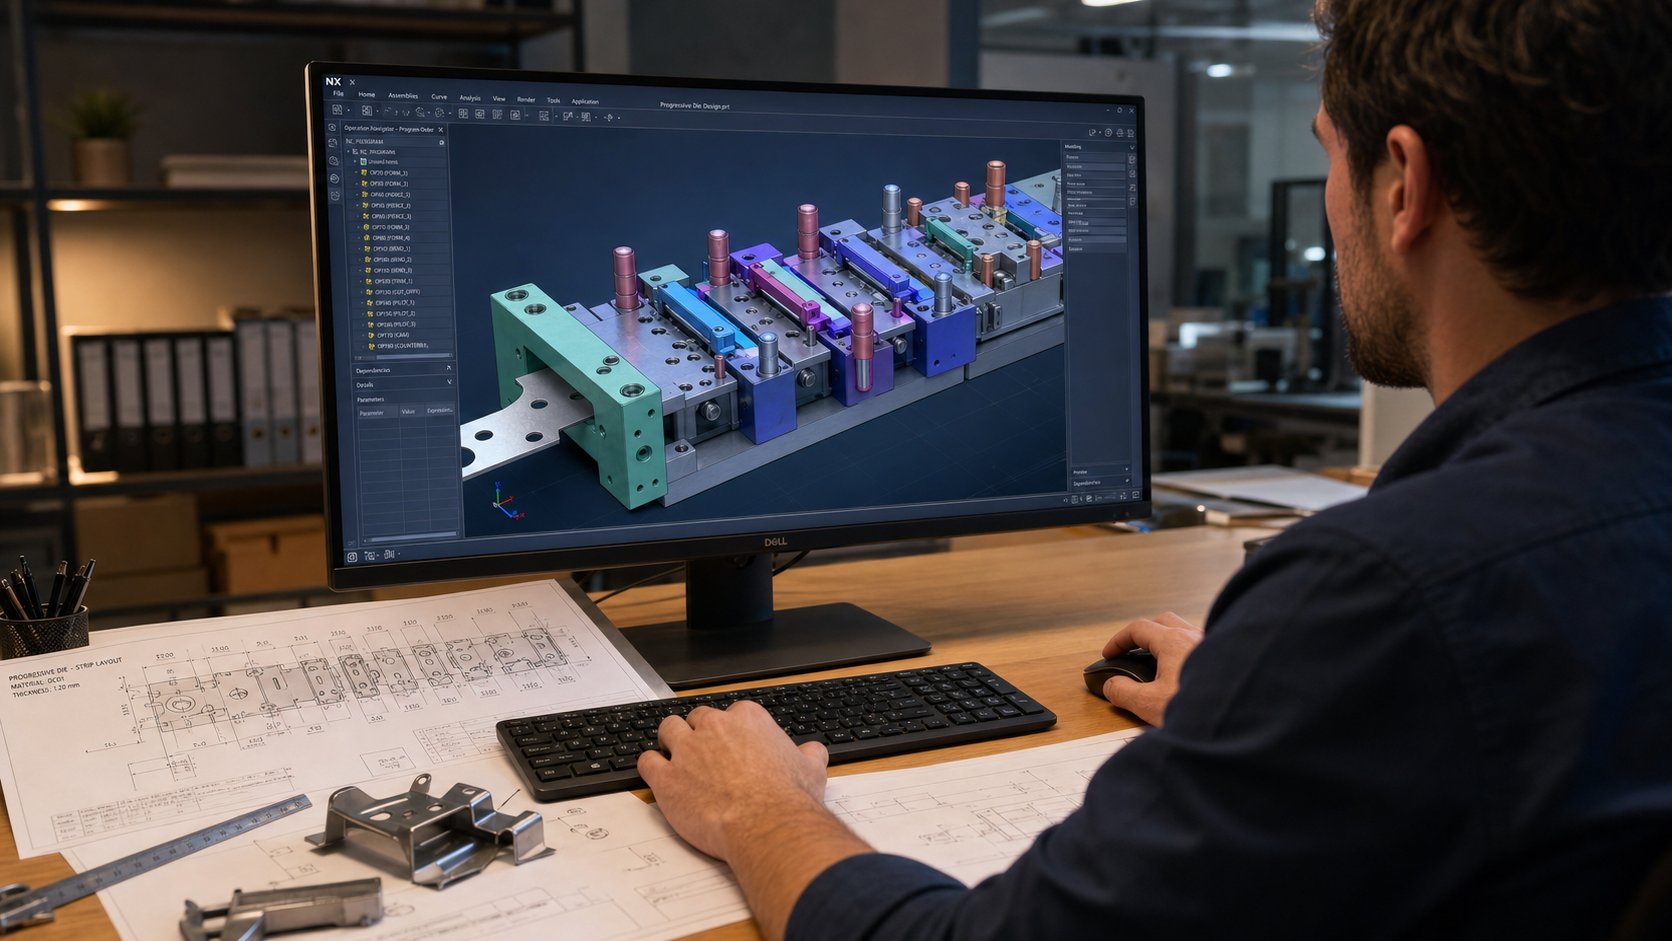
Dus hoe ziet een rigoureus, progressief ontwerpproces voor stempelmatrijzen er eigenlijk uit, vanaf het moment dat een onderdeelafdruk op het bureau van een matrijsontwerper belandt tot het punt waarop de conforme onderdelen in rap tempo dalen? Hier is de volledige reeks, opgesplitst in de fasen die goed-ontwikkelde tools scheiden van dure proefperiodes-en-fouten.
- Analyse van deelprints en haalbaarheidsonderzoek
- DFM-feedback en verfijning van de specificaties
- Ontwikkeling van de stripindeling
- Stationssequencing en definitie van de pilotstrategie
- Gedetailleerd matrijsontwerp (3D-modellering)
- Het vormen van simulatie en terugveringsvoorspelling
- Gereedschapsbouw en montage
- Tryout, bemonstering en productievalidatie
Elke fase vereist specifieke input van de klant en levert resultaten op die de volgende fase voeden. Laten we eens kijken wat er op elk punt gebeurt.
Van deelprint tot ontwikkeling van striplay-out
Alles begint met het afdrukken van onderdelen - de 2D-tekening of het 3D-model dat definieert hoe het voltooide onderdeel eruit moet zien. Maar een matrijsontwerper leest niet zomaar de afmetingen van die afdruk af. Ze analyseren het door de lens van vervormbaarheid: welke kenmerken kunnen in één keer worden bereikt, welke vormen progressief vormen over meerdere stations vereisen, en welke geometrieën misschien onmogelijk te produceren zijn zonder aanpassing.
Het eerste echte resultaat is een haalbaarheidsanalyse. Matrijsontwerpers beoordelen de geometrie van onderdelen aan de hand van de materiaaleigenschappen en signaleren potentiële problemen vroegtijdig - krappe buigradii die het risico van barsten met zich meebrengen, gevormde elementen die te dicht bij de randen liggen, of tolerantiemarkeringen die groter zijn dan wat standaard progressief stempelen betrouwbaar kan vasthouden zonder secundaire bewerkingen.
Dit is waar Design for Manufacturability (DFM)-feedback in beeld komt. Ervaren dienstverleners op het gebied van gereedschapsontwerp accepteren niet zomaar een onderdeelafdruk voor de nominale waarde. Ze duwen constructief terug: "Als je deze buigradius kunt openen van 0,5T naar 1,0T, elimineren we een station en verminderen we de terugveringsvariatie met 40%." Of: "Door dit gat 2 mm verder van de gevormde rand te plaatsen, kunnen we het doorboren voordat we het vormen, wat de positioneringsnauwkeurigheid verbetert." Deze suggesties besparen kosten en verbeteren de kwaliteit zonder de functie van het onderdeel in gevaar te brengen.
De input van de klant die in deze fase vereist is, omvat:
- Volledige onderdeelgeometrie (bij voorkeur 3D-model, minimaal 2D-tekening)
- Materiaalspecificatie (legering, temper, dikte)
- Geometrische maatvoering en toleranties (GD&T)
- Jaarlijkse volume- en productielevensduurverwachtingen
- Eisen aan oppervlakteafwerking en cosmetische normen
- Eventuele secundaire werkzaamheden die stroomafwaarts zijn gepland (beplating, warmtebehandeling, montage)
Nu de haalbaarheid is bevestigd en DFM-herzieningen zijn overeengekomen, ontwikkelt de matrijsontwerper de stripindeling. Dit is de blauwdruk die alles definieert: hoe het onderdeel zich op de strook oriënteert, waar schrootbruggen de drager bij elkaar houden, hoe materiaal door elk station stroomt en waar de afsluiting plaatsvindt. Een stripindeling voor een progressieve stempelmatrijs is in wezen deproces indeling- het definieert niet alleen de vormingsvolgorde, maar ook hoe schroot wordt afgevoerd, hoe het onderdeel door het gereedschap wordt gedragen en hoe het aan het einde wordt uitgeworpen.
De ontwikkeling van de stripindeling is ook bepalend voor het materiaalgebruik. Een ervaren matrijsontwerper kan de opbrengst vaak verbeteren door de rotatie van onderdelen, de nestoriëntatie of de configuratie van de dragers aan te passen - waardoor een gebruik van misschien 60% wordt omgezet in 72% of hoger. Bij een jaarlijkse run van een miljoen- onderdelen vertaalt dat verschil zich rechtstreeks in materiaalbesparingen, gemeten in duizenden dollars.
Stationsequencing en pilootregistratiestrategie
Nu de stripindeling is gedefinieerd, is de volgende cruciale beslissing het bepalen van de stationsvolgorde -, waarbij wordt bepaald welke bewerking op welke positie langs de stripvoortgang plaatsvindt. Dit is niet willekeurig. De volgorde van bewerkingen heeft rechtstreeks invloed op de haalbare toleranties, het materiaalgedrag en de levensduur van de matrijzen.
Een paar leidende principes bepalen de volgordebeslissingen bij progressieve stempelmatrijzen:
- Doorboren vóór het vormen:Gaten en interne kenmerken worden doorgaans geperforeerd terwijl de strip nog plat is. Als u probeert door te prikken na het buigen, ontstaat er een positiefout omdat het materiaal al ongelijkmatig is bewogen en belast.
- Vorming van eenvoudig naar complex:Ondiepe bochten gaan vooraf aan diepe trekkingen. Gedeeltelijke vormen gaan vooraf aan de uiteindelijke geometrie. Deze gefaseerde aanpak verdeelt de spanning geleidelijk en voorkomt scheuren of overmatig dunner worden.
- Kritieke afmetingen gekoppeld aan late stations:Kenmerken met de kleinste toleranties worden vaak zo laat mogelijk in de voortgang gevormd of bedacht, waardoor het aantal daaropvolgende bewerkingen dat vervorming zou kunnen veroorzaken, tot een minimum wordt beperkt.
- Inactieve stations voor structurele integriteit:Sommige posities verrichten geen werk - ze bieden eenvoudigweg fysieke ruimte tussen stations die grote, zware matrijssecties vereisen of die stripbeweging tussen hoogteveranderingen mogelijk maken.
De pilotregistratiestrategie loopt parallel met sequentiebeslissingen. Pilot-pinnen zijn het mechanisme dat eventuele fouten in de invoerrichting-tussen de slagen corrigeert, zodat de strip op elk station nauwkeurig wordt gepositioneerd. De matrijsontwerper bepaalt waar pilotgaten worden doorboord (meestal op het eerste station), hoeveel piloten er op elk volgend station worden ingezet en of piloten verwijzen naar de draagstrip of kenmerken in het onderdeel zelf.
Het correct instellen van de piloottiming is van cruciaal belang tijdens het instellen van de matrijs. De piloot-ontgrendelingsfunctie op de spoeltoevoer moet zo worden getimed dat de kogelneus van de piloot de strip binnengaat voordat de invoerrollen loskomen -, maar de volledige pilootdiameter wordt pas ingeschakeld na het loslaten. Een onjuiste timing leidt totpapierstoringen, langwerpige geleidegaten en een slechte locatie van de onderdelen. Deze instellingsdetails worden vanaf het begin in het gereedschap ingebouwd - de diameter van het pilotgat, de geometrie van de pilotneus en de speling tussen pilot en gat hebben allemaal invloed op hoe vergevingsgezind het gereedschap is tijdens de productie.
Simulatie, prototyping en productievalidatie
Voordat er staal wordt gesneden voor de daadwerkelijke matrijsbouw, vertrouwen moderne matrijsontwerpdiensten op vormsimulatie om de hele reeks virtueel te valideren. Op FEA-gebaseerde software - tools zoalsLogopress ProgSimDoor gebruik te maken van incrementele simulatietechnologie - kunnen matrijsontwerpers de vormbewerking van elk station modelleren, materiaalverdunning voorspellen, kreuk-gevoelige gebieden identificeren en terugvering berekenen voordat het fysieke gereedschap bestaat.
Simulatie beantwoordt vragen die vroeger dure fysieke tests vereisten: zal deze trekdiepte splijting bij de hoekradius veroorzaken? Hoeveel veert het onderdeel terug na het buigstation en welke overbuighoek compenseert dit? Stroomt het materiaal gelijkmatig over het gevormde gedeelte, of zal één zijde overmatig dunner worden?
Voor complexe projecten voor het ontwerpen van progressieve stempelmatrijzen kan simulatie de proefiteraties terugbrengen van vijf of zes naar één of twee -, waardoor weken aan kalendertijd en aanzienlijke herbewerkingskosten voor het gereedschap worden bespaard. Het functioneert als een virtuele proefpers, waardoor ingenieurs het proces kunnen valideren voordat het matrijsontwerp zelfs maar is afgerond.
Nu de simulatie is voltooid en de dobbelsteen is gebouwd, begint de fysieke proef. De matrijs wordt in de doelpers gemonteerd (of een proefpers met gelijkwaardige specificaties), er wordt spoelmateriaal doorheen geregen en de eerste onderdelen worden geproduceerd. Ingenieurs meten kritische afmetingen aan de hand van de onderdeelafdruk en controleren op:
- Dimensionale conformiteit met GD&T-bijschriften
- Braamhoogte en randconditie
- Oppervlaktekwaliteit en markering
- Terugveringsafwijking van nominaal
- Consistentie van stripvoeding en betrokkenheid van piloten
Aanpassingen tijdens het uitproberen zijn normaal - het opvullen van een vormstation, het aanpassen van een buighoek, het aanpassen van de matrijsspeling. Het verschil tussen een goed-gesimuleerde dobbelsteen en een dobbelsteen die zonder simulatie is ontworpen, is de omvang van die aanpassingen: kleine aanpassingen versus fundamentele aanpassingen.
Productievalidatie volgt op succesvolle try-out. Dit betekent dat de matrijs gedurende een langere periode op productiesnelheid moet draaien, de statistische procescapaciteit (Cpk) moet meten en moet bevestigen dat de matrijs de conformiteit behoudt tijdens langdurige cycli. Pas nadat de tool een stabiele output laat zien, gaat het over van ontwikkelings- naar productiestatus.
De gehele workflow -, van de analyse van het afdrukken van onderdelen tot de productievalidatie -, duurt doorgaans 8 tot 20 weken, afhankelijk van de complexiteit. Maar de echte variabele is niet de tijd. Het gaat om de kwaliteit van de technische beslissingen die worden genomen tijdens de stripindeling en de stationvolgorde. Deze vroege-fasekeuzes bepalen het prestatieplafond van de dobbelsteen. Alles stroomafwaarts - simulatie, bouwen, uitproberen - laat eenvoudigweg zien of deze fundamentele beslissingen juist waren.
Materiaalkeuze is een van de krachtigste factoren die deze vroege beslissingen beïnvloeden. Dezelfde onderdeelgeometrie, gestempeld in zacht staal versus roestvrij staal versus aluminium, kan een compleet ander aantal stations, verschillende matrijsmaterialen en verschillende vormstrategieën vereisen -, wat precies is waar het ontwerpproces materiaal-specifiek wordt.
Materiaalkeuze en de impact ervan op het matrijsontwerp
Een progressieve matrijs ontworpen voor koolstofstaal overleeft geen week met roestvrij staal - en een matrijs die is geoptimaliseerd voor aluminium vernietigt koperen onderdelen met vreten bij de eerste honderd treffers. Progressieve stempelmaterialen vullen niet alleen een lijn op de onderdeelafdruk. Ze dicteren het aantal stations, de tonnagevereisten, de geometrie van de pons, de smeerstrategie en de keuze van het matrijsmateriaal voor het hele gereedschap. Verander de legering en je herontwerpt de dobbelsteen.
Dit is de variabele die ingenieurs die progressief metaalstansen begrijpen, onderscheidt van degenen die de materiaalkeuze als een bijzaak beschouwen. Hier ziet u hoe de meest voorkomende stripmaterialen elke beslissing in de tool bepalen.
Staal en roestvrij staal in progressief stempelen
Laag-koolstofstaal (1008, 1010, 1018) blijft het werkpaard van het progressief stempelen van koolstofstaal. Het is vergevingsgezind - gematigde terugvering, voorspelbare vervormbaarheid en relatief lage tonnagevereisten. Matrijsontwerpers kunnen krappe bochten maken met een straal van 1T zonder risico op barsten, en standaard D2-gereedschapsstalen ponsen leveren een betrouwbare levensduur bij honderdduizenden slagen voordat ze opnieuw worden geslepen.
Roestvrij staal verandert alles. Soorten zoals 301 en 304 -harden snel uit tijdens het vormen, wat betekent dat elke buig- of trekbewerking de vloeigrens van het materiaal en de weerstand tegen verdere vervorming vergroot. Het praktische gevolg? Voor een geometrie die in drie stations met zacht staal kan worden bereikt, zijn mogelijk vijf of zes stations in roestvrij staal nodig, - extra munten, spanningsverlichten- of gefaseerde vormingsstappen die specifiek zijn toegevoegd om de harding zonder barsten te beheersen.
Het progressief stempelen van roestvrij staal vereist ook een hoger perstonnage (doorgaans 1,5 tot 2 maal wat zacht staal nodig heeft voor een gelijkwaardige geometrie) en veroorzaakt aanzienlijk meer schurende slijtage op de gereedschapsoppervlakken. Vreten - waarbij roestvrij materiaal microscopisch aan ponsoppervlakken - wordt gelast, is een constante bedreiging. Matrijsontwerpers gaan dit tegen met oppervlaktecoatings (TiN, TiCN of AlCrN), gepolijste ponsoppervlakken en gespecialiseerde smeermiddelen die zijn ontworpen om een grenslaag onder extreme druk in stand te houden.
Overwegingen bij koper, messing en aluminium
Zachtere, meer ductiele materialen zoals koper, messing en aluminiumlegeringen lossen het probleem op. De vervormbaarheid is genereus - u bereikt kleinere buigradiussen met minder stations. Een toepassing voor het progressief stempelen van koper zou de activiteiten kunnen consolideren die roestvrij staal over meerdere fasen zou verspreiden. Minder stations betekent een kortere, goedkopere dobbelsteen.
Maar ductiliteit introduceert zijn eigen faalwijzen. Koper en messing hebben de neiging zich aan de gereedschapsoppervlakken te hechten, waardoor bramen en oppervlaktesporen ontstaan die zowel de functionaliteit als de cosmetica in gevaar brengen. Overmatige braamvorming in messing vereist vaak scherpere snijkanten en frequentere naslijpintervallen. Het progressief stempelen van aluminium brengt vergelijkbare problemen met zich mee, plus de neiging tot krassen en markeringen op ruwe gereedschapsoppervlakken. - Matrijsontwerpers reageren door vormoppervlakken te polijsten tot een bijna- spiegelafwerking en door de perssnelheid te verlagen om de opbouw van wrijvingswarmte te beperken.
De abrasiviteit van het stripmateriaal bepaalt direct of de matrijscomponenten gereedschapsstaal of hardmetalen inzetstukken gebruiken. Dit is de beslissingslogica: gereedschapsstaalsoorten zoals D2 of A2 werken goed voor zacht staal en messing bij gematigde volumes. Maar voor roestvrij staal, legeringen met hoge-sterkte, of elke toepassing die een levensduur van de matrijs na 500.000 slagen nastreeft, worden hardmetalen wisselplaten bij snij- en hoge-slijtagestations economisch noodzakelijk. Hardmetaal kost drie tot vijf keer meer per wisselplaat, maar verlengt de slijpintervallen met een factor vijf tot tien - een nettowinst bij lange productieruns.
| Materiaal | Vervormbaarheid | Typisch diktebereik | Matrijsslijtage-impact | Veel voorkomende toepassingen |
|---|---|---|---|---|
| Laag-koolstofstaal (1008-1018) | Hoge - vergevingsgezinde bochten, matige terugvering | 0,3 mm – 3,0 mm | Matig - standaard D2 gereedschapsstaal voldoende | Beugels, structurele clips, autoverstevigingen |
| Roestvrij staal (301, 304, 316) | Matig - werk verhardt snel, er zijn meer stations nodig | 0,2 mm – 2,5 mm | Hoog - risico op vreten, coatings of carbide vereist | Medische componenten, voedselapparatuur, corrosie-bestendige hardware |
| Koper (C110, C102) | Zeer hoge - krappe radius haalbaar | 0,1 mm – 2,0 mm | Weinig-matige - problemen met plakken en bramen | Elektrische terminals, stroomrails, koellichamen |
| Messing (C260, C272) | Hoge - uitstekende ductiliteit, gemakkelijk te vormen | 0,1 mm – 2,0 mm | Laag - maar vereist scherpe randen om bramen onder controle te houden | Connectoren, decoratieve hardware, sanitair fittingen |
| Aluminium (3003, 5052, 6061) | Matig-hoog - risico op krabben en vreten | 0,3 mm – 3,0 mm | Matig - gepolijst gereedschap en lagere snelheid nodig | Warmtewisselaarvinnen, behuizingen, lichtgewicht structurele onderdelen |
Let op het patroon: hardere, sterkere materialen vereisen meer vormstations, een hoger tonnage en meer slijtvast-duurzaam (dure) gereedschap. Zachtere materialen verminderen het aantal stations, maar vereisen oppervlaktebeheerstrategieën die hun eigen complexiteit toevoegen. Geen van beide uiteinden van het spectrum is inherent gemakkelijker te stempelen - het zijn verschillende technische problemen die verschillende ontwerpreacties vereisen.
Dit is precies waarom op maat gemaakte progressieve matrijzen en stempels op materiaalniveau belangrijk zijn. Een matrijzenbouwer die de spelingspercentages, ponscoatings en het aantal stations niet specifiek voor uw legering aanpast, laat de prestaties en de levensduur van de matrijzen op tafel liggen. De cijfers verschuiven betekenisvol: de matrijsspeling voor zacht staal wordt doorgaans ingesteld op 5-8% van de materiaaldikte per zijde, terwijl roestvrij staal 8,5-9,5% nodig heeft, en aluminium kleinere spelingen van ongeveer 4-6% nodig heeft om bramen onder controle te houden.
De materiaalkeuze heeft niet alleen invloed op de manier waarop de matrijs het onderdeel vormt -, maar bepaalt ook of progressief gereedschap überhaupt de juiste methode is. Wanneer de geometrie van een onderdeel diepe trekkingen met zich meebrengt die groter zijn dan wat de strip{2}}invoerprogressie kan accommoderen, of wanneer de materiaaldikte verder gaat dan de praktische limieten voor het verwerken van strip-, komen alternatieve matrijsmethoden ter sprake.
Progressieve matrijs versus overdrachtsmatrijs versus samengestelde matrijsselectie
Niet elk onderdeel hoort thuis in een vooruitstrevende stempelpers. Een diep-getrokken behuizing die de strookbreedte overschrijdt, een grote beugel die de dragerintegriteit niet kan handhaven via twaalf stations, een eenvoudige sluitring die het gebruik van meerdere- stations niet rechtvaardigt - elk van deze scenario's wijst in de richting van een andere matrijsmethode. Verkeerd kiezen betekent te veel uitgeven aan gereedschap, kwaliteitsproblemen bestrijden of cyclustijd op tafel laten liggen.
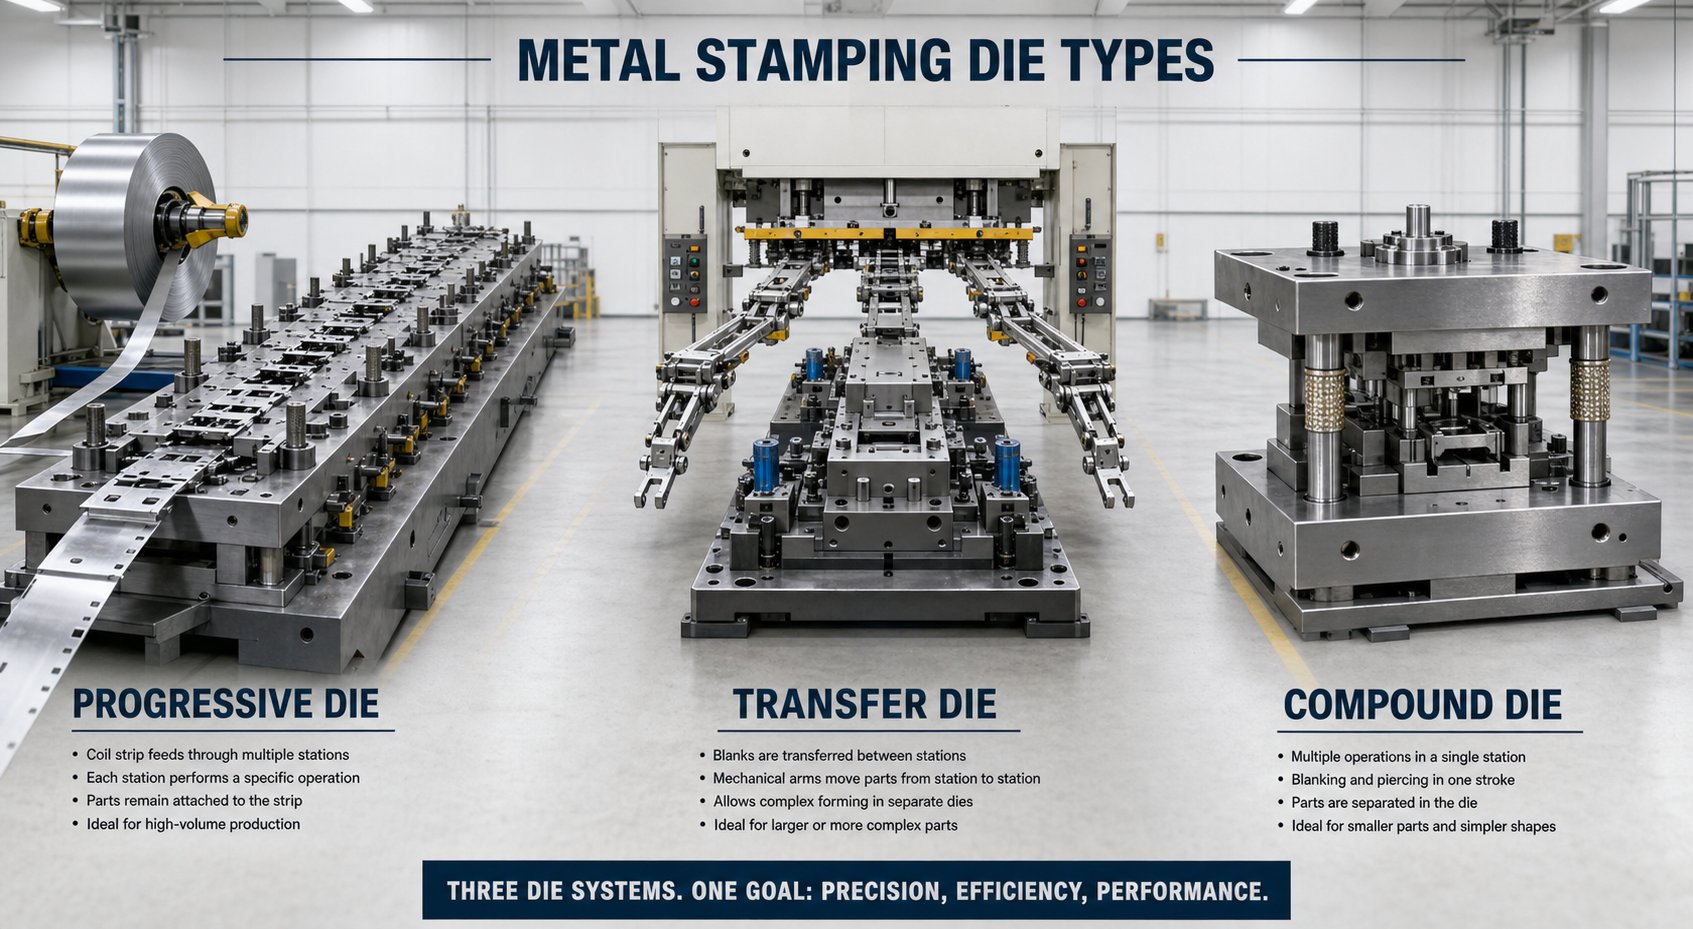
De drie belangrijkste stempelmethoden - progressief, overdracht en samengesteld - verschillen in de manier waarop ze materiaal verplaatsen, hoe ze omgaan met de complexiteit van onderdelen en waar ze economisch voordeel opleveren. Het begrijpen van het mechanische onderscheid daartussen is wat een goede investering in gereedschap onderscheidt van een kostbare mismatch.
Progressieve matrijs versus overdrachtsmatrijs versus samengestelde matrijs
Elke methode lost een ander productieprobleem op:
- Progressieve sterfthoud het werkstuk tijdens alle vormbewerkingen aan de strip bevestigd. De spoel beweegt met een vaste spoed voort en het voltooide onderdeel wordt pas bij het eindstation gescheiden. Deze strip{2}}verbonden benadering maakt de hoogste cyclussnelheden mogelijk - een progressieve matrijsstempelbewerking voert gewoonlijk 100 tot 300+ slagen per minuut uit - maar beperkt de onderdeelgrootte tot wat past binnen praktische stripbreedtes (doorgaans minder dan 300 mm).
- Overdracht sterftscheid het plano van de strip bij het eerste station en verplaats vervolgens afzonderlijke onderdelen tussen volgende stations met behulp van mechanische vingers of servo-aangedreven grijpers. Omdat het onderdeel vrij-staat, kan de overdrachtstooling grotere onderdelen, diepere trekkingen en geometrieën verwerken die onmogelijk te vormen zijn als ze aan een draagstrip zijn vastgemaakt. De cyclussnelheden zijn lager (doorgaans 15 tot 40 slagen per minuut) vanwege de mechanische overdrachtsbeweging tussen stations.
- Verbinding sterftvoer meerdere snijbewerkingen uit - stansen, doorboren en soms munten - in één enkele persslag op één station. Het onderdeel valt in één keer compleet neer. Deze methode levert uitstekende vlakheid en concentriciteit tussen elementen op, omdat alle bewerkingen tegelijkertijd plaatsvinden, maar er kan geen buiging of drie-dimensionale vorming worden uitgevoerd. Het is beperkt tot hoofdzakelijk vlakke delen.
De fundamentele afweging-komt hier op neer: progressieve matrijzen maximaliseren de snelheid en minimaliseren de hantering van kleinere onderdelen met complexe kenmerken. Transfermatrijzen offeren snelheid op voor geometrische vrijheid op grotere of diepere delen. Samengestelde matrijzen bieden eenvoud en precisie voor vlakke geometrieën bij gematigde volumes.
Selectiecriteria gebaseerd op onderdeelvereisten
Kiezen tussen deze methoden is geen kwestie van voorkeur - het wordt bepaald door meetbare onderdeelkenmerken. Stel uzelf deze vragen bij het beoordelen welke stempelmachineconfiguratie bij uw toepassing past:
- Wat is de onderdeelenvelop?Als het binnen een strookbreedte van 300 mm past en geen diepere trekkingen vereist dan het materiaal kan verdragen terwijl het is verbonden met een drager, is progressief gereedschap waarschijnlijk optimaal.
- Wat is het jaarlijkse volume?Progressieve matrijzen leveren de laagste kosten per-onderdeel bij volumes boven de 500.000 per jaar vanwege hun snelheidsvoordeel. Overdrachtmatrijzen worden zuinig bij 100,000+ eenheden waarbij de complexiteit van de onderdelen het gereedschap rechtvaardigt. Samengestelde matrijzen bereiken hun goede plek tussen 50.000 en 500.000 eenheden voor eenvoudige geometrieën.
- Bevat de geometrie diepe trekkingen?Bij trekdieptes die groter zijn dan 1,5 keer de diameter van het onderdeel, moet het plano doorgaans vrij zijn van de strook - die naar het overdrachtgereedschap wijst.
- Wat is het budget voor tooling?Samengestelde matrijzen kosten aanzienlijk minder om te ontwerpen en te bouwen. Progressieve matrijzen en transfermatrijzen brengen beide een hogere initiële investering met zich mee, maar progressieve matrijzen worden bij volume sneller afgeschreven dankzij hogere slagfrequenties.
| Criteria | Progressieve sterven | Overdracht sterven | Samengestelde sterven |
|---|---|---|---|
| Optimale onderdeelgrootte | Klein tot middelgroot (past binnen strookbreedte, doorgaans minder dan 300 mm) | Middelgroot tot groot (niet beperkt door strip) | Klein tot middelgroot (vlakke delen, gewoonlijk minder dan 150 mm) |
| Ideaal jaarvolume | 500,000+ eenheden | 100.000 – 2.000.000 eenheden | 50.000 – 500.000 eenheden |
| Geometrische complexiteit | Hoog - meerdere bochten, doorboringen en vormen haalbaar op veel stations | Zeer hoge - diepe trekkingen, draadsnijden, ribben en kartels mogelijk | Laag - beperkt tot vlakke vluchten met één- vlak |
| Gereedschapskosten (relatief) | Hoog | Hoogste (120-150% progressief) | Gemiddeld (70-90% van progressief) |
| Cyclussnelheid | Snelste (100-300+ SPM) | Matig (15-40 SPM) | Snel (80-200 SPM, maar één handeling) |
| Materiaalgebruik | Matige - draagstrip wordt schroot | Hoger - geen providerweb vereist | Hoog - minimaal afval voor eenvoudige spaties |
Eén detail dat het vermelden waard is: overdrachtsmatrijzen leveren vaak een beter materiaalgebruik op dan progressieve gereedschappen, omdat ze de draagstrip elimineren (het web van materiaal dat de onderdelen verbindt tijdens de voortgang). Die materiaalbesparingen kunnen de lagere cyclussnelheid compenseren, vooral bij dikkere of dure legeringen waar de schrootkosten aanzienlijk zijn.
Er bestaan ook hybride benaderingen. Sommige opstellingen voor matrijsstempelpersen combineren een progressief voorste gedeelte - dat het doorboren en initiële vormen afhandelt terwijl het onderdeel op de strip blijft - met een transferachtergedeelte dat de plano scheidt en door diepere vormstations beweegt. Deze progressieve-transfer-hybrides bieden snelheidsvoordelen aan de voorkant en voldoen aan geometrische eisen die de puur progressieve mogelijkheden aan de achterkant overtreffen. Ze zijn complexer om te ontwerpen en te onderhouden, maar voor de juiste onderdeelgeometrie vertegenwoordigen ze het beste van beide methoden.
Het bovenstaande selectiekader behandelt de meeste scenario's netjes. Maar de beslissing wordt niet op zichzelf genomen - maar wordt bepaald door de industrie waarvoor het onderdeel dient, de kwaliteitsdocumentatie die daarbij vereist is, en de productieverwachtingen die gepaard gaan met OEM- versus aftermarket-programma's. Deze vereisten op applicatie-niveau voegen een nieuwe laag toe aan de toolstrategie.
Industrietoepassingen en waarom Progressive Dies Excel
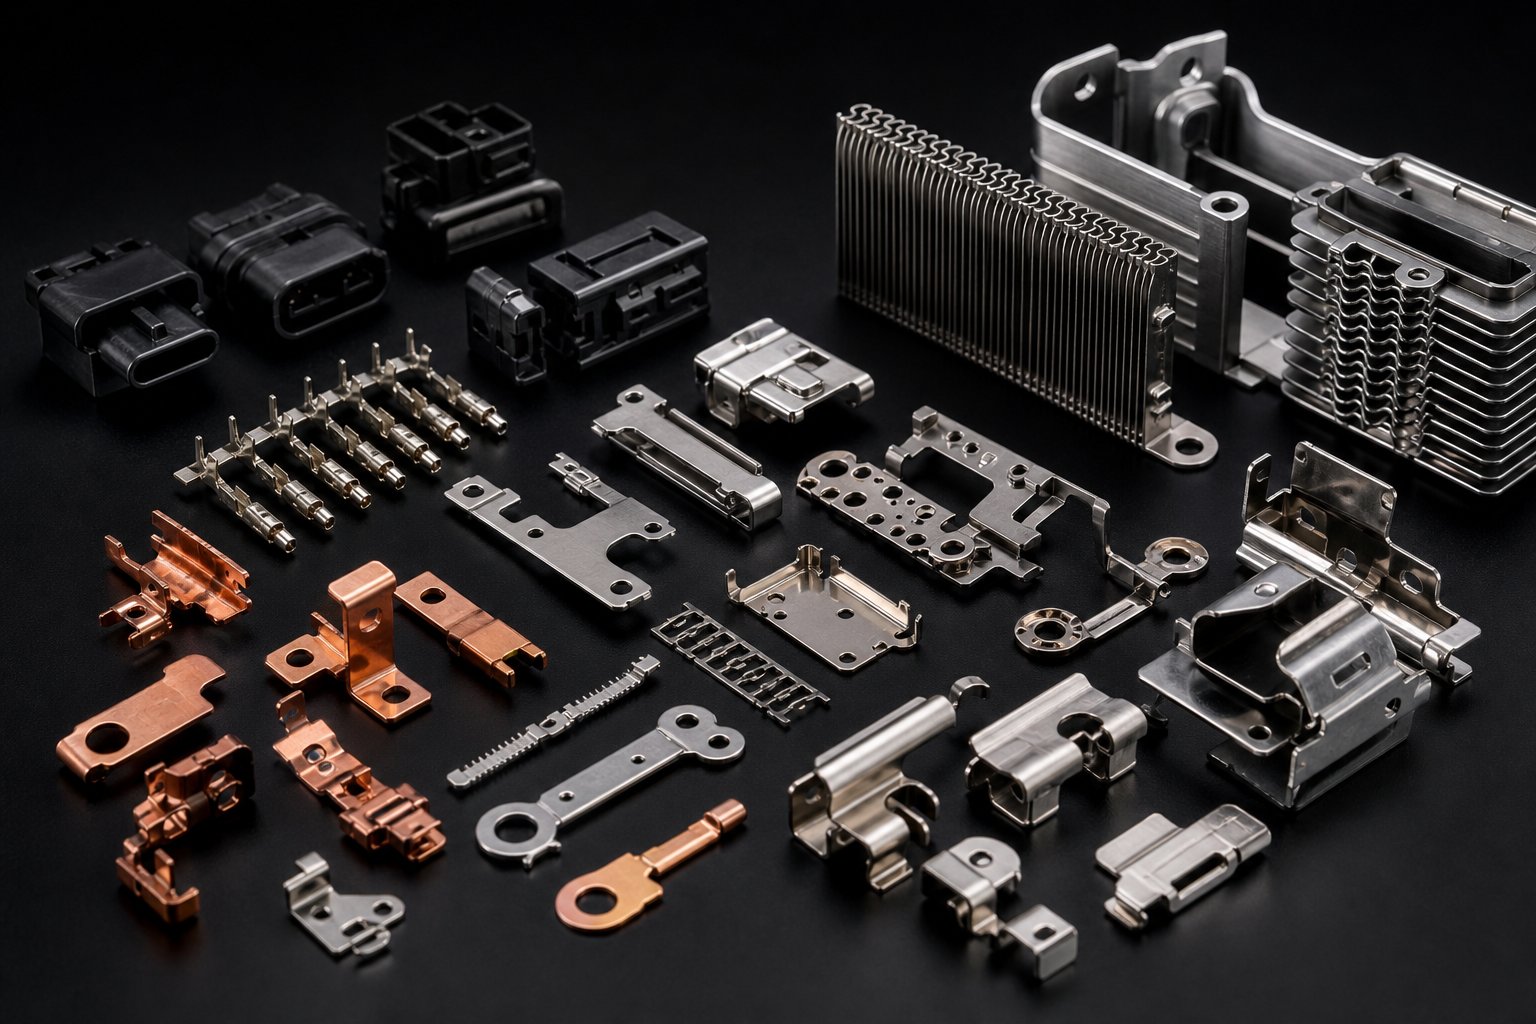
Elke industrie die progressief stempelen gebruikt, heeft een reden die verder gaat dan alleen 'we hebben veel onderdelen nodig'. De specifieke technische eisen - tolerantiebanden, oppervlaktecondities, traceerbaarheidsvereisten, materiaalbeperkingen - bepalen niet alleen of progressieve gereedschappen geschikt zijn, maar ook hoe deze moeten worden aangepast. Een beugel voor een HVAC-ventilatorbehuizing en een contact voor een pacemaker zijn beide afkomstig van progressieve matrijzen, maar de technische logica achter elk hulpmiddel is compleet anders.
Dat onderscheid is van belang. Wanneer u evalueert of progressieve precisie-metaalstansen bij uw toepassing passen, is de vraag niet alleen het volume - maar ook of het proces kan voldoen aan de niet-ononderhandelbare vereisten van uw branche zonder dat secundaire bewerkingen uw kostenvoordeel aantasten.
Stempelen van auto- en EV-componenten
De automobielsector blijft wereldwijd de grootste consument van grote aantallen postzegels, en de redenen zijn structureel. Voertuigplatforms vereisen duizenden afzonderlijke gestempelde componenten - beugels, connectoren, structurele verstevigingen, sensorbehuizingen, aansluitcontacten - geproduceerd in volumes gemeten in miljoenen per jaar met toleranties die tijdens een productierun van maanden niet kunnen afwijken.
Progressieve matrijzen voldoen aan deze vraag omdat ze leveren wat auto-OEM's eigenlijk nodig hebben: statistische consistentie. Het is niet voldoende dat onderdelen correct meten tijdens een monsterinspectie. Progressieve stempelprogramma's van OEM's vereisen aangetoonde procescapaciteiten (Cpk-waarden van 1,33 of hoger op kritische kenmerken) die gedurende de gehele productiecampagnes worden gehandhaafd. De matrijs zelf moet onderdelen zo consistent produceren dat procesvariatie voor onbepaalde tijd binnen de controlegrenzen blijft.
De EV-transitie heeft dit verder versneld. Batterijcontactcomponenten, busbarconnectoren en motorlamineringsstapels vereisen allemaal zeer nauwkeurig metaalstansen in koper of gespecialiseerde legeringen, vaak met nauwere toleranties dan traditionele aandrijflijncomponenten. Een batterijmoduleconnector die 400 V draagt, moet de contactkracht binnen een smal venster behouden -, wat betekent dat de progressieve matrijs die deze veercontacten vormt geen dimensionale drift kan toestaan die de afbuigkarakteristieken verandert.
Elektronica, medische en HVAC-toepassingen
Elektronica-stempelen werkt aan de andere kant van het maatspectrum. Denk aan leadframes met steekafstanden van minder dan 1 mm, connectorpinnen gevormd uit stripmateriaal zo dun als 0,1 mm, en RF-schildbussen met toleranties gemeten in microns. Progressieve matrijzen voor elektronica werken met hoge snelheid - vaak 300 tot 1200 slagen per minuut - op extreem dunne materialen waarbij voedingsnauwkeurigheid en pilootregistratie de dominante technische uitdagingen worden.
Medisch progressief stempelen introduceert een geheel andere reeks beperkingen. De onderdelen zelf zijn misschien niet geometrisch extreem, maar de procesomgeving is dat wel. Implanteerbare apparaatonderdelen vereisen braam-vrije randen (omdat zelfs een microscopisch kleine braam weefsel kan beschadigen), biocompatibele materiaalhantering (geen kruisbesmetting-door smeermiddelen of gereedschapsresten) en vaak cleanroom-compatibel gereedschapsontwerp dat de vorming van deeltjes tijdens het stempelen minimaliseert. Chirurgische instrumenten geproduceerd via progressief stempelen van roestvrij staal vereisen toleranties van slechts ±0,0005 inch - ongeveer 12 micron - om een soepele mechanische werking tijdens procedures te garanderen.
Progressief stempelen met HVAC gaat nog een andere weg in. Hier gaat de technische uitdaging minder over extreme precisie en meer over duurzame materiaalefficiëntie bij enorme volumes. Warmtewisselaarvinnen - die met miljoenen zijn gestempeld uit dunne aluminium strip - moeten een consistente luchtstroomgeometrie over elk afzonderlijk onderdeel behouden. Een variatie van zelfs 0,1 mm in de lamellenafstand of lamelhoek vermindert de thermische prestaties over de gehele warmtewisselaarconstructie. Progressieve matrijzen voor HVAC-toepassingen geven prioriteit aan een lange standtijd en minimale variatie tussen stations-tot- tijdens productieruns, gemeten in tientallen miljoenen hits.
Hier ziet u hoe de kernvereisten van elke sector in verband worden gebracht met specifieke progressieve matrijsmogelijkheden:
- Automobiel/EV:Hoge-volumeconsistentie bij nauwe toleranties → vorming van meerdere-stations met munten voor dimensionale stabiliteit, in-markering van matrijsonderdelen voor traceerbaarheid, SPC-compatibel procesontwerp
- Elektronica:Micro-kenmerken in ultra-dunne materialen → progressief gereedschap met hoge-snelheid met precisiegeleidingen, hardmetalen snijsecties en korte-afstand tussen de steekstations
- Medische hulpmiddelen:Braam-vrije randen en biocompatibele verwerking → scheerstations na het stansen, gepolijste hardmetalen inzetstukken, gecontroleerde smeersystemen met medische-vloeistoffen
- HVAC:Miljoenen identieke onderdelen met consistente luchtstroomgeometrie → gereedschapsstaal met hoge-duurzaamheid, geoptimaliseerde stripindelingen voor maximaal materiaalgebruik, robuuste pilotsystemen voor dunne aluminium stripcontrole
- Lucht- en ruimtevaart:Extreme toleranties (±0,0005 inch) op lichtgewicht legeringen → gefaseerde vormsequenties, FEA-gevalideerde terugveringscompensatie, 100% in-matrijsinspectiecapaciteit
De rode draad? Elke branche heeft niet alleen progressieve precisie-metaalstansen nodig - maar ook een matrijs die is aangepast om een specifiek prestatiekenmerk te leveren dat er het meest toe doet in die toepassingscontext.
OEM-progressieve stempelprogramma's voegen een extra laag van complexiteit toe die aftermarket- of commerciële hardwareprojecten zelden tegenkomen. OEM-contracten vereisen doorgaans volledige contractenPPAP (goedkeuringsproces voor productieonderdelen)documentatie - een pakket met 18- elementen dat dimensionale resultaten, procescapaciteitsstudies, controleplannen, FMEA-documentatie en analyse van meetsystemen omvat. De matrijs zelf moet worden ontworpen om dit te vergemakkelijken: onderdelenmarkeringsstations die partijcodes of datummarkeringen afstempelen voor traceerbaarheid, in-die-sensoren die de vormkracht voor SPC-gegevensverzameling monitoren, en een modulaire constructie die gemeten, gedocumenteerd onderhoud mogelijk maakt zonder gevalideerde procesparameters te veranderen.
Aftermarket-programma's vereisen daarentegen vaak alleen dimensionale conformiteit om te printen. De matrijs kan eenvoudiger, de documentatie lichter en de procescontroles minder streng. Maar voor elke ingenieur die OEM's in de automobiel-, medische of ruimtevaartsector levert aan Tier 1- of Tier 2-OEM's, is de PPAP-vereiste niet optioneel - en moet deze vanaf het begin in het gereedschap worden ontworpen, en niet worden vastgeschroefd nadat de matrijs is gebouwd.
Dit onderscheid tussen "goede onderdelen maken" en "bewijzen dat je altijd goede onderdelen kunt maken" is precies waar stempelprogramma's met grote volumes slagen of mislukken. De matrijs moet conforme onderdelen produceren, ja - maar moet ook de gegevens, de traceerbaarheid en het processtabiliteitsbewijs genereren dat voldoet aan het kwaliteitssysteem van de OEM. Deze eis vloeit helemaal terug naar de initiële ontwerpbeslissingen: hoeveel sensoren, wat voor soort onderdeelmarkering, hoe onderhoudbaarheid de herkwalificatie van processen beïnvloedt.
De prestatieverwachtingen die zijn ingebouwd in deze industriële toepassingen - snelheid, precisie, traceerbaarheid en levensduur - blijven niet gehandhaafd. Ze eroderen bij elke slag, tenzij het gereedschap is ontworpen voor duurzame productie. Dat roept de vraag op waarmee elke productie-ingenieur uiteindelijk wordt geconfronteerd: hoe zorg je ervoor dat een progressieve matrijs gedurende miljoenen cycli op de juiste wijze blijft presteren, zonder dat ongeplande downtime je leveringsschema vernietigt?
Matrijsonderhoud, standtijd en productie-economie
Een progressieve dobbelsteen mislukt niet in één keer. Het verslechtert - ponsranden dof met microns per duizend slagen, matrijsspelingen gaan open naarmate oppervlakken slijten, veren verliezen hun voorspanning gedurende miljoenen cycli. De vraag is niet of er onderhoud nodig zal zijn. Het gaat erom of u degradatie vroegtijdig ontdekt door geplande interventie, of laat ontdekt door afgekeurde onderdelen en ongeplande downtime.
Dit is waar de ontwerpbeslissingen die maanden eerder zijn genomen - materiaalkeuzes, constructie van het inzetstuk, toegangsstrategie - hun vruchten afwerpen of hoofdpijn veroorzaken op de productievloer. Vooral bij het stempelen van metaal op hoge snelheid, waarbij de persen een snelheid van 200 tot 1,200+ slagen per minuut hebben, stapelt de slijtage zich sneller op dan de meeste ingenieurs verwachten.
Matrijsonderhoudsintervallen en voorspellende indicatoren
Hoe weet je wanneer een progressieve dobbelsteen onderhoud nodig heeft? Je wacht niet op een catastrofale mislukking. In plaats daarvan let je op meetbare kwaliteitsafwijkingen die de voortgang van slijtage signaleren voordat deze de tolerantiegrenzen overschrijdt:
- Toename braamhoogte:Naarmate de snijkanten van de pons bot worden, wordt het knippen minder schoon. Een braamhoogte die stijgt van 0,05 mm naar 0,10 mm is vaak het eerste meetbare teken dat het opnieuw slijpen te laat is.
- Dimensionale drift:Gevormde kenmerken verschuiven geleidelijk naar buiten de nominale kenmerken naarmate vormoppervlakken slijten. SPC-grafieken die trending tonen (geen willekeurige spreiding) duiden op systematische degradatie van het gereedschap.
- Verhoogde stripkracht:Versleten stoten zorgen voor meer wrijving tijdens het terugtrekken. Operators kunnen subtiele veranderingen in de persbelasting opmerken voordat er problemen met de afmetingen optreden.
- Slakken trekken:Wanneer naaktslakken zich aan de ponsvlakken hechten in plaats van netjes uitgeworpen te worden, duidt dit doorgaans op degradatie van het oppervlakvacuümeffecten verergerd door ponsslijtage.
Ervaren stempelbewerkingen stellen slijpintervallen vast op basis van het aantal slagen in plaats van visuele inspectie. Bij een progressieve stempelbewerking met hoge snelheid waarbij roestvrij staal wordt gebruikt, kan het herslijpen elke 150.000 tot 250.000 slagen worden gepland, terwijl hetzelfde gereedschap dat zacht staal gebruikt, dat interval kan verlengen tot 500.000 of meer. De sleutel is het kwantificeren van het interval tijdens de initiële productievalidatie en het vervolgens nauwgezet volgen.
Gepland onderhoud betekent dat de matrijs op tijd uit de pers komt. De uitvaltijd van de operator is voorspelbaar, de reserve-inzetstukken worden gefaseerd uitgevoerd en de productieplanning houdt rekening met de onderbrekingen. Ongepland onderhoud betekent dat er iets kapot is. Dat onderscheid is duur: ongeplande evenementen kosten doorgaans drie tot vijf keer meer dan lijndiensten als je rekening houdt met uitval, versnelde reparaties, gemiste leveringsvensters en lijnonderbrekingen.
Slimme matrijsontwerpers bouwen onderhoudbaarheid rechtstreeks in de tool. Dankzij de modulaire wisselplaatconstructie kunnen versleten delen worden verwisseld zonder dat de hele matrijs uit de pers moet worden getrokken. Toegankelijke bevestiging betekent geschroefde inzetstukken in plaats van onderdelen die met een perspassing- verborgen zijn achter andere stations. Gestandaardiseerde stempelhouders maken snelle vervanging mogelijk zonder aangepast slijpen. Deze ontwerpkenmerken kosten initieel iets meer, maar besparen enorm veel tijd gedurende de productielevensduur van het gereedschap.
Hoe matrijsontwerpbeslissingen de levensduur van het gereedschap en de kosten per onderdeel beïnvloeden
Dit is de economische realiteit die inkoopteams vaak over het hoofd zien: een goedkopere matrijs kost meer per onderdeel. Twee gereedschapsoffertes voor dezelfde onderdeelgeometrie - één voor $ 35.000 met volledig gereedschapsstaal, een andere voor $ 48.000 met progressieve hardmetalen stempelmatrijzen met wisselplaten op alle snijstations - zien eruit als een eenvoudige budgetbeslissing op papier. Maar voer de berekeningen uit over een productielevensduur van een miljoen- onderdelen, en de economie draait om.
Overweeg de variabelen:
- Hardmetalen versus gereedschapsstalen wisselplaten:Hardmetalen snijcomponenten kosten drie tot vijf keer meer per wisselplaat, maar verlengen de herslijpintervallen met een factor vijf tot tien. Minder onderhoudsgebeurtenissen betekent meer uptime, minder uitvalgebeurtenissen tijdens het opnieuw opstarten en lagere cumulatieve arbeidskosten.
- Selectie matrijsspeling:De juiste speling - afgestemd op het materiaaltype en de dikte - vermindert de snijkracht bij elke slag. Lagere kracht betekent langzamere randdegradatie. Een matrijs met een speling van 6% op zacht staal gaat meetbaar langer mee dan een matrijs met een speling van 4%, omdat een te hoge dichtheid de wrijving en de hitte aan de snijkant vermenigvuldigt.
- Stationtelling en slijtageverdeling:Door het bekistingswerk over meer stations te spreiden, wordt de piekbelasting op elk punt verminderd. Elk station slijt langzamer omdat het minder werk per slag doet. Het bouwen van de dobbelsteen kost meer (meer stations betekent meer componenten), maar elk onderdeel gaat proportioneel langer mee.
Door een matrijs op een hoge-snelheidsstanspers met 300+ slagen per minuut te laten draaien, wordt elk slijtagemechanisme versneld. De ponstemperatuur stijgt door herhaalde wrijvingscycli. Thermische uitzetting verandert op subtiele wijze de speling halverwege- de run. Striptrilling verhoogt de zijdelingse belasting op piloten en geleidingen. Smeerfilms worden dunner onder de snelle cycli. Een matrijs die 800.000 slagen meegaat tussen servicebeurten bij 60 SPM heeft mogelijk elke 400.000 slagen aandacht nodig bij 400 SPM - de relatie is niet lineair, omdat dynamische krachten en thermische effecten toenemen bij hogere snelheden.
Voor het stempelen op hoge snelheid is gereedschap nodig dat speciaal voor dat bedrijfsregime is ontworpen. Standaard-snelheidsmatrijsconstructie - geschikt voor 60 tot 100 SPM - wordt een probleem wanneer deze wordt gebruikt voor hoge- snelheidsservice. Versterkte geleidingssystemen, evenwichtige belading van stations, geoptimaliseerde timing van schrootevacuatie en dynamische losstabilisatie worden allemaal eerder noodzaak dan luxe boven de 300 SPM.
De berekening van de totale eigendomskosten zou er als volgt uit moeten zien:
Kosten per onderdeel=(kosten matrijs + onderhoudskosten gedurende de levensduur + kosten voor ongeplande stilstand + schrootkosten) / totaal aantal geproduceerde onderdelen gedurende de levensduur van de matrijs
Een matrijs van $ 48.000 die 2 miljoen conforme onderdelen produceert met minimale onderhoudsgebeurtenissen levert fundamenteel andere kosten-per- onderdeel op dan een matrijs van $ 35.000 die hetzelfde volume produceert, maar dubbel zoveel onderhoudsinterventies vereist en 3% meer afval genereert tijdens het opnieuw opstarten. Het verschil vooraf is $ 13.000. Het levensduurverschil kan meer dan $ 50.000 aan operationele besparingen opleveren - afgezien van de verbetering van de leverbetrouwbaarheid die het gevolg is van minder ongeplande stops.
Dit totale-kostenperspectief herkadert de investeringsbeslissing voor tools. Je koopt geen dobbelsteen. Je koopt een productiesysteem waarvan de economie zich over jaren en niet over weken afspeelt. Elke ontwerpkeuze - hardmetaal versus gereedschapsstaal, modulair versus monolithisch, vijf stations versus zeven - verschuift de kostencurve op de lange- termijn op manieren die de initiële inkooporder nooit weergeeft.
Diezelfde economische logica strekt zich verder uit dan het ontwerp en strekt zich uit tot de bredere inkoopbeslissing. Wanneer u een partner selecteert voor op maat gemaakte progressieve matrijzen en stempels, evalueert u niet alleen hun vermogen om het gereedschap te bouwen, maar ook hun begrip van hoe ontwerpkeuzes zich vertalen in productie-economie gedurende de volledige levensduur van het programma.
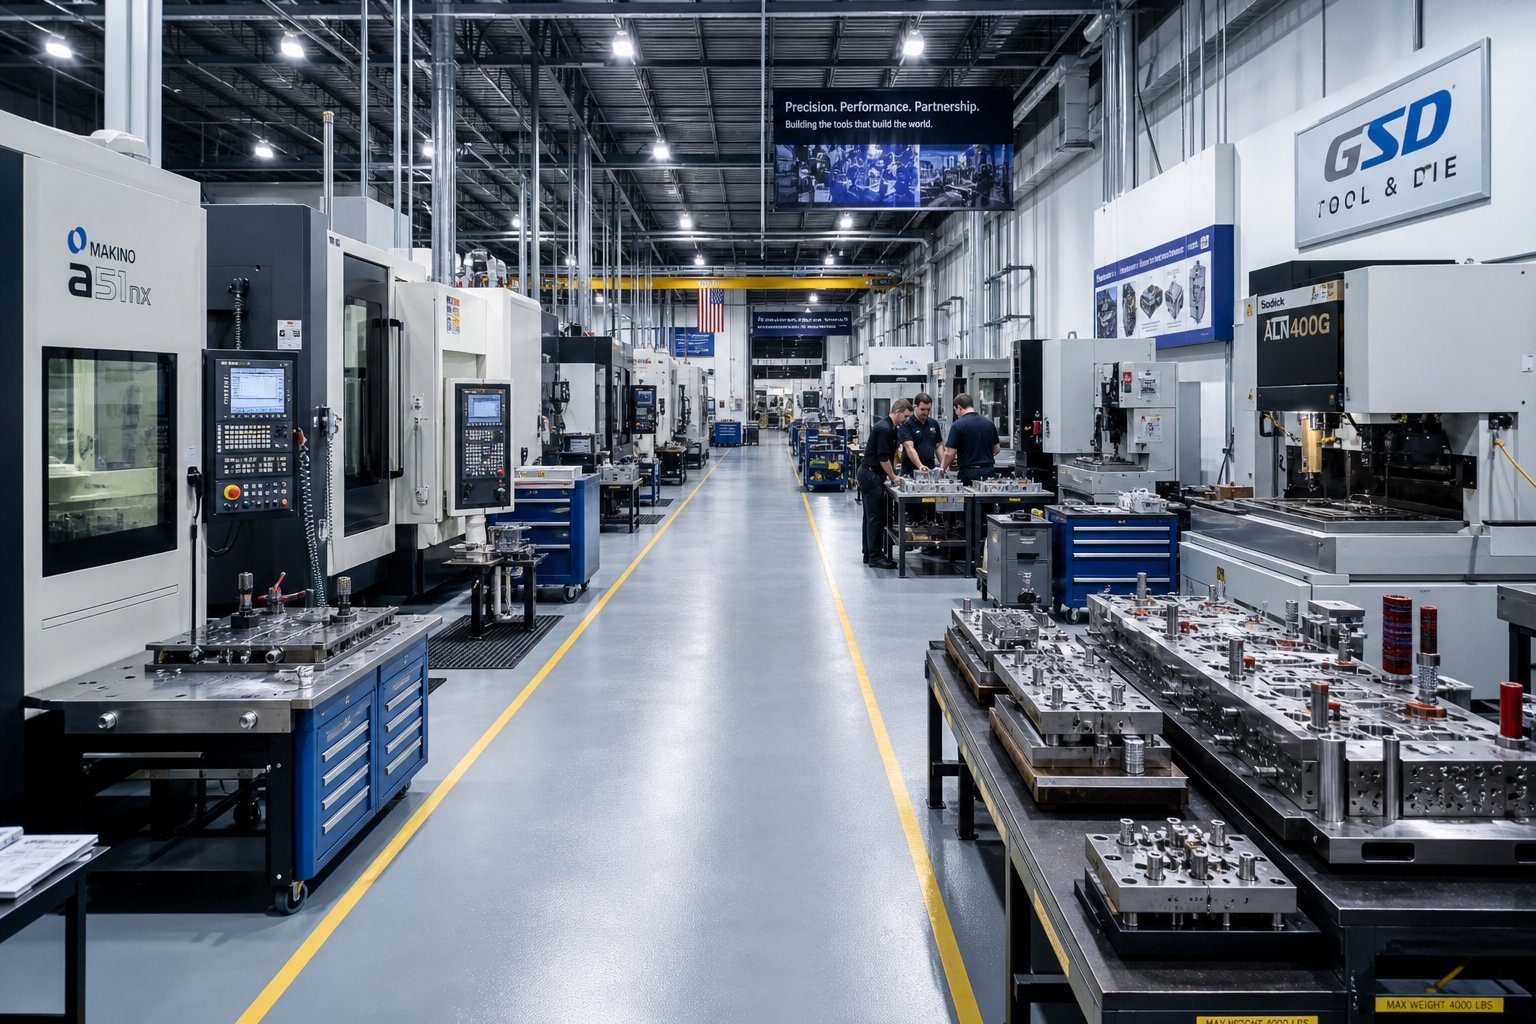
Hoe u een op maat gemaakte progressieve matrijspartner kunt vinden
U hebt het ontwerp gevalideerd, het materiaal geselecteerd, de stationvolgorde gedefinieerd en de totale eigendomskosten berekend. Elke technische beslissing is vergrendeld. En toch kan het hele programma op dit punt nog steeds mislukken - als de verkeerde partner de tool bouwt. De kloof tussen een matrijs die op papier werkt en een matrijs die twee miljoen cycli presteert, komt neer op wie de matrijs fabriceert, hoe ze samenwerken tijdens het ontwerp en welke systemen ze naar de productielijn brengen.
Het inkopen van progressieve matrijzenfabrikanten is niet hetzelfde als het kopen van standaardhardware. U gaat een technisch partnerschap aan dat maanden van ontwikkeling en jaren van productie omvat. De evaluatiecriteria zijn van belang - en de meeste inkoopteams wegen ze niet correct af.
Evaluatie van de mogelijkheden van progressieve matrijzenfabrikanten
Stel je voor dat je fabrikanten van stempelmatrijzen op de shortlist zet voor een nieuw programma voor auto-connectoren. Drie leveranciers citeren vergelijkbare prijzen en doorlooptijden. Hoe maak je onderscheid? Prijs en levering zijn tafelinzetten. Het echte onderscheid komt vooral voort uit de technische diepgang - in het bijzonder, of de leverancier de volledige reikwijdte van gereedschaps- en matrijzenproductiediensten onder één dak kan afhandelen of voor cruciale stappen afhankelijk is van onderaannemers.
Dit is wat u moet evalueren:
- Mogelijkheid voor het intern-ontwerpen en bouwen van matrijzen:Kan de leverancier uw onderdelen printen, de striplay-out ontwikkelen, de volledige matrijs engineeren en alle componenten intern bewerken? Gefragmenteerde toeleveringsketens - waarbij het ontwerp in de ene werkplaats plaatsvindt, de machinale bewerking in een andere en de assemblage in een derde - zorgen voor communicatiekloven en aansprakelijkheidsproblemen die tijdens de proefperiode nog groter worden.
- Bereik perstonnage en bedgrootte:Heeft de leverancier persen die voldoen aan de eisen van uw productiematrijs? Een fabrikant met een capaciteit van 30- ton tot 400 ton verdeeld over meerdere perslijnen kan alles verwerken, van microconnectoren tot structurele beugels, zonder productieruns uit te besteden.
- Materiaalbehandeling voor specifieke legeringen:Het verwerken van koper, roestvrij staal of hoogsterktestaal- vereist verschillende toevoersystemen, smeerstrategieën en schrootbeheer. Vraag of de leverancier ervaring heeft gedocumenteerd met uw exacte materiaalspecificatie - niet alleen met de legeringsfamilie, maar ook met de specifieke temperatuur en dikte.
- Kwaliteitssystemen (ISO-certificering, SPC-implementatie):ISO 9001 is de basislijn. Voor progressieve stempelprogramma's van OEM's in de auto-industrie geeft de IATF 16949-certificering aan dat de leverancier opereert binnen een proces{3}}gecontroleerd raamwerk met gedocumenteerde FMEA, controleplannen en meetsysteemanalyses die al in hun workflow zijn ingebed.
- Prototype-naar-productieschaalbaarheid:Sommige winkels blinken uit in het bouwen van matrijzen, maar hebben geen productieperscapaciteit. Anderen maken gebruik van hoge-volumestempels, maar ontwerpen de gereedschappen niet-in eigen huis. De ideale partner omvat zowel - die in staat zijn om tijdens de ontwikkeling te itereren en vervolgens naadloos op te schalen naar duurzame productie zonder over te stappen naar een andere faciliteit.
- Simulatie- en validatietools:Op FEA-gebaseerde vormsimulatie, terugveringsvoorspelling en virtuele proefmogelijkheden verminderen fysieke iteraties en versnellen de tijd-tot-productie. Leveranciers die in deze tools investeren, behalen doorgaans aanzienlijk hogere succespercentages bij de eerste -try-outs dan leveranciers die uitsluitend op ervaring vertrouwen.
- Onderhoudsinfrastructuur:Vraag wat er gebeurt nadat de dobbelsteen is gevalideerd. Biedt de leverancier geplande onderhoudsdiensten, programma's voor reserve-inzetstukken en mogelijkheden voor matrijsreparatie? Een vooruitstrevende matrijs- en stempelpartner die na levering verdwijnt, zorgt ervoor dat u na achttien maanden onderhoud nodig heeft.
Weeg deze criteria af op basis van het risicoprofiel van uw programma. Een autoconnector met een hoog-volume die jaarlijks 5 miljoen onderdelen bevat, vereist strenge kwaliteitssystemen en bewezen materiaalervaring. Bij een industrieel beugelprogramma met een lager-volume kan prioriteit worden gegeven aan de flexibiliteit en kosten van de doorlooptijd. Hoe dan ook, de evaluatie zou verder moeten gaan dan een brochure over mogelijkheden - casestudy's aanvragen, referenties vragen in uw specifieke materiaal- en tolerantiebereik, en indien mogelijk de fabriek bezoeken om hun matrijsbouw- en proefproces uit de eerste hand te observeren.
Hoe een gezamenlijk ontwerp-voor-productieworkflows eruit ziet
De beste progressieve matrijsstempeldiensten beginnen niet met een inkooporder. Ze beginnen met een gesprek -, meestal een ontwerpbeoordeling, waarbij de matrijsingenieurs van de leverancier samen met uw productteam de onderdeelafdruk ontleden. Die eerste samenwerking bepaalt het traject voor het hele programma.
Zo ziet een goed-gestructureerde betrokkenheid eruit vanaf het eerste contact tot en met de productiefase:
- Eerste deelbeoordeling en haalbaarheidsbeoordeling:De leverancier evalueert de geometrie van uw onderdeel, materiaalspecificaties, toleranties en volumevereisten. Ze identificeren potentiële vormingsuitdagingen, markeren functies die mogelijk DFM-aanpassing nodig hebben en bevestigen dat progressieve tooling de juiste methode is voor uw toepassing.
- DFM-feedback en ontwerpoptimalisatie:Ingenieurs stellen aanpassingen voor die de maakbaarheid verbeteren zonder afbreuk te doen aan de functie - grotere buigradii, aangepaste gatposities ten opzichte van gevormde kenmerken, of alternatieven van materiaalkwaliteit die de tonnagevereisten verminderen. Deze stap elimineert vaak één tot drie stations van de matrijs, waardoor de gereedschapskosten direct worden verlaagd.
- Goedkeuring stripindeling:De leverancier presenteert de voorgestelde stripindeling met de oriëntatie van het onderdeel, het dragerontwerp, de schrootbruggen, de stationsvolgorde en het materiaalgebruikspercentage. U keurt dit goed voordat het gedetailleerde matrijsontwerp begint. - Het is het allerbelangrijkste teken- in het programma, omdat alles stroomafwaarts ervan afhangt.
- Gedetailleerd matrijsontwerp en gereedschapstijdlijn:Als de stripindeling vergrendeld is, gaat het 3D-matrijsontwerp verder via modellering, componentspecificatie en tolerantie-stapel--analyse. De leverancier biedt een bouwtijdlijn met mijlpalen voor de voltooiing van het ontwerp, de bewerking van componenten, de assemblage en de gereedheid voor uitproberen.
- Proef- en voorbeeldinzending:De voltooide dobbelsteen gaat op een pers voor een eerste proef. Eerst-worden de onderdelen gemeten aan de hand van uw afdruk, en de leverancier stuurt voorbeelden met maatrapporten. Kleine aanpassingen - vulplaatjes, aanpassingen aan de speling, correcties voor overbuigen - zijn in dit stadium normaal.
- PPAP-voltooiing:Bij OEM-programma’s verzorgt de leverancier het volledige trajectGoedkeuringsproces voor productieonderdelendocumentatiepakket - dimensionale resultaten, capaciteitsstudies, controleplannen, processtroomdiagrammen, FMEA en de Part Submission Warrant. Deze formele validatie bevestigt dat het productieproces stabiel en capabel is voordat de volumestijging begint.
- Productiehelling en duurzame ondersteuning:Als PPAP is goedgekeurd, wordt de productie op volle snelheid geschaald. De leverancier bewaakt de procesprestaties via SPC, plant preventief onderhoud met gevalideerde intervallen en onderhoudt communicatiekanalen voor technische wijzigingen of volumeaanpassingen.
Deze reeks beslaat doorgaans 10 tot 20 weken, afhankelijk van de complexiteit van de matrijs. De kritische variabele is niet de kalendertijd - maar hoe goed de samenwerking in de vroege- fase (stappen 1 tot en met 3) problemen identificeert en oplost voordat er staal wordt gesneden. Een leverancier die voorbij de DFM-feedback snelt om de tijdlijn te versnellen, betaalt hiervoor meestal via langere proefcycli en herbewerking.
Voor productie-ingenieurs die progressieve stempeldiensten voor matrijzen evalueren,YICHENvertegenwoordigt het soort end{0}}to-end partner waar deze workflow om vraagt - en biedt geïntegreerde mogelijkheden van ontwerpsamenwerking tot hoog-volumeproductie, met specifieke focus op multi-stationvormingsefficiëntie en schaalbare massaproductie. Hun aanpak weerspiegelt hoe effectieve diensten voor de productie van gereedschap en matrijzen eruit zouden moeten zien: één enkele bron voor de ontwikkeling van de striplay-out, de bouw van matrijzen, het uitproberen en duurzame productieondersteuning zonder overdracht tussen niet-verbonden winkels.
Ongeacht welke leverancier u uiteindelijk kiest, pas één principe consequent toe: beoordeel ze op hun proces, niet alleen op hun offerte. Een vooruitstrevende matrijspartner die u door hun ontwerpmethodologie leidt, u hun simulatievalidatieaanpak laat zien en uitlegt hoe zij omgaan met de onderhoudsplanning gedurende de hele productielevensduur van de matrijs, demonstreert de technische diepgang die zich direct vertaalt in minder verrassingen op uw productievloer. De goedkoopste offerte levert zelden de goedkoopste onderdelen op - en bij op maat gemaakte progressieve matrijzen en stempels bepaalt de technische nauwgezetheid van de partner tijdens de ontwikkeling of het gereedschap jarenlang volgens de specificaties presteert of binnen enkele maanden dure interventies vereist.
Veelgestelde vragen over op maat gemaakte progressieve stansen en stempelen
1. Wat is een progressieve dobbelsteen en hoe werkt deze?
Een progressieve matrijs is een precisiegereedschap voor het vormen van metaal waarbij het-opgerold plaatmetaal bij elke persslag door meerdere stations beweegt met een vaste steekafstand. Elk station voert een specifieke bewerking uit, zoals doorboren, stansen, buigen of vormen. De strip zelf fungeert als transportmechanisme, waarbij pilotpennen de registratienauwkeurigheid binnen duizendsten van een inch behouden. Zodra de strip volledig is geladen, valt er bij elke slag een afgewerkt onderdeel naar beneden, waardoor productiesnelheden van 25 tot meer dan 1.200 slagen per minuut mogelijk zijn, afhankelijk van de toepassing.
2. Hoe lang duurt het om een op maat gemaakte progressieve matrijs te ontwerpen en te bouwen?
De volledige workflow, van de analyse van het printen van onderdelen tot de productievalidatie, duurt doorgaans 8 tot 20 weken, afhankelijk van de complexiteit. Dit omvat haalbaarheidsonderzoek, DFM-feedback, ontwikkeling van striplay-out, stationsequencing, 3D-matrijsontwerp, vormsimulatie, gereedschapsbouw, uitproberen en PPAP-voltooiing. De kritische tijdvariabele is niet de kalenderduur, maar de technische kwaliteit tijdens de vroege fasen. Leveranciers als YICHEN die ontwerpsamenwerking integreren met in-huisbouwmogelijkheden kunnen tijdlijnen comprimeren door overdrachten tussen losgekoppelde winkels te elimineren.
3. Wanneer moet ik een progressieve dobbelsteen kiezen boven een overdrachtsdobbelsteen of samengestelde dobbelsteen?
Progressieve matrijzen zijn optimaal wanneer uw onderdeel binnen een strookbreedte van 300 mm past, de jaarlijkse volumes groter zijn dan 500.000 eenheden, en de geometrie meerdere bochten en gevormde kenmerken omvat zonder diepe trekkingen die groter zijn dan 1,5 maal de diameter van het onderdeel. Transfermatrijzen zijn geschikt voor grotere onderdelen die een diepe trek vereisen bij gemiddelde volumes van 100.000 of meer eenheden. Samengestelde matrijzen werken het beste voor platte, enkel-vlakke onderdelen bij volumes tussen 50.000 en 500.000 eenheden waarbij het gereedschapsbudget beperkt is. Onderdeelgrootte, volume, geometrische complexiteit en budget bepalen gezamenlijk de beslissing.
4. Welke invloed heeft de materiaalkeuze op het ontwerp en de kosten van progressieve matrijzen?
De materiaalkeuze verandert fundamenteel het aantal stations, de tonnagevereisten en de materialen van de matrijscomponenten. Roestvast staal-hardt snel uit en vereist vaak 1,5 tot 2 keer meer stations dan zacht staal voor een gelijkwaardige geometrie, plus gecoat of hardmetalen gereedschap om vreten tegen te gaan. Aluminium en koper maken minder stations mogelijk, maar vereisen gepolijste vormoppervlakken en zorgvuldige snelheidscontrole om oppervlaktemarkeringen te voorkomen. De percentages voor matrijsspeling verschillen ook per materiaal: 5-8% voor zacht staal, 8,5-9,5% voor roestvrij staal en 4-6% voor aluminium. Elke legering creëert een specifiek technisch probleem dat op maat gemaakte gereedschapsoplossingen vereist.
5. Waar moet ik op letten bij het beoordelen van progressieve matrijzenfabrikanten?
Geef prioriteit aan leveranciers met interne -capaciteiten voor het ontwerpen en bouwen van matrijzen, perstonnages die overeenkomen met uw productie-eisen, gedocumenteerde ervaring met uw specifieke materiaal en dikte, ISO- of IATF-certificering met SPC-implementatie en schaalbaarheid van prototype- tot- productie. Evalueer ook hun simulatietools, onderhoudsinfrastructuur en bereidheid om samen te werken tijdens DFM-feedback. Vooruitstrevende matrijsfabrikanten zoals YICHEN, die end-tot--diensten aanbieden, van de ontwikkeling van striplay-outs tot duurzame productie van hoge- volumes, elimineren de communicatiekloven en aansprakelijkheidsproblemen die ontstaan wanneer ontwerp, bewerking en productie gefragmenteerd zijn over meerdere winkels.


