


Waarom Notch-wetenschap omzeilt hoe ingenieurs stempelmatrijzen ontwerpen
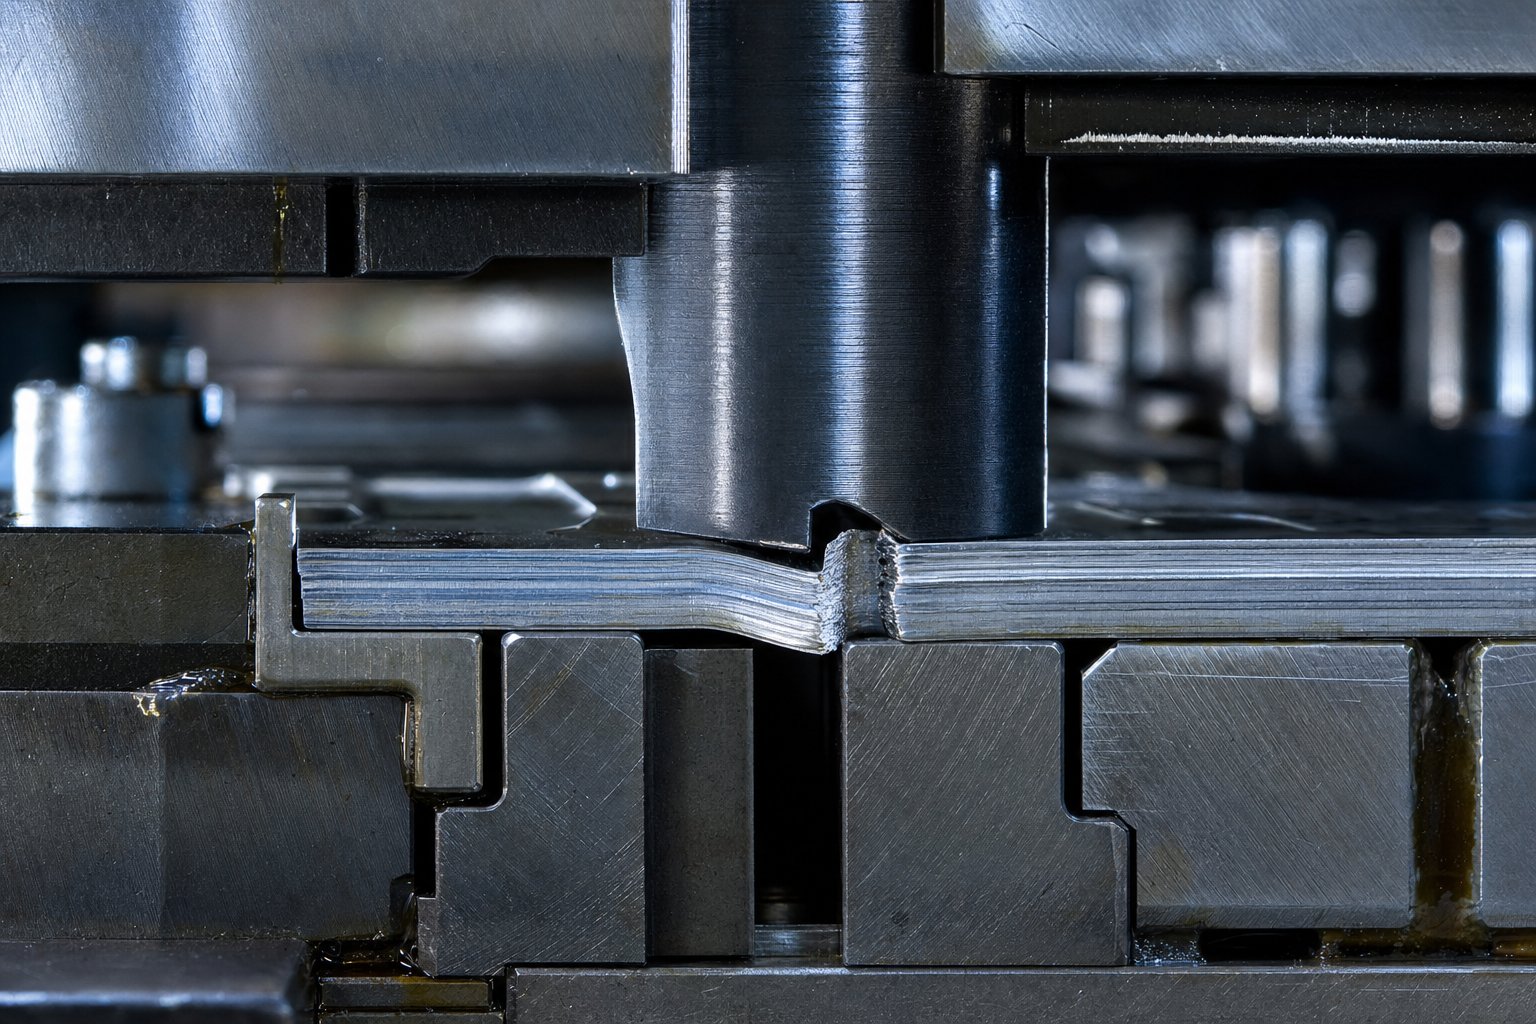
Wanneer u zoekt naarinformatie over het ontwerp van de bypass-notch, vindt u tal van bronnen waarin wordt uitgelegd wat deze functies doen. Wat u niet zult vinden, is een duidelijke uitlegWaaromze werken zoals ze dat doen op natuurkundig niveau. In die kloof tussen functie en wetenschap schuilen kostbare gereedschapsfouten. Dit artikel overbrugt die kloof door bypass-notch-geometrie rechtstreeks te verbinden met vervormingsmechanica en breukwetenschap, waardoor gereedschapsingenieurs de eerste- basisprincipes krijgen die ze nodig hebben om met vertrouwen te ontwerpen.
Wat zijn bypass-inkepingen in progressieve matrijzen
Dus wat is stampen in de context van progressieve tooling? Het is een proces met hoge-snelheid waarbij een metalen strip door meerdere matrijsstations beweegt en bij elke persslag opeenvolgende snij-, vorm- en scheidingsbewerkingen ondergaat. Bypass-inkepingen, ook wel pitch-inkepingen of Franse inkepingen genoemd, zijn reliëfkenmerken die in een of beide randen van de draagstrip zijn gesneden bij de eerste stations van een progressieve matrijs. Hun doel is eenvoudig: ze maken een gecontroleerde materiaalscheiding mogelijk en bieden solide stops die zorgen voor een nauwkeurige stripvoortgang door elk stroomafwaarts station.
Het doel van bypass-inkepingen in stempelmatrijzen gaat verder dan eenvoudige invoercontrole. Deze inkepingen verwijderen de randwelving van gespleten spoelen,voorkom overvoeding die ernstige schade aan de matrijs kan veroorzakenen stel registratiereferenties vast die ervoor zorgen dat de onderdelen op alle werkplekken correct gepositioneerd zijn. Zowel de negatieve als de positieve bypass-inkepingen in stempelmatrijzen voor plaatstaal vervullen deze registratie- en invoercontrole-rollen, hoewel hun geometrie en afschuifmechanismen aanzienlijk verschillen.
Waarom een wetenschappelijke aanpak belangrijk is voor gereedschapsingenieurs
Als je vraagt wat matrijzen op het meest fundamentele niveau zijn: het zijn precisiegereedschappen die gebruik maken van gecontroleerde plastische vervorming en breuk om metaal vorm te geven. Wat is metaalstempelen als het geen toegepaste natuurkunde is? Elke stootdaling, elk afschuifvlak, elke scheur die zich door een strook voortplant, volgt voorspelbare mechanische wetten. Toch ontwerpen de meeste ingenieurs bypass-inkepingen met behulp van overgeërfde vuistregels, zoals de algemene richtlijn voor een speling van 10%, zonder de vervormingswetenschap achter deze cijfers te begrijpen.
Deze aanpak werkt totdat dit niet meer het geval is. Geavanceerde hoge{1}} staalsoorten, dunnere diktes en nauwere toleranties, alle stempelmatrijzen overschrijden de grenzen waar algemene richtlijnen geldig blijven. Ingenieurs moeten de onderliggende mechanismen begrijpen om zich aan te kunnen passen.
Door de fysica van metaalvervorming bij bypass-inkepingen te begrijpen, kunnen ingenieurs optimale parameters voor elk materiaal berekenen in plaats van te vertrouwen op vallen en opstaan. Deze wetenschappelijke basis transformeert notch-ontwerp van giswerk naar voorspelbare engineering.
De afschuifzone die ontstaat tijdens het kerfsnijden, het breukpad dat de randkwaliteit bepaalt en de wrijvingskrachten die de striptoevoer regelen, worden allemaal bepaald door kwantificeerbare principes. In de volgende secties worden deze principes uiteengezet, te beginnen met wat er feitelijk gebeurt op microstructureel niveau wanneer een stoot in de strip terechtkomt.
Afschuifvlaktheorie en metaalvervorming bij bypass-inkepingen
Elke bypass-inkeping begint op dezelfde manier: een stempel daalt af in een strook plaatstaal en binnen milliseconden gaat het materiaal over van elastische weerstand naar plastische vloei naar regelrechte breuk. Het begrijpen van deze reeks op het niveau van de stress--analyse is wat het berekende notch-ontwerp onderscheidt van het hoopvolle- volgen van regels. In destempelen productieprocesherhaalt deze afschuifgebeurtenis zich honderden of duizenden keren per minuut, waardoor zelfs kleine afwijkingen in het vervormingsgedrag kunnen leiden tot meetbare kwaliteitsproblemen.
Vorming van afschuifvlak tijdens kerfsnijden
Stel je voor dat de ponsrand contact maakt met het stripoppervlak. Op dat moment bouwt zich drukspanning op direct onder de stempel, terwijl trekspanning zich ontwikkelt op de andere zijde van de plaat. Naarmate de stempel verder doordringt, vormt zich een smalle band met intense schuifspanning tussen de stempelrand en de overeenkomstige matrijsrand. Deze band is het afschuifvlak.
Het afschuifvlak vormt zich niet verticaal. Het ontwikkelt zich onder een hoek die wordt bepaald door twee primaire factoren: de ductiliteit van het materiaal en de speling tussen stempel en matrijs. Meer ductiele materialen maken een grotere plastische stroming mogelijk voordat breuk begint, waardoor de hoek van het afschuifvlak verschuift en de diepte van de vervormde zone toeneemt. Kleinere spelingen beperken de afschuifband in een smaller gebied, waardoor de spanning wordt geconcentreerd en het eerder ontstaan van scheuren wordt bevorderd.
Tijdens pons- en stansoperaties op bypass-kerfstations regelt dit afschuifvlak alles stroomafwaarts. De hoek en uniformiteit bepalen of de resulterende kerfrand schoon of rafelig is, of de strip vrij doorvoert of bindt, en of het matrijsproces consistente onderdelen produceert over een volledige productierun. De schuifspanning binnen deze band moet groter zijn dan die van het materiaalultieme schuifsterkteom scheiding te laten plaatsvinden, en het pad van die scheiding definieert de uiteindelijke kerfgeometrie.
Plastische vervormingszones rond de inkeping
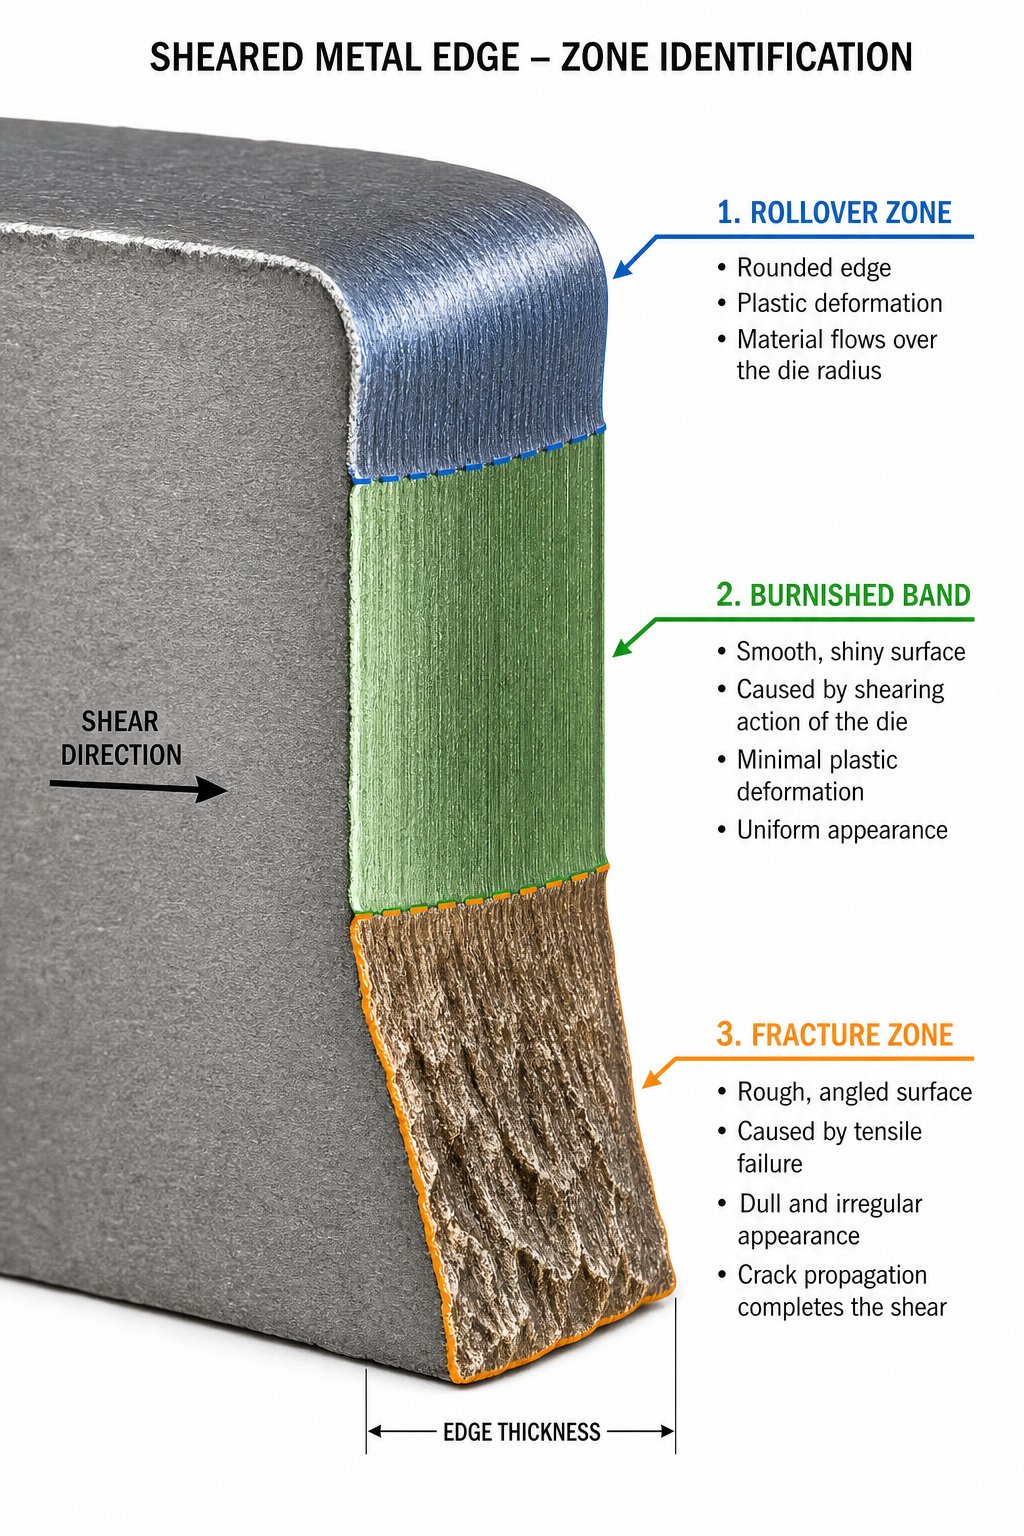
Terwijl de pons door de stripdikte beweegt, gebeurt de snede niet in één keer. In plaats daarvan vormen zich achtereenvolgens drie verschillende vervormingszones, die elk worden beheerst door verschillende mechanische verschijnselen. U kunt deze zones op elke afgesneden rand bij het stempelen van plaatstaal waarnemen, en hun relatieve verhoudingen vertellen u of uw speling, ponsconditie en materiaalcombinatie samenwerken of met elkaar vechten.
- Kantelzone (elastisch-naar-plastisch buigen):Wanneer de pons voor het eerst in contact komt met de strip, buigt het materiaal en trekt het naar binnen rond de ponsrand voordat het daadwerkelijke snijden begint. Door deze plastische vervorming ontstaat een afgeronde lip aan de bovenzijde van de inkeping. De kanteldiepte neemt toe met grotere spelingen en meer ductiele materialen. Tijdens het stempelproces geeft overmatig omrollen aan dat de speling te groot kan zijn of dat de stempel slijtage heeft ontwikkeld.
- Gepolijste afschuifzone (zuivere snede):Onder de rollover vormt zich een gladde, verticale band waar het materiaal netjes langs de stempel-matrijsinterface schuift. Deze gepolijste zone vertegenwoordigt een ideale afschuiving, waarbij het metaal een gecontroleerde plastische stroming ondergaat binnen de smalle afschuifband. De ideale afschuifrand vertoont een duidelijk gedefinieerde polijstzone met een uniforme overgang naar de daaronder liggende breukzone. Een goed-ontworpen bypass-kerf maximaliseert deze zone in verhouding tot de stripdikte.
- Breukzone (scheurvoortplanting):Zodra de schuifspanning het vermogen van het materiaal om plastisch te vloeien overschrijdt, ontstaan er gelijktijdig scheuren vanaf de rand van de pons en de matrijs en verspreiden zich naar binnen. De breukzone ziet er ruwer en hoekiger uit vergeleken met het gepolijste oppervlak erboven. Wanneer de speling wordt geoptimaliseerd, komen deze tegengestelde scheuren netjes samen. Wanneer dit niet het geval is, vormen zich secundaire afschuivingen of holtes, waardoor spanningsverhogers ontstaan die het stripgedrag op volgende stations in gevaar brengen.
De verhoudingen van deze drie zones veranderen bij elke variabele in het stempelproductieproces. Materialen met een hogere- sterkte zorgen voor minder rollover en een kleinere gepolijste zone omdat ze eerder breken. De verharding aan de afgesneden rand strekt zich uit tot de helft van de metaaldikte vanaf het snijoppervlak, waardoor de lokale ductiliteit wordt verminderd en de manier waarop de strip zich gedraagt wanneer deze stroomafwaarts de vormstations bereikt, verandert.
Specifiek voor bypass-inkepingen heeft de kwaliteitssignatuur in deze drie zones rechtstreeks invloed op de stripregistratie. Een ongelijkmatige gepolijste-naar- breukovergang, of secundaire afschuiving veroorzaakt door nauwe spelingen, introduceert dimensionale inconsistentie in het kerfprofiel. Deze inconsistentie vertaalt zich in voervariatie, en voervariatie wordt verkeerd geregistreerde delen. De breukmechanica die bepaalt hoe netjes deze zones zich ontwikkelen, is het onderwerp van de volgende sectie, waar de kerfgeometrie en de uitlijning van het scheurpad centraal staan.
Breukmechanica die de kerfgeometrie en scheurvoortplanting regelt
De drie hierboven beschreven vervormingszones ontstaan niet onafhankelijk. Hun relatieve proporties en de overgangen daartussen worden bepaald door de breukmechanica, de tak van de technische wetenschap die voorspelt hoe en waar scheuren beginnen, hoe ze groeien, en waardoor ze een schoon pad volgen in plaats van een grillig pad. Voor elke stempelmatrijs die wordt gebruikt om bypass-inkepingen te snijden, bepaalt het breukmechanisme of u een nauwkeurig, herhaalbaar kerfprofiel krijgt of een rand vol spanningsverhogers en dimensionale spreiding.
Scheurinitiatie en -voortplanting bij kerfafschuiving
Dit is wat er in de strip gebeurt op het kritieke moment van scheiding: scheuren ontstaan gelijktijdig op twee locaties. Men begint bij de snijkant van de stempel en plant zich naar beneden en naar binnen voort. De andere begint bij de snijkant van de matrijs en plant zich naar boven en naar binnen voort. Deze twee scheurfronten lopen naar elkaar toe door de resterende materiaaldikte die zich tussen de gepolijste zone en de onderkant van de strip bevindt.
Wanneer de speling correct is ingesteld, liggen de twee scheurfronten op één lijn en komen ze netjes samen. Het resultaat is een gladde breukzone zonder holtes, geen secundaire afschuiving en geen randbeschadiging. Onderzoek naar de kwaliteit van de geschoren randen bij AHSS-kwaliteiten bevestigt dat de ideale omstandigheden een uniforme overgang laten zien van de polijstzone naar een gladde breukzone. Bij stempelbewerkingen waarbij bypass-inkepingen een consistente geometrie moeten behouden over honderdduizenden persslagen, is deze zuivere scheurontmoeting essentieel voor herhaalbare stripregistratie.
Wanneer de speling te klein is, omzeilen de scheurfronten elkaar. In plaats van elkaar te ontmoeten, planten ze zich langs elkaar heen voort, waardoor een dun web van ongesneden materiaal overblijft dat bij secundaire afschuiving scheurt. Deze secundaire afschuiving veroorzaakt micro-scheuren, ruwe randen en holtes die fungeren als voortplantingsplaatsen voor toekomstige randbreuken. Wanneer de speling te groot is, ontstaan er nog steeds scheuren bij de randen van de stempel en de matrijs, maar de grotere afstand daartussen maakt overmatige plastische vervorming mogelijk voordat de fronten elkaar raken. Het materiaal buigt en rolt in plaats van netjes te breken, waardoor een zware omslag en een onregelmatige braam ontstaat.
Hoe Notch-geometrie het breukgedrag regelt
Het ontstaan van scheuren vindt niet gelijkmatig plaats langs de gehele punch-matrijsinterface. Het begint op punten met maximale spanningsconcentratie, en de kerfgeometrie bepaalt rechtstreeks waar die punten voorkomen en hoe intens het spanningsveld wordt.
Beschouw de belangrijkste geometrische kenmerken van negatieve en positieve bypass-inkepingen in stempelmatrijzen voor het vormen van plaatmetaal: kerfbreedte, kerfdiepte en interne hoekradii. Elke parameter beïnvloedt de lokale spanningsintensiteitsfactor, die de grootte van het spanningsveld bij een scheurtip kwantificeert.
- Inkeping breedtebepaalt de overspanning van het schuifvlak. Bredere inkepingen verdelen de schuifkracht over een langere snijkant, waardoor de piekspanning per lengte-eenheid wordt verminderd, maar een grotere totale ponskracht nodig is.
- Inkepingsdieptebepaalt hoeveel materiaal er van de draagstrip wordt verwijderd. Diepere inkepingen vergroten de momentarm die beschikbaar is voor buigen bij de inkepingswortel, wat ongewenste vervorming kan bevorderen als deze niet wordt afgestemd op de stripdikte.
- Hoekradiizijn waar breukwetenschap van cruciaal belang wordt. Scherpere interne hoeken concentreren de spanning dramatisch, in navolging van de klassieke relatie waarbij de spanningsintensiteit toeneemt naarmate de straal nul nadert. Deze concentratie helpt feitelijk om breuk op de beoogde locatie netjes te initiëren, waardoor een gedefinieerd scheurpad wordt bevorderd. Maar er is een afweging: door overmatige scherpte wordt de rand van de matrijsstempel zo zwaar belast dat voortijdige slijtage, afbrokkeling en micro-scheurtjes in het gereedschap zelf de beperkende faalfactoren worden.
Voor precisiestanstoepassingen wordt de selectie van de hoekradius een evenwichtsoefening. U wilt voldoende scherpte om een zuivere scheurvorming in de strip te bewerkstelligen en tegelijkertijd voldoende snijkantintegriteit van het gereedschap te behouden om die geometrie boven de productievolumes te behouden. Matrijsstempels die worden gebruikt bij progressief gereedschap met grote volumes moeten dit evenwicht over miljoenen cycli behouden. Daarom vereist optimalisatie van de hoekradius inzicht in zowel het breukgedrag van het werkstuk als de vermoeidheidslimieten van het gereedschap.
Braamvormingsmechanismen bij bypass-inkepingen
Braam is geen willekeurig defect. Het is een direct mechanisch gevolg van een onvolledige breuk. Wanneer de afschuifzone er niet in slaagt scheuren netjes door de volledige stripdikte te verspreiden, scheidt het resterende materiaal niet. In plaats daarvan vervormt het plastisch, waarbij het zich uitstrekt en uitsteekt voorbij de nominale snijrand en zo ontstaat wat wij herkennen als bramen.
Het mechanisme werkt als volgt: als de tegenoverliggende scheurfronten van de ponsrand en de matrijsrand elkaar niet raken vanwege een verkeerd uitgelijnde speling, versleten gereedschap of overmatige ductiliteit, blijft er een dunne materiaalband bestaan. Terwijl de stoot zijn slag voortzet, wordt dit ligament uitgerekt en gescheurd in plaats van gescheurd. Het resultaat is een opstaande rand van plastisch vervormd metaal die voorbij de beoogde snijlijn reikt.
Bij conventioneel zacht staal neemt de braamhoogte voortdurend toe met gereedschapsslijtage en toenemende speling, waardoor het een betrouwbare indicator is voor de planning van gereedschapsonderhoud. Materialen met een hogere-sterkte gedragen zich anders. AHSS-soorten hebben de neiging te breken met minder rollover en behouden een relatief constante braamhoogte omdat hun lagere ductiliteit beperkt hoe ver het materiaal zich plastisch kan uitstrekken voordat het afbreekt. Dit betekent dat de braamhoogte alleen geen voldoende kwaliteitsindicator is voor moderne stempelmatrijstoepassingen waarbij geavanceerde materialen worden verwerkt.
Wanneer de speling tussen stempel-tot-matrijs wordt geoptimaliseerd, planten scheurfronten van beide snijranden zich voort langs convergerende paden die elkaar binnen de stripdikte ontmoeten. Deze uitlijning van de breukpaden is de allerbelangrijkste variabele die een zuivere kerfscheiding, braamminimalisatie en consistente randgeometrie in het bypass-kerfontwerp bepaalt.
De praktische implicatie is duidelijk: de selectie van de speling voor bypass-inkepingen kan geen universeel vast percentage zijn. Er moet rekening worden gehouden met de breuktaaiheid, ductiliteit en hardingseigenschappen van het specifieke materiaal, die allemaal het punt waarop scheuren ontstaan en de hoek waaronder ze zich voortplanten, verschuiven. Deze materiaal-specifieke variabelen zijn precies waar de volgende sectie op ingaat.
Materiaaleigenschappen die de ontwerpparameters van de bypass-notch aansturen
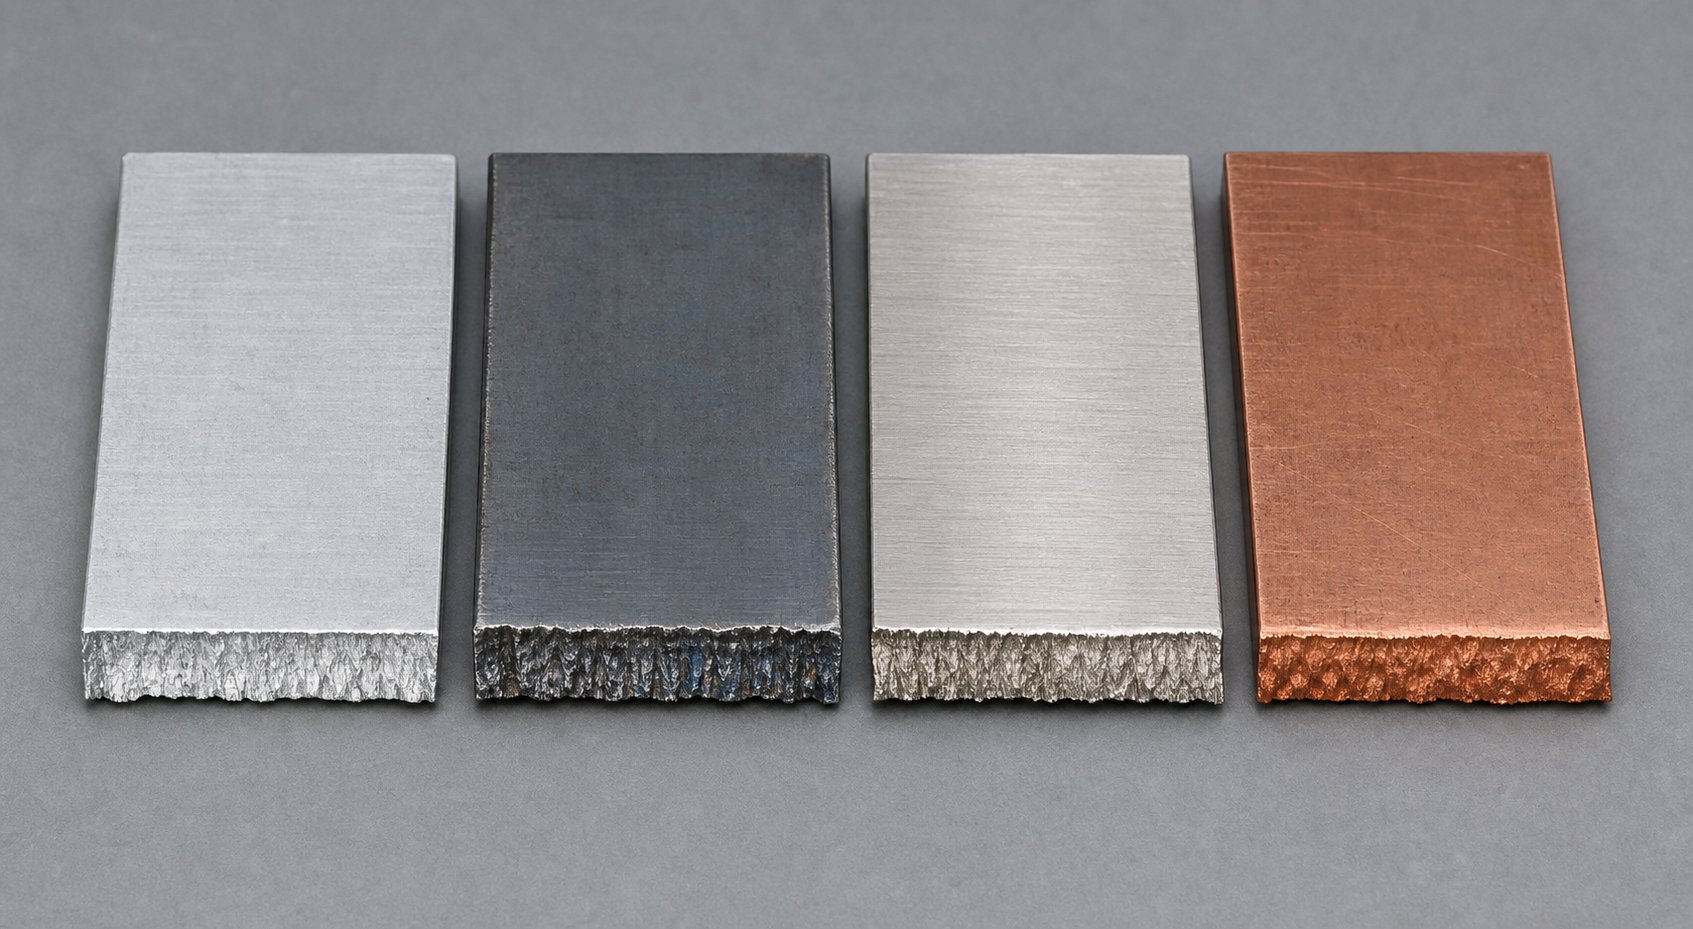
De uitlijning van het breukpad hangt af van de speling, maar de speling zelf is geen op zichzelf staande variabele. Het is een reactie op materieel gedrag. Twee stroken met dezelfde dikte maar verschillende legeringen zullen compleet verschillende afschuifzonesignaturen, braamprofielen en registratienauwkeurigheid produceren wanneer ze door dezelfde bypass-kerf worden verwerkt. De reden is dat de materiaaleigenschappen bepalen hoe het metaal vervormt, wanneer het breekt en hoeveel het terugveert nadat de stempel zich heeft teruggetrokken. Ingenieurs die alle materialen op dezelfde manier behandelen, lossen uiteindelijk problemen op die vanaf het begin in de matrijs waren ontworpen.
Hoe graanrichting en anisotropie de kerfprestaties beïnvloeden
Gewalst plaatstaal is niet in alle richtingen uniform. Het walsproces verlengt de kristallijne korrelstructuur, waardoor richtingseigenschappen ontstaan die bekend staan als anisotropie. Dit is van belang voor de prestaties van de bypass-kerf, omdat de oriëntatie van de kerfsnede ten opzichte van de korrelrichting verandert hoe de afschuifzone zich ontwikkelt en hoe netjes de breuk zich voortplant.
Het snijden van bypass-inkepingen loodrecht op de graanrichting levert over het algemeen een schonere breukzone op met minder bramen, omdat de buig- en breukweerstand verbeteren wanneer bewerkingen de korrel kruisen in plaats van parallel daaraan te lopen. Inkepingen die evenwijdig aan de walsrichting zijn gesneden, komen materiaal tegen dat gevoeliger is voor scheuren langs reeds-bestaande korrelgrenzen, wat een onregelmatig breukoppervlak en inconsistente kerfprofielen kan veroorzaken.
Bij het stempelen van staalplaten wordt de spoelstrip doorgaans in de walsrichting door de progressieve matrijs gevoerd. Dit betekent dat bypass-inkepingen die in de randen van de strip zijn gesneden, loodrecht op de korrel zijn georiënteerd, wat over het algemeen gunstig is. Maar wanneer spleetspoelen worden gebruikt, of wanneer de stripindeling inkepingen onder verschillende hoeken ten opzichte van de graanstroom plaatst, wordt het anisotropie-effect aanzienlijk. De verhoudingen van de afschuifzones kunnen in de gepolijste diepte met 10-15% verschuiven, simpelweg door de snijrichting ten opzichte van de korrel te veranderen. Voor metalen stempelcomponenten die nauwe registratietoleranties vereisen, is het specificeren van de korrelrichting op de inkooporder van de spoel niet optioneel maar essentieel.
Materiaal-Specifieke overwegingen bij het ontwerp van de uitsparingen
De wetenschappelijke basis voor bypass-notch-parameters verschuift aanzienlijk tussen gewone stempelmaterialen. Ductiliteit bepaalt hoe diep de kantelzone zich uitstrekt. De werkhardingssnelheid bepaalt hoe snel de ponskracht toeneemt naarmate het gereedschap slijt. En de breuktaaiheid bepaalt of het materiaal netjes scheidt of in bramen scheurt. In de onderstaande tabel worden deze effecten vergeleken met de materialen die ingenieurs het vaakst tegenkomen bij toepassingen van gestempeld plaatwerk.
| Parameter | Aluminium legeringen | Hoog-staal | Roestvrij staal | Koperlegeringen |
|---|---|---|---|---|
| Invloed van de taaiheid op de diepte van de kantelzone | Matige roll-over; varieert aanzienlijk per graad en humeur | Ondiepe kanteling; breuken eerder vanwege lagere ductiliteit | Diepe roll-over; hoge ductiliteit vóór het begin van de breuk | Variabel; hangt sterk af van de legering en het temperament (bijv. fosforbrons versus messing) |
| Werkverhardend effect op de slagkracht | Lage werkverharding; De slagkracht blijft relatief stabiel | Matig tot hoog; AHSS kan een vrije ruimte tot 21% per zijde vereisen voor een zuivere breuk | Zeer hoog; austenitische staalsoorten hebben mogelijk tot drie keer zoveel kracht nodig als staal met een laag-koolstofgehalte | Gematigd; neemt toe met het zinkgehalte in messing |
| Aanbevolen spelingsbereik (% van dikte per zijde) | 8-12% | 12-21% (neemt toe met treksterkte) | 12-16% (10% veroorzaakt overmatige braam) | 8-12% (afhankelijk van humeur) |
| Typische braamneiging | Gematigd; zacht materiaal vervormt in plaats van netjes te breken | Laag tot matig; breekt beslissend bij de juiste klaring | Hoog; de gebruikelijke richtlijn voor een speling van 10% levert in het slechtste- geval een braamhoogte op | Laag voor zachte humeuren; neemt toe met de hardheid |
Een paar dingen vallen hier op. Het aluminiumstansproces vereist grotere spelingen, niet omdat aluminium moeilijk te snijden is, maar omdat de lage verharding ervan betekent dat het materiaal uitrekt in plaats van breekt wanneer de speling te klein is, waardoor draderige bramen ontstaan in plaats van een schone rand. Roestvast staal levert het tegenovergestelde probleem op: de hoge hardingssnelheid betekent dat de afschuifzone sterker wordt naarmate de stempel doordringt, waardoor aanzienlijk meer kracht en een spelingsaanpak nodig zijn die veel ingenieurs fout hebben door zich niet aan de 10%-regel te houden.
Voor geperst staal in hoge-sterktekwaliteiten is de wetenschap duidelijk. Uit onderzoek naar geavanceerde hoge{2}}staalsoorten blijkt datmaterialen met een lage vloei-tot-treksterkteverhoudingen vereisen een grotere speling-tot-matrijsom de mechanische hefboomwerking te bieden die nodig is om de slak netjes te breken. Dit is rechtstreeks van toepassing op het ontwerp van de bypass-kerf: dezelfde materialen hebben meer ruimte nodig zodat scheurfronten zich in hun natuurlijke hoek kunnen voortplanten zonder secundaire afschuiving te creëren.
Terugverende en elastische hersteleffecten op kerftoleranties
Hier is een variabele die veel gereedschapsingenieurs over het hoofd zien bij het ontwerp van de bypass-kerf: nadat de pons zich terugtrekt en de strip vooruitgaat, blijft de kerf niet precies zo groot als hij was gesneden. Elastisch herstel, gewoonlijk terugvering genoemd, zorgt ervoor dat de opening van de inkeping dimensionaal verandert naarmate de opgeslagen elastische spanning loskomt van het omringende materiaal.
Het mechanisme is eenvoudig. Tijdens het kerfsnijden ondergaat materiaal grenzend aan de afschuifzone plastische vervorming, maar de omringende strip behoudt elastische spanning. Wanneer de stoot zich terugtrekt, wordt deze elastische spanning losgelaten en verandert de geometrie. Voor bypass-inkepingen is het praktische effect dat de kerfopening iets smaller wordt naarmate het elastisch samengedrukte materiaal rond de snede terugveert naar de oorspronkelijke staat.
De omvang van deze dimensionale verschuiving hangt af van de vloeigrens en de elasticiteitsmodulus van het materiaal. Staalsoorten met een hogere-sterkte slaan meer elastische energie op voordat ze meegeven, zodat ze meer terugveren. AHSS-kwaliteiten kunnen een terugvering produceren die significant genoeg is om de nauwkeurigheid van de stripregistratie op stroomafwaartse stations te beïnvloeden als er geen rekening mee wordt gehouden bij de berekening van de kerfbreedte. EenAISI-studie bevestigddat de hoekverandering en maatafwijking toenemen met de vloeigrens, wat betekent dat de toleranties voor het omzeilen van de kerfgraad -specifiek moeten zijn in plaats van generiek.
Voor progressieve matrijzen die gestempeld plaatstaal met hoge{0}} sterkte verwerken, is de ontwerpimplicatie dat de kerfbreedte bij de pons iets te groot moet zijn ten opzichte van de nominale registratieafmeting. De overshoot compenseert het elastische herstel, zodat de uiteindelijke kerfgeometrie, nadat terugvering heeft plaatsgevonden, overeenkomt met de beoogde voedingssteek. Om deze compensatie goed te krijgen, moet je de elastische modulus van de specifieke legering, de vloeigrens en de beperkingsomstandigheden rond de inkeping kennen, variabelen die voor elk materiaal in de bovenstaande tabel verschillen.
Materiaaleigenschappen bepalen de randvoorwaarden voor elk aspect van de prestaties van de bypass-notch. Maar er is nog een parameter die bemiddelt tussen het materiaalgedrag en de kerffunctie: de pons-tot-matrijsspelingsverhouding. En specifiek voor bypass-inkepingen wijkt de spelingslogica af van de standaard blankingregels op een manier die zelfs ervaren matrijsontwerpers struikelt.
Opruimingswetenschap voor bypass-inkepingen versus standaard blanking
De standaardaanbeveling voor de speling van stempel-tot-matrijs isongeveer 10% van de materiaaldikte per zijde. Dat aantal werkt goed voor conventionele blanking waarbij het doel een netjes gescheiden slak en een kwaliteitsrand van het onderdeel is. Maar bypass-inkepingen dienen een fundamenteel ander doel, en het toepassen van blindspelingslogica daarop introduceert problemen die zich voordoen als inconsistentie van de voeding, binding en voortijdige matrijsslijtage. Om te begrijpen waarom, moet worden gekeken naar wat elke operatie feitelijk vraagt van de afschuifgebeurtenis.
Standaard blindspeling versus bypass-kerfspeling
Bij het blinderen is het doel een volledige scheiding van de naaktslakken met een gecontroleerde randafwerking op het tegengehouden deel. De speling is geoptimaliseerd zodat de scheurfronten van de pons- en matrijsranden netjes bij elkaar komen, waardoor de best mogelijke verhouding tussen gepolijste- en- breukzone op de snijrand ontstaat. Randkwaliteit bepaalt de beslissing over de speling, omdat de snijrand een functioneel kenmerk wordt van het voltooide onderdeel.
Bypass-inkepingen draaien die prioriteit om. De kerfrand is geen productkenmerk. Het is een procesfunctie. Het is zijn taak om onbelemmerde voortgang van de strip mogelijk te maken, terwijl er voldoende contact blijft met pitch-stops of geleiderails om de registratie te controleren. Randafwerking is secundair. Invoernauwkeurigheid en consistente kerfgeometrie over miljoenen slagen zijn van cruciaal belang. Dit functionele verschil betekent dat van de verschillende soorten stempelmatrijzen, progressieve gereedschappen met bypass-inkepingen een spelingslogica vereisen die is afgestemd op stripgedrag en invoermechanismen in plaats van randesthetiek.
In de praktijk betekent dit vaak dat de bypass-kerfspeling iets groter is dan de stansspeling voor hetzelfde materiaal en dezelfde dikte. De reden is mechanisch: een kleinere speling vergroot de stripkracht omdat de stempel tijdens het terugtrekken een groter wrijvingscontact met het geschoren oppervlak moet overwinnen. Bij blanking wordt deze afweging geaccepteerd voor een betere randkwaliteit. Bij bypass-kerfsnijden trekt de verhoogde stripkracht de strip omhoog tijdens het terugtrekken van de stempel, waardoor de invoerpositionering wordt verstoord en de strip mogelijk van de hefrails wordt getild.
Force Balance en Strip Feed-nauwkeurigheid
Beschouw de strip als een vrij lichaam dat door de matrijs beweegt. Bij elke persslag werken er vanuit meerdere richtingen krachten op: de kracht die het naar voren duwt, de geleidepennen die de laterale positie corrigeren, de hefrails die het verticaal ondersteunen, en de kerfpons die een neerwaartse afschuiving oplegt, gevolgd door een opwaartse stripkracht. De voernauwkeurigheid hangt af van de vraag of deze krachten in evenwicht en voorspelbaar blijven.
De bypass-notch draagt op twee manieren bij aan dit evenwicht. Ten eerste creëert het verwijderen van de inkeping ruimte voor de strip om zonder interferentie voorbij stationaire matrijskenmerken te bewegen. Ten tweede werkt de kerfgeometrie samen met geleidingsoppervlakken enpitch-stopmechanismen die overvoeding voorkomen en registratie tot stand brengen. Als de inkeping te agressief wordt gesneden met overmatige speling, vermindert de resulterende slordige randgeometrie de nauwkeurigheid van de aangrijping op deze aanslagen. Als de speling te klein is, verstoren de stripkrachten de positie van de strip op de liftrails tussen de slagen in.
Laterale drift verergert dit probleem. Een metalen stempel die bypass-inkepingen met ongelijkmatige speling van zijkant- naar- zijkant snijdt, produceert asymmetrische stripkrachten. De strook wordt tijdens elke terugtrekking van de pons iets naar de strakkere kant getrokken, waardoor positiefouten ontstaan die zich manifesteren als verkeerde registratie bij stroomafwaartse vorm- en snijstations. Bij stalen stempelmatrijzen met een hoge productiesnelheid- kan zelfs een afwijking van een paar micron per slag over de stations resulteren in een dimensionale fout op het--afkeurniveau.
Speling voor Notch-functie berekenen
De technische logica voor bypass-kerfspeling begint met dezelfde basis als blindering: de speling is gelijk aan een percentage van de materiaaldikte, aangebracht per zijde. De formule is eenvoudig, waarbij de speling per zijde wordt berekend als het aanbevolen percentage vermenigvuldigd met de dikte van het materiaal. Maar het aanbevolen percentage voor notch-functieverschuivingen is gebaseerd op verschillende op elkaar inwerkende variabelen die verschillen van blanco-overwegingen.
Dunnere materialen vereisen proportioneel grotere spelingspercentages. De reden is dat bij kleine absolute spelingen de stripkracht onevenredig hoog wordt in verhouding tot de stijfheid van de strip. Een strook van 0,2 mm bij een speling van 10% heeft slechts 0,02 mm per zijde. Elke stempelslijtage of thermische uitzetting dicht deze opening snel, waardoor de stripkrachten toenemen en de voeding achteruit gaat. Verhogen naar 12-15% zorgt voor een functionele buffer zonder inkepingsgeometrie op te offeren. Dikkere materialen tolereren daarentegen nauwere verhoudingen omdat de absolute spelingafmeting een inherente marge tegen deze effecten biedt.
De belangrijkste variabelen die bepalend zijn voor de selectie van de bypass-kerfspeling bij het ontwerpen van stempelmatrijzen zijn onder meer:
- Materiaaldikte:Bepaalt de absolute afmeting van de speling en de grootte van de stripkracht
- Materiaal treksterkte:Materialen met een hogere- sterkte vereisen een grotere speling om breuk te bereiken zonder overmatige krachtopbouw
- Strookbreedte en dragerstijfheid:Dunnere, smallere dragers zijn gevoeliger voor verstoring-van de stripkracht en vereisen een lossere speling
- Perssnelheid:Hogere snelheden vergroten de dynamische stripkrachten en verkorten de tijdsperiode voor het opnieuw- strippen tussen de slagen
- Stempellengte en niet-ondersteunde overspanning:Langere ponsen buigen meer door onder zijdelingse belasting, waardoor de speling aan één kant tijdens het snijden effectief wordt verminderd
- Smeervoorwaarden:Smeermiddel vermindert stripwrijving, waardoor nauwere spelingen mogelijk zijn zonder verstoring van de toevoer-
- Inkepingsgeometrie en beeldverhouding:Diepere, smallere inkepingen concentreren de zijdelingse druk op de stoot, waardoor back-upondersteuning nodig is en het effectieve spelingsgedrag wordt beïnvloed
De moderne ontwikkeling op het gebied van stempelmatrijzen voor plaatwerk heeft de aanbevelingen voor vrije ruimte boven de traditionele norm van 10% gebracht.Uit onderzoek blijkt dat er 11-20% klaring iskan de gereedschapsbelasting tijdens het doorboren aanzienlijk verminderen en de operationele levensduur verlengen, een bevinding die rechtstreeks van toepassing is op bypass-kerfponsen die de geometrie moeten behouden tijdens langere productieruns. Voor stalen stempelmatrijzen die AHSS-kwaliteiten verwerken, is het betrouwbaarder om aan de bovenkant van dit bereik te beginnen en te valideren door middel van proefmonsters dan het standaard hanteren van de verouderde 10%-regel.
De speling is niet de enige geometrische variabele die de notch-prestaties bepaalt. De algehele vorm van de inkeping, of deze nu rechthoekig, taps of afgerond is, werkt samen met de speling om de volledige spanningsverdeling, het krachtprofiel en het slijtagepatroon op het snijstation te definiëren.
Notch-geometrieën vergelijken met wetenschappelijk redeneren
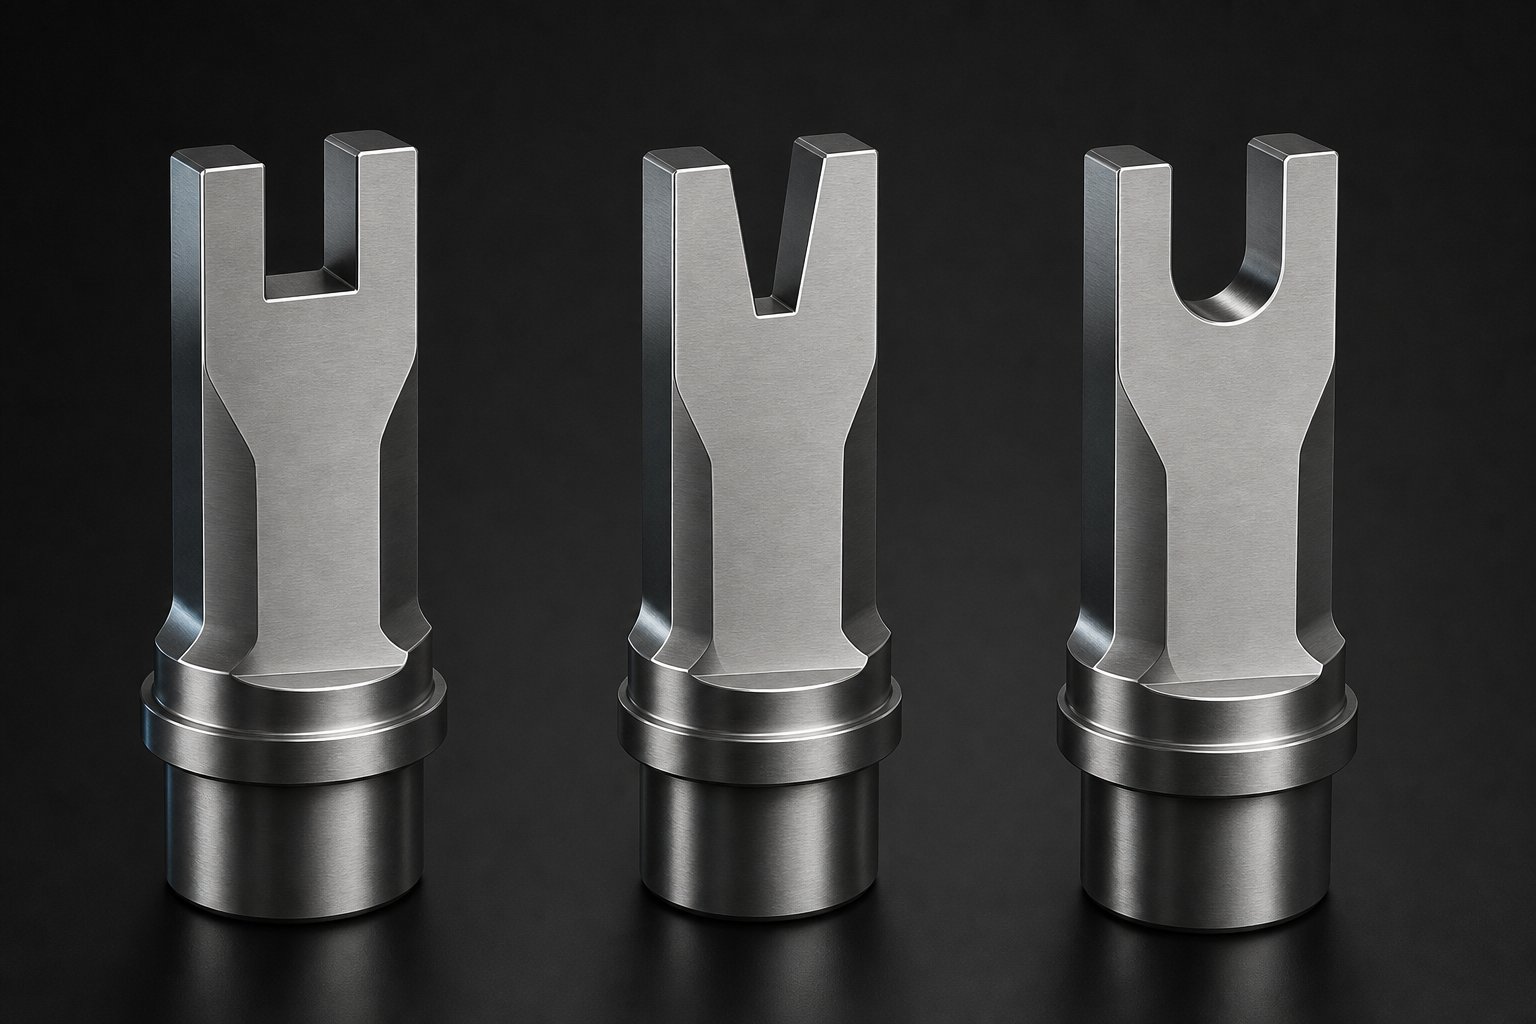
De speling bepaalt hoe de afschuifgebeurtenis zich ontvouwt door de stripdikte, maar de vorm van de inkeping zelf bepaalt waar de spanning zich concentreert, hoe de kracht zich over de snijkant verdeelt en hoe snel de matrijs slijt onder productiebelastingen. Drie primaire kerfgeometrieën domineren het ontwerp van metalen stempelmatrijzen voor progressief gereedschap: rechthoekige, taps toelopende en afgeronde profielen. Elk daarvan produceert een duidelijke mechanische respons in de strip, en de wetenschap die in de voorgaande paragrafen is behandeld, legt precies uit waarom de ene geometrie beter presteert dan de andere voor een bepaalde toepassing.
Rechthoekige inkepingsgeometrie en spanningsverdeling
De rechthoekige inkeping is het werkpaardprofiel bij toepassingen voor het vormen van bypass-inkepingen. De rechte parallelle randen creëren een uniform schuiffront dat tegelijkertijd de volledige kerfbreedte aangrijpt. Vanuit het oogpunt van spanningsverdeling betekent dit dat de snijkracht zich gelijkmatig verspreidt langs beide zijkanten van de pons, waardoor een gebalanceerde belasting ontstaat die weerstand biedt aan de doorbuigingsproblemen van de pons die asymmetrische geometrieën teisteren.
Klinkt eenvoudig, maar er is een mechanische afweging. Omdat alle punten langs de snijkant op hetzelfde moment in contact komen met de strip, is de maximale ponskracht de hoogste van alle geometrieën voor een gegeven kerfbreedte. De pers ziet eerder een scherpe krachtpiek dan een geleidelijke stijging. Voor materialen met een standaard-dikte en gematigde voedingskrachten werkt deze onmiddellijke inschakeling prima. De traagheid van de strip en de structurele stijfheid van de matrijs absorberen de impact zonder problemen. Maar als je dikker materiaal gebruikt of- sterkere materialen, vertaalt die krachtpiek zich in versnelde ponsslijtage aan de hoeken en een hoger energieverbruik van de pers per slag.
De spanningsconcentratie op de interne hoeken van rechthoekige inkepingen volgt voorspelbare patronen. Het snijpunt van 90 graden tussen de zijwand en de basis van de inkeping creëert een geometrische discontinuïteit waar de factoren voor spanningsintensiteit scherp stijgen. In het werkstuk bevordert dit een schone breukaanvang op die hoeken, wat wenselijk is. In de matrijs zelf worden diezelfde hoeken de eerste faalpunten waar chipping en randafronding ontstaan naarmate het productievolume toeneemt.
Taps toelopende en radiusvormige inkepingsprofielen
Taps toelopende inkepingen lossen het krachtpiekprobleem-op door de schuifkracht progressief te verdelen in plaats van tegelijkertijd. De schuine ingang betekent dat de punt van de pons eerst op het smalste punt in contact komt met de strip en vervolgens breder wordt naarmate deze naar beneden gaat. Hierdoor wordt de schuifinitiatie langs de snijkant gespreid, waardoor een hellend krachtprofiel ontstaat dat lager piekt en langer standhoudt dan het rechthoekige equivalent.
Waarom is dit van belang voor het stempelontwerp? Progressieve afschuiving vermindert de onmiddellijke belasting op zowel de stempel als de persstructuur. Voor operaties op hoge-snelheid waarbij dynamische krachten de mechanische trillingen verergeren, dempen taps toelopende inkepingen de schokbelasting die voortijdige vermoeidheid in de matrijscomponenten veroorzaakt. Ze verminderen ook de breuk-door de energie die vrijkomt wanneer de breuk voltooid is, wat betekent dat de strip minder wordt verstoord tijdens de scheiding. Bij transferstempelsystemen en progressieve matrijzen met hoge snelheid- vertaalt dit soepelere krachtprofiel zich in een stabieler stripgedrag op het moment van voltooiing van de kerf.
Radiused Notch-profielen hanteren een andere benadering. In plaats van de ingangshoek te wijzigen, elimineren ze de scherpe interne hoeken waar de spanningsconcentratie piekt. Een straal bij de kerfwortel verspreidt het spanningsveld over een groter gebied van het matrijsoppervlak, volgens hetzelfde principe dat is aangetoond in FEA-onderzoeken die aantonen dat het vergroten van de hoekradius van 0,01 "naar 0,08" de piekspanning met meer dan 70% kan verminderen. Voor de matrijs betekent dit een dramatisch langzamere slijtageprogressie bij de inkepingshoeken. Voor het werkstuk betekent de verminderde spanningsconcentratie bij de kerfwortel een iets minder beslissende scheurinitiatie, wat de ruwheid van de breukzone marginaal kan vergroten, maar de levensduur van de matrijs aanzienlijk verlengt.
Veel productiegereedschapstoepassingen combineren beide kenmerken: een taps toelopend toegangsprofiel met afgeronde interne hoeken. Deze hybride geometrie benut het progressieve afschuifvoordeel en verlengt tegelijkertijd de levensduur van de matrijs op de hoogste- slijtagelocaties.
Geometrie selecteren op basis van toepassingswetenschap
Kiezen tussen deze profielen is geen voorkeursbeslissing. Het is een berekening die wordt aangedreven door dezelfde vervormings- en breukprincipes die eerder zijn behandeld. Drie variabelen begeleiden de selectie:
- Materiaal ductiliteitbepaalt het breukgedrag op hoeken. Ductiele materialen zoals zachte koperlegeringen tolereren scherpe rechthoekige hoeken omdat het materiaal plastisch vloeit in plaats van de matrijs te kraken. Brosse of hoge- materialen concentreren de spanning terug in het gereedschap op diezelfde hoeken, waardoor afgeronde profielen nodig zijn om de belasting te verdelen en afbrokkelen te voorkomen.
- Strookdiktebepaalt of progressieve afschuiving (taps toelopend) beter presteert dan gelijktijdige afschuiving (rechthoekig). Dikkere strips genereren proportioneel hogere piekkrachten tijdens gelijktijdige aangrijping, waardoor het krachtvoordeel van de taps toelopende geometrie groter wordt boven een dikte van ongeveer 1,5 mm.
- Productievolumedicteert aanvaardbare matrijsslijtagepatronen. Voor stansmatrijzen voor auto's die miljoenen cycli doorlopen, leidt zelfs een bescheiden spanningsconcentratie op de hoeken tot meetbare geometrieveranderingen. Gestraalde profielen verlengen de herslijpintervallen en de totale levensduur van de matrijs, waardoor de iets hogere initiële bewerkingskosten niet relevant zijn voor de onderhoudsbesparingen.
De onderstaande tabel biedt een gestructureerde vergelijking van de kritische parameters die ontwerpingenieurs voor metaalstansen evalueren tijdens de selectie van de kerfgeometrie:
| Parameter | Rechthoekig | Taps toelopend | Uitgestraald |
|---|---|---|---|
| Spanningsconcentratiefactor op de hoeken van de kerf | Hoog (scherpe overgangen van 90 graden concentreren de stress aanzienlijk) | Matig (schuine randen verminderen abrupte geometrieverandering) | Laag (stralen verdelen de spanning over een breder gereedschapsoppervlak) |
| Slijtagepatroon van de matrijs | Geconcentreerd op hoeken; vroege afbrokkeling en afronding op snijpunten van de kerfwortels | Verdeeld langs taps toelopende randen; geleidelijke flankslijtage in plaats van plaatselijk falen | Diffuus; de slijtage verspreidt zich over gebogen oppervlakken, waardoor de herslijpintervallen worden verlengd |
| Optimale materiaalcombinaties | Zacht staal, koperlegeringen en nodulair aluminium met standaarddikte | Staal met hoge-sterkte, dikkere diktes en materialen die een hoge schuifkracht vereisen | AHSS, roestvrij staal en elke toepassing met grote- volumes, ongeacht het materiaal |
| Krachtprofiel voor stripaanvoer | Scherpe krachtpiek met abrupte doorbraak- bij voltooiing van de fractuur | Geleidelijke stijging met verminderde piekkracht en lagere doorstroom-energie | Vergelijkbaar met rechthoekig qua timing, maar met verminderde hoek-geïnduceerde trillingen |
| Beste-gebruiksapplicatie | Standaard progressieve matrijzen met gematigde productievolumes en conventionele materialen | Progressieve matrijzen met hoge-snelheid, dikke- toepassingen en trillings-gevoelig gereedschap | Auto-stempelmatrijzen voor grote- volumes, AHSS-verwerking en matrijzen die een maximale levensduur tussen onderhoud vereisen |
In de ontwerppraktijk voor metalen stempelmatrijzen combineert de geometrische beslissing vaak elementen uit meerdere profielen. Een inkeping kan een rechthoekig basisprofiel gebruiken voor maximale materiaalverwijderingsefficiëntie, terwijl hoekradii bij de wortel worden opgenomen om de levensduur van de matrijs te beschermen. Of een taps toelopende ingang kan uitkomen in een recht-wandgedeelte voor nauwkeurige registratie. De wetenschap ondersteunt deze hybride benaderingen omdat elk geometrisch kenmerk onafhankelijk een specifieke mechanische vraag aanpakt.
Ingenieurs die zich bezighouden met deze geometrische beslissingen voor specifieke materiaal- en productiecombinaties profiteren van ontwerpadvies dat simulatieresultaten koppelt aan productie-gevalideerde gereedschappen. YICHEN'saangepaste stempelmatrijsoplossingenhelp ingenieurs bij het selecteren en valideren van de kerfgeometrie voor specifieke materiaal- en productievereisten, en overbrug de kloof tussen theoretische optimalisatie en bewezen matrijsprestaties via hun gezamenlijke ontwerpproces.
Geometrie en speling bepalen samen de statische mechanica van bypass-kerfsnijden. Maar zodra de strip met productiesnelheid door de matrijs begint te bewegen, komt er een andere kracht in beeld: wrijving. Hoe de ingekeepte striprand samenwerkt met geleidingsoppervlakken, hefrails en smeerfilms tijdens de voortgang van de invoer introduceert tribologische variabelen die geen enkele geometrische beslissing alleen kan oplossen.
Tribologie van stripvoeding en bypass-notch-interactie
Geometrie en speling bepalen wat er gebeurt tijdens het zagen. Wrijving bepaalt wat er daarna gebeurt. Elke keer dat de strip door een progressieve matrijs wordt voortbewogen, glijden de ingekerfde randen over liftrails, geleidingsoppervlakken en pitch-stops. Dat glijdende contact wordt beheerst door tribologie, de wetenschap van wrijving, slijtage en smering tussen op elkaar inwerkende oppervlakken. Voor het stempelen van matrijscomponenten met progressief gereedschap met hoge- snelheid bepaalt tribologisch gedrag bij bypass-inkepingen direct of de strip netjes wordt ingevoerd of in een verkeerde registratie terechtkomt. Toch is dit het enige aspect van notch-ontwerp dat bijna geen enkele technische bron behandelt.
Wrijvingskrachten op de inkeping-matrijsinterface
Stel je voor dat de strip één steeklengte voortbeweegt tussen de persslagen. De gekerfde randen zweven niet vrij door de ruimte. Ze rijden op de oppervlakken van de hefrails, passeren geleidepalen en schakelen de pitch-stops in die de registratie controleren. Op elk van deze contactpunten bepaalt de wrijvingscoëfficiënt tussen de striprand en het matrijsoppervlak hoeveel weerstand het toevoersysteem moet overwinnen om de strip vooruit te bewegen.
Voor een gladde, goed-gepolijste kerfrand die over een gepolijste, geharde lifterrail glijdt, blijft de wrijvingscoëfficiënt laag en voorspelbaar. Het toevoermechanisme beweegt de strip voort met minimale weerstand, en pilotpennen corrigeren elke kleine positionele spreiding zonder resterende wrijvingskrachten te bestrijden. Dit is de ideale toestand, en deze blijft bestaan zolang de geometrie van de kerfrand consistent blijft.
Burr verandert alles. Alsponsslijtage vordert tijdens de productie, neemt de braamhoogte aan de kerfrand stapsgewijs toe. Die verhoogde braamlip fungeert als een micro-ploeg die over het oppervlak van de hefrail sleept. De wrijvingscoëfficiënt stijgt omdat het contact verandert van een glad oppervlak-op-dat glijdt naar een schurende rand-op-oppervlakte-interactie. De braamrichting is ook van belang. Een braam die naar beneden in de richting van de hefrail is gericht, zorgt voor direct schurend contact tijdens elke voedingsslag. Een naar boven gerichte braam maakt in plaats daarvan contact met de stripperplaat, waardoor de sleepkracht wordt overgebracht naar een ander grensvlak en mogelijk de timing van het loskomen van de strip wordt verstoord.
De oppervlakteconditie van het metaalstansgereedschap versterkt dit effect. Lifterrails die slijtagesporen ontwikkelen door herhaald stripcontact verliezen hun oppervlakteafwerking in gelokaliseerde zones. Deze versleten sporen verhogen de wrijving voor volgende strips en creëren voorkeurskanalen die zijdelingse correctie door piloten weerstaan. In fasegereedschapsconfiguraties waarbij meerdere stations opeenvolgend werken, propageert wrijvingsopbouw bij vroege -station-inkepingscontacten positioneringsfouten in elke stroomafwaartse bewerking.
Smeermiddelgedrag in kerfzones
Smeermiddel verdeelt zich niet gelijkmatig over een ingekeepte strook. De inkepingsholte zelf fungeert als reservoir en houdt smeermiddel vast dat zich anders over het stripoppervlak zou verspreiden. Bij gematigde perssnelheden is deze bundeling goedaardig of zelfs gunstig. Het opgevangen smeermiddel trekt tijdens de voortgang van de invoer naar de geleidingsoppervlakken, waardoor de wrijving op de contactpunten wordt verminderd.
Bij hoge perssnelheden verandert de fysica. Snelle versnelling en vertraging van de strip tijdens elke voedingscyclus veroorzaakt hydraulische drukpieken in het smeermiddel dat zich in de uitsparingen bevindt.Bij het stempelen met hoge-snelheid ontstaat aanzienlijke wrijvingswarmteen vermindert de contacttijd tussen gereedschap en werkstuk, waardoor de viscositeit van het smeermiddel tijdens elke slag dynamisch verandert. Smeermiddel dat vastzit in profielen met diepe inkepingen kan onder druk komen te staan tijdens de snelle vertraging van de strip, waardoor een hydraulisch kusseneffect ontstaat dat de striprand tijdelijk van het geleidingsoppervlak tilt. Wanneer die druk wegvalt, valt de strip terug op de rail met een micro-impact die de zitpositie verstoort.
Het tegenovergestelde probleem, gebrek aan smeermiddel, doet zich voor aan de randen van de inkepingen zelf. Door de afschuifwerking tijdens het kerfsnijden wordt het smeermiddel van de vers gesneden oppervlakken verwijderd. De gepolijste en breukzones komen na het snijden vrijwel droog tevoorschijn, waarbij de smeermiddelfilm die op het stripoppervlak aanwezig was, is verstoord door de plastische vervorming. Deze droge randen komen vervolgens met verhoogde wrijving in contact met de geleidingsoppervlakken totdat het smeermiddel uit aangrenzende gebieden terug migreert.
Inkepingsdiepte en geometrie beïnvloeden rechtstreeks dit smeermiddelverdelingspatroon. Diepere inkepingen vangen meer smeermiddelvolume op, waardoor de hydraulische effecten bij snelheid worden versterkt. Rechthoekige inkepingsprofielen met scherpe hoeken creëren stagnatiezones waar smeermiddel zich verzamelt in plaats van stroomt. Taps toelopende profielen bevorderen de afvoer van smeermiddel uit de holte tijdens de invoerbeweging, waardoor de opbouw van hydrauliek wordt verminderd, maar de inkepingswortel mogelijk uitgehongerd achterblijft. Voor stempelgereedschappen die zijn ontworpen om met hoge slagfrequenties te werken, vereist het smeermiddelbeheer rond bypass-inkepingen dezelfde technische aandacht als de smeermiddeltoevoer naar vormstations.
Voernauwkeurigheid als functie van kerfwrijving
Voedingsnauwkeurigheid is het meetbare resultaat waarbij tribologie en onderdeelkwaliteit samenkomen. Een progressieve matrijs kan perfecte spelingen, een optimale kerfgeometrie en een correcte piloottiming hebben, maar toch verkeerd uitgelijnde onderdelen produceren als de wrijvingskrachten bij de bypass-inkepingen asymmetrisch worden.
Asymmetrie ontstaat op natuurlijke wijze tijdens de productie. Eén kant van de matrijs slijt sneller als gevolg van kleine uitlijningsverschillen, thermische gradiënten of inconsistenties in de distributie van smeermiddel. Wanneer de kerfstempel op de ene striprand vóór de andere afslijt, produceert deze verschillende braamhoogtes aan weerszijden van de drager. Dat braamverschil zorgt voor ongelijke wrijvingskrachten tijdens de voortbeweging van de strip. De strip ondervindt meer weerstand aan de ene rand dan aan de andere, waardoor er een netto laterale kracht ontstaat die de strip zijwaarts duwt, één micro-stap per slag.
De consistentie van het smeermiddel heeft invloed op de voeding, omdat veranderingen in het olietype, de viscositeit of de toedieningssnelheid de wrijving voldoende kunnen veranderen om de voortgang te beïnvloeden. Bij gereedschapssystemen voor het stansen van metaal betekent dit dat een smeermiddelafgiftemondstuk dat gedeeltelijk verstopt raakt aan één kant van de strip, niet alleen de slijtage lokaal vergroot. Het creëert een onbalans in de wrijving die de stripdrift veroorzaakt. Piloten kunnen kleine positiefouten corrigeren, maar ze werken binnen een eindig engagementvenster. Zodra de cumulatieve drift de klaringscapaciteit van de piloot overschrijdt, wordt de strip verkeerd geregistreerd en vallen onderdelen buiten de tolerantie.
De volgende wrijvings-gerelateerde faalwijzen ontstaan vaak bij bypass-inkepingen bij progressieve matrijsbewerkingen:
- Asymmetrische braamgroei:Ongelijkmatige ponsslijtage veroorzaakt verschillende braamhoogtes op tegenoverliggende stripranden, waardoor een onbalans in de laterale weerstand ontstaat tijdens de voortgang van de invoer en een progressieve stripdrift naar de zijde met hogere wrijving-.
- Hefrail vreten:Braamranden schuren herhaaldelijk hetzelfde railoppervlak, waardoor werkstukmateriaal op de rail wordt overgebracht en een zone met hoge wrijvingsopbouw ontstaat die een soepele stripvoortgang weerstaat.
- Smeermiddel-geïnduceerde hydraulische lift:Overtollig smeermiddel dat in diepe holtes is opgesloten, komt onder druk te staan tijdens een snelle vertraging van de invoer, waardoor de strip tijdelijk van het geleidingsoppervlak wordt getild en zijdelingse verplaatsing mogelijk wordt gemaakt voordat hij opnieuw- wordt geplaatst.
- Escalatie van thermische wrijving:Wrijvingswarmte op de contactpunten van de kerf{0}}rail vermindert de viscositeit van het smeermiddel lokaal, waardoor de filmdikte afneemt, het contact tussen metaal--metaal toeneemt en meer warmte wordt gegenereerd in een- zelfversterkende cyclus die de slijtage versnelt.
- Slijtagegeleiding van geleidevlakken:Herhaald stripcontact op consistente posities leidt tot slijtage van groeven in de geleideoppervlakken, waardoor sporen ontstaan die weerstand bieden aan piloot-aangedreven laterale correctie en de strip in een afwijkende positie vergrendelen.
- Strippen-kracht-geïnduceerde striplift:Verhoogde wrijving tussen stempel en inkepingswand tijdens het terugtrekken trekt de strip omhoog van de hefrails, waardoor de verticale positie wordt verstoord en de contactgeometrie voor de volgende invoerslag verandert.
Elk van deze faalwijzen ontwikkelt zich geleidelijk. De strip springt niet plotseling uit de registratie. In plaats daarvan verschuiven de wrijvingskrachten stapsgewijs over duizenden slagen totdat de cumulatieve positiefout een kwaliteitsdrempel overschrijdt. Operators kunnen eerst een onstabiele stripvoortgang, een inconsistente pilootinschakeling of abnormale perstrilling opmerken voordat er zichtbare onderdeeldefecten optreden. Op dat moment is de tribologische degradatie al enige tijd aan het opbouwen.
Het monitoren van het wrijvingsgedrag bij bypass-inkepingen vereist het volgen van indirecte indicatoren: tendensen in de voedingskracht, verlengingspatronen van het proefgat, metingen van de braamhoogte tijdens geplande controles en het smeermiddelverbruik per zijde van de matrijs. Deze signalen, geïnterpreteerd door de lens van de tribologische wetenschap, geven vroegtijdige waarschuwingen voordat de verslechtering van de voernauwkeurigheid het niveau van de afkeur--productie bereikt.
Wrijving is inherent moeilijk te modelleren op basis van alleen de eerste principes, omdat deze afhankelijk is van de oppervlakteomstandigheden die zich tijdens de productie ontwikkelen. Dit is precies waar computationele methoden hun waarde verdienen: eindige-elementenanalyse kan de spannings- en vervormingsmechanica van de kerfsnede zelf simuleren, terwijl tribologische modellering op basis van productiegegevens valideert of het resulterende oppervlak zich voorspelbaar zal gedragen gedurende de levensduur van de matrijs.
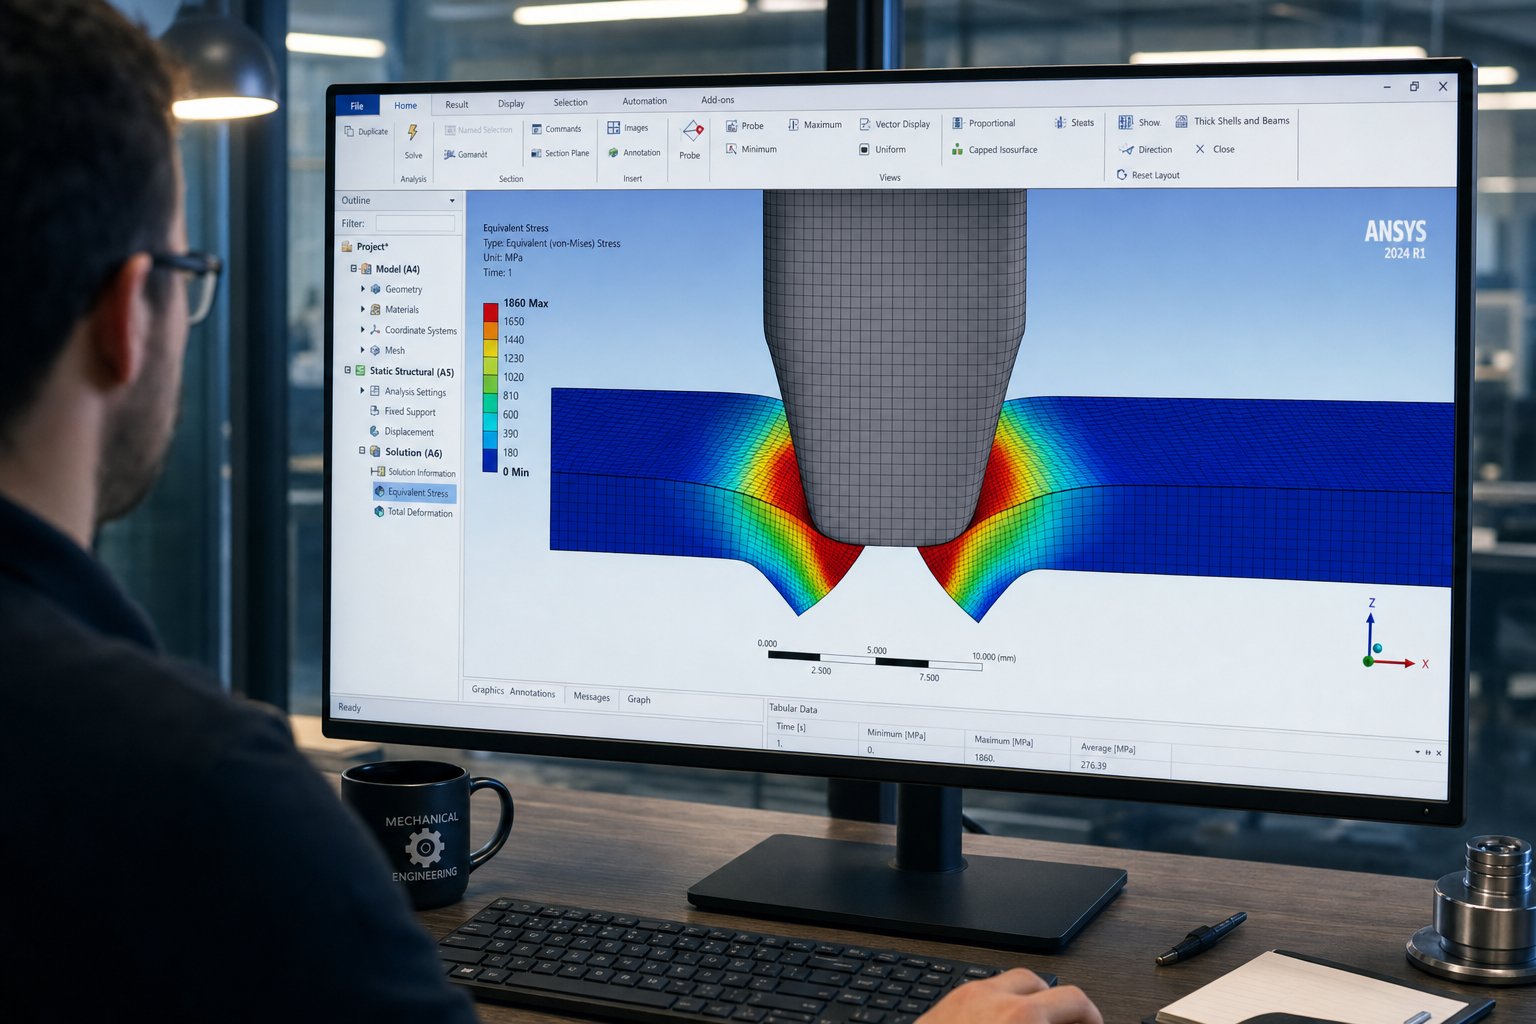
Validatie van het bypass-notch-ontwerp met FEA en simulatie
De theorie van het schuifvlak, de breukmechanica, de materiaalkunde en de tribologie vormen de leidende vergelijkingen. Maar vergelijkingen alleen vertellen je niet of een specifieke combinatie van kerfbreedte, speling en geometrie zal presteren zoals voorspeld in een echte progressieve matrijs die op productiesnelheid draait. Eindige-elementenanalyse overbrugt die kloof. Het neemt de eerste- wetenschappelijke principes die in dit artikel aan de orde komen, en vertaalt deze in visualiseerbare, kwantificeerbare voorspellingen die ingenieurs kunnen valideren voordat ook maar één stuk gereedschapsstaal wordt bewerkt.
FEA-simulatie van Notch Shear-zones
Wanneer u in FEA een bypass-kerfgebeurtenis modelleert, discretiseert de software het stripmateriaal in duizenden kleine elementen en lost vervolgens de spanning-rekvergelijkingen op voor elk element terwijl de pons stapsgewijs door de stripdikte daalt. Het resultaat is een gedetailleerde kaart van de vorming van afschuifbanden, de accumulatie van plastische spanningen en de voortgang van de schade, die de drie eerder beschreven fysieke zones weerspiegelt: rollover, polijsten en breuk.
A Studie uit 2024 gepubliceerd in Heliyondemonstreerde deze aanpak met behulp van ABAQUS/Explicit om het stansen van plaatwerk van DP600-staal te simuleren. De onderzoekers modelleerden de volledige snijcyclus, inclusief ponspenetratie, plaatscheiding en strippen, en bereikten voorspellingen over de snijrandzone binnen 4-14,6% van de experimentele metingen. Hun FEA-model legde vast hoe het vergroten van de speling van 6% naar 15% de scheurinitiatie vertraagde, de gepolijste zone uitbreidde en de breukzone verkleinde, precies de relaties die de theorie van het schuifvlak voorspelt, maar waarvoor tientallen fysieke proefruns nodig zijn om experimenteel te kwantificeren.
Voor metalen stempelmatrijzen die worden gebruikt in bypass-kerfstations betekent deze simulatiemogelijkheid dat u de uitlijning van het breukpad kunt visualiseren voordat u gereedschap gaat snijden. U kunt bevestigen of de door u geselecteerde speling convergerende scheurfronten veroorzaakt of secundaire afschuiving veroorzaakt. U kunt de stripkrachten en duwkrachten kwantificeren bij verschillende spelingswaarden. Dit zijn gegevens die direct bijdragen aan de -toevoernauwkeurigheidsanalyse die in eerdere secties is besproken. Uit hetzelfde onderzoek bleek dat de duwkracht met 77,7% afnam en de stripkracht met 73,2% wanneer de radiale speling toenam van 6% naar 12%, een dramatische gevoeligheid die zonder simulatie onzichtbaar zou zijn.
Simulatie-Gedreven optimalisatie voor nieuwe materialen
Waar simulatie onmisbaar wordt, is met materialen waarvoor gevestigde empirische richtlijnen ontbreken. Geavanceerde hoog-sterktestaalsoorten, dual--kwaliteiten en exotische legeringen die worden gebruikt in gestempelde metalen onderdelen in de automobiel- en ruimtevaartsector voldoen niet aan de vuistregels die tientallen jaren geleden voor zacht staal zijn ontwikkeld. Hun complexe microstructuren veroorzaken niet-lineair verhardingsgedrag, spannings-toestands-afhankelijke fractuurloci en gevoeligheid voor parameters die traditionele richtlijnen negeren.
FEA maakt parametrische studies mogelijk die fysiek onbetaalbaar zouden zijn om uit te voeren. U kunt de kerfbreedte van 3 mm tot 8 mm, de speling van 8% tot 20% en de kerfdiepte van 2 mm tot 5 mm vegen in een ontwerp-van-experimentenmatrix, waarbij honderden combinaties computationeel worden geëvalueerd. Elke simulatie voorspelt het resulterende randprofiel, de krachtcurve en de schadeverdeling. Op basis van die gegevens identificeren ingenieurs het optimale parametervenster waarin de breukpaden netjes op één lijn liggen, de stripkrachten beheersbaar blijven en de braam binnen de tolerantie blijft.
De breukcriteria die in deze simulaties worden gebruikt, zijn aanzienlijk volwassener geworden. Modellen zoals het Modified Mohr-Coulomb-criterium houden rekening met spanningstriaxialiteit en Lode-parametereffecten op ductiele breuken, waarbij wordt vastgelegd hoe hetzelfde materiaal anders breekt onder verschillende omstandigheden. Deze verfijning is van belang voor bypass-kerfsimulatie omdat de spanningstoestand bij de kerfafschuifzone verschilt van standaard blanking vanwege de beperkende omstandigheden van de strip en de asymmetrische geometrie van randkerven versus ingesloten- omtreksnijden.
De stempeltechnologie heeft een punt bereikt waarop de nauwkeurigheid van de simulatie kan wedijveren met fysieke tests voor goed-gekarakteriseerde materialen. Adaptieve meshing-technieken voorkomen elementvervorming tijdens de grote vervormingen die gepaard gaan met afschuiving, en expliciete oplossers kunnen de niet-lineariteiten van plasticiteit, contact en materiaalscheiding verwerken zonder convergentiefouten. Voor ingenieurs die zich vanuit een modern ontwerpperspectief afvragen wat er in de productie misgaat, impliceert het antwoord steeds vaker dat computationele validatie een standaardstap is in plaats van een optionele luxe.
Van wetenschap tot productie-Klaar matrijsontwerp
Het wetenschappelijke raamwerk dat in dit artikel wordt uiteengezet, van de schuifvlakmechanica tot breukvoortplanting, materiaalrespons, spelingslogica, geometrieselectie en tribologie, vormt een samenhangend systeem dat FEA kan operationaliseren. Ingenieurs die de vervormingsfysica begrijpen, weten waar ze op moeten letten bij simulatie-uitvoer: ze kunnen von Mises-spanningscontouren interpreteren in de context van de schuifbandtheorie, de verdeling van schadevariabelen evalueren aan de hand van voorspellingen uit de breukmechanica, en gesimuleerde randprofielen correleren met de zoneverhoudingen die de juiste selectie van de speling aangeven.
Dit inzicht transformeert ook de manier waarop ingenieurs vereisten aan toolingpartners communiceren. In plaats van de kerfafmetingen uit een handboektabel te specificeren, kunnen ze door simulatie- een redenering presenteren waarom een specifieke combinatie van speling, geometrie en materiaal optimale resultaten oplevert voor hun toepassing. Dat niveau van technische communicatie leidt tot betere stempel- en stempelresultaten omdat de gereedschapmaker de technische bedoelingen achter elke specificatie begrijpt in plaats van alleen maar cijfers te repliceren.
Het technische team van YICHEN werkt samen met klanten aan precies deze zware ontwerpuitdagingen-, waaronder bypass-notch-optimalisatie, validatie van de matrijsstructuur, selectie van speling en materiaalstroomanalyse. Hun aanpak combineert computationele wetenschap met productie-klaar op maat gemaakte stempelmatrijzen, waardoor ingenieurs de simulatie-uitvoer kunnen vertalen naar gereedschappen die presteren zoals voorspeld vanaf het eerste artikel tot het einde- van-levensduur. Voor projecten met nieuwe materialen of gestempelde metalen onderdelen met nauwe-toleranties waarbij empirische regels tekortschieten, kan hun samenwerkingstempelmatrijsoplossingenverbind analytische nauwkeurigheid met productie-expertise.
De wetenschappelijke basis voor het bypass-notch-ontwerp stelt ingenieurs in staat om over te stappen van reactieve probleemoplossing naar voorspellend ontwerp, waarbij proef--en-fout-iteratie wordt vervangen door natuurkundige--geïnformeerde beslissingen die worden gevalideerd door middel van simulatie voordat er ooit tooling wordt gebouwd.
Elk principe in dit artikel wijst in de richting van dezelfde conclusie: het begrijpen van de mechanismen elimineert gissen. De schuifvlaktheorie vertelt je waar de vervorming zich concentreert. Breukmechanica vertelt je hoe scheuren zich voortplanten. De materiaalwetenschap vertelt je wanneer die scheuren ontstaan. Opruimingslogica vertelt u hoe u ze kunt uitlijnen. Geometrieselectie vertelt u hoe u kracht en slijtage kunt beheersen. Tribologie vertelt u wat er gebeurt tijdens de stripprogressie. En FEA bevestigt of uw geïntegreerde ontwerpbeslissingen als een systeem samenwerken. Ingenieurs die deze kennis in hun ontwerpproces inbouwen, gaan niet achter problemen aan op de persvloer. Ze voorkomen ze op het CAD-scherm.
Veelgestelde vragen over de wetenschappelijke basis van bypass-inkepingen in stempelmatrijzen
1. Wat is het doel van bypass-inkepingen in progressieve stempelmatrijzen?
Bypass-inkepingen zijn reliëfkenmerken die in de randen van de draagstrip zijn gesneden bij vroege stations van een progressieve matrijs. Ze hebben meerdere functies: het verwijderen van randwelving van spleetspoelen, het voorkomen van overvoeding die de matrijs kan beschadigen, en het vaststellen van registratiereferenties voor nauwkeurige strippositionering over alle stroomafwaartse stations. Hun geometrie werkt samen met pitch-stops en geleiderails om de nauwkeurigheid van de invoer tijdens het hele stempelproces te controleren.
2. Waarom werkt de standaardregel van 10% speling niet altijd voor bypass-inkepingen?
De regel van 10% speling is ontwikkeld voor standaard blanking waarbij de randkwaliteit van het afgewerkte onderdeel prioriteit heeft. Bypass-inkepingen hebben een andere functie, waarbij prioriteit wordt gegeven aan de nauwkeurigheid van de invoer en een consistente stripvoortgang boven de randafwerking. Bovendien verschuiven geavanceerde hoge{3}} staalsoorten en dunnere diktes de vervormingsmechanismen verder dan waar algemene richtlijnen geldig blijven. Voor materialen met een lage rek-tot-treksterkteverhoudingen kunnen spelingen tot 21% per zijde nodig zijn voor een zuivere breuk, terwijl dunnere materialen verhoudingsgewijs grotere percentages nodig hebben om overmatige stripkrachten te voorkomen die de positionering van de strip verstoren.
3. Hoe beïnvloeden materiaaleigenschappen de ontwerpparameters van de bypass-kerf?
Materiaaleigenschappen bepalen fundamenteel de kerfprestaties. De korrelrichting en anisotropie veranderen de eigenschappen van de afschuifzone, afhankelijk van de snijrichting. Ductiliteit regelt de diepte van de kantelzone en de neiging tot bramen. De werkhardingssnelheid bepaalt hoe de ponskracht toeneemt gedurende de productielevensduur. Elastisch herstel zorgt ervoor dat de kerfopeningen smaller worden na het snijden, waardoor een soort-specifieke breedtecompensatie nodig is. De hoge mate van harding van roestvrij staal vereist bijvoorbeeld een speling van 12-16%, terwijl de lage hardingssnelheid van aluminium draderige bramen veroorzaakt bij kleine spelingen. De op maat gemaakte stempelmatrijsoplossingen van YICHEN houden rekening met deze materiaalspecifieke variabelen tijdens hun ontwerpadviesproces.
4. Welke rol speelt wrijving bij de nauwkeurigheid van de invoer van bypass-strips?
Wrijving bij de inkeping-die-interface bepaalt rechtstreeks of een strip soepel wordt ingevoerd of in een verkeerde registratie terechtkomt. Braamgroei op de randen van de inkepingen verhoogt de wrijvingscoëfficiënt door het glijden van een glad oppervlak om te zetten in schurend contact tegen de lifterrails. Asymmetrische braamontwikkeling op tegenoverliggende stripranden creëert ongelijke sleepkrachten, waardoor de strip bij elke slag zijdelings wordt geduwd. Het gedrag van smeermiddelen zorgt voor extra complexiteit: ophopingen in kerfholten kunnen bij hoge snelheden hydraulische lift veroorzaken, terwijl uithongering bij vers geschoren randen de lokale wrijving vergroot. Deze tribologische factoren stapelen zich op over duizenden slagen totdat de positiefout de tolerantie overschrijdt.
5. Hoe helpt FEA bij het valideren van bypass-kerfontwerpen vóór het snijden?
Eindige-elementenanalyse modelleert de volledige spanningsverdeling-door de strip tijdens het snijden van kerven, waarbij de vorming van afschuifbanden, de uitlijning van het breukpad en de verhoudingen van de randzones worden voorspeld. Onderzoek heeft aangetoond dat FEA-voorspellingen overeenkomen met experimentele resultaten met een nauwkeurigheid van 4-14,6%. Ingenieurs kunnen computationeel parametrische studies uitvoeren die de breedte, speling en diepte van de inkeping over honderden combinaties bepalen, waardoor optimale vensters worden geïdentificeerd zonder fysieke proefruns. Dit is vooral waardevol voor geavanceerde materialen waarvoor empirische richtlijnen ontbreken. Het technische team van YICHEN gebruikt deze computermethoden naast productie-expertise om bypass-notch-optimalisatie en spelingselectie voor hun stempelmatrijsoplossingen te valideren.


