


Wat maakt elektrische staalspeling anders dan standaard stempelen
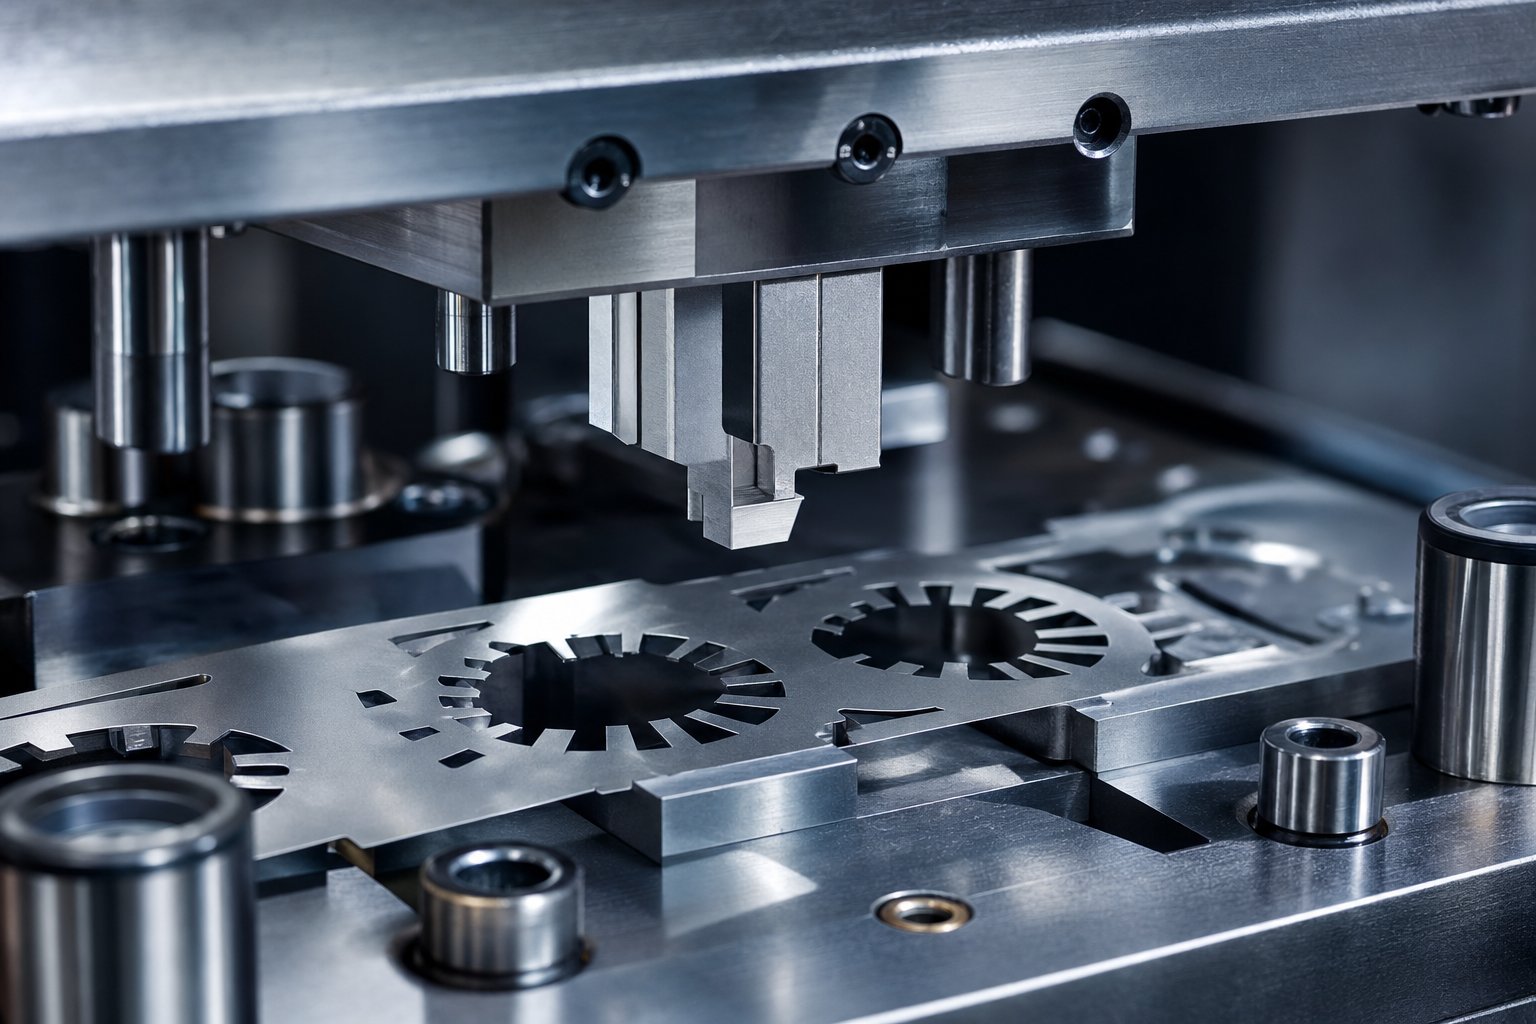
De speling tussen de stempel en de matrijs bij het elektrisch stempelen van staal is de opening tussen de snijkant van de stempel en de snijkant van de matrijsknop, per zijde gespecificeerd als een percentage van de materiaaldikte. Die definitie klinkt identiek aan elke andere pons- en matrijsbewerking van plaatstaal. De mechanismen zijn hetzelfde. De formule is hetzelfde. Maar de gevolgen als het fout gaat, zijn radicaal anders.
Wanneer u zacht staal of aluminium stempelt, komt een fout in de vorm van een cosmetisch defect of een braam voor die een secundaire bewerking nodig heeft. Wanneer u elektrisch staal stempelt, verslechtert een spelingsfout stilletjes de magnetische prestaties van elke laminering die de pers verlaat. Het kernverlies neemt toe. De doorlaatbaarheid neemt af. De motor of transformator die uit deze lamellen is opgebouwd, wordt heter en minder efficiënt, en de oorzaak is onzichtbaar voor iedereen die de randkwaliteit niet meet tijdens het stempelen.
Het definiëren van de speling tussen pons en matrijs in elektrische staaltoepassingen
Het basisprincipe blijft eenvoudig. Matrijsspeling voor het ponsen van staal is de ruimte waardoor breukvlakken vanaf de ponszijde en de matrijszijde elkaar netjes kunnen ontmoeten, waardoor een gecontroleerde afschuiving door het materiaal ontstaat. AlsMISUMI's technische referentielegt uit dat een goede speling tot doel heeft de breukvlakken van de korrelgrens aan de boven- en onderkant van het werkstuk uit te lijnen om een zuivere splijting aan de snijkant te creëren. Voor algemene materialen geldt al tientallen jaren de traditionele 10%-regel als uitgangspunt.
Elektrisch staal is echter geen algemeen materiaal. Siliciumstaalsoorten bevatten 2 tot 6,5 gewichtsprocent silicium, waardoor het materiaal aanzienlijk brozer is dan staal met een laag-koolstofgehalte. Die broosheid verandert de manier waarop de afschuifzone, de polijstzone en de breukzone zich tijdens het snijden ontwikkelen. De klassieke regel "een- afschuifkracht, twee- breuk" die MetalForming Magazine beschrijft voor staal met een laag-koolstofgehalte is hier niet van toepassing. Elektrisch staal breekt sneller en met minder plastische vervorming, wat een spelingsstrategie vereist die is gebaseerd op zijn unieke gedrag.
Waarom generieke opruimingstabellen tekortschieten voor siliciumstaal
De meeste referenties voor vrije ruimte groeperen materialen op hardheid of treksterkte. Hardere materialen krijgen meer speling. Zachtere materialen krijgen minder. Dat raamwerk werkt voor structurele legeringen. Het valt uiteen voor elektrisch staal omdat het de enige factor negeert die deze materiaalcategorie uniek maakt: de gestempelde rand heeft rechtstreeks invloed op de elektromagnetische functie.
Een gestempelde rand in elektrisch staal is niet alleen een geometrische grens. Het is een zone van mechanisch belast materiaal waar magnetische domeinen worden verstoord, de permeabiliteit instort en kernverliezen toenemen. Onderzoek toont aan dat door stampen-geïnduceerde spanning het kernverlies met 5-8% kan verhogen vergeleken met spanningsvrij materiaal. De speling die u selecteert, bepaalt hoe diep de beschadigde zone zich in het laminaat uitstrekt, hoe hoog de braam staat en hoe goed de voltooide lamellen op elkaar worden gestapeld.
Bij het elektrisch stempelen van staal hebben beslissingen over de speling niet alleen invloed op de maatnauwkeurigheid, maar ook op de stroomafwaartse magnetische prestaties van elk afgewerkt onderdeel dat uit die lamineringen is opgebouwd.
Wie heeft materiaal nodig-Specifieke goedkeuringsgegevens
Als jijontwerp progressieve matrijzen voor motorlamineringen, het specificeren van gereedschappen voor de productie van transformatorkernen, of het oplossen van problemen met de stempelkwaliteit bij de productie van EV-motoren, de generieke goedkeuringstabellen laten u raden. U hebt gegevens nodig die rekening houden met het siliciumgehalte, de korreloriëntatie, de lamineringsdikte en de elektromagnetische prestatiedoelstellingen die uw klant van de voltooide kern verwacht.
Deze bron adresseert deze leemte. Van breukmechanica specifiek voor legeringen met een hoog-siliciumgehalte tot aanbevelingen voor speling per kwaliteit en dikte: het doel is praktische begeleiding die u kunt toepassen op echte gereedschapsbeslissingen in plaats van de percentages die -maat-past-alles zijn ontleend aan het stempelen van carrosseriepanelen.
De uitdaging begint op materieel niveau. De kristallijne structuur en het broze breukgedrag van siliciumstaal creëren een snijdynamiek waar standaardreferenties eenvoudigweg niet op zijn geschreven.
Breukmechanica van elektrisch staal tijdens ponsbewerkingen
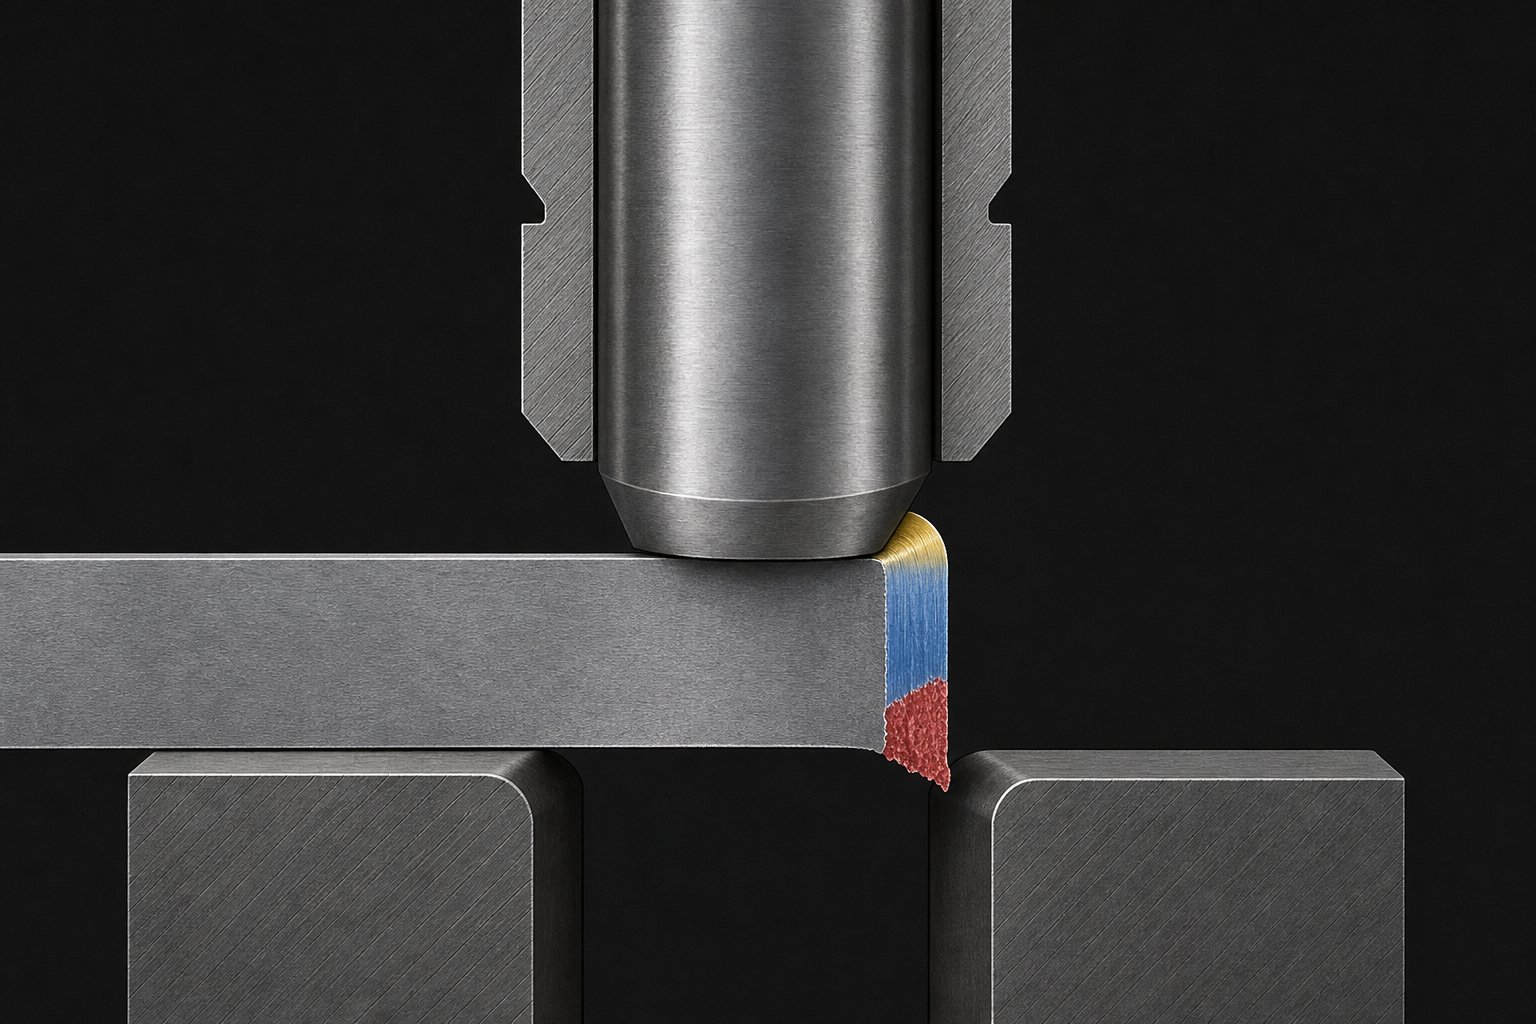
Siliciumstaal gedraagt zich niet als zacht staal onder een matrijs en pons. Dat ene feit verandert alles over hoe de snijkant ontstaat. Wanneer een stempel in het werkstuk neerdaalt, genereert deze een reeks vervormingszones die de meeste matrijsontwerpers kennen als vier verschillende kenmerken: kantelen, polijsten, breken en bramen. Bij staalsoorten met een laag-koolstofgehalte volgen deze zones relatief voorspelbare proporties. Elektrisch staal herschrijft deze verhoudingen omdat het eerder breekt, met minder plastische stroming en langs paden die worden bepaald door de kristallijne microstructuur.
Breekbreukgedrag in hoog-siliciumstaal
Een siliciumgehalte tussen 2% en 6,5% verhoogt geleidelijk de hardheid en brosheid van het materiaal, terwijl de ductiliteit wordt verminderd. De rek van korrel-gericht siliciumstaal kan slechts 11% zijn, vergeleken met 30-40% bij typisch koolstofarm stansstaal. Wat betekent dat aan de ponsrand? Het materiaal gaat veel sneller over van elastische vervorming naar scheurinitiatie.
FEM-simulatieonderzoek op korrel-gericht siliciumstaal bevestigt dit gedrag.Studies gepubliceerd in Materialen (MDPI)tonen aan dat gelijkwaardige plastic spanning zich intens concentreert op de snijkant en exponentieel vervalt binnen slechts 10-15 micrometer van het snijoppervlak. De fase van scheurvoortplanting begint eerder tijdens de slag, en scheuren kunnen beginnen vanaf één snijkant en zich door de dikte voortplanten in plaats van symmetrisch vanaf beide kanten samen te komen. Dit is fundamenteel anders dan de gebalanceerde afschuifbreuk die standaard Dayton-pons- en matrijsreferenties beschrijven voor ductiele materialen.
Verschillen in graanstructuur en scheurvoortplanting
Stel u voor dat er twee platen elektrisch staal op uw pers liggen. Eén daarvan is CRGO (koud-gewalst graan-georiënteerd), waarbij het kristalrooster in de walsrichting is uitgelijnd. De andere is CRNGO (koud-gewalst niet-graan-georiënteerd), met willekeurig verdeelde korreloriëntaties. Wanneer metaal door deze materialen heen stoot en sterft, volgt de scheur in elk materiaal een ander pad.
Bij CRGO-staal creëert de gerichte korrelstructuur preferentiële breukvlakken. Scheuren hebben de neiging zich voort te planten langs korrelgrenzen die zijn uitgelijnd met de walsrichting, waardoor een breukoppervlak ontstaat dat onregelmatig kan lijken wanneer de stempel dwars op de korrelrichting snijdt. CRNGO-staal, met zijn isotrope korrelverdeling, breekt gelijkmatiger in alle richtingen, maar de hogere siliciumkwaliteiten vertonen nog steeds een uitgesproken brosheid die de ontwikkeling van de polijstzone beperkt.
Hoe de standaardverwachtingen van Burnish Zone veranderen
Standaardspelingreferenties voorspellen een polijstzone van ongeveer een-derde van de materiaaldikte voor een correct ingestelde speling in zacht staal. Elektrisch staal produceert consequent een smallere polijstzone en een proportioneel grotere breukzone. Het materiaal vloeit eenvoudigweg niet lang genoeg onder schuifspanning om langdurig gepolijst oppervlakcontact te creëren.
Onderzoek toont aan dat de kwaliteit van het gepolijste oppervlak in siliciumstaal sterk afhankelijk is van de speling en snijsnelheid. Bij lage spelingen (ongeveer 0,04 mm voor materiaal van 0,3 mm) ontstaat een uniformer gepolijst profiel met minder breukindringingen. Vergroot de speling voorbij een kritische drempel, en de breukzone begint eerder, het scheurtraject wordt minder voorspelbaar en er ontstaan diepe oppervlaktezakken door overmatige trekspanningsconcentratie.
Daarom solliciterengenerieke metalen ponsen en matrijzenvrijgavegegevens voor elektrisch staal zorgen voor problemen. Een speling die een zuivere polijst--tot- breukverhouding in zacht staal oplevert, kan een volledig breuk-gedomineerde rand in siliciumstaal genereren, of de plastic spanning dieper in het laminaat duwen als deze te strak wordt geplaatst. De brosse breukmechanica vereist spelingswaarden die zijn afgestemd op het siliciumgehalte en de korrelstructuur van de specifieke kwaliteit, in plaats van alleen op de dikte ervan.
Deze breukverschillen op materiaal-niveau leiden direct tot een praktische vraag: welk spelingspercentage werkt eigenlijk voor elke elektrische staalsoort, en hoe verschuift dat aantal over het bereik van CRGO- en CRNGO-materialen die worden gebruikt in de echte productie van motoren en transformatoren?
Aanbevelingen voor vrije ruimte per staalsoort en type
Het antwoord varieert meer dan de meeste stempelreferenties suggereren. CRGO- en CRNGO-staalsoorten behoren tot dezelfde materiaalfamilie, maar hun korrelstructuren, siliciumniveaus en prestatie-eisen voor eindgebruik zorgen ervoor dat de spelingselectie in verschillende richtingen gaat. Een juiste keuze betekent dat u begrijpt hoe elke categorie reageert op de afschuifwerking en wat het voltooide lamineren elektrisch moet bereiken.
CRGO versus CRNGO-goedkeuringsvereisten
Graan-gericht elektrisch staal, dat voornamelijk wordt gebruikt in transformatorkernen, heeft een siliciumgehalte dat doorgaans tussen 3,0% en 3,5% ligt. De kristallen worden via een complex metallurgisch proces in de walsrichting uitgelijnd, waardoor het uitzonderlijke magnetische eigenschappen langs die as krijgt, maar een aanzienlijke gevoeligheid voor mechanische spanning loodrecht op de uitlijning van de korrels. Randbeschadiging door stampen verstoort de zorgvuldig ontworpen domeinstructuur, waardoor controle van de speling van cruciaal belang is voor het behoud van de efficiëntie van de transformatorkern.
CRGO-kwaliteiten zoals M6 vereisen over het algemeen een kleinere speling, doorgaans in het bereik van 3% tot 5% van de materiaaldikte per zijde. Een grotere speling zorgt voor een schonere afschuiving met minder scheurafwijkingen over de korrelgrenzen, waardoor de diepte van de door spanning-beïnvloede zone bij de snijrand wordt verkleind. De afweging is versnelde stempelslijtage, maar voor transformatortoepassingen waarbij elke fractie van een watt per kilogram ertoe doet, wordt die afweging geaccepteerd.
Niet-korrel-georiënteerde staalsoorten zoals M19, M36 en M47 worden gebruikt voor de productie van motorlamineringen waarbij de magnetische eigenschappen in alle richtingen consistent moeten zijn. Hun isotrope korrelstructuur breekt gelijkmatiger, en deprogressief M--cijfersysteemweerspiegelt de toenemende compensatie voor kernverliezen naarmate u van M19 naar M47 overstapt. Deze CRNGO-kwaliteiten tolereren een breder spelingsvenster, doorgaans 5% tot 8% per zijde, omdat hun willekeurige korreloriëntatie niet dezelfde preferentiële scheurpaden creëert die CRGO zo gevoelig maken voor spelingsvariatie.
Opruimingsbereiken volgens gangbare elektrische staalsoorten
De volgende tabel organiseert de algemene spelingsbereiken op basis van soortcategorie, typisch siliciumgehalte en primaire toepassing. Dit zijn aanbevelingen voor startpunten- die de meeste matrijsontwerpers verfijnen door middel van proefsneden op hun specifieke pers- en gereedschapsopstelling.
| Categorie | Representatieve kwaliteiten | Siliciuminhoud | Typische speling (% per zijde) | Primaire toepassing |
|---|---|---|---|---|
| CRGO (graan-gericht) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformatorkernen, hoog-efficiënte inductoren |
| CRNGO (laag verlies) | M19 | 2.8% - 3.2% | 5% - 7% | Premium motorlamineringen, generatoren |
| CRNGO (gemiddeld verlies) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standaard motorlamineringen, kleine transformatoren |
| CRNGO (hoger verlies) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Kosten-gevoelige motortoepassingen |
Let op het patroon: naarmate het siliciumgehalte stijgt, wordt het materiaal brozer en wordt het aanbevolen spelingsbereik kleiner en kleiner. M19, de meest voorkomende kwaliteit voor motion control-producten, bevindt zich in het midden waar het netjes genoeg breekt om over een raam met gemiddelde speling te werken, terwijl het nog steeds meer precisie vereist dan zacht staal.
Hoe het percentage siliciumgehalte de selectie van de opruiming beïnvloedt
De klaringsformule voor elk gestempeld materiaal begint met een eenvoudige relatie:
Vrije ruimte per zijde=cxt
Waarcis de klaringsfactor (uitgedrukt als decimaal) entis de materiaaldikte. Deze klaringsvergelijking lijkt eenvoudig, maar de uitdaging ligt in het selecteren van de juiste waarde vancvoor uw specifieke materiaal. Bij de berekening van de speling voor elektrisch staal is het siliciumgehalte de belangrijkste variabele die deze selectie aanstuurt.
Hogere siliciumpercentages verminderen de taaiheid en rek. Een siliciumstaal van 6,5% (gebruikt in gespecialiseerde hoog-toepassingen met hoge frequentie) heeft vrijwel geen plastische vervormingscapaciteit. Het breekt vrijwel onmiddellijk bij contact met de stoot en gedraagt zich dichter bij keramiek dan bij metaal. Bij 2% silicium behoudt het materiaal voldoende taaiheid zodat het breukgedrag slechts matig verschilt van dat van staal met een laag-koolstofgehalte. Tussen deze uitersten verschuift elk procentpunt silicium de ideale klaringsfactor.
Het praktische effect: een berekening van de speling die uitstekende resultaten oplevert op M47 (lager silicium, taaier) zal waarschijnlijk overmatige randspanning veroorzaken op M6 (hoger silicium, extreem bros in de dwarsrichting). U kunt niet zomaar één opruimingspercentage kiezen en dit toepassen op uw gehele productassortiment elektrisch staal. Elke soortfamilie heeft zijn eigen gevalideerde spelingsfactor nodig, bevestigd door braammetingen en randinspectie op proefonderdelen.
Bij deze aanbevelingen per-kwaliteit wordt uitgegaan van standaardlamineringsdiktes van 0,35 mm tot 0,65 mm. Wanneer de productie-eisen dunner worden dan 0,3 mm, levert de spelingsberekening absolute waarden op die zo klein zijn dat er een geheel andere reeks uitdagingen ontstaat rond gereedschapsprecisie en productietolerantie.
Berekeningen en uitdagingen op het gebied van vrije ruimte voor dun- lamineren
Een opruimingscalculator geeft u een getal. Breng 5% per zijde aan op 0,5 mm materiaal en je krijgt 0,025 mm speling. Dat is klein maar beheersbaar met kwaliteitsgereedschap. Pas hetzelfde materiaal van 5% tot 0,15 mm toe voor een hoogfrequente transformatorlaminering, en u krijgt 0,0075 mm per zijde. Dat is 7,5 micron. Op deze schaal is de kloof tussen de pons- en de matrijsknop kleiner dan bij veel toleranties voor de productie van matrijzen, en conventionele op percentages-gebaseerde regels beginnen in de praktijk te falen.
Waarom dunne- lamineringen een uitdaging vormen voor conventionele goedkeuringsregels
Moderne hoog{0}}efficiëntiemotoren en hoog-frequentietransformatoren maken steeds vaker gebruik van elektrische stalen lamellen tussen 0,1 mm en 0,35 mm (0,004 tot 0,014 inch). Dunnere meters verminderen wervelstroomverliezen, die schalen met het kwadraat van de lamineringsdikte. Deze door de natuurkunde-gedreven drang naar dunner materiaal is meedogenloos in EV-tractiemotoren en hoogwaardige transformatorontwerpen. De stempeluitdaging volgt direct.
Wanneer u de spelingsberekening uitvoert op materiaal van minder dan- 0,3 mm, dalen de resulterende absolute spelingswaarden tot micrometerterritorium met één cijfer. Een matrijsgroottecalculator die is gebouwd op percentageregels, maakt geen onderscheid tussen een speling van 0,025 mm op materiaal van 0,5 mm en een speling van 0,005 mm op materiaal van 0,1 mm. Beide zijn "5% per zijde." Maar de productierealiteit van het vasthouden aan deze twee waarden is totaal anders. Het dunnere materiaal vereist gereedschapsprecisie die de grenzen van conventioneel draadvonken en slijpen van mallen benadert.
Absolute spelingswaarden bij een dikte van minder dan 0,3 mm
Bedenk hoe deze cijfers er in de productie daadwerkelijk uitzien. Voor een CRNGO-laminaat van 0,2 mm met een speling van 6% per zijde is de beoogde opening 0,012 mm (ongeveer een halve duizendste van een inch). Voor een 0,1 mm korrel-georiënteerde laminering met een speling van 4%, werkt u met 0,004 mm per zijde. Bij deze afmetingen vertegenwoordigt een spelingsfout van slechts 2-3 micron een afwijking van 25-50% van de nominale waarde. Dat soort relatieve fouten zouden in elke precisie-engineeringcontext als catastrofaal worden beschouwd.
Het praktische gevolg: bij dunne diktes wordt elke afwijking in de speling versterkt. Een fout van 3-micron op materiaal van 0,5 mm verandert uw effectieve speling van 5% naar 5,6%. Dezelfde fout van 3 micron op materiaal van 0,15 mm zorgt ervoor dat u van 5% naar 7% gaat, waardoor u mogelijk volledig buiten het aanvaardbare venster komt. De braamhoogte reageert onevenredig. Onderzoek naar nauwe toleranties bij het stansen van metaal bevestigt dat het bereiken van precisie binnen +/- 0.001 inch al veeleisend is bij standaardtoepassingen. Dunne elektrische staallamineringen gaan die drempel ruimschoots over.
Precisievereisten voor moderne hoogfrequente lamineermatrijzen
Bij deze diktes worden de toleranties voor de vervaardiging van matrijzen een aanzienlijk deel van de speling zelf. Een matrijswafelcalculator kan een ideale geometrie opleveren, maar of een matrijsbouwer die geometrie voor elk snijstation in een progressieve matrijs kan behouden, is de echte vraag. De tolerantiestapel-van draadvonknauwkeurigheid, wisselplaatpassing, matrijsplaatvlakheid en assemblage-uitlijning nemen allemaal een deel van uw opruimingsbudget in beslag.
Verschillende factoren maken de moeilijkheid tegelijkertijd groter:
- Doorbuiging van het gereedschap- ponspunten met kleine diameters buigen onder belasting, waardoor de effectieve speling dynamisch verandert tijdens de snijslag
- Thermische groei- de warmteopbouw tijdens het stempelen op hoge- snelheid veroorzaakt micron--uitbreiding van matrijscomponenten, waardoor de speling verandert naarmate de productie doorgaat
- Druk op uitlijning- ram-om- het parallellisme en de slijtage van de gibs te versterken, dragen bij aan de variatie in de speling die onbeduidend is bij een spoorwijdte van 0,5 mm, maar dominant bij een spoorwijdte van 0,15 mm
- Consistentie verscherpen- bij elk maal slijpen wordt materiaal van het ponsvlak verwijderd, en als het niet perfect parallel wordt gehouden, wordt de speling ongelijkmatig rond de profielomtrek
Elk van deze variabelen kan individueel slechts 1-2 micron aan onzekerheid bijdragen. Maar wanneer uw totale doel voor vrije ruimte 7 micron bedraagt, vertegenwoordigen deze variabelen samen het grootste deel van uw tolerantiebudget. De bekwaamheid van de matrijzenbouwer wordt net zo belangrijk als de specificatie van de speling zelf.
Deze realiteit dwingt tot een verandering in het denken. Voor dun-laminaat is het opgeven van speling op papier slechts de helft van het probleem. De andere helft zorgt ervoor dat de door u gespecificeerde speling daadwerkelijk aanwezig is op het snijvlak tijdens de hele productie, onder reële thermische en mechanische omstandigheden. En dat roept een diepere vraag op: zelfs als je mechanisch een perfecte speling bereikt, wat gebeurt er dan met de magnetische prestaties van het materiaal aan die snijranden?
Hoe speling de magnetische eigenschappen en kernverliesprestaties beïnvloedt
Hier is de vraag die het elektrisch stempelen van staal scheidt van elke andere toepassing van stansmatrijzen: wat doet de snijkant met het vermogen van het materiaal om magnetische flux te transporteren? Bij het algemeen stempelen doet het antwoord er niet toe. Een beugel, een hitteschild of een chassisonderdeel voldoet aan de maattolerantie, of niet. De snijkant heeft geen functionele consequenties buiten de geometrie. Elektrische staallamineringen zijn anders. De snijrand wordt een elektromagnetisch actieve zone waar de kernfunctie van het materiaal, het geleiden en vormgeven van de magnetische flux, permanent wordt aangetast door het snijden zelf.
Dit is waar de punch-to-matrijs-speling niet langer een puur mechanische beslissing is, maar een elektromagnetische beslissing wordt. De speling die u selecteert, bepaalt niet alleen de braamhoogte en maatnauwkeurigheid, maar ook hoeveel van elke laminering magnetisch wordt aangetast voordat deze ooit de motor of transformator bereikt.
De magnetische dode zone bij gestempelde randen
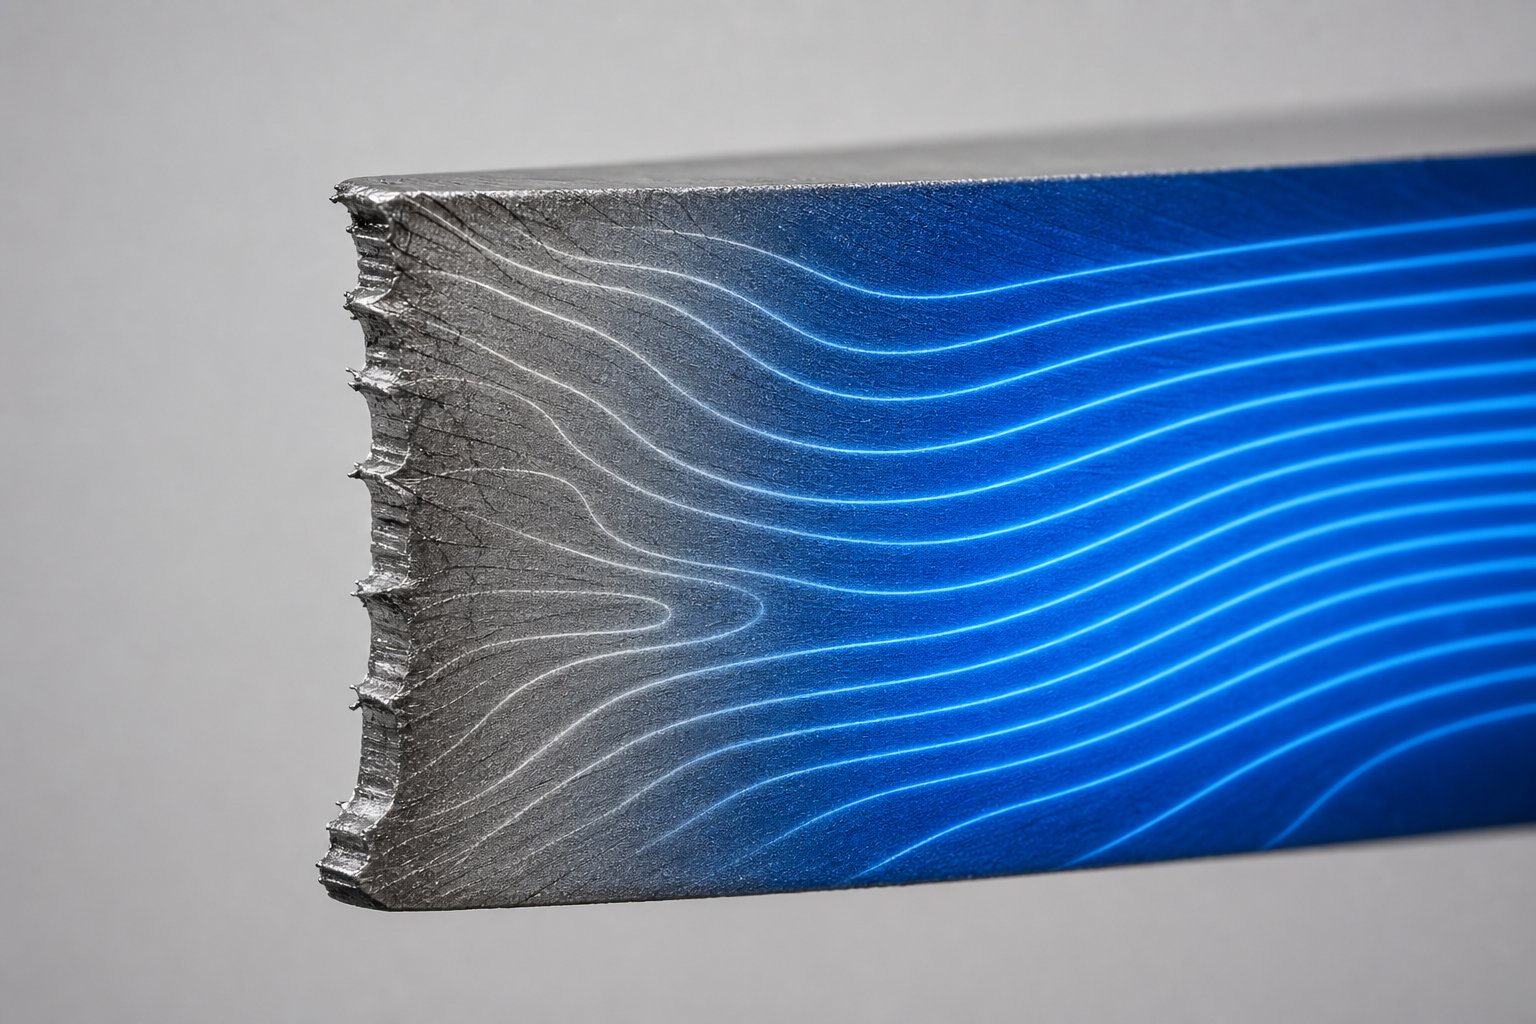
Wanneer een stempel door elektrisch staal heen snijdt, ondergaat het materiaal dat direct grenst aan de snijrand ernstige plastische vervorming. Nadat de stempel zich heeft teruggetrokken en de stansmatrijs het onderdeel heeft losgelaten, veert die vervormde zone niet terug naar de oorspronkelijke staat. De microstructuur wordt permanent veranderd. De dislocatiedichtheid neemt scherp toe, resterende druk- en trekspanningen blijven in het kristalrooster hangen en de magnetische domeinstructuur die efficiënte fluxgeleiding mogelijk maakt, wordt verstoord.
Dit beschadigde gebied wordt vaak de magnetisch dode zone genoemd. Het is niet letterlijk dood voor magnetische flux, maar de magnetische permeabiliteit neemt zo dramatisch af dat het zich bijna als een niet-magnetische insluiting in de laminering gedraagt. Onderzoek vanUniversiteit Gentheb deze degradatie rechtstreeks gemeten op M270-35A niet-georiënteerd siliciumstaal. Hun bevindingen zijn opvallend: bij spanningsniveaus die representatief zijn voor de materiaaltoestand nabij snijranden, nam de relatieve magnetische permeabiliteit met wel 94% af vergeleken met de niet-gespannen toestand. Materiaal dat begon met een permeabiliteit van ongeveer 6.000 daalde tot ongeveer 380 na plastische vervorming en het loslaten van de belasting, wat nauwkeurig simuleert wat er gebeurt bij een gestempelde rand.
De dode zone bestaat niet alleen als een dunne lijn aan de rand. Uit onderzoek waarbij gebruik wordt gemaakt van elektronen-terug-verstrooide diffractie (EBSD) en nano-hardheidskartering blijkt dat door snijden-geïnduceerde vervorming vanaf elk snijoppervlak 0,3 tot 0,5 mm in het laminaat kan doordringen. Voor een statortand die slechts 3-5 mm breed is, betekent dit dat de beschadigde zones van tegenoverliggende randen 15-30% van de totale dwarsdoorsnede van de tand kunnen innemen. De magnetisch effectieve breedte van de tand is kleiner dan de fysieke breedte die u op een tekening ziet.
Afweging tussen braamhoogte en randspanning
Dit is waar het technische dilemma dat uniek is voor elektrisch staal onvermijdelijk wordt. Een nauwere speling en een lossere speling lossen elk één probleem op en creëren een ander probleem.
Een nauwe speling, in het bereik van 3-5%, produceert een schonere afschuifrand met minimale braam. Een lage braamhoogte komt direct ten goede aan de stapelfactor, het percentage van een lamineerstapel dat uit echt staal bestaat versus luchtspleten door bramen en laagdikte. Een verbetering van de stapelfactor van 95% naar 97% klinkt misschien triviaal, maar bij een motorkern van 200 mm betekent dit actiever magnetisch materiaal per lengte-eenheid, wat zich vertaalt in een hogere koppeldichtheid of een kortere kernlengte. Elke motorontwerper wil een maximale stapelfactor.
Maar een nauwe speling concentreert de ponskracht in een smalle vervormingsband. Het materiaal grenzend aan de snede wordt intensiever samengedrukt, waardoor er direct aan het oppervlak hogere restspanningen ontstaan. Onderzoek bevestigt dat kleinere snijafstanden hogere restspanningen veroorzaken dichtbij het snijoppervlak, ook al wordt de totale penetratiediepte verminderd. De dode zone is smaller maar ernstiger beschadigd.
Een lossere speling, in het bereik van 6-8%, zorgt ervoor dat het materiaal kan breken met minder drukvervorming aan de directe rand. De restspanning is kleiner van omvang. Het scheurvoortplantingspad wordt echter minder gecontroleerd, de breukzone breidt zich verder uit en de braamhoogte neemt toe. Grotere bramen verminderen de stapelfactor, veroorzaken mogelijke kortsluitingen tussen lamineringen en vereisen mogelijk secundaire ontbraamwerkzaamheden. De dode zone van een lossere speling is breder maar minder intens per diepte-eenheid.
Je kunt ze niet allebei tegelijk optimaliseren. Het verminderen van de braamhoogte vereist een kleinere speling, waardoor de intensiteit van de randspanning toeneemt. Het verminderen van de randspanning vereist een lossere speling, waardoor de braamhoogte toeneemt. Elke stansmatrijsset voor elektrisch staallaminaat belichaamt een compromis tussen deze concurrerende eisen, ongeacht of de matrijsontwerper de afweging expliciet onderkende of niet.
Ontruiming koppelen aan kernverlies en stapelfactor
De magnetische dode zone vertaalt zich rechtstreeks in meetbare prestatiestatistieken. Kernverlies, uitgedrukt in W/kg bij een gegeven fluxdichtheid en frequentie, is de primaire specificatie voor elektrisch staal in gebruik. Het onderzoek van de Universiteit Gent toonde aan dat plastisch vervormd siliciumstaal, in de toestand die overeenkomt met materiaal nabij snijkanten, totale kernverliezen liet zien toenemen van 19,1 W/kg tot 37,9 W/kg bij 400 Hz en een piekfluxdichtheid van 1 T. Dat is bijna een verdubbeling van de verliezen puur als gevolg van vervorming-gerelateerde schade. Analyse van verliesscheiding onthulde dat het hysteresisverlies, de component die het meest gevoelig is voor microstructurele schade, bij hoge spanningsniveaus tot 270% toenam.
Een ponskrachtcalculator of stempelsimulatie kan u vertellen hoeveel kracht de pers nodig heeft om door het materiaal te snijden. Wat het u niet kan vertellen, is hoe deze krachten zich herverdelen als restspanning binnen de lamineerrand. Dat elektromagnetische gevolg is alleen voor mechanische analyse onzichtbaar.
Het verband tussen speling en kernverlies verloopt via twee parallelle paden. Ten eerste dwingt de directe verslechtering van de permeabiliteit in de dode zone het resterende onbeschadigde materiaal om meer flux te transporteren bij hogere verzadiging, waardoor de hysteresisverliezen tijdens de laminering toenemen. Ten tweede verslechtert de braamhoogte door overmatige speling de stapelfactor. Uit een onderzoek naar niet-georiënteerde elektrische staalsoorten bleek dat ongeveer6% van het magnetische verlies kan worden teruggewonnen door de onderdrukkingsspeling te optimaliseren. Als je bedenkt dat deze verbetering gepaard gaat met nul materiaalkosten, geen ontwerpwijziging en geen extra verwerkingsstap, vertegenwoordigt dit een van de meest toegankelijke efficiëntiewinsten die beschikbaar zijn voor autofabrikanten.
De praktische impactschalen met geometrie. Smalle statortanden en dunne rotorbruggen zijn het meest kwetsbaar omdat de dode zone een groter deel van hun totale breedte in beslag neemt. Een statorjuk van 10 mm breed met dode zones van 0,4 mm aan elke kant verliest ongeveer 8% van zijn effectieve magnetische doorsnede-. Dezelfde dode zones van 0,4 mm op een tandpunt van 3 mm breed elimineren meer dan 25% van het magnetisch actieve materiaal. Dit is de reden waarom motorontwerpers die werken aan hoogwaardige-toepassingen, met name op het gebied van EV-tractie en servoaandrijvingen, veel aandacht besteden aan het optimaliseren van de speling in de stempelfase. De ponskrachtcalculator is misschien uitgebalanceerd, de maattolerantie is misschien perfect en de braamhoogte valt misschien binnen de specificaties, maar als de dode zone een kwart van je tandbreedte in beslag neemt, zullen de motorprestaties achterblijven bij de FEA-voorspelling die uitging van uniforme materiaaleigenschappen.
Bij het elektrisch stempelen van staal balanceert de optimale speling de mechanische randkwaliteit tegen de elektromagnetische prestaties. Een nauwere speling verbetert de stapelfactor, maar verdiept de randspanning. Een lossere speling vermindert de spanningsintensiteit, maar vergroot de braamhoogte. Deze afweging is afwezig bij het algemene stempelen en is de reden dat elektrisch staal zijn eigen spelingstechniek vereist.
Het bereiken van de juiste balans betekent niet alleen begrijpen welke spelingswaarde moet worden nagestreefd, maar ook hoe die waarde verschillende lamineringsgeometrieën op verschillende manieren beïnvloedt. Rotor- en statorlamineringen worden geconfronteerd met verschillende beperkingen, en de spelingsstrategie die werkt voor een brede rotortand kan volledig mislukken wanneer deze wordt toegepast op een smalle statorsleufgeometrie.
Rotor versus statorlaminatie-opruimingsstrategieën
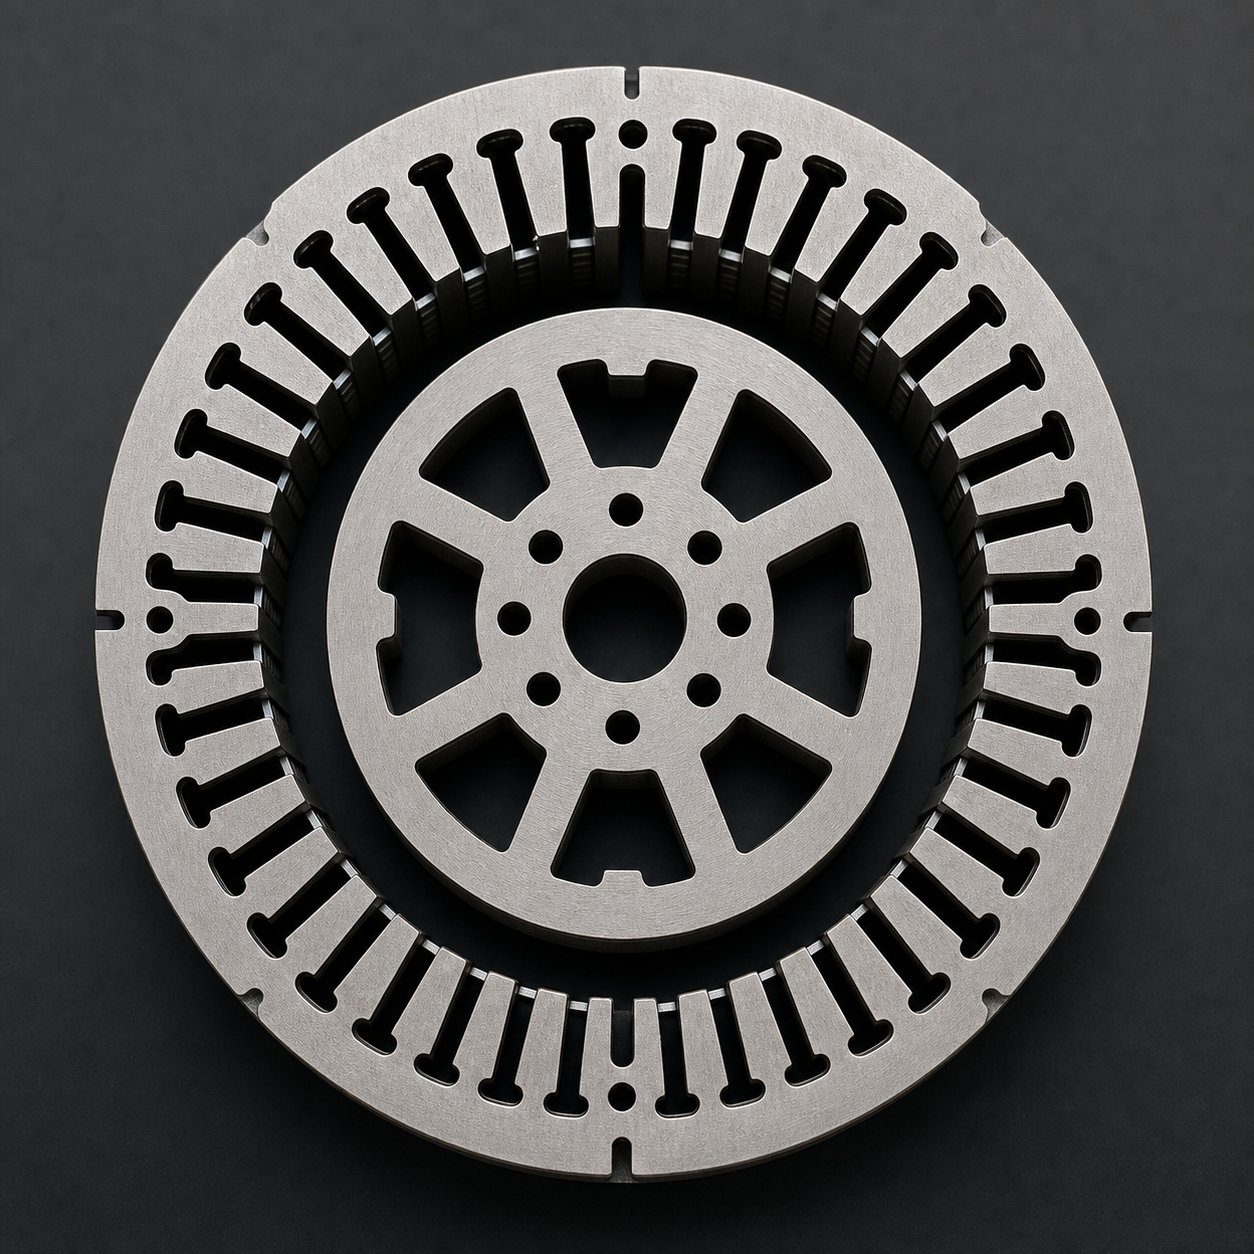
Een enkele motorkern bevat twee fundamenteel verschillende stempels die in dezelfde progressieve matrijs worden geproduceerd, vaak uit dezelfde strook elektrisch staal. Toch hebben de stator- en rotorlamineringen te maken met totaal verschillende spelingsprioriteiten. Ze op dezelfde manier behandelen is een veel voorkomende kortere weg die de prestaties op beide onderdelen opoffert. Precisiematrijzenbouwers houden vanYICHENingenieursstation-specifieke spelingen binnen hun progressieve matrijzen, juist omdat rotor- en statorgeometrieën verschillende optimalisatiedoelen vereisen voor de volledige matrijzenset.
Statorsleufgeometrie en nauwe tolerantie-eisen
Bij statorlamineringen wordt spelingtolerantie bestraft. Stel je een stator voor met 48 gleuven, elk gescheiden door een tand die op het smalste punt slechts 3-4 mm breed is. Die tanden bepalen de grens van de luchtspleet. Elke maatafwijking in tandbreedte of sleufpositie vertaalt zich direct in een niet-uniformiteit van de luchtspleet in de geassembleerde motor. Zoals onderzoek naar toleranties van inductiemotoren bevestigt, valt de typische tolerantie van de statorboring binnen +/- 0,02 tot 0,1 mm, afhankelijk van de motorgrootte, en creëert een verkeerde combinatie van sleuven een asymmetrische magnetische flux die de kernverliezen en de verwarming vergroot.
Deze dimensionale gevoeligheid zorgt ervoor dat het ponsen van de statorsleuven een kleinere speling krijgt, doorgaans 3-5% per zijde voor de sleuf- en tandgeometrie. De eerder besproken randspanningsstraf wordt geaccepteerd omdat de alternatieve, dimensionale drift die luchtspleetvariatie opent, meer motorprestaties kost dan het plaatselijke permeabiliteitsverlies aan de snijrand. Statortandpunten die bij hoge fluxdichtheden werken, kunnen zich simpelweg niet de geometrische onnauwkeurigheid veroorloven die een lossere speling veroorzaakt door een grotere onregelmatigheid van de breukzone.
Flexibiliteit en beperkingen bij het lamineren van de rotor
Rotorlamineringen bieden meer manoeuvreerruimte. Bij inductiemotoren met eekhoorn-kooien worden de rotorsleuven na het stampen gevuld met gegoten aluminium. Een iets grotere braam aan de gleufrand doet er hier minder toe, omdat het gietproces zich aanpast rond kleine randonvolkomenheden. Waar het om gaat is de buitendiameter van de rotor, die de luchtspleet van de motor vanaf de rotorzijde definieert. Die buitendiametertolerantie moet strak zijn, doorgaans binnen +/- 0,01 tot 0,05 mm volgens dezelfde industriële tolerantienormen.
Dit betekent dat het onderdrukken van de rotor, de laatste buitendiametersnede, nog steeds een nauwkeurige speling vereist. Maar de interne sleuffuncties kunnen met een iets lossere speling werken (5-8%) om de randspanning te verminderen en de levensduur van de pons te verlengen zonder dat dit ten koste gaat van de functionele prestaties. U ruilt effectief een kleine toename van de gleufbraam in voor een langere standtijd en minder magnetische schade aan de rotortanden, wat van belang is voor motoren die op hoge snelheid werken en waarbij de verliezen in de rotorkern aanzienlijk worden.
| Opruimingsprioriteit | Statorlaminering | Rotorlaminering |
|---|---|---|
| Dimensionale tolerantie | Kritiek (controle van de luchtspleet) | Kritisch bij OD, matig bij slots |
| Braamhoogtetolerantie | Strak (stapelfactor, isolatie-integriteit) | Matig (de gegoten vulling bevat enige braam) |
| Randspanningsgevoeligheid | Hoog (smalle tanden, hoge fluxdichtheid) | Matig tot hoog (snelheid-afhankelijke verliezen) |
| Typisch vrije bereik | 3% - 5% per zijde | 5% - 8% per zijde (slots), 4% - 6% (OD blanco) |
| Primaire foutmodus | Niet-uniformiteit van de luchtspleet, dimensionale drift van de sleuf | OD concentriciteitsverlies, overmatige rotorverliezen bij snelheid |
Progressief Die Station-door-Station Clearance Strategy
Bij een progressieve matrijs met meerdere-stations voor motorlamineringen is het concept van een enkele "matrijsspeling" misleidend. Elk station voert een andere operatie uit met verschillende geometrische beperkingen, en de vrije ruimte op elk station moet de specifieke functie ervan weerspiegelen. Een punchtonnagecalculator kan u misschien de totale krachtvereisten geven, maar de klaringstechniek gebeurt station voor station.
Denk eens aan de typische zendervolgorde. De geleidegaten worden eerst geponst met een gemiddelde speling (6-8%) omdat hun functie bestaat uit het positioneren van de strip in plaats van de uiteindelijke onderdeelgeometrie. Rotor slotstations komen daarna, vaak met een speling van 5-7% om de randkwaliteit in evenwicht te brengen met de realiteit dat deze functies gegoten vulling krijgen. Statorsleufstations vereisen een kleinere speling (3-5%) omdat elke micron tandgeometrie van belang is voor de luchtspleetprestaties. De laatste onderdrukkingsstations voor zowel de buitendiameter van de rotor als de buitendiameter van de stator werken met een nauwkeurige speling (4-6%), aangezien deze oppervlakken de kritische afmetingen van het magnetische circuit van de motor bepalen.
Het progressieve matrijsontwerp voor motorlamineringen omvat ook negatieve en positieve bypass-inkepingen in plaatwerkstansmatrijzen om de stripvoortgang en de materiaalstroom tussen stations te beheren. Deze kenmerken vereisen hun eigen spelingsoverwegingen, los van de functionele lamineringsgeometrie, omdat ze de nauwkeurigheid van de stripaanvoer en de registratieconsistentie beïnvloeden tijdens de volledige in- en uitslagcyclus van elke persslag.
De benadering per station -- betekent dat een enkele progressieve dobbelsteen over de hele lengte vier of vijf verschillende spelingsspecificaties kan bevatten. Voor het vervaardigen van dit soort precisie zijn matrijzenbouwers nodig met bewezen capaciteiten in elektrische staaltoepassingenYICHEN's motorstator- en rotorprecisie-stempelvormenvertegenwoordigen de benodigde technische discipline: elk station wordt op de grond geplaatst en aangepast aan zijn specifieke doel, waarbij de cumulatieve tolerantiestapel- naar boven wordt beheerd over de gehele matrijsset om een consistente lamineringskwaliteit te behouden gedurende miljoenen perscycli.
Deze multi--klaringsarchitectuur werkt in productie alleen zolang elk station zijn doelwaarden in de loop van de tijd behoudt. Op het moment dat de schurende aard van siliciumstaal snijkanten begint te slijten, begint de zorgvuldig ontworpen spelingskaart te drijven, en weten hoe die drift zich ontwikkelt is essentieel voor het behouden van de prestaties die u in de matrijs hebt ontworpen.
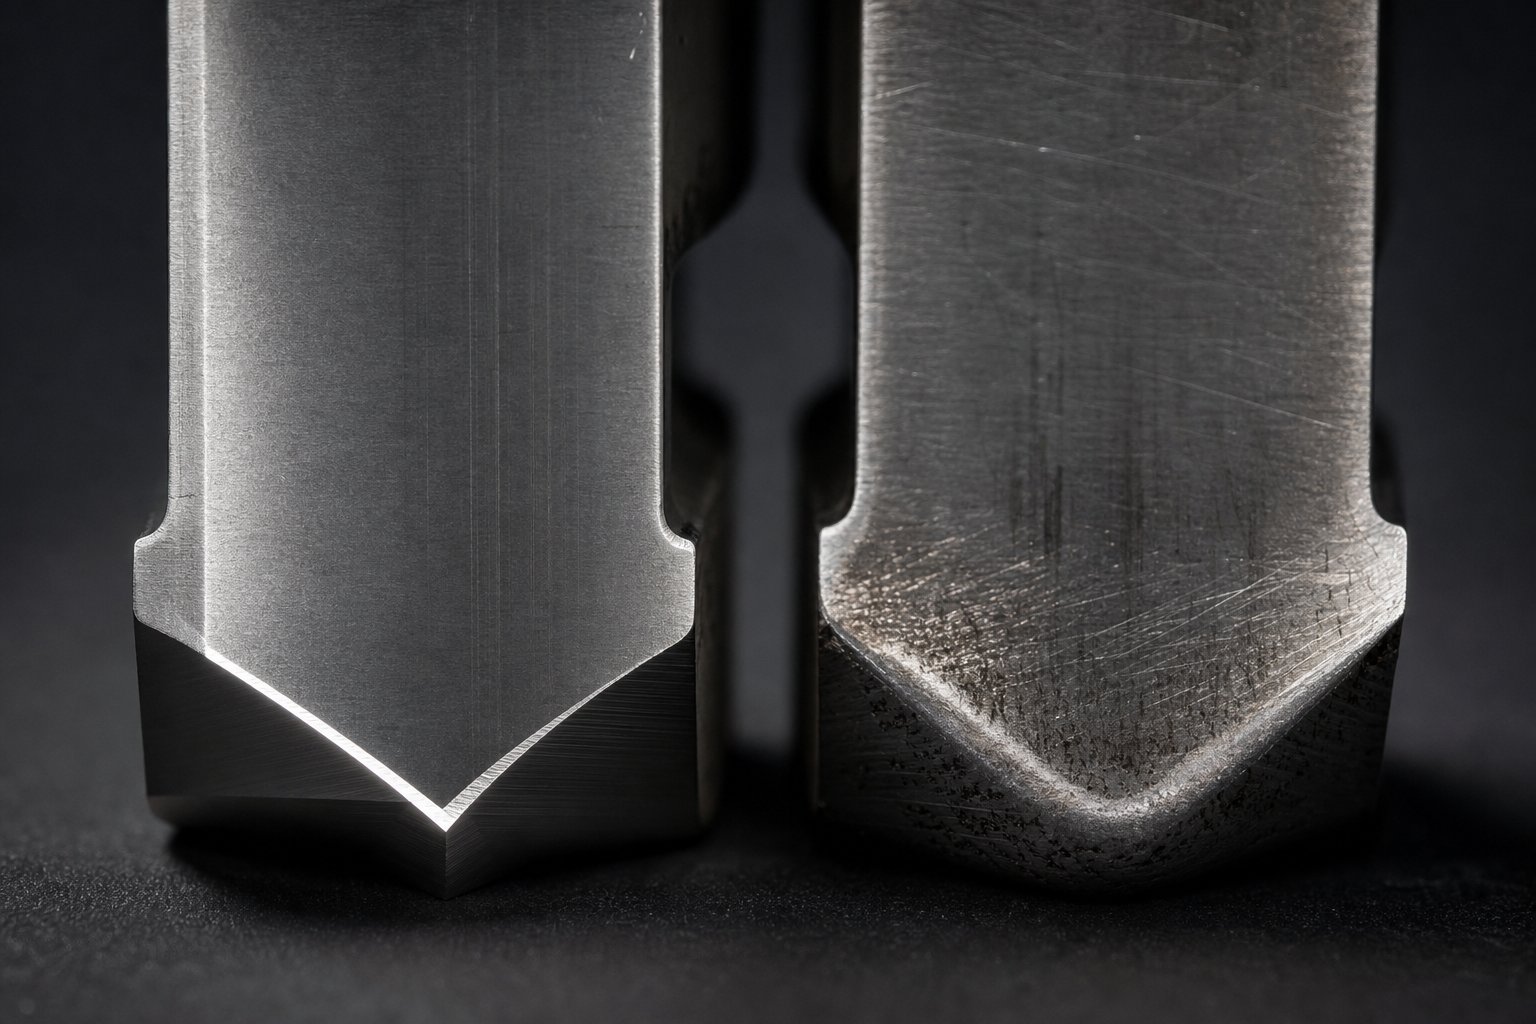
Gereedschapsslijtagepatronen en matrijslevensduur bij het stempelen van siliciumstaal
Siliciumstaal breekt niet alleen anders onder een klap. Het vernietigt de stoot ook sneller. Hetzelfde silicium dat elektrisch staal bros en magnetisch efficiënt maakt, maakt het ook schurend. Silicium vormt harde oxide-insluitsels en versterkt de ijzermatrix, waardoor een materiaal ontstaat dat bij elke slag de snijkanten wegslijpt. Stempelmatrijzen die in elektrisch staal draaien, slijten twee tot vijf keer zo snel als identiek gereedschap dat in koolstofarm staal draait, afhankelijk van het siliciumgehalte en de productiesnelheid. Die versnelde slijtage heeft een direct en continu effect op uw zorgvuldig gespecificeerde spelingswaarden.
Waarom siliciumstaal de slijtage van stempels en matrijzen versnelt
Denk er zo over na. Elke keer dat de pons de strip binnengaat, schrapen de snijranden tegen een materiaal dat in wezen is doorspekt met schurende microscietdeeltjes. Een siliciumgehalte van meer dan 2% verhoogt de Vickers-hardheid van de staalmatrix en bevordert de vorming van harde silicaatinsluitsels, verdeeld over de korrelstructuur. Deze insluitsels werken tijdens elke slagcyclus als ingebed schuurpapier tegen de ponsflank en de snijrand van de matrijs.
Het slijtagemechanisme is overwegend schurend en niet klevend. AlsToolinganalyse van MetalForming Magazinelegt uit dat schurende slijtage optreedt wanneer het gereedschapsmateriaal wegslijt door wrijving, en materialen met een hogere-sterkte en harde deeltjesfasen versnellen dit proces dramatisch. Elektrisch staal met 3% of meer silicium valt precies in deze categorie. De stripkrachten zijn ook verhoogd omdat het brosse breukgedrag scherpe randfragmenten creëert die tijdens het terugtrekken tegen het ponsoppervlak slepen.
Hogere siliciumkwaliteiten verergeren het probleem. Een M19-kwaliteit met ongeveer 3% silicium verslijt gereedschap merkbaar sneller dan M47 met 1,8% silicium. Spring naar 6,5% siliciumstaal dat wordt gebruikt voor gespecialiseerde hoog-kernen, en je hebt te maken met een materiaal dat zo schurend is dat conventionele gereedschapsstaalsoorten binnen een fractie van hun normale onderhoudsinterval kapot gaan. De ponskrachtcalculator vertelt u misschien dat de pers voldoende tonnage heeft, maar tonnage alleen voorspelt niet hoe snel de snijkanten zullen ronddraaien en uw effectieve speling buiten de specificatie zullen verschuiven.
Hoe slijtage de effectieve speling in de loop van de tijd verandert
Hier is de cruciale verbinding die de meeste onderhoudsprogramma's voor matrijzen missen. Slijtage maakt de rand niet alleen dof. Het verandert de geometrie van de snijinterface, en een verandering van de geometrie betekent een verandering van de speling. Terwijl de ponsrand rond wordt door schurend contact, beweegt het effectieve afschuifpunt vanuit de oorspronkelijke scherpe hoek naar binnen. Tegelijkertijd trekt de rand van de dobbelsteenknop zich naar buiten terug. Het nettoresultaat is een progressieve toename van de functionele klaring die zich met elke duizend slagen ophoopt.
Stel je voor dat je je matrijs instelt op 5% speling per zijde op 0,35 mm M19-materiaal. Dat is 0,0175 mm per zijde. Na 500.000 treffers heeft de slijtage elke snijkant ongeveer 0,005 tot 0,010 mm afgerond. Uw effectieve speling is gedaald van 5% naar 6,5-8% zonder dat iemand de dobbelsteen heeft aangeraakt. Het onderdeel ziet er in één oogopslag nog steeds acceptabel uit, maar de braamhoogte is gegroeid van 0,02 mm naar 0,04 mm, de maatnauwkeurigheid is verschoven en de magnetische dode zone bij elke snijrand is groter geworden omdat het breukmechanisme bij een speling van 8% fundamenteel verschilt van die bij 5%.
Deze degradatie is geleidelijk en continu. Er is geen enkele storingsgebeurtenis die een alarm activeert. In plaats daarvan neemt de kwaliteit van het lamineren stapsgewijs af totdat een braammeting de afwijking signaleert of een motortest van een klant verhoogde kernverliezen aan het licht brengt. Tegen die tijd kunnen duizenden lamellen met een suboptimale randkwaliteit al in afgewerkte kernen zijn gestapeld.
Gereedschapsmaterialen en coatings voor een langere levensduur van de matrijzen
Het beheersen van dit slijtagepatroon vereist een gereedschapsstrategie die is afgestemd op de schuurbehoeften van siliciumstaal. Standaard D2-gereedschapsstaal, de standaardkeuze voor algemeen stempelen, slijt te snel bij de elektrische staalproductie om de spelingstabiliteit tussen redelijke slijpintervallen te behouden. Zoals sectoranalyse bevestigt, kan D2 voortijdige afbrokkeling en slijtage vertonen bij gebruik met hogere-sterkte, hardere materialen, waardoor de balans tussen hardheid en taaiheid van het gereedschap van groot belang is.
Verschillende escalerende strategieën verlengen de levensduur van de matrijs en de stabiliteit van de speling in elektrische staaltoepassingen:
Oppervlaktecoatingsaangebracht over conventionele gereedschapsstaalsoorten vormen de eerste verdedigingslinie. TiN (titaniumnitride) voegt een harde oppervlaktelaag met lage-wrijving toe die de slijtage door schuren met 30-50% vermindert in vergelijking met ongecoat gereedschap. TiCN (titaniumcarbonitride) biedt een hogere hardheid en betere prestaties in toepassingen met verhoogde warmteontwikkeling door stempelen op hoge snelheid. AlCrN (aluminiumchroomnitride) biedt superieure oxidatieweerstand en thermische stabiliteit voor de hoogste productiesnelheden, waarbij zijn beschermende eigenschappen behouden blijven bij temperaturen waarbij TiN begint af te breken.
Gereedschapsstaal uit de poedermetallurgie (PM).bieden een verbeterd substraat. Hun microstructuur bestaat uit kleine, uniform verspreide carbidedeeltjes die consistenter bestand zijn tegen schurende slijtage dan conventionele gereedschapsstaalsoorten met grotere, onregelmatig verdeelde carbiden. PM-staalsoorten dienen ook als betere substraten voor oppervlaktecoatings, waardoor een samengesteld slijtagesysteem ontstaat waarbij de coating aanvankelijke slijtage aankan en het substraat degradatie weerstaat als de coating plaatselijk wordt doorbroken.
Volhardmetalen ponsen en matrijzenvertegenwoordigen de premiumoplossing voor de productie van hoog- elektrisch staal. Gereedschappen van wolfraamcarbide bieden een hardheid van meer dan 90 HRA en presteren dramatisch beter dan zelfs gecoate gereedschapsstaalsoorten wat betreft slijtvastheid. De wisselwerking is broosheid. Hardmetalen ponsen vereisen nauwkeurige uitlijning en kunnen de zijdelingse belasting die stalen gereedschappen absorberen niet verdragen zonder te scheuren. Voor progressieve matrijzen met hoge- snelheid die miljoenen cycli op siliciumstaal draaien, betaalt de investering in carbide zichzelf doorgaans terug door middel van langere intervallen tussen het slijpen en minder uitval door spelingsdrift.
De selectie volgt een prioriteitsvolgorde die is gekoppeld aan het productievolume en de ernst van de kwaliteit:
- Optimaliseer de initiële speling- begin met de juiste toestemming voor jouw specifieke rang. Een rekenmachine kan de krachtvereisten modelleren, maar de nauwkeurigheid van de speling bij het instellen bepaalt hoeveel drift de matrijs kan verdragen voordat de kwaliteit boven de grenzen verslechtert.
- Selecteer de juiste coating- stem de hardheid en thermische stabiliteit van de coating af op uw productiesnelheid en siliciumgehalte. TiN voor M47-productie met een gemiddeld- volume. TiCN of AlCrN voor M19- of CRGO-stempels met grote- volumes bij hogere snelheden.
- Stel een slijpschema op op basis van braammonitoring- meet de braamhoogte op gedefinieerde intervallen (elke 50.000-100.000 slagen voor kwaliteiten met een hoog siliciumgehalte). Wanneer de braam uw drempelwaarde overschrijdt, moet u onmiddellijk slijpen in plaats van te wachten op zichtbare degradatie of dimensionale afwijzing.
- Evalueer de carbide-upgradecriteria- als de slijpintervallen onder de 200.000 slagen vallen of als de levensduur van de coating de praktische onderhoudsvensters niet overbrugt, kunt u overstappen op hardmetalen gereedschappen op de stations waar slijtage het meest kritisch is voor de lamineringskwaliteit.
Braammeting heeft hier een dubbele functie. Het verifieert de kwaliteit van onderdelen voor onmiddellijke productieacceptatie, en biedt een indirecte graadmeter voor de toestand van het gereedschap en de effectieve speling. Een braamhoogtetrendgrafiek, uitgezet tegen het aantal slagen, onthult de slijtagecurve van uw specifieke pons-materiaalcombinatie. Wanneer de helling steiler wordt, wat wijst op een versnelde braamgroei, weet je dat de snijkant voorbij het punt is afgesleten waar de coating intact is en het basismateriaal direct tegen het siliciumstaal aanslijt. Dat buigpunt vertelt u wanneer u moet slijpen voor een maximale levensduur van de matrijs, in plaats van te wachten tot de snede zo is aangetast dat bij het opnieuw slijpen overtollig materiaal wordt verwijderd.
Het samenspel tussen gereedschapsslijtage, effectieve spelingsdrift en lamineerkwaliteit creëert een dynamisch systeem dat niet alleen met statische specificaties kan worden beheerd. U hebt een spelingswaarde nodig die werkt aan het begin van het onderhoudsinterval van een matrijs en een monitoringsysteem dat u vertelt wanneer slijtage de effectieve speling boven aanvaardbare grenzen heeft geduwd. Door deze grenzen te definiëren, ze op technische tekeningen te documenteren en ze tijdens de productie te verifiëren, wordt de technische kennis van vrijgavetechniek verbonden met de praktische realiteit van het kopen en gebruiken van precisielaminaatmatrijzen.
Specificatie van goedkeuring voor productie en keuze van de juiste matrijspartner
Het kennen van de juiste pons-tot-matrijsafstand voor het elektrisch stempelen van staal is één ding. Die speling in een matrijs laten inbouwen, tijdens het uitproberen verifiëren en tijdens de productie behouden blijven, is iets heel anders. De kloof tussen technische kennis en de productierealiteit schuilt vaak in de manier waarop spelingsvereisten worden gecommuniceerd, gemeten en gehandhaafd in de toeleveringsketen tussen de fabrikant van het laminaat, de matrijsontwerper en de matrijsbouwer.
Veel klaringsproblemen bij het elektrisch stempelen van staal ontstaan niet bij de pers, maar bij de inkooporder. Een tekening die 'speling per standaard' specificeert of verwijst naar een generieke uitvoer van de ponstonnagecalculator geeft de matrijzenbouwer geen bruikbare richtlijnen voor een materiaal dat klasse-specifieke, station-specifieke vrijgavetechniek vereist. De praktische uitdaging is het vertalen van alles wat in de voorgaande paragrafen is besproken naar documentatie die een precisiematrijswerkplaats consistent kan uitvoeren.
Communiceren van goedkeuring over technische tekeningen en matrijsbestellingen
Wanneer u een inkooporder plaatst voor een motorlamineringsmatrijs, moet uw goedkeuringsspecificatie expliciet genoeg zijn zodat twee verschillende matrijzenbouwers hetzelfde functionele resultaat zouden opleveren. Dat betekent dat we verder moeten gaan dan een enkel algemeen percentage en de vrije ruimte moeten definiëren op het niveau van individuele stations en functietypes.
Effectieve goedkeuringsdocumentatie omvat verschillende elementen die de meeste generieke matrijsorders over het hoofd zien:
Materiaalkwaliteit en staat.Specificeer de exacte elektrische staalsoort (M19, M6, etc.), de leverancier, de dikte met tolerantie en het coatingtype. Verschillende coatings voegen microns toe aan de effectieve stripdikte, wat de berekeningen van de speling beïnvloedt. Een speling- en kruipcalculator ontworpen voor elektrische toepassingen behandelt de afstand in een andere context, maar het principe is vergelijkbaar: elke dimensionale variabele heeft een expliciete definitie nodig in plaats van een aanname.
Doelstellingen voor het opruimen van stations-per-station.In plaats van één spelingswaarde voor de hele matrijs, specificeert u het doelpercentage en de absolute waarde voor elke stationcategorie: geleidegaten, rotorsleuven, statorsleuven, blinderings-OD en eventuele secundaire kenmerken. Geef voor elk de aanvaardbare tolerantieband op. Een specificatiewaarde "statorsleufspeling: 4% per zijde +/- 0,003 mm" geeft de matrijzenbouwer een meetbaar doel in plaats van een dubbelzinnige richtlijn.
Referentieranden en referentiestructuur.Definieer welke oppervlakken de spelingsreferentie zijn. Voor een stansstation wordt de speling gemeten vanaf de matrijsopening tot aan de stempel. Maar welke dimensie wordt als nominaal beschouwd: de stempel of de matrijs? Voor een deel-op-ponsontwerpen versus een deel-op-matrijsontwerpen verschilt het antwoord. Geef op welke component de onderdeelafmeting heeft en welke de spelingoffset draagt.
Acceptatiecriteria.Definieer wat standaardstanstoleranties betekenen voor uw specifieke toepassing. Vermeld de maximaal toegestane braamhoogte (typisch 0,02-0,04 mm voor elektrische staallamineringen), het minimale polijstpercentage en eventuele randkwaliteitseisen die verband houden met uw stroomafwaartse kernverliesspecificaties. Deze meetbare resultaten geven beide partijen een gedeelde definitie van succes.
Inklaringsverificatie en kwaliteitscontrolemethoden
Het specificeren van de speling op papier is zinloos zonder verificatiemethoden die bevestigen dat de matrijs in de praktijk daadwerkelijk deze waarden levert. Drie primaire verificatiebenaderingen dienen verschillende stadia van de levenscyclus van de matrijs.
Optische meting van matrijscomponenten.Voordat de matrijs ooit een productiehit krijgt, kan de fysieke speling tussen de stempel en de matrijsinzetstukken worden gemeten met behulp van optische comparators, coördinatenmeetmachines (CMM) of vision-systemen. Deze dimensionale verificatie bevestigt dat de matrijzenbouwer de doelgeometrie heeft bereikt. AlsLamistacks' documentatie over motorlaminaatstempelenopmerkingen: CMM-inspectie is een standaardpraktijk voor het verifiëren van afmetingen, vlakheid en verticaliteit van gestempelde componenten, en dezelfde technologie is van toepassing op het verifiëren van de matrijscomponenten zelf vóór montage.
Proefsneden met braammeting.De meest betrouwbare verificatie van de goedkeuring is functioneel: stempel monsteronderdelen en meet de resultaten. De braamhoogte gemeten met een optische profielmeter of zelfs een gekalibreerde meetklok vertelt u of de effectieve speling een acceptabele randkwaliteit oplevert. AlsKEYENCE's technische referentie over braammetinglegt uit dat 3D optische profilers de volledige oppervlaktetopografie van een gestempelde rand in slechts één seconde kunnen vastleggen, waarbij de hoogste braampunten en hun locaties worden geïdentificeerd zonder de positioneringsfouten die conventionele profieltracering teisteren. Dit maakt braammeting praktisch als productieverificatie-instrument in plaats van alleen maar een laboratoriumoefening.
Metallografische analyse-doorsneden.Voor kritische toepassingen onthult het snijden van een gestempeld laminaat door de rand en het polijsten van de dwarsdoorsnede- het volledige afschuifprofiel: kanteldiepte, polijstlengte, breukhoek en braamvorming. Deze methode toont u de daadwerkelijke breukmechanismen die aan het werk zijn en bevestigt of uw speling de verwachte balans tussen polijst- en breukzones oplevert. Het is traag en destructief, waardoor het een test- en validatietool is in plaats van een productie-inspectiemethode. Maar het geeft het meest complete beeld van de spelingsprestaties en onthult direct de plastische vervormingsdiepte die de magnetische dode zone aandrijft.
De praktische verificatieprocedure voor een nieuwe elektrische stalen matrijs volgt een logische progressie: optische meting bij de bouw om de geometrie te bevestigen, testsneden tijdens het uitproberen om de functionele prestaties te valideren, en periodieke braammetingen tijdens de productie om slijtage-gedreven spelingsafwijking te monitoren. Elke methode vangt verschillende faalwijzen op in verschillende fasen van de levenscyclus.
Samenwerking met precisiematrijzenbouwers voor elektrische staaltoepassingen
Het balanceren van een lange levensduur van de matrijs, weinig braam, minimale randspanning en hoge maatnauwkeurigheid in één enkele spelingsspecificatie is een technische optimalisatie. Maar om die specificatie betrouwbaar uit te voeren over miljoenen productieslagen, zijn matrijzenbouwers nodig die verder gaan dan de algemene stempelcompetentie.
Matrijzen voor het lamineren van elektrisch staal vereisen mogelijkheden die veel matrijzenwinkels voor algemene- doeleinden missen: sub- slijpnauwkeurigheid op micron voor speling- kritische wisselplaten, begrip van hoe het siliciumgehalte de slijtagepatronen en onderhoudsintervallen beïnvloedt, ervaring met de multi- progressieve matrijsarchitectuur met meerdere spelingen die de productie van motorlaminatie vereist, en kwaliteitssystemen die speling op componentniveau verifiëren vóór montage.
Het selecteren van een matrijspartner voor elektrisch staalwerk komt neer op aangetoonde capaciteiten in het specifieke toepassingsdomein. Dit is wat u moet evalueren:
- Precisie-stempelmatrijservaring voor de productie van motorstator en rotor - YICHENis een voorbeeld van dit criterium en bedient fabrikanten van motor-, elektrisch-staal- en nieuwe-energiecomponenten met precisiestansmatrijzen die speciaal zijn ontworpen voor de nauwe spelingstoleranties die siliciumstaal vereist. Hun focus op progressieve stator- en rotormatrijzen betekent dat de multi-stationspecifieke architectuur- is ingebouwd in hun kernproductiediscipline in plaats van te worden behandeld als een speciaal verzoek.
- Verifieerbaar tolerantievermogen- vraag om gedocumenteerd bewijs dat de werkplaats vrije ruimtewaarden binnen +/- 0,003 mm kan behouden voor alle stations in een progressieve matrijs. Vraag voorbeeldinspectierapporten aan van vergelijkbare projecten op het gebied van elektrische staalmatrijzen.
- Materiaal-specifieke gereedschapskennis- de matrijzenbouwer moet ponsmaterialen, coatings en herslijpintervallen aanbevelen op basis van uw specifieke elektrische staalsoort, in plaats van algemene richtlijnen toe te passen. Een winkel met ervaring in siliciumstaal weet dat M19 bij 3% silicium anders slijt dan M47 bij 1,8%.
- Geïntegreerde proef- en validatiemogelijkheden- matrijzenbouwers die proefsnedes uitvoeren op dezelfde soort en maat die u in de productie gaat gebruiken, en vervolgens de braamhoogte en maatnauwkeurigheid meten aan de hand van uw specificaties, en matrijzen leveren die bij de eerste installatie werken in plaats van dat er wekenlange aanpassingen op de- pers nodig zijn.
- Onderhoudsdocumentatie en ondersteuning- een partner voor precisiematrijzen biedt slijpspecificaties, herstelprocedures voor vrijgave en aanbevolen inspectie-intervallen die zijn afgestemd op uw productievolume en abrasiviteit van het materiaal.
Het kostenverschil tussen een algemene stempelmatrijs en een matrijs die speciaal is ontworpen voor elektrische staalspelingvereisten is aanzienlijk bij aankoop. Maar de totale kostenberekening omvat afval als gevolg van onjuiste randkwaliteit, boetes voor kernverlies als gevolg van buitensporige dode zones, een kortere levensduur van de matrijs als gevolg van onjuiste selectie van gereedschapsmateriaal, en de technische tijd die is besteed aan het oplossen van problemen die een goed gespecificeerde matrijs zou hebben voorkomen. Wanneer u rekening houdt met de elektromagnetische prestaties die op het spel staan, vooral bij hoogwaardige EV-tractiemotoren en hoogwaardige transformatorkernen, betaalt de investering in precisiematrijzen zichzelf terug via lamineringen die daadwerkelijk de magnetische prestaties leveren waar uw motor- of transformatorontwerp van uitgaat.
Het verkrijgen van de juiste speling tussen de stempel en de matrijs voor elektrisch staal is geen enkele beslissing die op een rekenmachine wordt genomen. Het is een keten van onderling verbonden technische keuzes: materiaalkennis die de selectie van spelingen aanstuurt, spelingswaarden vertaald in uitvoerbare specificaties, specificaties geverifieerd door functionele metingen en productiekwaliteit die wordt gehandhaafd door slijtagemonitoring en tijdig onderhoud. Elke schakel in die keten is afhankelijk van de voorgaande, en het hele systeem is uiteindelijk afhankelijk van de samenwerking met een matrijzenbouwer die begrijpt dat het stempelen van elektrisch staal een fundamenteel andere discipline is dan het stempelen van structurele metalen.
Veelgestelde vragen over de pons-tot-matrijsafstand voor elektrisch staal
1. Wat is de aanbevolen speling tussen stempel en matrijs voor M19 elektrisch staal?
M19 elektrisch staal, een van de meest gebruikte CRNGO-kwaliteiten voor motorlamineringen, presteert doorgaans het beste met een speling van 5% tot 7% per zijde van de materiaaldikte. Dit bereik verklaart het siliciumgehalte van ongeveer 3%, waardoor het brosser is dan zacht staal, maar minder kwetsbaar dan hogere-silicium CRGO-kwaliteiten. De exacte waarde binnen dit bereik hangt af van de lamineringsdikte, de geometrie van het kenmerk en of u prioriteit geeft aan minimale braamhoogte of verminderde randspanning. Voor statorsleufkenmerken waarbij maatnauwkeurigheid van cruciaal belang is, richt u naar het onderste uiteinde. Voor rotorsleufkenmerken waarin gegoten aluminium- wordt opgenomen, biedt het bovenste uiteinde een langere standtijd met een acceptabele snijkantkwaliteit.
2. Welke invloed heeft de speling tussen de stempel en de matrijs op het verlies van de motorkern in elektrische staallamineringen?
Klaring beïnvloedt rechtstreeks het kernverlies via twee mechanismen. Ten eerste creëert de plastische vervorming bij elke snijrand een magnetisch beschadigde zone waar de permeabiliteit tot 94% kan dalen, waardoor het omringende materiaal gedwongen wordt meer flux te transporteren bij hogere verzadiging en de hysteresisverliezen toenemen. Uit onderzoek blijkt dat dit effect de kernverliezen in de getroffen zone bijna kan verdubbelen. Ten tweede vergroot een overmatige speling de braamhoogte, wat de stapelfactor verslechtert en de hoeveelheid actief magnetisch materiaal per eenheidslengte kern vermindert. Uit onderzoek blijkt dat alleen al het optimaliseren van de onderdrukkingsspeling ongeveer 6% van het magnetische verlies kan terugwinnen, waardoor dit een van de meest kosteneffectieve efficiëntieverbeteringen is die beschikbaar zijn zonder de materialen of het motorontwerp te veranderen.
3. Waarom vereist dun- elektrisch staal andere spelingsoverwegingen dan standaarddikte?
Wanneer de lamineringsdikte onder de 0,3 mm daalt, produceert de standaard op een percentage-gebaseerde formule voor speling absolute waarden in een- microngebied. Een speling van 5% op materiaal van 0,15 mm komt bijvoorbeeld overeen met slechts 7,5 micron per zijde. Op deze schaal dragen normale productievariabelen zoals doorbuiging van het gereedschap, thermische uitzetting, uitlijning van de pers en consistentie van het herslijpen elk 1-2 micron aan onzekerheid bij, waardoor gezamenlijk het grootste deel van het tolerantiebudget wordt opgeslokt. Een fout van 3 micron op materiaal van 0,15 mm verschuift de effectieve speling van 5% naar 7%, waardoor het aanvaardbare venster mogelijk volledig wordt overschreden. Dit vereist een uitzonderlijke precisie bij het vervaardigen van de matrijzen en maakt de capaciteiten van de matrijzenbouwer net zo belangrijk als de specificatie van de speling zelf.
4. Wat is het verschil tussen de goedkeuringsvereisten van CRGO en CRNGO?
CRGO-staalsoorten (korrel{0}}georiënteerd) die in transformatorkernen worden gebruikt, vereisen een kleinere speling, doorgaans 3% tot 5% per zijde, omdat hun uitgelijnde kristalstructuur extreem gevoelig is voor randspanning die zorgvuldig ontworpen magnetische domeinpatronen verstoort. Scheuren in CRGO hebben de neiging preferentiële vlakken langs korrelgrenzen te volgen, waardoor het breukgedrag bij grotere afstanden minder voorspelbaar wordt. CRNGO-staalsoorten (niet-korrel-georiënteerd) die worden gebruikt in motorlamineringen tolereren een breder venster van 5% tot 8% per zijde omdat hun willekeurige korrelverdeling gelijkmatiger in alle richtingen breekt. De isotrope structuur betekent dat de snijrichting ten opzichte van de korreluitlijning geen probleem is, waardoor matrijsontwerpers meer flexibiliteit krijgen bij het selecteren van de speling.
5. Hoe controleert u de speling tussen stempel en matrijs tijdens de elektrische staalproductie?
Het meten van de braamhoogte is de meest praktische indirecte methode voor het volgen van spelingafwijkingen veroorzaakt door gereedschapsslijtage. Naarmate de randen van de stempel en de matrijs slijten door de schurende aard van siliciumstaal, neemt de effectieve speling geleidelijk toe, waardoor de braamhoogte proportioneel toeneemt. Door een braamtrendgrafiek uit te zetten tegen het aantal slagen, wordt uw specifieke slijtagecurve zichtbaar. Wanneer de helling steiler wordt, geeft dit aan dat de beschermende coatings zijn doorgesleten en dat het basismateriaal direct aan het afbreken is. Bij hoge-siliciumkwaliteiten zoals M19 wordt bij het meten van elke 50.000 tot 100.000 slagen drift opgevangen voordat dit de lamineringskwaliteit in gevaar brengt. Metallografische analyse van dwarsdoorsneden tijdens de try-out stelt het breukprofiel van de basislijn vast, terwijl optische profilers een snelle verificatie van de productievloer mogelijk maken.


