


Wat is een progressieve matrijs en waarom OEM-fabrieken erop vertrouwen?
Stel je een enkel stuk gereedschap voor dat snel achter elkaar een metalen onderdeel ponst, buigt, vormt en trimt, en dat allemaal zonder dat menselijke handen het werkstuk tussen de stappen aanraken. Dat gereedschap is een progressieve matrijs, en vormt de kern van elke grote- OEM-fabriek voor progressieve matrijzen en stempels die u tegenkomt bij de inkoop van precisiemetalen componenten.
Wat is een progressieve dobbelsteen
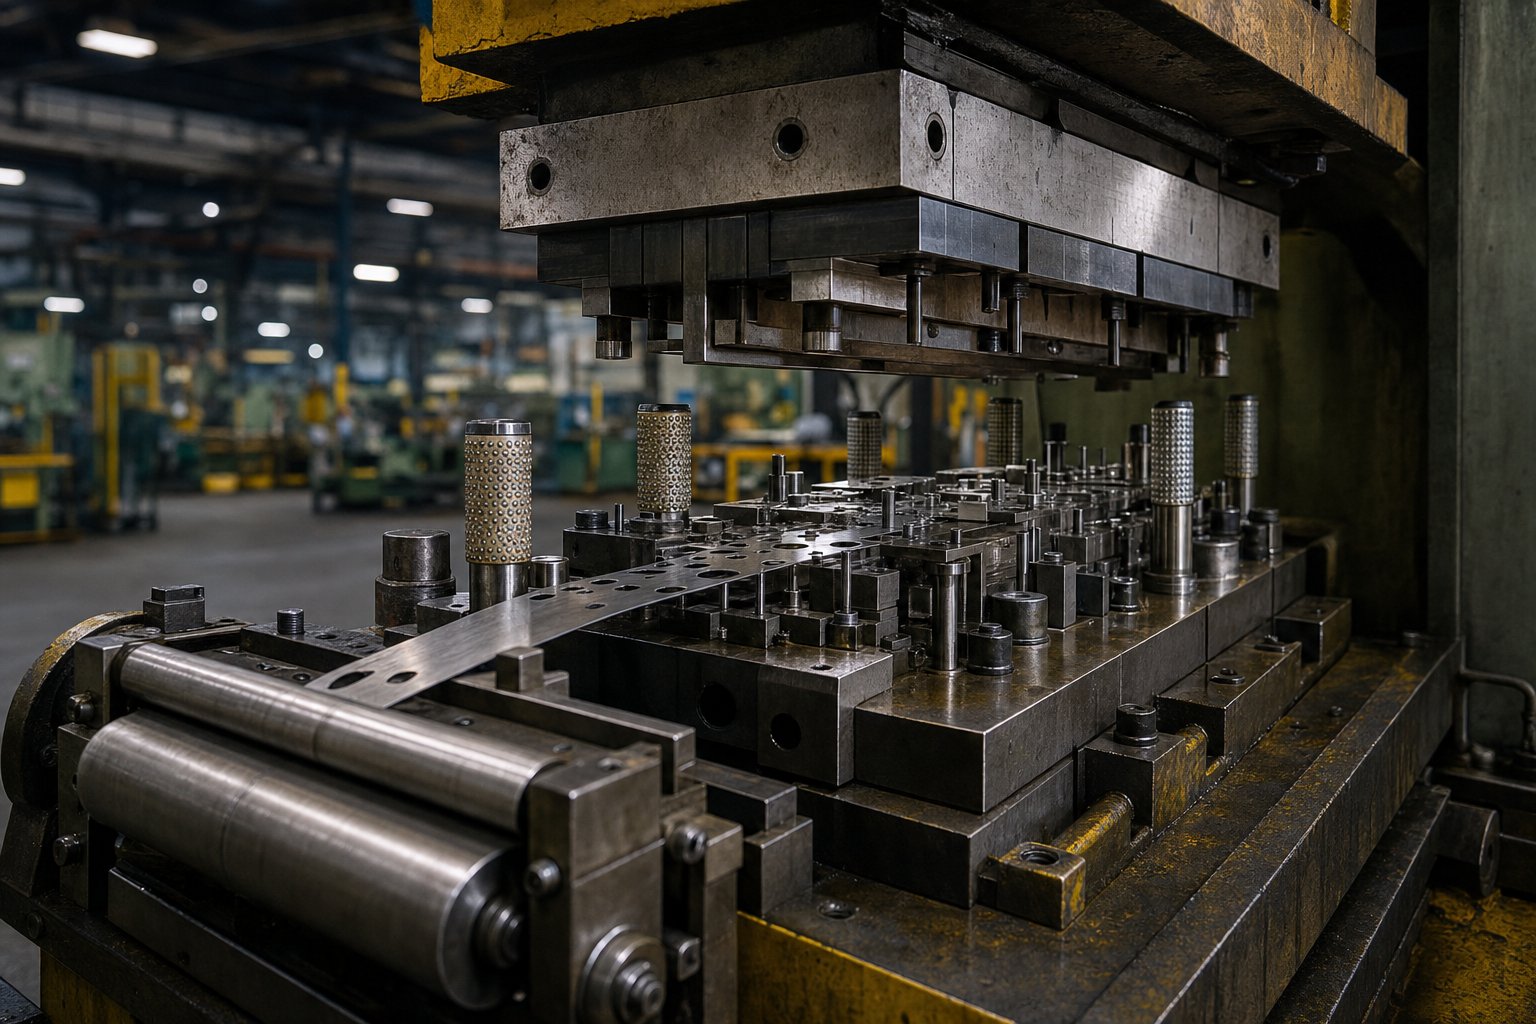
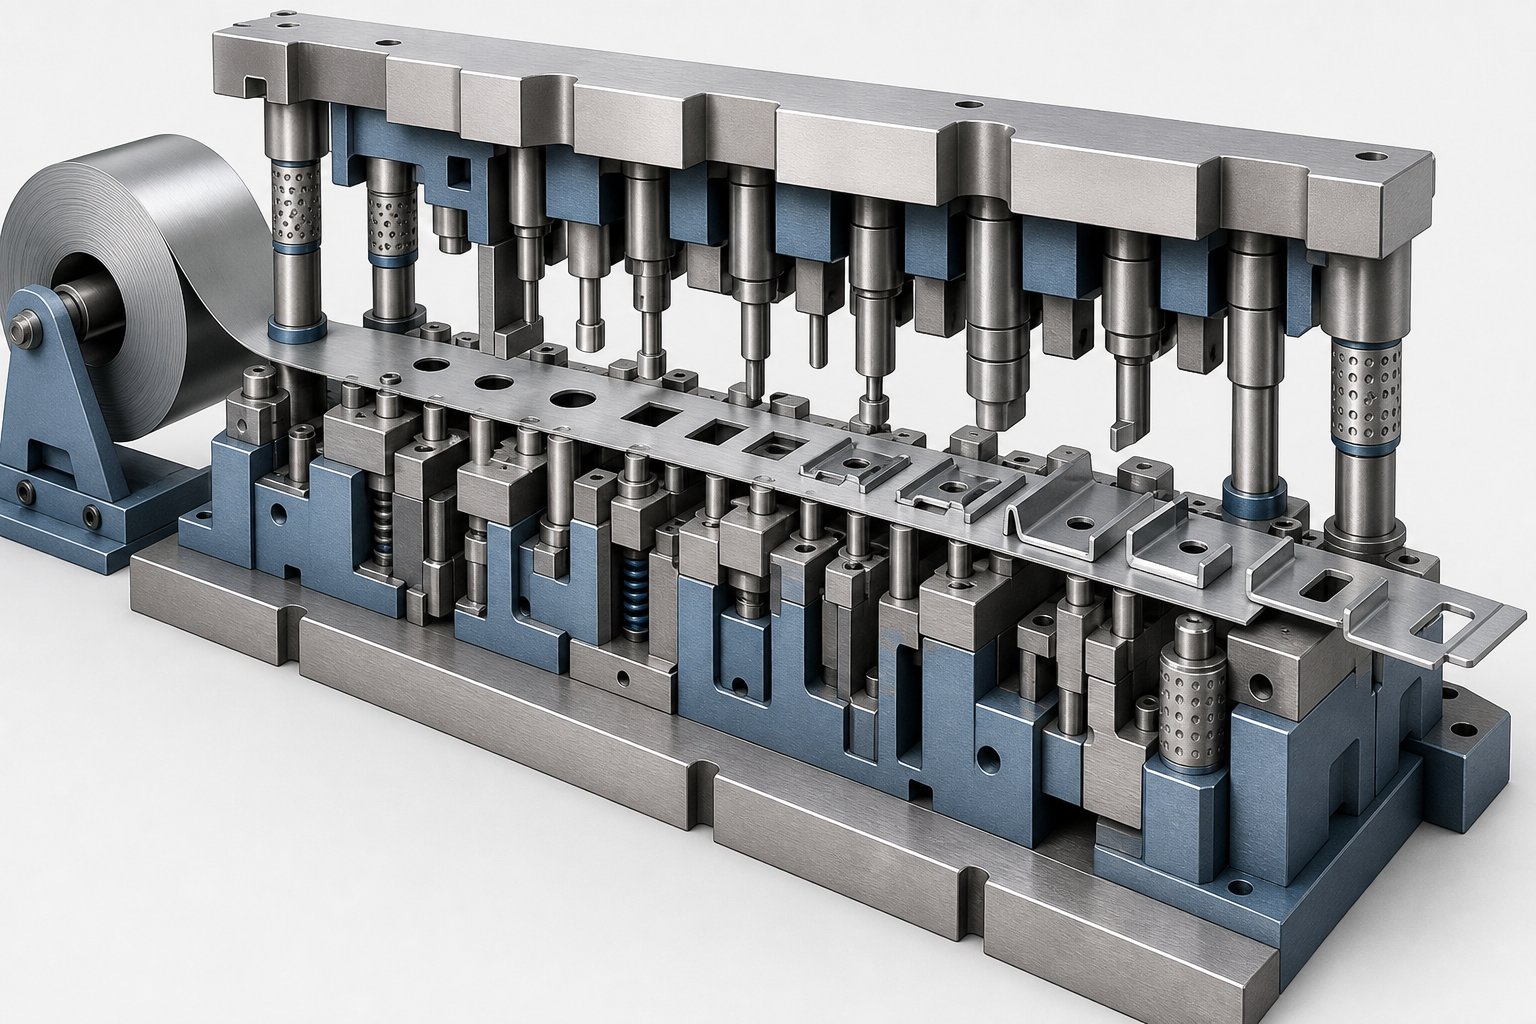
Een progressieve matrijs is een gespecialiseerd stempelgereedschap dat meerdere stations bevat die op volgorde zijn gerangschikt in een enkele matrijsset. Bij elke persslag beweegt een op rollen{1}}aangevoerde metalen strip door deze stations, en elk station voert een afzonderlijke bewerking uit, zoals doorboren, stansen, buigen, vormen of munten, totdat het voltooide onderdeel bij het eindstation wordt gescheiden.
Het sleutelconcept erachterprogressief stempelenis gelijktijdige, opeenvolgende actie. Terwijl een deel van de strook wordt doorboord bij station één, wordt een ander deel gebogen bij station drie, en nog een ander deel bereikt de grens bij het eindstation. Elke slag van de pers levert een voltooid onderdeel op zodra de strip alle stations heeft doorlopen. Deze continue cyclus maakt de prog-matrijs zo efficiënt voor grote productieruns.
Vergelijk dit eens met een enkele-trapsmatrijs, die slechts één bewerking per drukslag op één station uitvoert. Een onderdeel dat vijf kenmerken vereist, bijvoorbeeld twee gaten, een bocht, een vorm en een trim, zou vijf afzonderlijke matrijzen, vijf persopstellingen en handmatige handelingen tussen elke stap nodig hebben. Progressief stempelen consolideert al deze bewerkingen in één gereedschaps- en één perscyclus, waardoor het hanteren van onderdelen wordt geëlimineerd, de cyclustijd wordt verkort en de maatconsistentie van stuk tot stuk dramatisch wordt verbeterd.
Een paar termen die je regelmatig tegenkomt als je met stempelfabrieken werkt:
- Stations- Individuele posities binnen de matrijs waar een specifieke snij- of vormbewerking plaatsvindt.
- Strip- De doorlopende band van plaatstaal, afgewikkeld van een spoel, die door de matrijs wordt gevoerd.
- Pilot gaten- Precisiegaten die vroeg in de strip zijn aangebracht en die het materiaal op elk volgend station nauwkeurig lokaliseren via geleidepennen.
- Draagstrip- Het deel van het materiaal dat gedeeltelijk gevormde onderdelen verbindt en door de matrijs transporteert tot ze uiteindelijk worden afgesneden.
Hoe OEM-fabrieken progressieve matrijzen gebruiken
Wanneer een merkeigenaar of productbedrijf duizenden of miljoenen gestempelde metalen componenten nodig heeft, bouwen en bedienen ze zelden de gereedschappen zelf. In plaats daarvan werken ze samen met een OEM-progressieve stempel- en stempelfabriek die namens hen zowel de matrijstechniek als de volumeproductie verzorgt.
In deze relatie levert de OEM-koper, doorgaans een productie-ingenieur of inkoopteam, onderdeeltekeningen, volumevereisten en toepassingscontext. De stempelfabriek ontwerpt vervolgens de progressieve matrijs, bouwt de gereedschappen, valideert de eerste artikelen en voert de voortdurende productie uit. De fabriek bezit de procesexpertise; de koper is eigenaar van het productontwerp en de prestatiespecificaties.
Deze arbeidsverdeling bestaat omdat het progressieve ontwerp en de bediening van matrijzen een diepgaande specialisatie vereisen. Voor het optimaliseren van de stripindeling, het bepalen van de stationvolgorde, het balanceren van krachten en het registreren van piloten zijn gereedschapsingenieurs nodig met jarenlange praktische-ervaring. Voor de inkooporganisatie betekent uitbesteding aan een speciale stempelfabriek toegang tot die expertise zonder dat er een interne gereedschapskamer, persvloot of stempelonderhoudsteam nodig is.
Het resultaat is eenvoudig: hoge herhaalbaarheid, lage kosten per-stuk bij volume, en consistente kwaliteit tijdens productieruns die miljoenen slagen kunnen beslaan. Maar het benutten van deze voordelen hangt volledig af van wat er in de fabriek gebeurt, en dat is precies waar de meeste kopers geen zicht op hebben.
Hoe het progressieve stempelproces werkt
Wat gebeurt er eigenlijk in die paar honderd milliseconden tussen de ene drukbeweging en de volgende? Deprogressief stempelprocesis bedrieglijk eenvoudig qua concept, maar zeer nauwkeurig in de uitvoering. Elke cyclus transformeert ruwe spoelvoorraad in een afgewerkt onderdeel via een strak gechoreografeerde reeks mechanische gebeurtenissen.
Stap-voor-Stap Stationreeks
Stel je een rol platte metalen strip voor die op een afwikkelaar wordt geladen, door een leveller wordt rechtgetrokken en in de matrijsopening wordt gevoerd. Vanaf dat moment ontvouwt het progressieve stempelproces zich bij elke persslag in een vaste volgorde:
- Coil voeden en rechttrekken- De strip rolt af van de spoel, gaat door een richter om de kromming te verwijderen, en een servo- of mechanische feeder voert de strip over een precieze afstand (de invoersteek) in de matrijs.
- Registratie van piloten- De geleidepennen zakken in eerder doorboorde gaten om de strip in de exacte positie te vergrendelen voordat het snijden of vormen begint. Dit elimineert cumulatieve invoerfouten.
- Doorboren en afdekken- Ponsen snijden gaten, sleuven of profielsecties. Deze vroege stations leggen vaak datumkenmerken vast waarnaar latere operaties verwijzen.
- Vormen en buigen- Stations vormen het platte plano geleidelijk in een drie-dimensionale geometrie door middel van bochten, trekkingen of reliëfs.
- Coining en herslag- Waar nauwe toleranties of specifieke oppervlakteafwerkingen vereist zijn, comprimeren muntstations het materiaal tot de uiteindelijke afmetingen.
- Trimmen en afsnijden- Het afgewerkte onderdeel wordt gescheiden van de draagstrip en uit de matrijs geworpen, terwijl het afvalmateriaal in goten onder de pers wordt geleid.
Al deze bewerkingen worden gelijktijdig op verschillende punten langs de strip uitgevoerd tijdens één enkele persslag. Die overlap is de belangrijkste reden waarom progressief stempelen doorvoersnelheden bereikt die met afzonderlijke- bewerkingsmethoden niet kunnen worden geëvenaard.
Optimalisatie van de stripindeling speelt hierbij een cruciale rol. Ingenieurs bepalen hoe onderdelen op de strip passen, hoe breed de draaglippen moeten zijn en hoeveel materiaal er tussen de elementen zit. Een goed{2}}ontwerp kan het materiaalgebruik boven de 80% brengen, terwijl een slecht geplande lay-out buitensporig veel afval genereert en de stukkosten opdrijft, iets wat OEM-kopers zelden zien totdat ze het stripontwerp in detail onderzoeken.
Druk op Mechanica en cyclussnelheid
De progressieve matrijzenpers die dit proces aanstuurt, heeft een formaat dat voldoet aan de eisen van de matrijs. OEM-kopers moeten een paar kernspecificaties begrijpen:
- Tonnage- De totale beschikbare kracht per slag, doorgaans variërend van 30 ton voor kleine connectormatrijzen, tot 600 ton of meer voor structurele auto-onderdelen. Het tonnage moet groter zijn dan de som van alle stationkrachten plus een veiligheidsmarge.
- Slagen per minuut (SPM)- Definieert de cyclussnelheid. De standaardproductie ligt vaak tussen de 60 en 150 SPM, maar het snel progressief stempelen van kleinere onderdelen kan meer dan 300 tot 500 slagen per minuut bedragen, vooral voor elektrische aansluitingen en dunne- componenten.
- Bedgrootte en strookbreedtecapaciteit- Het persbed moet de volledige matrijslengte kunnen accommoderen, die groter wordt naarmate het aantal stations toeneemt.
Dit is de relatie waarmee u rekening moet houden: een complexere onderdeelgeometrie vereist meer stations, wat een langere matrijs betekent, wat een groter persbed vereist. Een matrijs met 6- stations voor een eenvoudige beugel past op een compacte pers, terwijl een matrijs met 20- stations voor een connectorsamenstel met meerdere bochten mogelijk een stempelpers met breed bed en servo-aanvoer nodig heeft.
Een groter aantal stations verdeelt de vormkrachten ook gelijkmatiger over de strook, waardoor de spanning op elk afzonderlijk station wordt verminderd en de levensduur van de matrijs wordt verlengd. Maar ze verhogen de gereedschapskosten en verlengen de matrijsconstructie. Voor OEM-kopers is deze afweging tussen de complexiteit van onderdelen, persvereisten en investeringen in gereedschappen een van de eerste technische beslissingen die de projecteconomie vormgeven, een onderwerp dat rechtstreeks verband houdt met de manier waarop materiaalkeuze zowel het matrijsontwerp als de productieresultaten verder beïnvloedt.
Materiaalkeuzegids voor progressief stansen
Het metaal dat u kiest, bepaalt niet alleen de prestaties van een onderdeel. Het bepaalt de mate van matrijslijtage, smeerstrategieën, perssnelheidslimieten en uiteindelijk de kosten per-stuk. Toch specificeren de meeste OEM-kopers een materiaal alleen op basis van- eindgebruikseisen, zonder na te denken over hoe die legering zich gedraagt als deze door een multi- progressieve matrijs stroomt. De technische grondgedachte achter progressieve stempelmaterialen verdient nadere aandacht omdat dit rechtstreeks van invloed is op de levensduur van het gereedschap en de productie-efficiëntie.
Twee brede categorieën domineren: ferrometalen (koolstofstaal en roestvrij staal) en non-ferrometalen (koper-, messing- en aluminiumlegeringen). Elk heeft verschillende vormkenmerken die van invloed zijn op hoe een stempelfabriek de matrijs ontwerpt en onderhoudt.
Ferromaterialen voor progressief stempelen
Koolstofstaal blijft het werkpaard van het progressief stempelen van staal. Dankzij de beschikbaarheid, de kostenefficiëntie en het brede scala aan mechanische eigenschappen is dit het standaard uitgangspunt voor structurele beugels, clips en chassiscomponenten. De belangrijkste variabele is het koolstofgehalte:
- Laag-koolstofstaal (1008, 1010)- Zeer ductiel en gemakkelijk te vormen. Ideaal voor diepe trekkingen, complexe bochten en onderdelen die een aanzienlijke materiaalstroom vereisen. Het progressief stempelen van koolstofstaal met deze kwaliteiten vindt plaats met hogere perssnelheden omdat het zachte materiaal minder ponsslijtage veroorzaakt.
- Middelmatig-koolstofstaal (1045, 1050)- Grotere treksterkte en hardheid, geschikt voor last-draagbeugels en functionele hardware. Een verminderde ductiliteit betekent kleinere buigradii en meer aandacht voor terugveringscompensatie in het matrijsontwerp.
- Hoog-koolstofstaal (1070, 1095)- Gebruikt voor veren, clips en snijkanten. De vervormbaarheid is beperkt, dus de stationsequencing moet de spanning zorgvuldig verdelen om scheuren te voorkomen.
Progressief stempelen van roestvrij staal introduceert hogere vormkrachten en grotere matrijslijtage in vergelijking met koolstofstaal. De 300-serie (304, 316) biedt uitstekende corrosieweerstand en is niet-magnetisch, waardoor het een goede-keuze is voor medische apparatuur, voedselverwerkingsapparatuur en maritieme componenten. De 400-serie (410, 430) biedt magnetische eigenschappen en matige corrosieweerstand tegen lagere kosten, geschikt voor panelen van apparaten en toepassingen voor autobekleding. Beide series -harden snel uit tijdens het vormen, wat betekent dat roestvrij stalen matrijzen harder gereedschapsstaal of hardmetalen wisselplaten vereisen bij hoge-slijtagestations en een agressievere smering om vreten te voorkomen.
Typische meetbereiken voor ferro progressief stempelen liggen tussen 0,15 mm en 6,0 mm, hoewel de meeste productie met hoge- snelheden zich concentreert in het bereik van 0,3 mm tot 3,0 mm, waar de perssnelheden en de levensduur van de matrijzen gunstig blijven.
Non-non-ferromaterialen en hun toepassingen
Wanneer elektrische geleidbaarheid, thermische prestaties of gewichtsvermindering het ontwerp bepalen, komen non-ferrolegeringen tussenbeide. Elk daarvan brengt specifiek vormgedrag met zich mee dat van invloed is op de matrijstechniek:
- Koper (C110, C101)- Extreem hoge elektrische en thermische geleidbaarheid. Progressief stempelen van koper produceert terminals, busbars en batterijconnectoren. De zachtheid van puur koper betekent een lage ponsslijtage, maar de neiging van het materiaal om zich aan de matrijsoppervlakken te hechten (opname), waardoor gespecialiseerde coatings of smering nodig zijn.
- Messing (C260, C280, C360)- Een koper-zinklegering die een balans biedt tussen sterkte, corrosieweerstand en visuele aantrekkingskracht. Progressief stempelen van messing dient voor elektrische contacten, decoratieve hardware en sanitaire voorzieningen. Goede vervormbaarheid en een lagere terugvering dan staal zorgen ervoor dat het vergevingsgezind is bij matrijzen met meerdere-buigingen.
- Aluminium (3003, 5052, 6061)- Lichtgewicht met goede corrosieweerstand. Progressief stempelen van aluminium is gebruikelijk in hitteschilden voor auto's, HVAC-lamellen en behuizingen voor consumentenelektronica. De zachtheid van aluminium maakt productie op hoge-snelheid mogelijk, maar de neiging om tegen gereedschapsstaal aan te vreten vereist een zorgvuldige behandeling van het matrijsoppervlak en consistente smering.
De onderstaande tabel consolideert de technische overwegingen waarmee OEM-kopers en productie-ingenieurs rekening moeten houden bij het selecteren van progressieve stempelmaterialen:
| Materiaal | Typisch diktebereik | Veel voorkomende toepassingen | Belangrijke overwegingen bij het vormen |
|---|---|---|---|
| Laag-koolstofstaal (1008-1010) | 0.3 - 4.0 mm | Autobeugels, structurele clips, behuizingen | Uitstekende ductiliteit; lage matrijsslijtage; minimale terugvering |
| Middelmatig-koolstofstaal (1045-1050) | 0.5 - 5.0 mm | Laad-lagerbeugels, tandwielen, hardware | Hogere vormkrachten; terugveringscompensatie nodig |
| RVS 300 serie | 0.15 - 3.0 mm | Medische apparaten, voedselapparatuur, maritieme onderdelen | Werk-hardt snel uit; vereist hardmetalen gereedschap en zware smering |
| RVS 400 serie | 0.3 - 3.0 mm | Apparaatpanelen, autobekleding, magnetische componenten | Matige arbeid-verharding; lagere kosten dan 300-serie |
| Koper (C110, C101) | 0.1 - 2.0 mm | Elektrische klemmen, verzamelrails, batterijconnectoren | Zacht; gevoelig voor materiaalopname bij gereedschap; uitstekende geleidbaarheid |
| Messing (C260, C360) | 0.15 - 3.0 mm | Elektrische contacten, decoratieve hardware, loodgieterswerk | Lage terugvering; goede vervormbaarheid; matige slijtage van de matrijzen |
| Aluminium (3003, 5052, 6061) | 0.2 - 4.0 mm | Hitteschilden, HVAC-componenten, elektronicabehuizingen | Lichtgewicht; gevaar voor vreten vereist gecoat gereedschap; hoge perssnelheden haalbaar |
Merk een patroon op: zachtere, taaiere materialen maken snellere cyclussnelheden en langere intervallen tussen matrijsonderhoud mogelijk, terwijl hardere legeringen robuuster gereedschap en strengere procescontroles vereisen. Deze afweging is precies wat de ontwerpfase van de matrijs vormgeeft, waarbij stationvolgorde, materiaalkeuze van het inzetstuk en krachtberekeningen een materiaalkeuze vertalen in een functionerend productiehulpmiddel.
Matrijsontwerptechniek en gereedschapseconomie
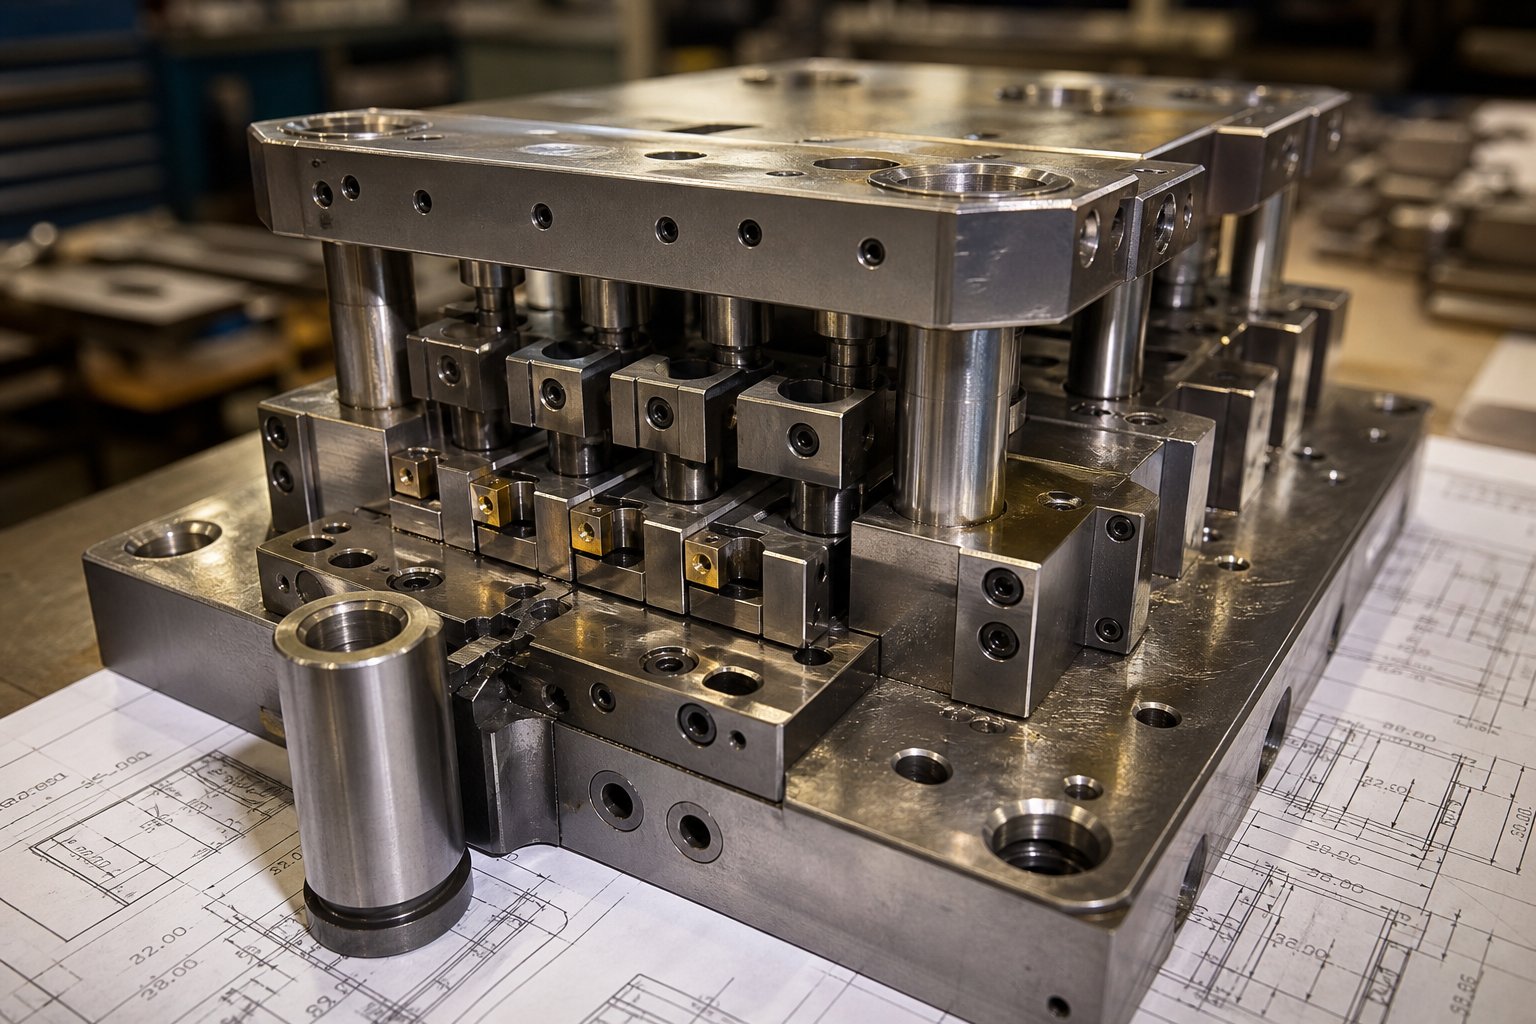
Een vooruitstrevend ontwerpproject voor stempelmatrijzen slaagt of mislukt lang vóór de eerste productieslag. De engineeringworkflow die een onderdeeltekening omzet in een functionerend hulpmiddel met meerdere- stations omvat een nauwe samenwerking tussen het engineeringteam van de OEM-koper en de matrijsontwerpers van de stempelfabriek, en dit is waar het grootste deel van de kostenstructuur van het project vast komt te zitten.
Deze samenwerking begint doorgaans met een Design for Manufacturability-beoordeling. De gereedschapsingenieurs van de fabriek onderzoeken de geometrie van het onderdeel, identificeren kenmerken die stripinstabiliteit kunnen veroorzaken, stellen wijzigingen voor die de matrijs vereenvoudigen zonder de functionaliteit in gevaar te brengen, en markeren tolerantieaanwijzingen die de gereedschapscomplexiteit zullen vergroten. DFM-wijzigingen die in dit stadium zijn aangebracht, kosten niets. Dezelfde veranderingen die nodig zijn nadat het progressieve matrijsgereedschap al is gebouwd, worden dure herbewerkingen.
Strokenindeling en stationsplanning
De striplay-out is waar het progressieve ontwerp van stempelmatrijzen zowel een kunst- als een technische discipline wordt. De gereedschapsingenieur moet een reeks onderling afhankelijke vragen beantwoorden: Hoe moeten de bewerkingen over de stations heen worden uitgevoerd? Waar heeft de draagstrip versterking nodig om gedeeltelijk gevormde elementen te ondersteunen? Hoe breed moeten de draaglippen zijn om de stijfheid van de strip te behouden zonder materiaal te verspillen?
Verschillende factoren bepalen deze beslissingen:
- Forceren balanceren- De snij- en vormkrachten op elk station moeten zo worden verdeeld dat de persbelasting gecentreerd blijft. Ongebalanceerde krachten veroorzaken ongelijkmatige slijtage van de matrijzen en doorbuiging van de strip.
- Beheer van materiaalstromen- Vormstations moeten rekening houden met de manier waarop metaal uitrekt en dunner wordt. De volgorde van de stations beïnvloedt of een bocht of trekking elementen die op eerdere stations zijn gemaakt, zal vervormen.
- Optimalisatie van schroot- De breedte van de draagstrip, de steekafstand en de oriëntatie van het onderdeel op de strip bepalen allemaal het materiaalgebruik. Een goed-geplande lay-out kan verspilling met enkele procentpunten verminderen in vergelijking met een naïeve indeling.
- Aantal stations- Een complexere onderdeelgeometrie vereist meer stations. Elk extra station voegt matrijslengte toe, verhoogt de gereedschapskosten en vereist een groter persbed, maar verdeelt de spanning ook geleidelijker en verbetert de kwaliteit van de onderdelen.
Een onderdeel ziet er op de tekening misschien eenvoudig uit, maar vereist twaalf of meer stations zodra de ingenieurs rekening houden met proefgaten, stationaire stations voor stripstabilisatie en progressieve vormingssequenties die materiaalscheuren voorkomen. De stripindeling is consequent een van de grootste kostenposten in elk progressief matrijsprogramma, omdat het bijna alles stroomafwaarts dicteert.
Doorlooptijden en kostenfactoren van gereedschappen
Progressieve matrijsgereedschappen vertegenwoordigen een aanzienlijke investering vooraf, maar de economie verandert dramatisch op volumeniveau. Zie het zo: een dobbelsteen die tienduizenden dollars kost, voegt bij 5.000 stuks betekenisvolle kosten per onderdeel toe, maar bij 500.000 stuks draagt diezelfde investering een fractie van een cent bij aan elke eenheid. Uit gegevens uit de sector blijkt dat progressieve matrijzen kunnen variëren van grofweg $ 10.000 voor eenvoudiger gereedschap tot $ 350.000 voor complexe multi--stationconstructies, met goed-onderhouden gereedschap dat miljoenen perscycli meegaat.
Verschillende factoren zorgen ervoor dat progressieve stempelmatrijzen naar de hogere kant van dat bereik gaan:
- Hoger stationaantal voor complexe geometrieën
- Nauwere toleranties vereisen nauwkeurige geslepen componenten en in-procesaanpassingsfuncties
- Hardere stripmaterialen die de slijtage van snij- en vormoppervlakken versnellen
- Vereisten voor systemen voor in-die-sensing, automatische afvaldetectie of onderdelenuitwerpsystemen
Eigendom van gereedschap is een andere overweging die OEM-kopers vaak over het hoofd zien. Sommige fabrieken behouden hun eigendom en schrijven de kosten af in stukprijzen, terwijl andere gereedschappen bouwen waarvan de koper direct eigenaar is. Elk model heeft implicaties voor de flexibiliteit op de lange- termijn, vooral als u verwacht dat de productie tussen leveranciers wordt verplaatst.
De keuze van wisselplaatmaterialen bij hoge-slijtagestations bepaalt rechtstreeks de levensduur van de matrijzen. Conventioneel gereedschapsstaal (D2, A2, M2) werkt goed voor gematigde productievolumes en zachtere stripmaterialen. Maar voor progressieve hardmetalen stempelmatrijzen kunnen inzetstukken van wolfraamcarbide op de ponspunten en vormoppervlakken de levensduur met meerdere veelvouden verlengen in vergelijking met gereedschapsstaal, vooral bij het stansen van schurende roestvrije legeringen of bij het draaien op hoge snelheden. De afweging is kosten en broosheid: hardmetalen wisselplaten zijn duurder en minder vergevingsgezind ten aanzien van laterale krachten, dus vereisen ze een strakkere uitlijning van de pers en een stijvere matrijsconstructie.
De doorlooptijden voor progressieve matrijsgereedschappen variëren sterk, afhankelijk van de complexiteit, de fabrieksachterstand en de vraag of er prototype-tests zijn inbegrepen. Eenvoudigere matrijzen kunnen binnen enkele weken worden verzonden, terwijl complexe tools met meerdere- stations en uitgebreide tests en validatie zich over meerdere maanden kunnen uitstrekken. OEM-kopers die fabrieken al vroeg in de ontwerpfase betrekken en de DFM-samenwerking voltooien voordat ze zich aan de definitieve gereedschapsspecificaties verbinden, hebben de neiging de tijdlijnen te comprimeren en dure revisies halverwege de bouw te vermijden.
Al deze technische inspanningen en investeringen in gereedschappen dienen één enkel doel: het produceren van onderdelen tegen de laagst mogelijke totale kosten zodra het volume toeneemt. Maar de beslissing om te investeren in progressieve gereedschappen heeft alleen zin als het om alternatieve stempelmethoden gaat, en om te begrijpen waar het break-evenpunt ligt, is een duidelijke- vergelijking tussen processen vereist.
Progressief stempelen versus andere methoden
U weet dus dat progressieve matrijzen bij volume lage kosten per-stuk opleveren. Maar is een progressieve stempel- en stempelbenadering eigenlijk wel de juiste keuze voor u? Dat hangt af van de geometrie, de uitvoeringsgrootte, de materiaaldikte en hoeveel u bereid bent vooraf in gereedschap te investeren. Vier primaire stempelmethoden strijden om OEM-projectdollars: progressieve matrijs, transfermatrijs, samengestelde matrijs en fourslide (multislide). Elk ervan heeft een duidelijke goede plek, en als je de verkeerde kiest, betekent dit dat je ofwel te veel per stuk moet betalen, ofwel te veel aan gereedschap dat de investering nooit terugverdient.
Progressieve matrijs versus overdrachtsmatrijs versus samengestelde matrijs
De verschillen tussen deze processen komen neer op de manier waarop het werkstuk beweegt, met welke onderdeelgeometrieën elke methode goed omgaat, en waar de economische aspecten de ene boven de andere bevoordelen. Overdrachtmatrijzen scheiden bijvoorbeeld de plano vroegtijdig van de strip en gebruiken mechanische vingers om deze tussen onafhankelijke stations te verplaatsen. Dit maakt ze ideaal voor grotere onderdelen die diepere trekkingen en ingewikkeldere vormen vereisen die niet verbonden kunnen blijven met een draagstrip. Samengestelde matrijzen hanteren een geheel andere aanpak: ze voeren alle snij- en vormbewerkingen uit in één enkele persslag op één enkel vlak, waardoor ze snel en goedkoop zijn voor eenvoudige vlakke geometrieën, maar ongeschikt voor alles wat meerdere buigingen of drie-vormgeving vereist.
Fourslide-stempelen voegt nog een optie toe. In plaats van verticale perskracht gebruikt het vier horizontale gereedschapssleden om materiaal vanuit meerdere hoeken te vormen. Deze methode blinkt uit bij kleine, ingewikkeld gebogen componenten zoals veerklemmen, connectorcontacten en draadvormen waarbij multi{2}}buigen moeilijk te realiseren zou zijn in een conventionele opstelling met progressief metaalstansen.
In de onderstaande tabel wordt uiteengezet hoe deze matrijzen en stempelmethoden zich verhouden op basis van de criteria die het belangrijkst zijn voor OEM-beslissers:-
| Criteria | Progressieve sterven | Overdracht sterven | Samengestelde sterven | Vierslide / Multislide |
|---|---|---|---|---|
| Deel complexiteit | Matig tot hoog (meerdere-functies, meerdere-buigingen) | Hoog (diepe trekkingen, grote 3D-vormen) | Laag (vlakke, enkele-vluchten) | Matig tot hoog (complexe bochten met meerdere-hoeken) |
| Ideaal volumebereik | Hoog volume (honderdduizenden tot miljoenen) | Gemiddeld tot hoog volume | Laag tot gemiddeld volume | Laag tot gemiddeld volume |
| Materiaaldiktebereik | 0.1 - 6.0 mm typisch | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Tolerantievermogen | Strak (consistente station-naar-stationregistratie) | Strak (onafhankelijke stationuitlijning) | Goed voor functies met één-vlak | Matig (variabiliteit over meerdere- assen) |
| Kosten per-stuk bij volume | Laagste bij hoge volumes | Gematigd | Laag voor eenvoudige onderdelen | Gematigd |
| Investering in gereedschap | Hoog | Hoog (plus overdrachtsmechanisme) | Laag tot matig | Gematigd |
| Ideale toepassingen | Connectoren, beugels, klemmen, motorlamellen | Grote carrosseriepanelen, diep-getrokken behuizingen, structurele onderdelen | Sluitringen, eenvoudige plano's, platte vulplaten | Veerklemmen, draadvormen, kleine gebogen contacten |
Wanneer progressief stansen de juiste keuze is
Progressieve matrijzen verdienen hun investering wanneer verschillende voorwaarden op één lijn liggen. U hebt ze nodig wanneer uw onderdeel meerdere bewerkingen vereist, zoals doorboren, vormen en trimmen, die in strakke volgorde worden uitgevoerd met toleranties die een herhaalbare registratie van station- tot- station vereisen. U hebt ze nodig wanneer jaarlijkse volumes de hogere gereedschapskosten rechtvaardigen door dramatisch lagere stukprijzen. En u hebt ze nodig wanneer de cyclustijd van belang is, omdat progressief stempelen op lange termijn op een goed-ontworpen matrijs onderdelen sneller produceert dan welk transfer- of samengesteld alternatief dan ook met een vergelijkbare complexiteit.
De volumedrempel waarbij progressief gereedschap loont, varieert afhankelijk van de complexiteit van het onderdeel en het materiaal. Er geldt een algemeen brancheprincipe: hoe meer bewerkingen uw onderdeel nodig heeft, hoe lager het break-evenvolume wordt in vergelijking met het uitvoeren van die bewerkingen in afzonderlijke opstellingen. Een eenvoudige beugel die slechts twee kenmerken nodig heeft, rechtvaardigt wellicht pas een progressieve dobbelsteen als de volumes honderdduizenden bereiken. Een multi-bochtconnector met acht functies kan veel eerder break-even bereiken, omdat het alternatief, waarbij acht opstellingen met één- operatie worden uitgevoerd, waarbij elk onderdeel wordt afgehandeld, bij elk volume een hoog arbeids- en kwaliteitsrisico met zich meebrengt.
Wanneer moet je ergens anders kijken?
- Overdracht sterfthebben de voorkeur wanneer onderdelen fysiek te groot zijn om op een draagstrip te blijven, zeer diepe trekkingen vereisen (diepte groter dan de materiaalbreedte), of bewerkingen nodig hebben op oppervlakken die niet toegankelijk zijn terwijl het onderdeel is verbonden met het web.
- Verbinding sterftvolstaan als het onderdeel vlak is, de geometrie eenvoudig is en toleranties in één slag haalbaar zijn. Sluitringen, vulplaatjes en losse onderdelen voor de eerste- operatie vallen hier.
- Vier dia-stempelswint wanneer onderdelen klein zijn, buigingen in meerdere- richtingen vereisen, en volumes zich in het lage- tot- middenbereik bevinden, waar progressieve matrijsgereedschappen de kosten niet kunnen terugverdienen.
Voor OEM-kopers komt de beslissing vaak neer op een duidelijke vraag: compenseert de besparing per-stuk van progressief stempelen op lange termijn de initiële investering in de matrijs binnen uw verwachte volumelevenscyclus? Als het antwoord ja is en uw onderdeel meer dan twee vormbewerkingen nodig heeft, leveren progressieve matrijzen vrijwel altijd de beste totale eigendomskosten op.
Het selecteren van de juiste methode is echter slechts de helft van het verhaal. Zelfs de meest geschikte proceskeuze verliest zijn waarde als er geen strenge kwaliteitscontrole plaatsvindt om ervoor te zorgen dat elk onderdeel dat de matrijs verlaat, slag na slag, gedurende miljoenen cycli aan de specificaties voldoet.
Kwaliteitscontrole en tolerantienormen bij progressief stempelen
Een progressieve stempelmatrijs kan briljant worden ontworpen en toch schroot produceren als de kwaliteitscontrolesystemen niet overeenkomen met de precisie die in het gereedschap is ingebouwd. Voor OEM-kopers is het begrijpen van hoe een fabriek de kwaliteit van onderdelen bewaakt, meet en documenteert net zo belangrijk als het evalueren van het perstonnage of het aantal stations. De beste vooruitstrevende stempeldiensten voor stempels onderscheiden zich niet door marketingclaims, maar door verifieerbare procescontroles die de dimensionale variatie over miljoenen cycli strak houden.
Tolerantiemogelijkheden op basis van materiaal en complexiteit
Welke toleranties kun je realistisch gezien verwachten? Het antwoord hangt af van drie onderling verbonden variabelen: materiaaltype, complexiteit van de onderdelen en het niveau van de investering in gereedschap dat uw project rechtvaardigt. Standaard progressief stempelen van matrijsmetaal heeft voor het meeste productiewerk doorgaans toleranties in het bereik van ±0,05 mm tot ±0,10 mm. Strengere specificaties zijn haalbaar, waarbij toonaangevende fabrieken positionele toleranties bereiken van slechts ±0,005 mm op kritische kenmerken, hoewel dit niveau van precisie de gereedschapskosten, de onderhoudsfrequentie en de slijpvereisten aanzienlijk verhoogt.
De onderstaande tabel rangschikt de haalbare tolerantiebereiken op basis van materiaal en complexiteit, waardoor OEM-productie-ingenieurs een praktisch referentiepunt krijgen bij het definiëren van specificaties:
| Materiaalcategorie | Eenvoudig plat (alleen doorboren/blanco) | Matige vervorming (1-2 bochten) | Complex Multi-Buigen (3+ buigen, trekken) |
|---|---|---|---|
| Laag-koolstofstaal | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| RVS (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Koperlegeringen | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Aluminium legeringen | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Let op het patroon: materialen met hogere verhardingssnelheden- (roestvrij, aluminium) introduceren meer variabiliteit in de terugvering, waardoor de haalbare toleranties voor complexe geometrieën groter worden. Zachtere materialen zoals staal met een laag-koolstofgehalte en koper hebben kleinere afmetingen omdat hun vormgedrag voorspelbaarder en consistenter is van slag tot slag.
Toleranties worden ook strakker of losser op basis van het type functie. De posities van doorboorde gaten blijven zeer herhaalbaar omdat ze tot stand worden gebracht door een stijve pons-en-matrijsspeling. Gevormde of gebogen afmetingen hebben meer variabiliteit als gevolg van fluctuaties in materiaaleigenschappen tussen spoelen. Een capabele stempelfabriek zal deze realiteiten bespreken tijdens de DFM-evaluatie in plaats van algemene toleranties te beloven die alleen onder ideale omstandigheden van toepassing zijn.
Bij-Proceskwaliteitsbewaking
Hoe handhaaft een moderne progressieve stempelmachine deze toleranties tijdens een productierun van honderdduizenden onderdelen? Het antwoord ligt in gelaagde detectie- en statistische systemen die afwijkingen opvangen voordat ze tot schroot worden samengevoegd.
In-die-sensorenvertegenwoordigen de eerste verdedigingslinie. Ervaren stempelingenieurs beschrijvendrie standaard detectiemethodendie aanwezig zou moeten zijn in elke progressieve stempelmatrijs:
- Detectie van pilootmissers- Een veer-belaste piloot trekt zich terug als de strip niet correct is voortbewogen, waardoor een sensor wordt geactiveerd die de pers stopt voordat de matrijs sluit vanwege verkeerd uitgelijnd materiaal.
- Micron (afstands)sensoren- Meet de opening wanneer de dobbelsteen gesloten is. Als een slak in de matrijsholte trekt of de strip knikt, detecteert de sensor de afwijking onmiddellijk.
- Tonnagemonitors- Meet voortdurend de kracht die nodig is tijdens elke slag. Geleidelijke toename van het tonnage brengt aanscherping van de slug-pockets of slijtage van de matrijzen aan het licht voordat er catastrofaal falen optreedt.
Naast deze basisprincipes installeren geavanceerde fabrieken toevoercyclussensoren op meerdere posities langs de matrijs om de voortgang van de strip te verifiëren bij 50-70% van de toevoercyclus, en niet alleen bij het sluiten. Dit geeft het controlesysteem van de pers voldoende tijd om de ram tijdens de opwaartse slag te stoppen, ruim voordat het gereedschap verkeerd gepositioneerd materiaal raakt. Gespsensoren bij de matrijsingang detecteren stripobstructies voordat het invoermechanisme zelfs maar probeert het materiaal door te voeren.
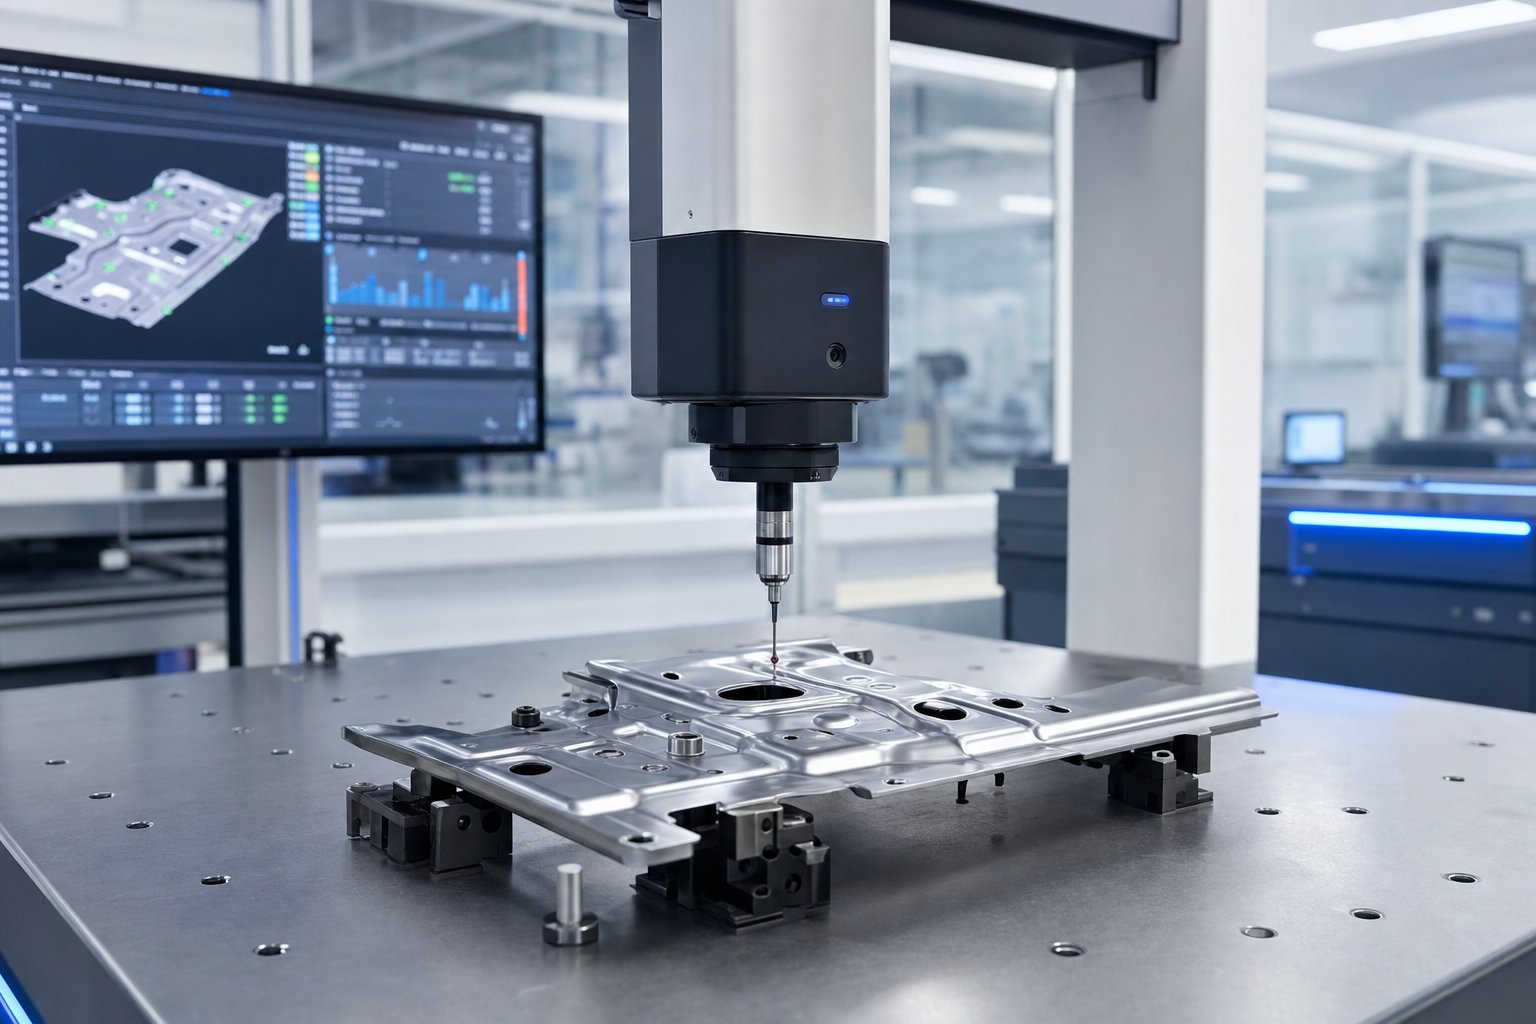
Geautomatiseerde inspectiesystemenrechtstreeks te integreren met persactiviteiten om de dimensionale output te verifiëren zonder de productie te vertragen. Vision-systemen maken gebruik van camera's die bij de uitgang van de matrijs zijn geplaatst om de aanwezigheid, oriëntatie en grove maatvoering bij volledige perssnelheid te controleren. Lasermeetstations meten met gedefinieerde intervallen kritische afmetingen op uitgeworpen onderdelen, waarbij de gegevens rechtstreeks in de SPC-software worden ingevoerd. CMM-inspectie (coördinaten meetmachine) biedt de hoogste nauwkeurigheid voor eerste-artikelverificatie en periodieke auditmetingen, waarbij doorgaans een meetonzekerheid van minder dan ±0,002 mm wordt bereikt.
Statistische procescontrole (SPC)verbindt al deze gegevens met elkaar. In plaats van afzonderlijke onderdelen te inspecteren en beslissingen te nemen over wel/niet slagen, volgt SPC procestrends in de loop van de tijd. Controlediagrammen laten zien of de variatie stabiel is, afdrijft of richting specificatielimieten neigt. Dit onderscheid is van belang omdat een stabiel proces met aanvaardbare variatie onbeheerd kan verlopen, terwijl een driftproces interventie nodig heeft voordat het defecten veroorzaakt.
Voor OEM-klanten in de automobiel- en medische sector worden deze controles geformaliseerd in het PPAP-raamwerk (Production Part Approval Process). PPAP vereist dat de fabriek procescapaciteiten aantoont voordat productieonderdelen worden verzonden, gedocumenteerd via Cpk-onderzoeken (Process Capability Index). DeDe AIAG-standaard vereist een minimale Cpk van 1,33voor kritische kenmerken, wat betekent dat het proces niet meer dan 75% van de beschikbare tolerantie gebruikt en goed-binnen de specificatiegrenzen blijft. Veel OEM's eisen een Cpk van 1,67 of hoger voor veiligheids{4}}kritieke componenten, waardoor ze feitelijk eisen dat het proces minder dan 60% van de tolerantieband gebruikt.
Een Cpk-onderzoek omvat het meten van een statistisch significante steekproef, doorgaans 30 of meer opeenvolgende delen, het berekenen van het procesgemiddelde en de standaardafwijking, en het aantonen dat de verdeling goed binnen zowel de bovenste als de onderste specificatiegrenzen past. Fabrieken die investeren in real-time SPC kunnen Cpk continu monitoren, waardoor de achteruitgang van de capaciteit binnen enkele minuten wordt opgemerkt in plaats van dat deze tijdens audits aan het einde- van- de ploegendienst wordt ontdekt.
Voor OEM-kopers die een potentiële stempelpartner evalueren, stel een directe vraag: kan de fabriek u historische Cpk-gegevens van vergelijkbare productieprogramma's laten zien? Een fabriek die gegevens over procescapaciteiten monitort en archiveert, heeft een fundamenteel andere kwaliteitscultuur dan een fabriek die alleen op eindinspectie vertrouwt. Deze kwaliteitsinfrastructuur wordt nog belangrijker wanneer onderdelen gereguleerde industrieën bedienen, waar applicatie-specifieke vereisten extra controles bovenop de standaard stempelpraktijken leggen.
Industrietoepassingen voor progressieve gestanste onderdelen
Gereguleerde industrieën eisen niet alleen strengere toleranties. Ze leggen hele ecosystemen voor kwaliteitsmanagement op die bepalen hoe een stempelfabriek werkt, vanaf de ontvangst van de grondstoffen tot de uiteindelijke verzending. Deze vereisten variëren dramatisch, afhankelijk van waar het voltooide onderdeel terechtkomt, en elke verticale markt brengt zijn eigen combinatie van materiaalvoorkeuren, maateisen en documentatieverwachtingen met zich mee waaraan een OEM-progressieve matrijzen- en stempelfabriek moet voldoen.
Automotive- en HVAC-toepassingen
Het progressieve stempelen van auto-onderdelen is verantwoordelijk voor een groot deel van de wereldwijde productie van progressieve matrijzen. De reden is eenvoudig: moderne voertuigen bevatten honderden gestempelde metalen onderdelen, en de volumes per platform rechtvaardigen gemakkelijk progressieve investeringen in gereedschap. Progressieve gestempelde auto-onderdelen variëren van kleine elektrische terminals tot grote structurele versterkingen, allemaal geproduceerd met snelheden en consistentieniveaus die geen enkel alternatief proces economisch kan evenaren.
Veel voorkomende progressieve gestanste onderdelen in de auto-industrie zijn onder meer:
- Progressieve gestanste beugels voor motormontage, carrosseriestructuur en interieurconstructies
- Motorlamellen voor aandrijfmotoren en startmotoren van elektrische voertuigen
- Elektrische connectoren, klemmen en verzamelrails in kabelboomsystemen
- Structurele clips en bevestigingsmiddelen voor opbouw-in-witte montage
- Onderdelen van het zitframe en verstelmechanismen
Wat maakt automotive uniek als markt? IATF 16949-certificering. Deze kwaliteitsmanagementnorm bouwt voort op ISO 9001, maar voegt automobiel-specifieke vereisten toe rond geavanceerde productkwaliteitsplanning (APQP), controleplannen en faalmodusanalyse (FMEA). Een fabriek die automatrijzen stempelt, moet de traceerbaarheid behouden van het verhitte deel van de spoel tot het afgewerkte onderdeel, de procescapaciteiten demonstreren door middel van voortdurende Cpk-monitoring en binnen enkele uren in plaats van dagen reageren op kwaliteitswaarschuwingen. De kosten van een lijnonderbreking bij een OEM in de automobielsector lopen op tot duizenden dollars per minuut, wat verklaart waarom autofabrikanten hun stempelleveranciers aan de strengste kwalificatienormen in de productie houden.
HVAC progressief metaalstempelen neemt een andere technische ruimte in beslag. Hier is de kritische vereiste consistente vlakheid en dimensionale uniformiteit over populaties van grote delen, in plaats van precisie op één enkel- kenmerk. Warmtewisselaarvinnen kunnen bijvoorbeeld geometrisch eenvoudig zijn, maar zelfs kleine afwijkingen in de vlakheid verminderen de efficiëntie van de thermische overdracht wanneer duizenden vinnen op elkaar worden gestapeld in een condensor- of verdamperkern.
Typische HVAC progressief gestempelde onderdelen zijn onder meer:
- Warmtewisselaarvinnen en lamellenpatronen
- Montagebeugels en behuizingscomponenten voor luchtbehandelingsunits
- Lamineringen van ventilatormotoren
- Ventilatiedemperbladen
- Koudemiddelleidingclips en steunbeugels
HVAC-onderdelen worden vaak met hoge snelheden in aluminium of gecoat staal uitgevoerd, waarbij de slijtagepatronen van de matrijzen nauwlettend in de gaten moeten worden gehouden om geleidelijke vormdegradatie tijdens lange productieruns te voorkomen. Een vinmatrijs die enkele honderden slagen per minuut produceert, genereert miljoenen onderdelen vóór onderhoud, waardoor hardmetalen wisselplaten en controle van de kracht van de matrijzen essentieel zijn voor duurzame kwaliteit.
Toepassingen op elektrische en medische apparatuur
De productie van elektrische connectoren is sterk afhankelijk van progressieve matrijzen, omdat de onderdelen klein en ingewikkeld zijn en in enorme hoeveelheden nodig zijn. Een enkele connectorbehuizing kan tientallen individuele gestempelde contacten bevatten, die elk een nauwkeurige veergeometrie en consistente contactkracht vereisen. Koper en messinglegeringen domineren deze ruimte vanwege hun geleidbaarheid, en matrijsontwerpen omvatten vaak meer dan 20 stations om de complexe multi-bochtgeometrieën te bereiken die deze contacten vereisen.
Veel voorkomende progressief gestempelde elektrische componenten zijn onder meer:
- Klemmen en pincontacten voor auto- en industriële connectoren
- Busbars voor stroomverdeling in EV-batterijpakketten
- Afschermingsbussen en EMI-behuizingen voor RF-elektronica
- Leadframes voor halfgeleiderverpakkingen
- Batterijcontacten voor consumentenelektronica
Medisch progressief stempelen introduceert de strengste procescontroles van welke branche dan ook. Onderdelen die bestemd zijn voor chirurgische instrumenten, implanteerbare apparaten of diagnostische apparatuur moeten voldoen aan de biocompatibiliteitseisen en de volledige traceerbaarheid van de partij behouden. De productieomgeving zelf wordt onder de loep genomen:Cleanrooms die voldoen aan ISO 14644controleer de besmetting door deeltjes in de lucht tijdens het stempelen en hanteren van componenten die in contact komen met patiënten. FDA-regelgeving onder 21 CFR Part 820 vereist gevalideerde processen, gedocumenteerde procedures en milieumonitoring die veel verder gaan dan de standaard industriële stempelpraktijk.
Progressieve gestempelde onderdelen voor medische apparaten zijn onder meer:
- Chirurgische mesbladen en onderdelen van snijinstrumenten
- Fixatieclips en ankers voor implantaten
- Behuizingen en afscherming van diagnose-apparaten
- Verstevigingsringen voor katheters
- Mechanisme voor medicijnafgifte, veren en contacten
Fabrieken die medische OEM's bedienen, moeten materiaalcertificeringen voor elke spoel bijhouden, procesparameters voor elke productiepartij registreren en monsters gedurende langere perioden bewaren om de traceerbaarheid na de markt{0}} te ondersteunen. De overhead van het kwaliteitssysteem is aanzienlijk, maar de volumes van medische hulpmiddelen en de prijzen per stuk weerspiegelen die investering.
In-matrijsassemblage en secundaire procesintegratie
Eén mogelijkheid die geavanceerde stempelfabrieken onderscheidt van standaard perswerkplaatsen is de assemblage van matrijzen, de mogelijkheid om bewerkingen uit te voeren die verder gaan dan vormen en snijden zonder het onderdeel uit de progressieve matrijs te verwijderen. Stel je een beugel voor die een tapgat, een geklonken inzetstuk of een gelaste moer nodig heeft. Traditioneel vereisen deze functies secundaire bewerkingen: het gestempelde onderdeel verlaat de pers, wordt naar een apart werkstation verplaatst en ondergaat aanvullende handelingen. Elke overdracht brengt kosten, doorlooptijd en kwaliteitsrisico met zich mee.
In-die-montage elimineert deze overdrachten door secundaire bewerkingen rechtstreeks in de stationvolgorde van de dobbelsteen te integreren:
- Bij-matrijzen- Draad-vorm- of draad-snijkoppen die in de matrijs zijn gemonteerd, creëren tapgaten tijdens de perscyclus, waardoor een gereed-om- assembleeronderdeel wordt afgeleverd bij de uitgang van de matrijs.
- Bij-matrijslassen- Weerstands- of laserlasstations verbinden secundaire componenten (moeren, pennen, contacten) met het gestempelde onderdeel terwijl dit op de draagstrip blijft.
- In-het inbrengen van de dobbelsteen- Pers- perspassingsbussen, klinknagels of contactpennen worden aangevoerd en geïnstalleerd in matrijsstations, waardoor een sub- samenstelling ontstaat in plaats van een ruwe stempeling.
- Bij-matrijzenbuigen en klinken- Meerdere strip-componenten worden samengebracht, over elkaar heen gevormd en mechanisch bevestigd in de matrijs.
Voor OEM-kopers vertaalt de -matrijsassemblage zich rechtstreeks in lagere totale kosten. Door een secundaire tapbewerking te elimineren, worden bijvoorbeeld een machine, een operator, een armatuur en een inter-proceswachtrij uit de waardestroom verwijderd. Vermenigvuldig dat met verschillende functies en enkele honderdduizenden onderdelen per jaar, en de besparingen worden aanzienlijk. Het verbetert ook de kwaliteit omdat het onderdeel nooit de gecontroleerde omgeving van de matrijs verlaat, dus de positioneringsnauwkeurigheid tussen gestempelde kenmerken en toegevoegde componenten blijft bepaald door de precisie van de matrijs in plaats van de herhaalbaarheid van de armatuur.
De breedte van de industrieën die worden bediend en de diepgaande procesintegratie die beschikbaar is binnen één enkele progressieve matrijs benadrukken waarom fabrieksselectie zo belangrijk is. Een leverancier die automatrijzen kan produceren onder IATF 16949, medische onderdelen onder cleanroomprotocollen en in-matrijsassemblage voor elektrische connectoren, opereert op een fundamenteel ander vaardigheidsniveau dan een winkel die alleen maar een pers exploiteert. De meeste OEM-kopers hebben de duidelijkste begeleiding nodig om te begrijpen hoe ze die capaciteit moeten evalueren en waar ze op moeten letten tijdens de kwalificatie.
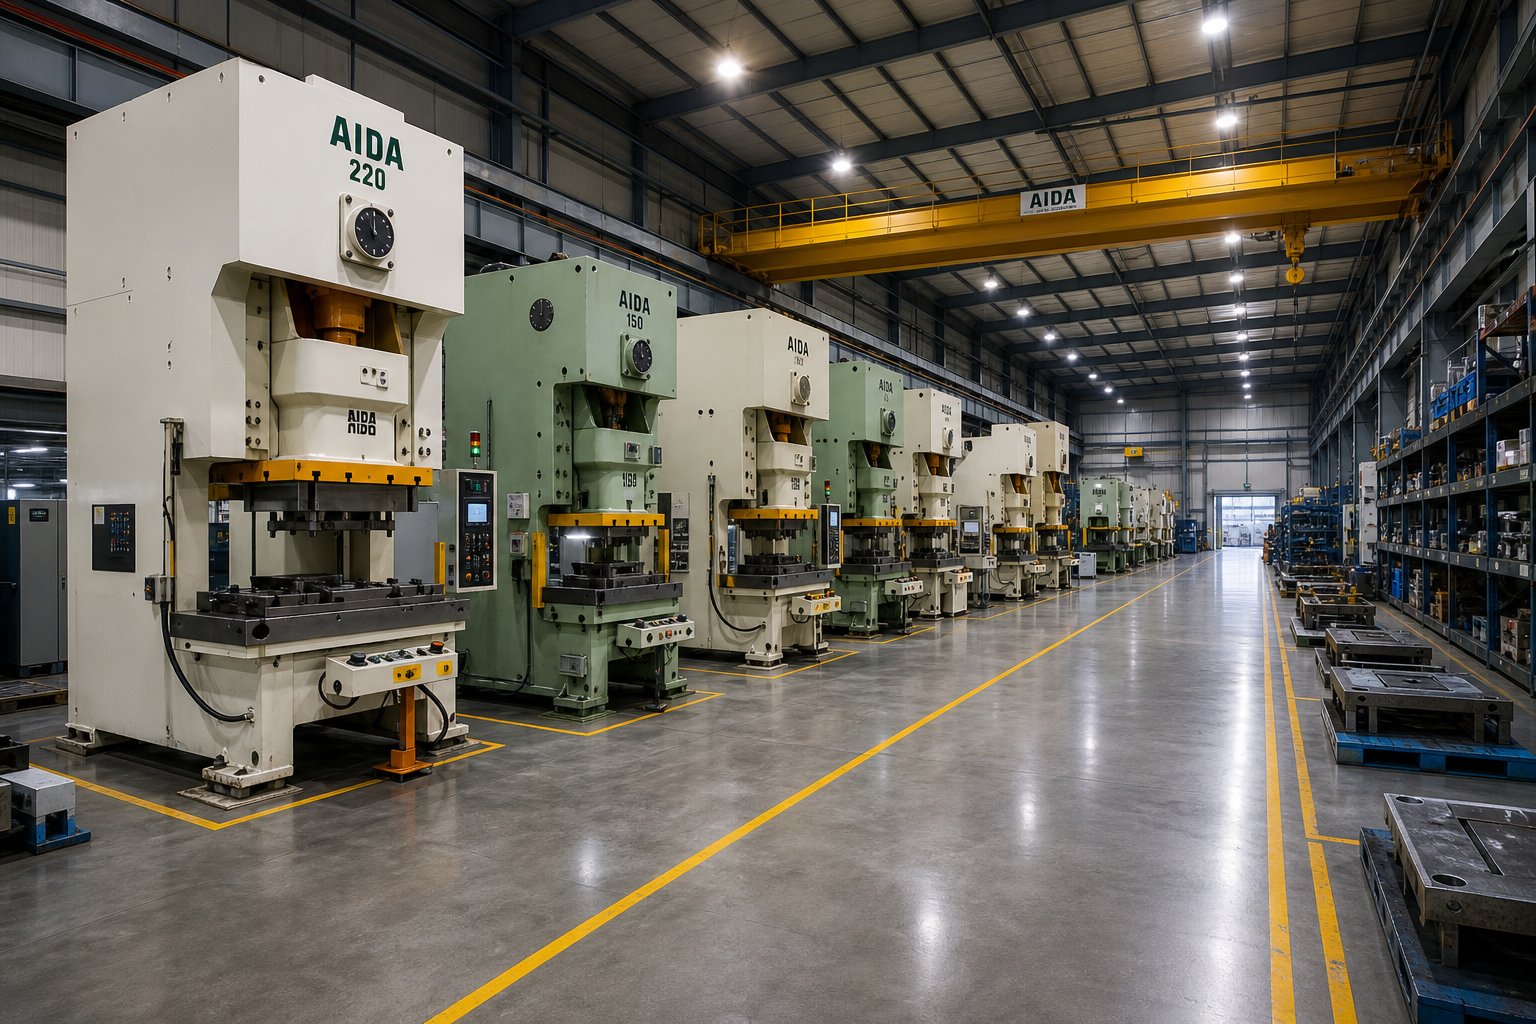
Hoe een OEM Progressive Die Stamping Factory te evalueren en selecteren
Weten welke stempelmethode bij uw onderdeel past en welke kwaliteitsnormen gelden, helpt niet veel als de door u geselecteerde fabriek niet consistent aan die eisen kan voldoen. Toch beoordelen de meeste OEM-kopers progressieve matrijzenfabrikanten alleen op basis van de stukprijs, waarbij ze de technische en relationele due diligence overslaan die bepaalt of een programma daadwerkelijk slaagt gedurende de gehele productielevenscyclus. Een gestructureerd kwalificatieraamwerk elimineert giswerk en beschermt uw investering in gereedschap vanaf het begin.
Beoordeling van technische capaciteiten
Wanneer u over de fabrieksvloer loopt of het capaciteitenpakket van een leverancier bekijkt, bent u op zoek naar bewijs dat hun apparatuur, gereedschapsexpertise en infrastructuur overeenkomen met de eisen van uw specifieke programma. Een leverancier van stempelmatrijzen die agressief prijsopgaven doet, maar niet over het juiste persbereik of de juiste gereedschapsdiepte beschikt, kost u veel meer vertragingen, kwaliteitsproblemen en midden- programmaoverdrachten dan een iets hogere stukprijs ooit zou doen.
Dit is wat u moet beoordelen tijdens de technische evaluatie van een progressief stempelbedrijf:
- Druk op tonnagebereik- Dekt de vloot uw huidige programma en de verwachte groei? Zoek naar breedte, niet naar slechts één enkele pers die nauwelijks in uw matrijs past. Een fabriek die persen van 30 tot 300+ ton draait, kan ontwerpevoluties opvangen zonder dat er een nieuwe leverancier nodig is.
- Maximale strookbreedte en bedgrootte- Bevestigt of de fabriek uw dobbelsteen fysiek kan gebruiken, vooral belangrijk voor onderdelen met een groot aantal stations die lange gereedschappen produceren.
- Mogelijkheid om stations te tellen- Vraag naar de meest complexe dobbelstenen die momenteel in productie zijn. Een fabriek met 20+ stationmatrijzen werkt op een ander technisch niveau dan een fabriek die op acht uitkomt.
- Gereedschapskamer in-huis- Dit is niet-onderhandelbaar voor serieuze programma's. Fabrieken die matrijzen ontwerpen, bouwen en onderhouden, reageren sneller op technische veranderingen, controleren de kwaliteit strenger en verminderen het risico op doorlooptijd in vergelijking met fabrieken die gereedschapswerk uitbesteden.
- Secundaire bewerkingen en in-matrijsassemblage- Kan de fabriek afgewerkte sub-assemblages leveren, of heeft u extra leveranciers nodig voor het tappen, lassen, galvaniseren of inbrengen?
- Systemen voor materiaalbehandeling- De opslagcapaciteit van de spoel, de nauwkeurigheid van de servotoevoer en de geautomatiseerde verwerking van onderdelen bij de uitgang van de matrijs duiden allemaal op volwassenheid van de productie.
- Inspectie-infrastructuur- CMM-apparatuur, vision-systemen, SPC-software en in-die-sensing bevestigen dat de fabriek de kwaliteit bewaakt in plaats van alleen maar de voltooide onderdelen te controleren.
Kijk tijdens site-audits verder dan de perslijn van het paradepaardje. Controleer de gereedschapskamer voor actieve preventieve onderhoudslogboeken. Controleer de opslagomstandigheden voor matrijzen voor gereedschap dat eigendom is van de klant-. Controleer of de kalibratiestickers op de meters actueel zijn. Uit deze details blijkt of het kwaliteitssysteem dagelijks functioneert of alleen in documentatiemappen bestaat. Export-kwaliteitsstempelfabrieken die op preventie-gebaseerde systemen werken, bereiken doorgaans defectpercentages in het bereik van 50 tot 200 ppm, terwijl winkels die vertrouwen op eind-van-lijnsortering aanzienlijk hogere niveaus accepteren.
Partnerschapsstructuur en communicatie
Alleen technische capaciteiten maken een betrouwbare OEM-partner voor metaalstempeldiensten nog niet. De relatiestructuur, dat wil zeggen hoe de fabriek gedurende de volledige levenscyclus van het programma met uw team omgaat, bepaalt of dat vermogen zich vertaalt in een consistente levering. De beste leveranciers van progressieve stempels behandelen programma's als samenwerkingen in plaats van als transacties.
Een volledige levenscyclus van een OEM-partnerschap volgt doorgaans deze voortgang:
- Eerste ontwerpadvies- De fabriek beoordeelt uw onderdeelconcept, toepassingsvereisten en volumeprognoses voordat u een offerte uitbrengt. Dit is waar progressieve stempel- en fabricagealternatieven openlijk worden besproken.
- DFM-recensie- Gereedschapsingenieurs signaleren problemen met de maakbaarheid, stellen geometrieaanpassingen voor en bevelen materiaalopties aan die de levensduur van de matrijzen verbeteren en de stukkosten verlagen.
- Prototyping-aanpak- Zacht gereedschap of draad-EDM-monsters valideren de onderdeelgeometrie voordat er gebruik wordt gemaakt van gehard productiegereedschap.
- Tooling bouwen en uitproberen- De fabriek bouwt de progressieve matrijs, voert de eerste monsters uit, meet de resultaten aan de hand van de afdruk en herhaalt totdat de afmetingen en vormkwaliteit aan de specificaties voldoen.
- PPAP-indiening- Dimensionale rapporten, Cpk-onderzoeken, controleplannen en processtroomdocumentatie tonen de productiegereedheid aan.
- Productieverhoging-- De aanvankelijke lage-productie valideert de supply chain-logistiek, verpakking en leveringsfrequentie voordat het volledige-volume wordt vrijgegeven.
- Continu productiemanagement- Kanban-aanvulling, JIT-leveringsschema's, periodieke her-validatie en activiteiten voor continue verbetering zorgen ervoor dat de kwaliteit en beschikbaarheid gedurende de levensduur van het programma behouden blijven.
Waar lopen de relaties met OEM-stempelfabrieken uiteen? Drie veelvoorkomende faalwijzen komen herhaaldelijk naar voren:
- Communicatiehiaten- De fabriek beschouwt uw programma als orderafhandeling en niet als partnerschap. Geen speciaal technisch contact, geen proactieve updates over de staat van de matrijzen of materiaalwijzigingen. Zoals praktijkmensen uit de sector opmerken, bouwen leveranciers die proactief communiceren en potentiële vertragingen of materiële problemen signaleren voordat deze escaleren, vertrouwen op en maken een snellere probleemoplossing mogelijk.
- Gereedschap verwaarlozing- Preventief onderhoud wordt uitgesteld om de persen draaiende te houden, en de progressieve slijtage van de matrijzen vermindert geleidelijk de dimensionale output totdat onderdelen niet meer voldoen aan de inspectie in uw assemblagefabriek.
- Inflexibele schaalvergroting- De vraag neemt toe of technische veranderingen stuiten op een muur omdat de fabriek geen perscapaciteit, bandbreedte voor de gereedschapsruimte of de bereidheid heeft om te investeren in matrijsaanpassingen.
Het voorkomen van deze mislukkingen komt neer op het scheppen van duidelijke verwachtingen tijdens de kwalificatie. Definieer de communicatiefrequentie, onderhoudsrapportagevereisten en capaciteitsbuffers in uw leveringsovereenkomst, in plaats van ervan uit te gaan dat deze op organische wijze zullen plaatsvinden.
Fabrieken die de volledige levenscyclus ondersteunen, van DFM-advies tot schaalbare massaproductie, zoalsYICHEN, geef productie-ingenieurs en inkoopteams één aanspreekpunt voor progressieve stempelmatrijzen die vorming door meerdere- stations, nauwkeurige herhaalbaarheid en volumeflexibiliteit vereisen. Dit geïntegreerde model, dat progressieve stempeling en fabricage onder één operationeel raamwerk omvat, vermindert het overdrachtsrisico en vereenvoudigt de verantwoording wanneer de schaal van programma's of technische veranderingen zich voordoen.
Uiteindelijk gaat het bij het selecteren van de juiste fabriek niet om het vinden van de goedkoopste offerte. Het gaat erom dat de technische diepgang, de communicatiediscipline en de toewijding van het partnerschap overeenkomen met de complexiteit en levenscyclusvereisten van uw programma, en vervolgens deze kwaliteiten verifiëren door middel van gestructureerde evaluatie voordat u tooldollars vastlegt.
Volgende stappen voor OEM-kopers die klaar zijn om progressieve matrijzen te kopen
Evaluatiekaders en technische kennis genereren alleen waarde als ze zich vertalen in actie. Voor productie-ingenieurs en inkoopprofessionals die OEM-progressieve stempelprogramma's overwegen, vereist de weg voorwaarts het omzetten van de beslissingscriteria die in deze handleiding worden behandeld in een concrete projectlanceringsvolgorde die zowel de investeringen in gereedschap als de productieresultaten op de lange termijn beschermt.
Beslissingskader voor kosten-naar-waarde
Elk progressief matrijs- en stempelproject berust op vier op elkaar inwerkende variabelen: investeringen in gereedschappen, kosten per-stuk, kwaliteitsvereisten en volumeprognoses. Deze opereren niet zelfstandig. Een hogere gereedschapsinvestering in hardmetalen wisselplaten en extra stations verhoogt de initiële kosten, maar verlaagt de prijs per-stuk en verlengt de onderhoudsintervallen. Strengere tolerantievereisten verhogen de complexiteit van het gereedschap, maar kunnen stroomafwaartse assemblageproblemen, die verborgen kosten met zich meebrengen, elimineren. Volumeprojecties bepalen hoe snel gereedschap wordt afgeschreven, maar al te optimistische voorspellingen houden kapitaal vast in matrijzen die nooit break-even bereiken.
De juiste progressieve matrijzenfabrikant verlaagt de totale eigendomskosten die verder gaan dan alleen de stukprijs. Fabrieken die DFM-samenwerking, in-matrijsassemblage en geïntegreerde kwaliteitssystemen aanbieden, elimineren overdrachten, secundaire leveranciers en kwaliteitsontsnappingen die de landkosten doen stijgen. Wanneer u offertes vergelijkt, evalueer dan de totale programmakosten gedurende de verwachte productielevenscyclus, in plaats van één enkel regelitem te isoleren. Een leverancier die een hogere stukprijs hanteert, maar PPAP-klare onderdelen levert met Kanban-aanvulling en nulsortering, kan over een periode van drie jaar minder kosten dan de laagste bieder die interventies van constante kwaliteit vereist.
Uw progressieve matrijsstempelproject starten
Klaar om van onderzoek naar engagement te gaan? Deze praktische stappen positioneren uw programma voor een soepele lancering:
- Bereid volledige onderdeeltekeningen voor met GD&T-bijschriften- Specificeer kritische afmetingen, referentiestructuren en vereisten voor oppervlakteafwerking. Onvolledige afdrukken dwingen leveranciers tot veronderstellingen die tot niet-overeenkomende offertes en mid-verrassingen leiden.
- Definieer jaarlijkse volumeschattingen en levenscyclusprojecties- Neem opstartschema's-, piekvraagscenario's en verwachte programmaduur op. Deze informatie vormt de beslissingen over het ontwerp van gereedschappen rond de levensduur van de matrijzen en de onderhoudsplanning.
- Identificeer materiaal- en afwerkingsvereisten- Specificeer de legeringskwaliteit, tempering, dikte en eventuele post-behandelingen (plateren, coaten, warmtebehandeling). De materiaalkeuze heeft invloed op het ontwerp van de matrijs, dus het vroegtijdig vergrendelen ervan voorkomt dure gereedschapsrevisies.
- Betrek potentiële fabriekspartners vroegtijdig voor DFM-inbreng- De kostenbesparingen met de grootste- impact vinden plaats voordat het gereedschapsontwerp begint. Gespecialiseerde progressieve matrijzenfabrikanten zoalsYICHENbieden DFM-advies waarmee productie-ingenieurs de onderdeelgeometrie kunnen optimaliseren voor efficiënte multi{0}}-stationvorming en schaalbare massaproductie.
- Vraag gedocumenteerd bewijs van bekwaamheid aan- Vraag naar Cpk-gegevens van vergelijkbare programma's, PPM-geschiedenis en referenties uit vergelijkbare sectoren. Progressieve stempeldiensten variëren enorm qua kwaliteitsinfrastructuur, en het bewijsmateriaal overtreft elke keer de beweringen.
Het meest kritische selectiecriterium voor elk progressief stempelprogramma van OEM's is niet de stukprijs, maar de aangetoonde procescapaciteiten, dat wil zeggen een fabriek die statistische controle kan aantonen op onderdelen die vergelijkbaar zijn met die van u, die controle over miljoenen slagen kan behouden en transparant kan communiceren wanneer de omstandigheden veranderen.
Een goed-gestructureerde leveranciersbetrokkenheid, gebaseerd op volledige specificaties, realistische volumes en vroege DFM-samenwerking, verkort de doorlooptijden, voorkomt verrassingen halverwege het programma en legt de basis voor een partnerschap dat jaar na jaar consistente waarde levert. De fabrieken die langdurige OEM-relaties- opbouwen, zijn degenen die uw programma vanaf de eerste dag beschouwen als een technische samenwerking, en niet als een inkooporder die moet worden vervuld.
Veelgestelde vragen over OEM Progressive Die & Stamping-fabrieken
1. Wat is een progressieve dobbelsteen en waarin verschilt deze van een enkele-trapsdobbelsteen?
Een progressieve matrijs is een stempelgereedschap met meerdere- stations waarbij een metalen strip bij elke persslag opeenvolgende bewerkingen (doorboren, buigen, vormen, trimmen) voortbeweegt, waardoor elke cyclus een voltooid onderdeel ontstaat. In tegenstelling tot een enkele-trapsmatrijs die één bewerking per slag uitvoert en handmatige bediening tussen de stappen vereist, consolideert een progressieve matrijs alle bewerkingen in één gereedschap en één perscyclus. Dit elimineert het hanteren van onderdelen, verkort de cyclustijd en verbetert de maatconsistentie, waardoor het ideaal is voor de productie van grote- volumes waarbij OEM-fabrieken duizenden of miljoenen identieke metalen onderdelen efficiënt moeten produceren.
2. Hoeveel kost progressief matrijsgereedschap en wanneer loont de investering?
Progressieve matrijsgereedschappen variëren doorgaans van ongeveer $ 10.000 voor eenvoudiger gereedschappen tot $ 350.000 voor complexe multi--stationconstructies. De investering betaalt zich terug door de dramatisch lagere kosten per-stuk bij volume. Een matrijs die tienduizenden euro's kost, voegt bij 5.000 stuks aanzienlijke kosten per onderdeel toe, maar bij 500.000 stuks levert diezelfde investering een fractie van een cent per eenheid op. Het break-evenpunt hangt af van de complexiteit van de onderdelen, het aantal stations, het materiaal en het jaarlijkse volume. Onderdelen waarvoor meerdere vormbewerkingen nodig zijn, bereiken eerder break-even omdat het alternatief van het uitvoeren van afzonderlijke-opstellingen voor één bewerking hoge arbeids- en kwaliteitsrisico's met zich meebrengt. Fabrieken als YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) helpen OEM-kopers bij het optimaliseren van matrijsontwerpen om het rendement op gereedschapsinvesteringen te maximaliseren door middel van efficiënte multi-stationvorming.
3. Welke toleranties kunnen worden bereikt met progressief stempelen?
Haalbare toleranties zijn afhankelijk van het materiaaltype en de complexiteit van het onderdeel. Voor eenvoudige vlakke bewerkingen zoals doorboren en stansen, houden -koolstofstaal en koperlegeringen ±0,03 tot ±0,05 mm vast. Bij matig vervormen met één tot twee buigingen wordt doorgaans ±0,05 tot ±0,10 mm bereikt. Complexe multi-buigonderdelen met drie of meer bochten variëren van ±0,08 tot ±0,15 mm. Materialen met hogere verhardingssnelheden-zoals roestvrij staal en aluminium introduceren meer variabiliteit in de terugvering. Toonaangevende fabrieken kunnen op kritische onderdelen positionele toleranties van slechts ±0,005 mm bereiken, hoewel dit hogere investeringen in gereedschap, hardmetalen wisselplaten en frequentere onderhoudscycli vereist.
4. Welke materialen zijn het meest geschikt voor progressief stempelen?
De meest voorkomende materialen zijn onder meer koolstofarm staal (1008-1010) voor beugels en behuizingen voor auto's, roestvrij staal 300 en 400 voor corrosiebestendige medische en apparaatonderdelen, koperlegeringen (C110, C101) voor elektrische aansluitingen en stroomrails, messing (C260, C360) voor connectoren en decoratieve hardware, en aluminium (3003, 5052, 6061) voor lichtgewicht auto- en HVAC-componenten. De materiaalkeuze heeft invloed op de matrijsslijtage, de smeringsbehoeften, de perssnelheid en de haalbare toleranties. Zachtere materialen zoals koper maken hogere snelheden en langere onderhoudsintervallen mogelijk, terwijl hardere legeringen zoals roestvrij staal gereedschap met hardmetaal en agressieve smering vereisen om vreten te voorkomen.
5. Hoe moeten OEM-kopers een vooruitstrevende stempelfabriek beoordelen en selecteren?
Evalueer fabrieken op basis van technische capaciteiten en partnerschapsstructuur. Belangrijke technische criteria zijn onder meer het tonnagebereik van de pers, de maximale stripbreedte, de mogelijkheid om stations te tellen (vraag naar de meest complexe productiematrijzen), interne gereedschapsruimte voor matrijsontwerp en -onderhoud, secundaire bewerkingen en de mogelijkheid om in- matrijzen te assembleren, en inspectie-infrastructuur inclusief CMM, vision-systemen en SPC-software. Beoordeel naast de apparatuur ook de communicatiediscipline, de bereidheid tot DFM-samenwerking, de kwaliteit van de PPAP-documentatie en de capaciteitsbuffers voor vraagschommelingen. Vraag Cpk-gegevens op van vergelijkbare programma's en PPM-geschiedenis. Op preventie-gebaseerde fabrieken bereiken doorgaans defectpercentages van 50 tot 200 ppm. De meest kritische factor is de aangetoonde procescapaciteit, en niet alleen de stukprijs.


