


Wat bypass-inkepingen doen bij progressieve stempelmatrijzen
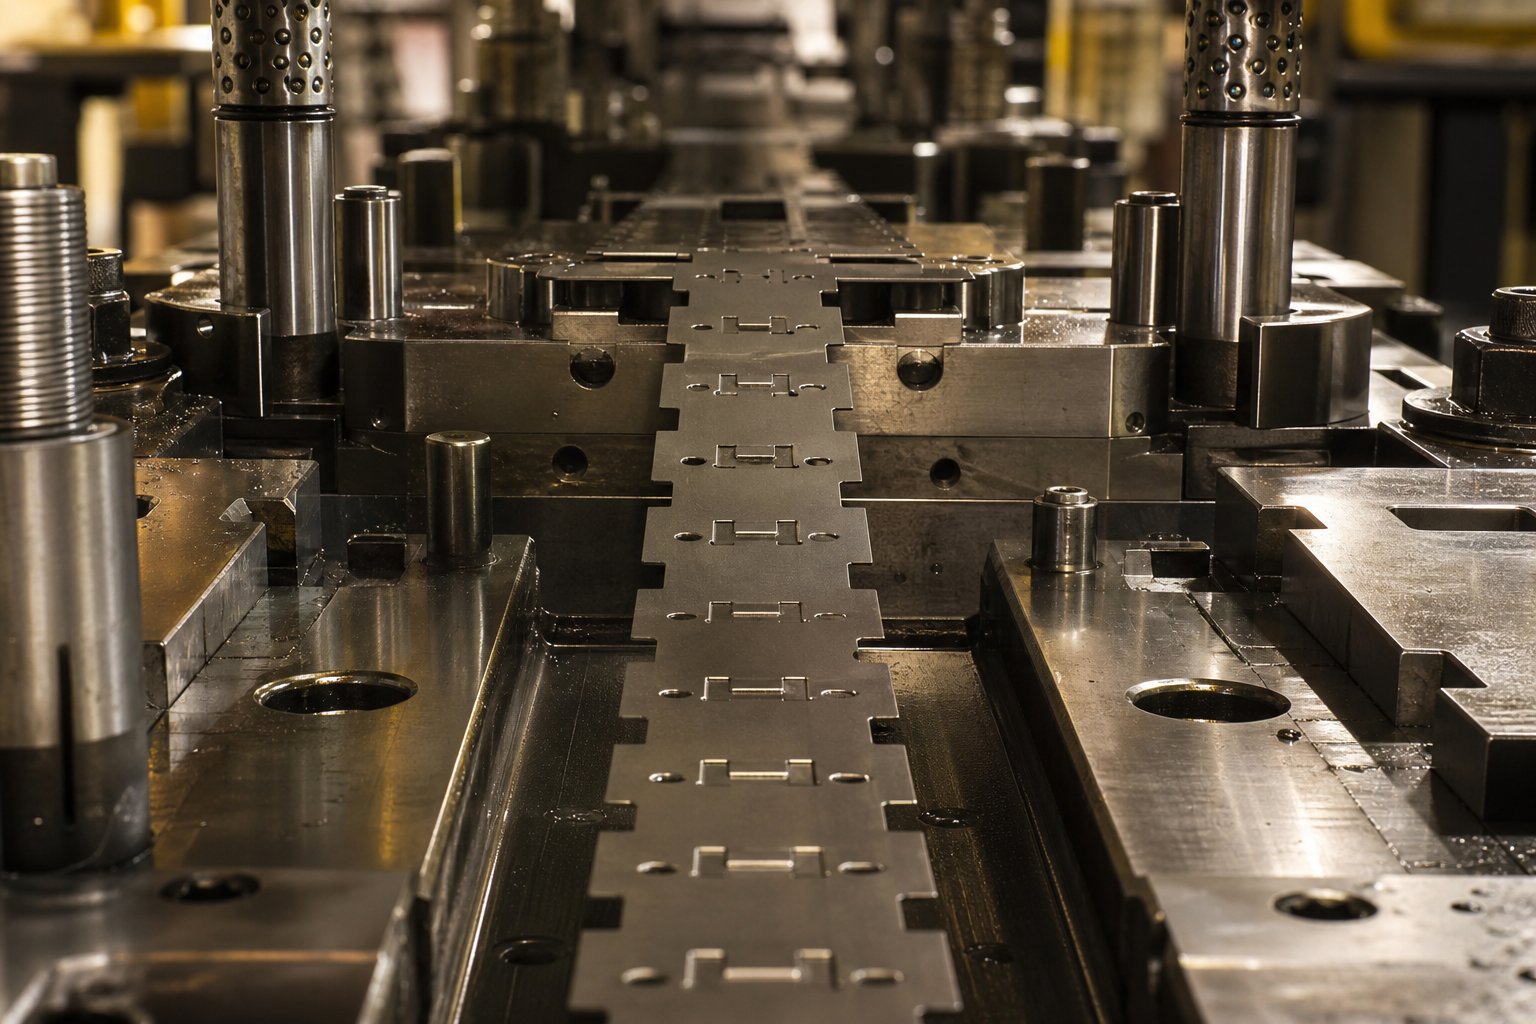
Wanneer jijvoer een progressieve stempelmatrijs uitBij elke perscyclus schuift de strook plaatstaal één precieze progressielengte vooruit. Maar hier is het probleem: stationaire matrijscomponenten zoals lifters, vormstaal en piloten nemen fysiek ruimte in de matrijs in. Eerder gevormde kenmerken op de strip kunnen tijdens het indexeren met die componenten in botsing komen als er niets rekening wordt gehouden met de spelingsspleet.
Dat is precies het probleem dat bypass-inkepingen oplossen.
Wat zijn bypass-inkepingen in progressieve stempelmatrijzen
Een bypass-inkeping is een opzettelijke materiaalverwijdering of vervorming in de draagstrip waardoor de strip tijdens het indexeren zonder interferentie langs stationaire matrijscomponenten kan voortbewegen.
Zie het als een reliëfelement dat rechtstreeks in de strip is ingebouwd. Elke keer dat het dragerweb naar voren beweegt, zorgt de bypass-inkeping voor speling, zodat de strip netjes langs lifters, geleidepennen en vormstaal passeert. Zonder deze inkepingen zou u binnen de eerste paar perscycli te maken krijgen met papierstoringen, knikken van de strippen of regelrechte schade aan de matrijzen. De bypass-notch-functie bij stempelmatrijzen gaat fundamenteel over het behouden van een soepele, ononderbroken stripvoortgang bij progressief stempelen.
Waarom bypass-inkepingen van cruciaal belang zijn voor stripvoortgang
In eenprogressieve dood, het draagweb verbindt elk onderdeel met elkaar en verplaatst de hele strook van station naar station. De afstand tussen de hartlijnen van de stations moet gedurende de hele persslag constant blijven. Elke interferentie tussen de striprand en een matrijscomponent verstoort die relatie, vervormt de geleidegaten en cascadeert registratiefouten stroomafwaarts.
Bypass-inkepingen voorkomen die interferentie door gelokaliseerde vrije zones langs de drager te creëren. Ze vallen in twee fundamentele categorieën: negatieve bypass-inkepingen, die materiaal van de strip verwijderen, en positieve bypass-inkepingen, die materiaal uit het stripvlak vervormen zonder het weg te snijden. Elk type produceert een ander stripprofiel, genereert verschillende effecten op de sterkte van de drager en past bij verschillende ontwerpscenario's. Begrijpen hoe ze verschillen, is het startpunt voor elke ontwerpbeslissing voor een geluidsbypass-notch.
Negatieve versus positieve bypass-notch-geometrie vergeleken
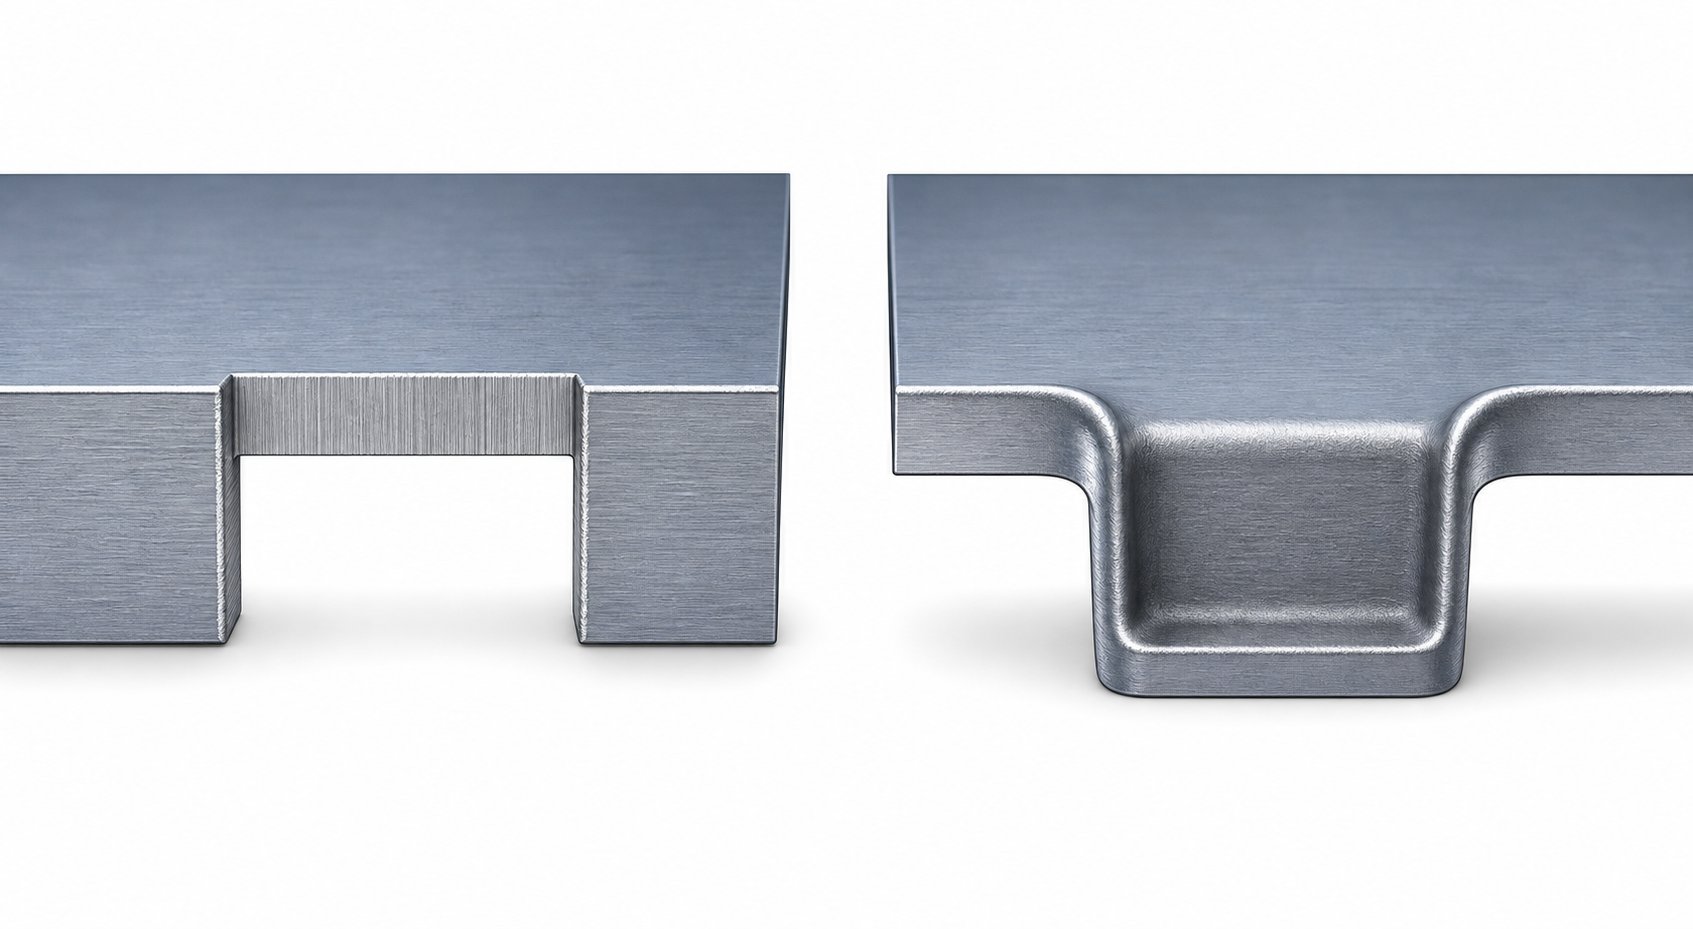
Het verschil tussennegatieve en positieve bypass-inkepingenkomt neer op één kernvraag: verwijdert de inkeping materiaal, of verplaatst hij materiaal? Dat onderscheid bepaalt alles, van hoe je het gereedschap snijdt tot hoe de strip zich over tientallen stations gedraagt. Hier is een directe blik op elk type.
Negatieve bypass-notch-geometrie en vormingsmethode
Een negatieve bypass-inkeping verwijdert materiaal van de rand van de draagstrip, waardoor een reliëfzak of uitsparing ontstaat. Stel je een kleine rechthoekige of halfronde hap voor die uit de rand van de strip wordt gehaald. De drager heeft fysiek minder materiaal op die locatie, en de resulterende leegte biedt ruimte voor matrijscomponenten terwijl de strip naar voren beweegt.
De bypass-notch-vormingsmethode voor een negatieve notch weerspiegelt een standaard trim ofinkepingenoperatie. Een speciale pons daalt af in een bijpassende matrijsholte en schuift het materiaal netjes weg. De gesneden slak valt als schroot door de matrijs. Wat overblijft is een strook met een open inkepingsprofiel langs de rand, zo groot dat het de matrijscomponent die zich in het rijpad bevindt, vrijmaakt.
Het resulterende strookprofiel vertoont een duidelijke opening op elke kerflocatie. U zult merken dat de dwarsdoorsnede van de vervoerder-op die punten wordt verkleind, wat structurele gevolgen heeft voor stroomafwaartse stations.
Positieve bypass-notch-geometrie en vormingsmethode
Een positieve bypass-notch vergt een fundamenteel andere benadering. In plaats van materiaal weg te snijden, vervormt het materiaal naar buiten vanaf het stripvlak, waarbij doorgaans een klein lipje naar beneden wordt gedrukt. De strip behoudt zijn volledige randprofiel, maar een gemunt of reliëfgedeelte wordt onder het rijvlak verplaatst, waardoor er boven ruimte ontstaat.
De positieve bypass-notch-muntmethode maakt gebruik van een stempel die een gelokaliseerd gebied van de strip in een ondiepe holte in het matrijsblok drukt. Deze actie is vergelijkbaar met een standaard munt- of reliëfbewerking: hoge plaatselijke druk vervormt het materiaal plastisch zonder het te scheiden. Er ontstaat geen slak en er verlaat geen materiaal de strip.
Het resulterende strookprofiel blijft doorlopend langs de rand. De inkeping is alleen zichtbaar als een verdiepte zone, gezien vanaf de zijkant. De speling hangt volledig af van hoe ver het materiaal zich onder het stripverplaatsingsvlak verplaatst.
Vergelijking-per-zijkant
De onderstaande tabel contrasteert beide typen met betrekking tot de parameters die er het meest toe doen tijdens het matrijsontwerp. Deze vergelijking richt zich op de negatieve bypass-notch-geometrie in een progressieve matrijs versus zijn positieve tegenhanger voor elke kritische variabele.
| Parameter | Negatieve bypass-notch | Positieve bypass-inkeping |
|---|---|---|
| Geometrie type | Open uitsparing of zak aan de rand van de strip | Gemunt of reliëflipje onder stripvlak |
| Vormingsmethode | Ponsen-en-stansen (afschuifwerking) | Coining of embossing (plastische vervorming) |
| Materiaal verwijderen | Ja, er wordt een slak gegenereerd | Nee, materiaal blijft vastzitten |
| Strookrandprofiel | Discontinue, open opening bij de inkeping | Continu, geen zichtbare randonderbreking |
| Typische speling bereikt | Gelijk aan volledige kerfdiepte (onbeperkt) | Beperkt door muntdiepte en materiaalvering |
| Schroot generatie | Ja, één slak per inkeping per cyclus | Geen |
Elk type brengt compromissen met zich mee-die verder reiken dan alleen de geometrie. Beperkingen in de stripbreedte, materiaaleigenschappen en het aantal stations dat ruimte nodig heeft, hebben allemaal invloed op welke aanpak de meest betrouwbare stripvoortgang oplevert zonder de integriteit van de drager in gevaar te brengen.
Wanneer moet u positief kiezen boven negatief bypass-inkepingen
Het is handig om het geometrische verschil tussen deze twee soorten inkepingen te kennen, maar de echte technische uitdaging komt tijdens de ontwerpbeoordeling naar voren. Welk type specificeer je eigenlijk voor een bepaalde dobbelsteen? Het antwoord hangt af van een handvol op elkaar inwerkende variabelen, van de fysieke afmetingen van uw draagstrook tot het aantal stations waarvoor toestemming nodig is. Hier is een bypass-notch-ontwerpbeslissingskader dat deze variabelen verbindt met een duidelijk selectiepad.
Overwegingen bij onderdeelgeometrie en strookbreedte
Vaak is de draagstrookbreedtekeuze het eerste filter bij de beslissing. Een smalle draagstrook met minimale randvoorraad kan zich geen materiaalverlies veroorloven. Elke negatieve bypass-inkeping verwijdert een deel van die rand, waardoor de dwarsdoorsnede van de drager- op dat punt kleiner wordt. Als uw stripindeling de dragerbreedte al naar de ondergrens duwt, kunnen deze uitsparingen de strip dunner maken tot een punt waarop deze knikt of scheurt tijdens het voeren.
Positieve bypass-inkepingen behouden het volledige randprofiel. Het materiaal blijft vastzitten, het verplaatst zich gewoon onder het reisvlak. Voor krappe striplay-outs waarbij het randmateriaal slechts een paar materiaaldiktes breed is, houdt deze aanpak de drager intact terwijl er nog steeds ruimte voor componenten wordt geboden.
Bredere strips met royale randvoorraad vertellen een ander verhaal. Wanneer u 8 mm of meer randmateriaal buiten de onderdeelgrens hebt, heeft het verwijderen van kleine inkepingen nauwelijks invloed op de structurele prestaties. Negatieve inkepingen worden praktisch omdat de resterende dragerdwars-sectie nog steeds een soepele doorvoer over alle stations ondersteunt.
De complexiteit van de onderdeelgeometrie is hier ook van belang. Stel je een onderdeel voor met diepe trekkingen, meerdere bochten en scherpe kenmerken. Dat deel vereist eenstretch webdragerdie tijdens het vormen zowel verticaal als horizontaal kan buigen. Het toevoegen van negatieve bypass-inkepingen in de buurt van die flexibele zones verzwakt het bevestigingsweb op de slechtst mogelijke locatie. Een positieve inkeping daarentegen zorgt voor een plaatselijke vervorming zonder dat het dragende materiaal- wordt doorgesneden.
Materiaaldikte en type als selectiefactoren
Materiaaleigenschappen hebben rechtstreeks invloed op de vraag of een positieve inkeping überhaupt goed kan worden gevormd. De muntactie die een positieve bypass-inkeping creëert, vereist dat het materiaal plastisch vervormt tot een ondiepe holte zonder te barsten. Dat betekent dat ductiliteit belangrijk is.
Dunnere, meer ductiele materialen zoals staal met een laag-koolstofgehalte van minder dan 1,0 mm, zachte aluminiumlegeringen of messing reageren goed op de vervorming van het muntstuk. Het materiaal stroomt netjes in de matrijszak, behoudt zijn verplaatste vorm en zorgt cyclus na cyclus voor consistente speling.
Dikkere of hardere materialen zijn bestand tegen die muntactie. Hoog-laag- gelegeerd staal groter dan 1,5 mm, roestvrij staal onder getemperde omstandigheden of verenstaal kunnen scheuren bij de muntradius of zo agressief terugveren dat de inkeping na het vormen onvoldoende speling biedt. In die gevallen is een negatieve bypass-notch de veiligere keuze. De pons-en-matrijs-afschuifwerking werkt ongeacht de ductiliteit van het materiaal, omdat het materiaal eenvoudigweg wordt weggesneden in plaats van het te vragen te vloeien.
De materiaaldikte heeft ook invloed op de haalbare muntdiepte in positieve inkepingen. Een strook van 0,5 mm die 1,5 mm naar beneden is geslagen, produceert een schone verplaatsing. Voor een strook van 2,0 mm die dezelfde speling van 1,5 mm nodig heeft, moet het materiaal minder dan één volledige dikte worden aangebracht, wat de praktische diepte beperkt en het risico loopt op onvolledige vervorming. Negatieve inkepingen hebben geen last van een dergelijke beperking, aangezien de snijdiepte alleen wordt bepaald door de ponsgeometrie.
Voortgangsvereisten en stationtelling
Het aantal matrijsstations dat omleidingsvrijgave vereist, introduceert een cumulatief effect. Elke negatieve inkeping verwijdert materiaal. Tien stations die elk een bypass-notch vereisen, betekent tien locaties waar de drager is uitgedund. De cumulatieve verzwakking kan de stijfheid van de strip bij de aanvoerlijn in gevaar brengen, wat volgens de sterkteprincipes van de drager essentieel is voor een soepele voortgang.
Positieve inkepingen voorkomen dit cumulatieve materiaalverlies. Zelfs over een dobbelsteen met 15- stations behoudt de drager op elk punt zijn volledige dwarsdoorsnede-. De wisselwerking is dat elke bedachte zone een gelokaliseerde spanningsconcentratie introduceert, maar de structurele vermindering is veel minder ernstig dan een open kloof.
Voor matrijzen met een hoog-station-waarbij de stripintegriteit lange progressielengtes moet overleven, winnen positieve notches vaak alleen op basis van de sterkte van de drager. Voor kortere matrijzen met drie of vier stations vormen negatieve inkepingen doorgaans geen cumulatief risico.
Gebruik de onderstaande checklist tijdens uw ontwerpbeoordeling als leidraad voor de selectie:
- De randvoorraad van de draagstrip is minder dan 4x de materiaaldikte: geef de voorkeur aan positieve inkepingen
- De materiaaldikte is groter dan 1,5 mm of de materiaalhardheid is groter dan 40 HRC: geef de voorkeur aan negatieve inkepingen
- Materiaal is taai met rek van meer dan 20%: positieve inkepingen vormen zich betrouwbaar
- Die heeft meer dan 8 stations waarvoor bypass-vrijgave vereist is: geef de voorkeur aan positieve inkepingen voor cumulatief sterktebehoud
- De vereiste bypass-speling is groter dan 2x de materiaaldikte: geef de voorkeur aan negatieve inkepingen voor gegarandeerde diepte
- De stripindeling maakt gebruik van rekbare webdragers in de buurt van inkepingszones: geef de voorkeur aan positieve inkepingen om verzwakking van flexibele bevestigingen te voorkomen
- Het schrootbeheer is beperkt of het verwijderen van slakken is moeilijk: geef de voorkeur aan positieve notches (er worden geen slakken gegenereerd)
- Terugveringscompensatie is moeilijk te handhaven tijdens lange runs: geef de voorkeur aan negatieve inkepingen voor consistente speling
Deze criteria werken op elkaar in. Een dun, ductiel materiaal in een matrijs met 12- stations en smalle dragers vereist praktisch positieve inkepingen. Een dikke roestvrijstalen plano in een matrijs met 4- stations en brede randen wijst duidelijk naar negatieve inkepingen. De meeste toepassingen in de echte wereld bevinden zich ergens tussen deze uitersten, waardoor de ontwerper afwegingen moet maken en soms beide typen moet combineren binnen een enkele stripindeling.
Door het juiste bypass-type te selecteren, wordt de ontwerprichting vergrendeld. De volgende uitdaging is het correct dimensioneren van die inkeping, omdat een te kleine inkeping interferentie veroorzaakt en een te grote inkeping de stripsterkte opoffert zonder extra voordeel.
Hoe de afmetingen van de bypass-inkeping worden bepaald
Kiezen tussen een positieve en negatieve bypass-inkeping bepaalt de ontwerprichting. Het correct dimensioneren van die inkeping bepaalt of het daadwerkelijk werkt in de productie. Een te kleine inkeping blijft haken aan de onderdelen van de matrijs en veroorzaakt papierstoringen. Een te grote inkeping verspilt dragermateriaal of introduceert onnodige spanningsconcentraties. De goede plek ligt in het begrijpen van wat deze dimensies drijft vanuit technisch oogpunt.
Berekening van de inkepingsdiepte en -breedte voor voldoende speling
Het fundamentele doel van elke bypass-inkeping is speling. De strip moet tijdens het indexeren de stationaire matrijscomponenten vrijelijk passeren, zonder contact en zonder weerstand. Dus de berekening van de bypass-inkepingsdiepte in een progressieve dobbelsteen begint met één vraag: wat probeert de strip vrij te maken?
Drie matrijscomponenten bepalen doorgaans de minimale spelingsvereiste:
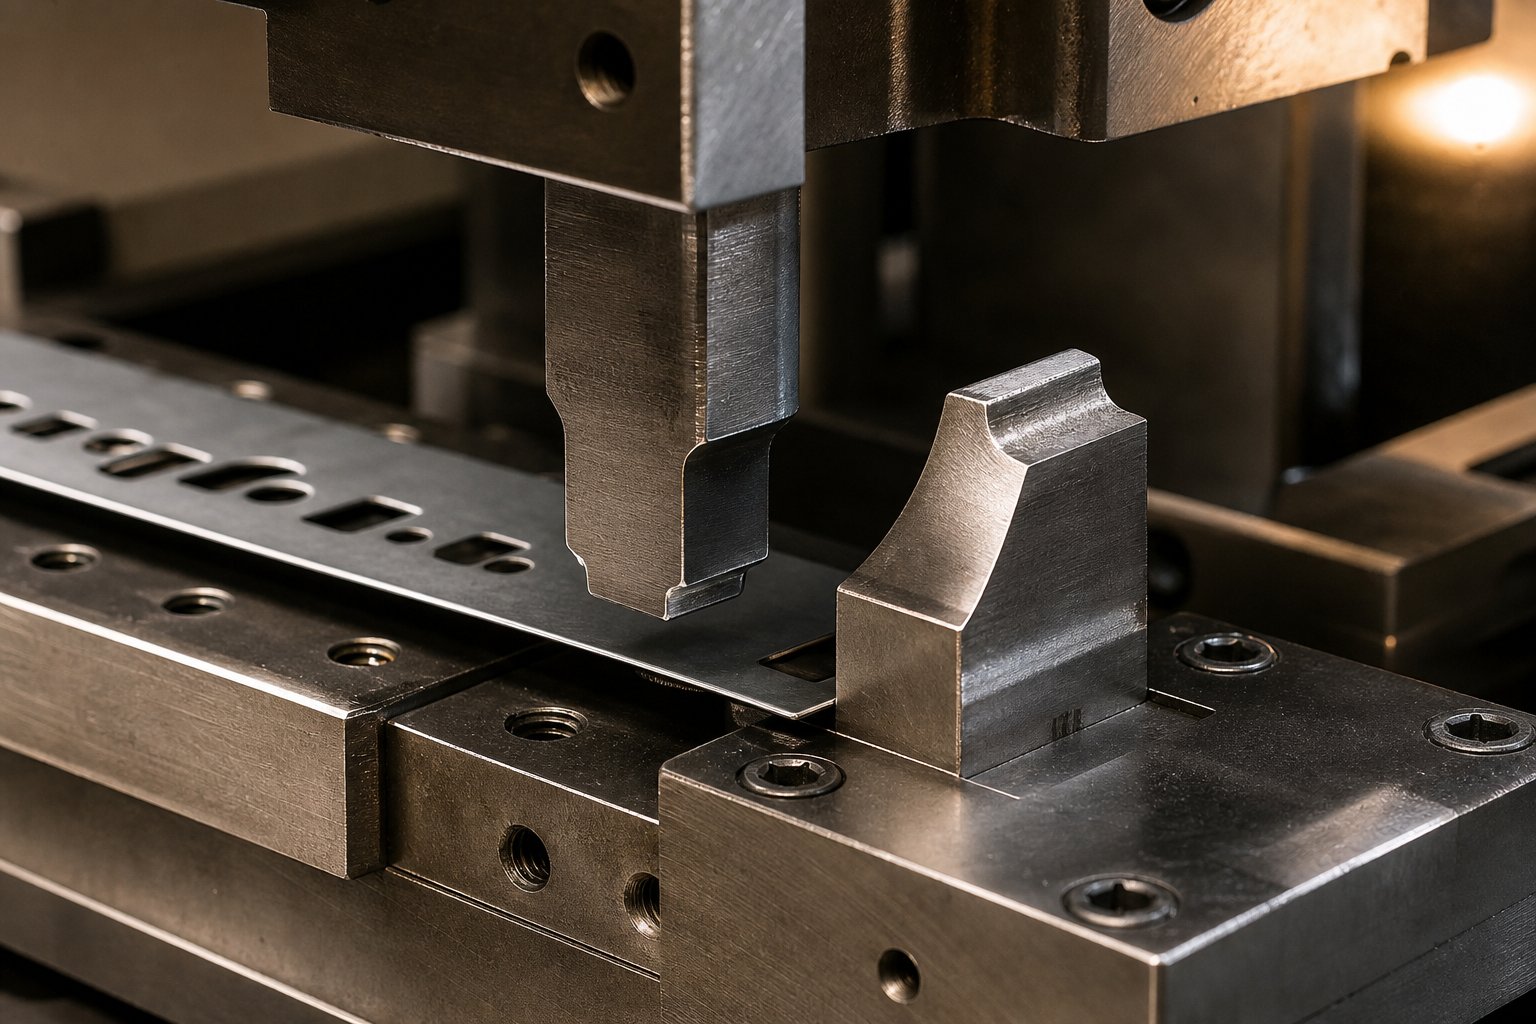
- Het vormen van staal:Deze steken boven het matrijsoppervlak uit om materiaal op eerdere stations te vormen. De hoogte van het vormstaal boven het verplaatsingsvlak van de strip bepaalt de minimale kerfdiepte die nodig is om de strip voorbij te indexeren zonder vast te lopen.
- Hefbeweging:Veer{0}}belaste lifters heffen de strip tussen de persslagen boven het matrijsoppervlak om indexering mogelijk te maken. De slag van de lifter bepaalt hoe hoog de strip tijdens het voortbewegen beweegt. Als een bypass-inkeping een onderdeel moet vrijmaken terwijl de strip zich in de opgeheven positie bevindt, moet bij de berekening van de speling rekening worden gehouden met zowel de componenthoogte als de striphoogte op dat punt.
- Diameter piloot:Piloten lokaliseren de strip bij elk station nauwkeurig. De strook moet voorbij de geleidepennen worden voortbewogen zonder dat de draagrand of een eerder gevormd kenmerk aan het penlichaam blijft haken. De breedte van de inkeping moet groter zijn dan de diameter van de piloot plus een spelingmarge aan elke kant.
Het dimensioneren van bypass-inkepingen bij het stempelen volgt doorgaans een eenvoudige regel: druk de kerfdiepte uit als een veelvoud van de materiaaldikte. Voor het vrijmaken van vormstaal met negatieve inkepingen is een gebruikelijk uitgangspunt 1,5 tot 2,5 maal de materiaaldikte, afhankelijk van de hoogte van het vormstaal. Voor positieve inkepingen wordt de muntdiepte gewoonlijk gespecificeerd op 1,0 tot 1,5 keer de materiaaldikte, omdat diepere munten bij veel materialen het risico lopen op barsten of overmatige terugvering.
De inkepingsbreedte volgt een vergelijkbare logica. Het moet de volledige breedte bestrijken van het matrijsonderdeel dat de strip moet omzeilen, plus een vrije buffer aan elke kant. Een typische buffer is 0,5 tot 1,0 mm per zijde voor componenten die minder dan 10 mm breed zijn, en wordt proportioneel opgeschaald voor grotere obstakels. Het doel is een inkeping die vrije doorgang biedt zonder meer dragermateriaal te verwijderen dan nodig is.
Spelingstoleranties en terugveringseffecten van materiaal
Het correct krijgen van de initiële afmetingen is slechts de helft van de uitdaging. Het handhaven van voldoende tolerantie voor de bypass-kerfspeling in een stempelmatrijs gedurende duizenden of miljoenen cycli introduceert extra variabelen waarop het ontwerp moet anticiperen.
Voor positieve bypass-inkepingen is de terugvering van het materiaal de voornaamste zorg. Wanneer de muntpons zich terugtrekt, herstelt het verplaatste lipje zich gedeeltelijk in de richting van het stripvlak. De effectieve speling na terugvering is altijd kleiner dan de penetratiediepte van de stempel. Hoeveel minder hangt af van het materiaaltype, de dikte en de vezelrichting. Nodulair staal met een laag-koolstofgehalte kan 10 tot 15 procent van de gemunte diepte terugveren. Materialen met een hogere-sterkte of werk-geharde zones kunnen 25 procent of meer terugveren.
Dit betekent dat het ontwerp van uw materiaal met terugverings-bypass-notch de aanvankelijke muntdiepte moet overschrijden om na elastisch herstel op de doelspeling te landen. Als u 1,0 mm functionele speling nodig heeft en een terugvering van 20 procent verwacht, moet de stempel het materiaal verplaatsen tot ongeveer 1,25 mm. Bij langere productieruns kan het herhaaldelijk buigen van de strip in de gemunte zone de vervorming verder verminderen, waardoor de speling geleidelijk wordt verminderd. Deze progressieve versoepeling is de reden waarom positieve notch-ontwerpen profiteren van conservatieve initiële overbouwmarges.
Negatieve bypass-inkepingen hebben te maken met een andere reeks tolerantieproblemen. Omdat het materiaal volledig is weggesneden, heeft de terugvering geen invloed op de spelingsdiepte. De kerfdiepte is permanent zodra de slak zich scheidt. De speling tussen stempel-tot-matrijs heeft echter rechtstreeks invloed op de kwaliteit van de snijrand en de richting van de braam. Standaardpraktijk voor ponsbewerkingen wordt aanbevolenspeling ongeveer 10 procent van de materiaaldikte voor zacht staal, opschaling tot ongeveer 15 procent voor roestvrij staal. Een te krappe speling veroorzaakt een overmatige schuifkracht en versnelt de slijtage van de stempel. Een te losse speling veroorzaakt grotere bramen en ruwere randprofielen op de kerfwanden.
De richting van de braam is van belang omdat een naar boven gerichte braam- op een negatieve bypass-inkeping de effectieve speling kan verkleinen met de hoogte van de braam, waardoor de strip mogelijk blijft haken aan het onderdeel waarvoor hij is ontworpen. Het controleren van de braamrichting via de juiste spelingsinstellingen en ponsscherpte is onderdeel van het behoud van de kerffunctie op lange termijn.
Kleine- bypass-inkepingen veroorzaken stripinterferentie, verkeerde invoer en progressieve matrijsschade. Over-te grote inkepingen brengen de sterkte van de draagstrip in gevaar zonder enig extra functioneel voordeel te bieden. De juiste afmeting ligt bij de minimale speling die een vrije stripdoorgang garandeert plus een gecontroleerde veiligheidsmarge, meer niet.
Temperatuur voegt nog een laag toe. Tijdens productie op hoge-snelheid worden de matrijscomponenten warm en zetten ze uit. Een bypass-inkeping die is gedimensioneerd op omgevingstemperatuur kan een fractie van zijn speling verliezen als vormend staal of piloten thermisch uitzetten in het rijpad. Voor matrijzen die meer dan 200 slagen per minuut draaien, voorkomt het in rekening brengen van een thermische uitzettingsbuffer van 0,02 tot 0,05 mm marginale interferentie bij bedrijfstemperatuur.
Al deze maatbeslissingen bepalen de kerfgeometrie voordat een enkel onderdeel wordt gestempeld. Maar de inkeping bestaat niet op zichzelf op de strip. Waar u het plaatst ten opzichte van de geleidegaten, toevoerlijnen en vormzones, bepaalt of deze zorgvuldig berekende afmetingen daadwerkelijk een consistente stripvoortgang door de matrijs opleveren.
Bypass Notch-plaatsing en pilootregistratie-interactie
Een correct gedimensioneerde bypass-inkeping die op de verkeerde locatie is geplaatst, veroorzaakt problemen die net zo ernstig zijn als een bypass-inkeping die te klein is. De strip bestaat niet als een leeg canvas. Pilotholes, voedingsreferentiezones en vormingsgebieden strijden allemaal om hetzelfde onroerend goed langs de rand van de drager. Waar u elke inkeping ten opzichte van die kenmerken lokaliseert, bepaalt of uw progressieve matrijsstrooklay-out een consistente registratie oplevert of fouten accumuleert per station.
Plaatsing van bypass-inkeping ten opzichte van geleidegaten
Piloten vormen de precisieruggengraat van elke progressieve dobbelsteen. Zoals beschreven in de progressieve matrijsontwerppraktijk, gaan piloten gaten binnen die in vroege stations zijn geponst en corrigeren ze de strippositie met geweld voordat enig vormgereedschap contact maakt. Die correctie hangt af van het feit of het pilotgat zijn oorspronkelijke geperforeerde geometrie behoudt: rond, schoon en maatvast.
Plaats een bypass-inkeping te dicht bij een geleidegat en u brengt die geometrie in gevaar. Hier is waarom. Een negatieve bypass-inkeping schuift materiaal van de dragerrand, waardoor een plaatselijke spanningsherverdeling in de omringende zone ontstaat. Als dat spanningsveld het geleidegat bereikt, kan het subtiele vervorming veroorzaken, waardoor het gat enigszins uit de rondte wordt getrokken of het effectieve middelpunt ervan verschuift. De piloot gaat nog steeds het gat in, maar de correctie die hij toepast verwijst nu naar een vervormd gegeven. De pilootregistratiefout als gevolg van bypass-notch-interferentie kan op dat station slechts 0,02 tot 0,05 mm bedragen, maar wordt bij elke stroomafwaartse operatie steeds groter.
Positieve bypass-inkepingen creëren een soortgelijk risico via een ander mechanisme. De muntkracht straalt vanuit de muntzone naar buiten, waardoor restspanning in aangrenzend materiaal ontstaat. Als het geleidegat zich binnen dat spanningsveld bevindt, kan het materiaal rond het gat enigszins verschuiven, waardoor het registratiedatum opnieuw wordt aangetast.
De standaardaanbeveling is om een minimale afstand van drie keer de materiaaldikte aan te houden tussen de dichtstbijzijnde rand van een bypass-inkeping en het midden van het dichtstbijzijnde geleidegat. Voor kritische toepassingen met toleranties onder +/-0,05 mm biedt het vergroten van die buffer tot vijf keer de materiaaldikte een extra marge tegen door spanning veroorzaakte vervorming. Als deze afstand door de beperkingen van de stripindeling moeilijk te realiseren is, overweeg dan om het geleidegat naar de tegenoverliggende dragerrand te verplaatsen of een speciaal geleidegat verder van de inkepingszone toe te voegen.
Nauwkeurigheid van stripinvoer en timing van invoervrijgave
De locatie van de bypass-inkeping heeft ook invloed op de nauwkeurigheid van de stripaanvoer op de invoerlijn. Het aanvoerrollen- of grijpmechanisme klemt de strip vast en verplaatst deze één stap per cyclus. Dat klempunt moet materiaal grijpen dat structureel stijf en maatvast is. Als een negatieve bypass-inkeping op één lijn ligt met de invoergripzone, zorgt de kleinere dwarsdoorsnede op dat punt ervoor dat de strip kan buigen of glijden onder de druk van de invoerrol.
U zult het effect merken als inconsistente progressielengtes. De strip gaat iets meer of iets minder vooruit dan de geprogrammeerde toonhoogte, en piloten moeten harder werken om de fout bij elke slag te corrigeren. In marginale gevallen wordt het pilotcorrectiebereik overschreden en treedt er papierstoring op.
De timing van het vrijgeven van feeds voegt nog een extra laag complexiteit toe. Alsfeed-onderzoek vrijgevenlaat zien dat wanneer de invoerrollen in het onderste dode punt sluiten voor een matrijs die weg van de invoereenheid is geplaatst terwijl de voorraad-lifterbeweging actief is, er extra materiaal door de invoer wordt getrokken. Als de strip tijdens deze sluitingsreeks buigt op een bypass-inkeping, wordt de hoeveelheid extra materiaal die opgesloten zit tussen de matrijs en de feeder onvoorspelbaar. Die inconsistentie vertaalt zich rechtstreeks in variatie in de progressielengte.
De praktische regel: houd bypass-inkepingen geheel buiten de voergrijpzone. Breng de strippositie in kaart op het moment dat de invoerrol wordt gesloten en zorg ervoor dat er tijdens geen enkele fase van de perscyclus een inkeping door het grijppunt gaat. Voor matrijzen met een aanzienlijke verplaatsing van de -heffer moet u rekening houden met de striphoek tussen de invoerrollen en de matrijsingang bij het bepalen welke kerflocaties binnen de kritische invoerzone vallen.
Optimalisatie van de stripindeling voor materiaalgebruik
Elke bypass-inkeping neemt ruimte in beslag op de draagstrip. Die ruimte komt ofwel van speciaal randmateriaal dat speciaal is toegevoegd voor het vrijmaken van inkepingen, of het leent van materiaal dat anders zou kunnen bijdragen aan onderdeeleigenschappen of een strakkere nesting. Strategische optimalisatie van het materiaalgebruik van bypass-notch betekent het plaatsen van inkepingen waar ze hun vrije functie dienen, zonder u te dwingen de strip te verbreden of de steek te vergroten.
Overweeg de afweging-. Het toevoegen van 2 mm randmateriaal over de gehele striplengte om bypass-inkepingen op te vangen op een spoel die duizenden meters doorloopt, kost echt materiaal. Als u inkepingen kunt plaatsen in materiaalzones die al zijn aangewezen als afval, zoals tussen plano's in een lay-out met meerdere- rijen, krijgt u meer ruimte zonder dat u de strookbreedte toevoegt.
De volgende prioriteitsvolgorde begeleidt beslissingen over lay-outoptimalisatie bij het integreren van bypass-inkepingen in de progressieve matrijsstriplay-out:
- Identificeer alle matrijscomponenten waarvoor een bypass-ruimte nodig is en breng hun posities ten opzichte van de strip op elk station in kaart.
- Leg de locaties van de geleidegaten over elkaar heen en stel minimale afstandsbuffers in (3 tot 5 keer de materiaaldikte) als uitsluitingszones voor het plaatsen van inkepingen.
- Breng de voergripzone in kaart en sluit die gebieden uit van elke inkepingslocatie die samenvalt met het grippunt tijdens het sluiten van het voer.
- Plaats waar mogelijk inkepingen binnen bestaande schrootzones of dragersecties die al zijn aangewezen als niet-functioneel materiaal.
- Als inkepingen speciaal randmateriaal moeten innemen, bereken dan de minimaal vereiste extra stripbreedte en evalueer of positieve inkepingen (die randmateriaal behouden) de totale toename van de stripbreedte verminderen.
- Controleer of de cumulatieve plaatsing van de inkepingen geen patroon van dicht bij elkaar gelegen dragerreducties creëert, wat tijdens het voeren tot golfvorming of laterale instabiliteit zou kunnen leiden.
- Voer een laatste controle van de stripsterkte uit bij de smalste dwarsdoorsnede van de drager- om voldoende stijfheid voor de volledige lengte van de matrijs te bevestigen.
Deze reeks behandelt materiaalgebruik als een stroomafwaartse prioriteit in plaats van als een startbeperking. Registratienauwkeurigheid en invoerbetrouwbaarheid komen op de eerste plaats omdat geen enkele materiaalbesparing een matrijs rechtvaardigt die verkeerd wordt ingevoerd. Zodra deze vereisten zijn vastgelegd, richt de lay-outoptimalisatie zich op het minimaliseren van verspilling binnen de resterende ontwerpruimte.
Plaatsingsbeslissingen bepalen waar de inkeping op de strip zit. Maar de strip bestaat ook niet op zichzelf. Het draagt de lading over de hele lengte, en elke inkeping, zowel negatief als positief, verandert de manier waarop die lading door de drager van station naar station wordt verdeeld.
Overwegingen bij het ontwerp van draagstripsterkte en bypass-inkeping
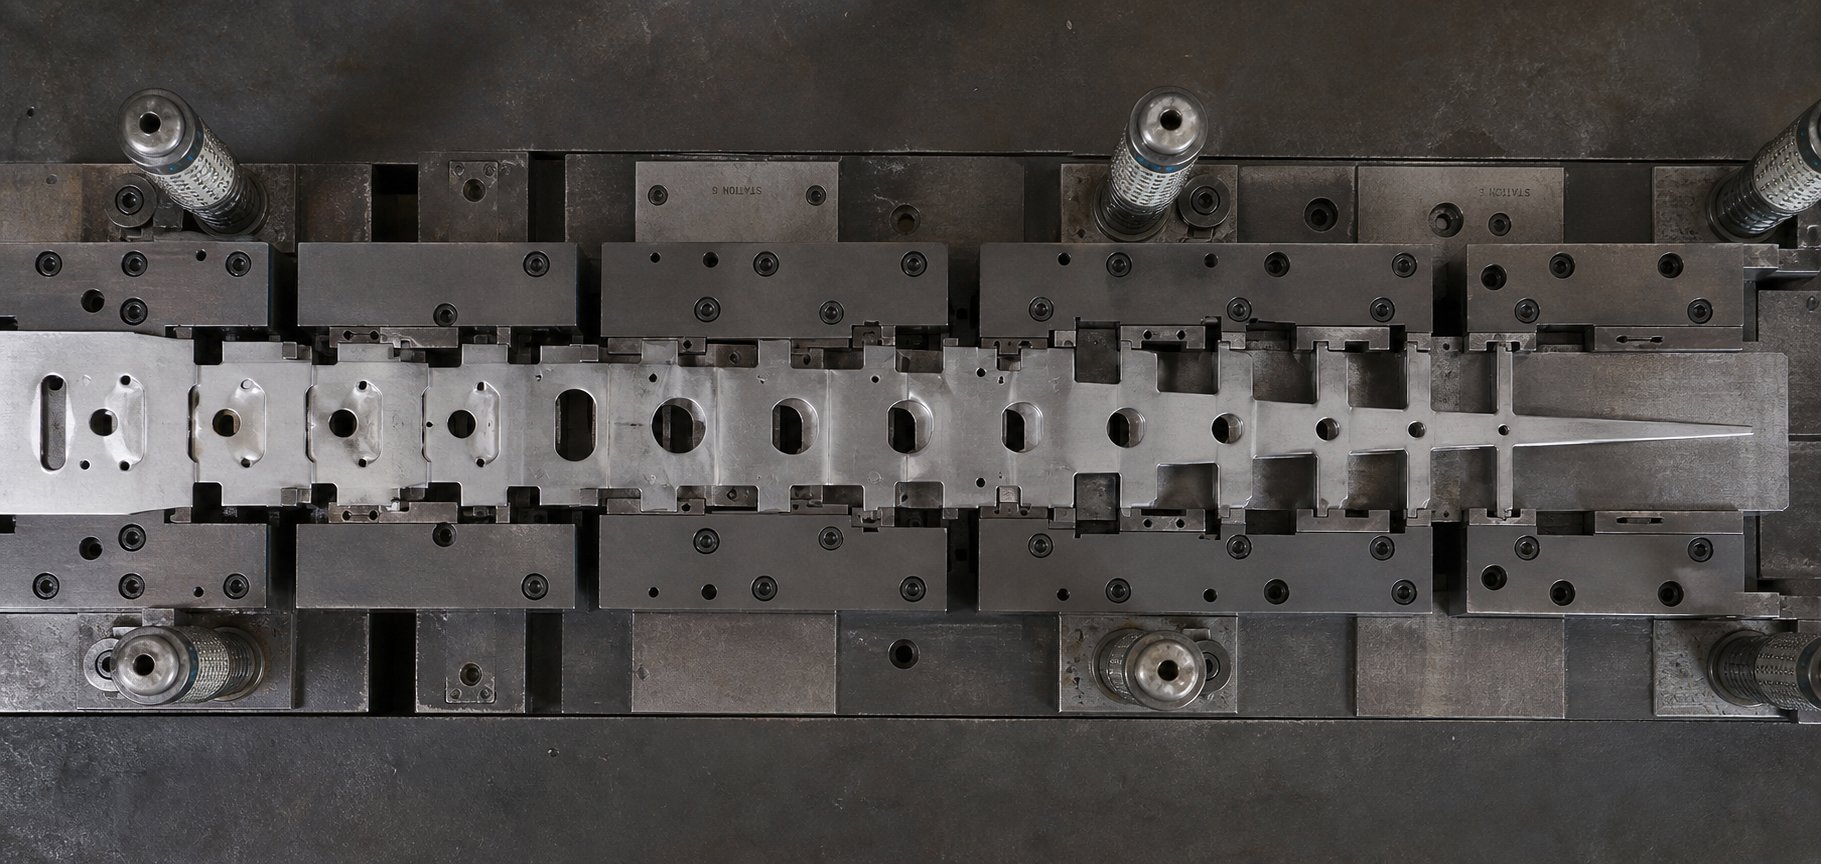
Een draagstrip houdt onderdelen niet zomaar bij elkaar. Het brengt de voedingskracht over op elk station, is bestand tegen doorbuiging onder zijn eigen gewicht en het gewicht van gedeeltelijk gevormde onderdelen, en handhaaft maatvastheid gedurende de gehele persslagcyclus. Elke bypass-inkeping die u introduceert, verandert-een dragende afbeelding. De vraag is niet of de notch de integriteit van de drager beïnvloedt, maar hoeveel, en of de cumulatieve impact binnen aanvaardbare grenzen blijft.
Behoud van de draagkracht via meerdere stations
Stel je een progressieve dobbelsteen voor met 14- stations en negatieve bypass-inkepingen op de stations 3, 5, 7, 9 en 11. Elke inkeping verwijdert een rechthoekig gedeelte van de rand van de drager. Bij station 3 daalt de dwarsdoorsnede van de vervoerder iets. Bij station 11 hebben vijf afzonderlijke materiaalverwijderingen de effectieve draagbreedte op verschillende plaatsen langs de strook verkleind. De vervoerder die station 12 binnenkomt, is meetbaar zwakker dan degene die station 1 binnenkomt.
Deze cumulatieve verzwakking van de drager door negatieve bypass-inkepingen creëert een verergerend structureel probleem. De fundamenten van de dragersterkte laten zien dat de strip buigkrachten moet weerstaan die evenredig zijn aan het aantal progressies vermenigvuldigd met het gewicht van het onderdeel. Als de dwarsdoorsnede van de drager- op meerdere punten wordt verkleind, bepaalt de zwakste sectie de algehele stijfheid van de strip. Eén onder-ontworpen inkeping in een ketting van vijf kan het faalpunt worden waardoor de strip verbuigt of ervoor zorgt dat deze tussen de lifters doorhangt.
Matrijsontwerpers moeten de behoefte aan vrije ruimte afwegen tegen deze structurele realiteit. Praktische benaderingen zijn onder meer:
- Verbluffende negatieve inkepingslocaties tussen de linker- en rechterdragerranden, zodat beide zijden nooit verzwakt worden op hetzelfde station
- Het verkleinen van de breedte van de individuele inkepingen tot de minimaal vereiste speling in plaats van overal uniforme overmaatse inkepingen te gebruiken
- Het toevoegen van verstijvende ribben of kralen aan de drager tussen de inkepingen om een deel van de verloren stijfheid te herstellen
- Overschakelen naar positieve inkepingen op stroomafwaartse stations waar het cumulatieve materiaalverlies de draagkrachtlimiet nadert
Positieve bypass-inkepingen behouden de dwarsdoorsnede van de drager -volledig. Het materiaal blijft vastzitten en behoudt op elk station de volledige randbreedte. Dit is hun belangrijkste structurele voordeel bij een hoog-station-aantal matrijzen. Ze introduceren echter een ander probleem: stressconcentraties in de bedachte gebieden. De plastische vervorming die het verplaatste lipje veroorzaakt, zorgt er ook voor dat-het omringende materiaal hard wordt en een plaatselijke zone van restspanning ontstaat. Bij herhaald buigen van de strip terwijl de drager in de loop van de cycli omhoog en omlaag gaat, kunnen deze spanningsverhogers een startplaats worden voor vermoeiingsscheuren, vooral in hardere of minder ductiele materialen.
De afweging-is duidelijk. Negatieve inkepingen verminderen de dwars-doorsnede maar laten het resterende materiaal in de oorspronkelijke staat. Positieve inkepingen behouden de dwarsdoorsnede- maar veranderen de materiële staat bij elke bedachte zone. Geen van beide benaderingen is universeel superieur voor het bypass-inkepontwerp met sterkte van de draagstrip. De juiste keuze hangt af van het feit of uw specifieke toepassing gevoeliger is voor dwarsprofielverlies of voor vermoeiingsbelasting bij spanningsconcentraties.
Materiaalstroom- en vervormingspatronen rond inkepingen
Bypass-inkepingen bestaan niet afzonderlijk op de drager. Aangrenzende stations voeren vaak vormbewerkingen uit, zoals trekken, buigen of lansen, die afhankelijk zijn van een gecontroleerde materiaalstroom in de vormholte. Wanneer een bypass-inkeping zich in de buurt van een actieve vormingszone bevindt, verstoort deze de uniformiteit van die stroom.
Houd rekening met verstoring van de graanstroom in de buurt van bypass-kerfsneden. Wanneer een negatieve inkeping vanaf de rand van de drager wordt geponst, wordt door de afschuifwerking de korrelstructuur op de snijgrens doorgesneden. Materiaal grenzend aan die afgesneden rand heeft niet langer een continue korrelondersteuning. Als een vormstation onmiddellijk stroomafwaarts materiaal naar de kerflocatie trekt, kan de niet-ondersteunde rand scheuren, kreuken of zich ongelijkmatig vormen omdat het graanstroompad is onderbroken. Het materiaal kan nergens vandaan trekken bij de kerfholte, waardoor een asymmetrisch stromingspatroon ontstaat dat zich manifesteert als ongelijkmatige wanddikte of plaatselijke verdunning in het gevormde element.
Positieve bypass-inkepingen produceren een ander patroon. Door de muntactie wordt het materiaal in de kerfzone samengedrukt, waardoor de dikte lokaal wordt verminderd en er drukrestspanning in het-vlak wordt geïntroduceerd. De materiaalstroom rond bypass-inkepingen in een progressieve matrijs wordt beïnvloed omdat het gemunte gebied verdere vervorming weerstaat. Aangrenzende vormbewerkingen waarbij wordt geprobeerd materiaal door een eerder bedachte zone te strekken, ondervinden een hogere weerstand in dat gelokaliseerde gebied, waardoor de metaalstroom kan worden omgeleid en een ongelijkmatige spanningsverdeling in het voltooide onderdeel kan ontstaan.
Deze effecten worden significant onder specifieke omstandigheden:
- De bypass-kerfrand bevindt zich binnen 5 mm van een actieve vormingsgrens
- De vormbewerking omvat het trekken of strekken van materiaal dat naar de inkepingslocatie wordt getrokken
- De onderdeelgeometrie vereist een uniforme wanddikte in gebieden grenzend aan de dragerbevestiging
- Het materiaal is dun genoeg (minder dan 0,8 mm) zodat plaatselijke korrelverstoring zich verder voortplant in verhouding tot de afmetingen van het onderdeel
Wanneer deze omstandigheden samenkomen, beïnvloedt de bypass-inkeping de kwaliteit van het uiteindelijke onderdeel, ook al wordt deze nooit onderdeel van het voltooide onderdeel. De restspanningspatronen van een munt met positieve kerf, of de korreldiscontinuïteit van een snede met negatieve kerf, strekken zich uit tot materiaal dat later de rand van het onderdeel of een nabij-randelement vormt. Onderdelen die dicht bij het bevestigingspunt van de drager zijn bijgesneden, dragen deze effecten over in de uiteindelijke geometrie.
Complexe bypass-notch-configuraties, met name bij progressieve matrijzen met meerdere- stations en strenge vervoersbeperkingen, vereisen een zorgvuldige analyse van deze interacties. Ingenieurs die problemen met de dragerintegriteit in matrijzen met meer dan 8 of 10 stations moeten overwinnen, moeten vaak materiaalstroompaden simuleren en verifiëren dat door inkepingen-geïnduceerde verstoringen zich niet voortplanten naar kritische vormingszones. Voor ontwerp-zware toepassingen waarbij de plaatsing van bypass-inkepingen tegelijkertijd de vormbewerkingen, de verplaatsing van de lifter en de sterkte van de drager kruist, kan gespecialiseerde technische ondersteuning voor gereedschap de iteratiecycli verkorten.YICHEN's op maat gemaakte stempelmatrijsoplossingenpakt precies dit soort problemen aan en biedt expertise op het gebied van matrijsstructuur en materiaalstroom voor progressieve matrijzen waarbij het ontwerp van de bypass-notch samenwerkt met de integriteit van de drager op elk station.
De wisselwerking tussen notch-ontwerp en dragergedrag is een probleem op systeem-niveau. Elke keuze, van het type inkeping tot de plaatsing en de diepte, bepaalt of de strip de volledige matrijsprogressie zonder degradatie overleeft. Maar zelfs goed{3}}goed ontworpen inkepingen kunnen gedurende duizenden productiecycli problemen veroorzaken, en het vroegtijdig herkennen van deze foutpatronen is wat een stabiel proces onderscheidt van een proces dat uitval en stilstand genereert.
Problemen oplossen met bypass-notch-foutmodi in de productie
Een bypass-notch die tijdens het uitproberen feilloos presteert, kan duizenden cycli tot een productierun problemen veroorzaken. Slijtage, thermische verschuivingen en materiaalvariabiliteit introduceren omstandigheden waar het oorspronkelijke ontwerp niet op had gerekend. Het herkennen van hoe deze mislukkingen zich voordoen, en het herleiden van elk symptoom naar de hoofdoorzaak, is wat progressieve sterfte aan de gang houdt in plaats van stil op de bank te zitten.
Drie verschillende foutcategorieën zijn verantwoordelijk voor het merendeel van de problemen met de productie van bypass-notchs: slug-gerelateerde problemen bij negatieve notches, interferentie-gedreven foutieve toevoer en mechanische degradatie van munten met positieve notch. Elke categorie veroorzaakt verschillende symptomen, vereist verschillende diagnostische benaderingen en reageert op verschillende corrigerende maatregelen.
Slakkentrekken en braamvorming in negatieve bypass-inkepingen
Elke negatieve bypass-inkeping genereert een slak bij elke persslag. Onder normale omstandigheden valt de slak netjes door de matrijsmatrix en komt in een schrootgoot terecht. Wanneer de slak tijdens het terugtrekken aan het slagvlak blijft kleven in plaats van in de matrix te blijven, is er sprake van een toestand van het trekken van een slak, en de gevolgen escaleren snel.
Een getrokken slak kan zich opnieuw-neerzetten op het stripoppervlak, het matrijsoppervlak of in een vormholte. Als het op de strip terechtkomt en naar het volgende station wordt vervoerd, kan een enkele slak het vormstaal beschadigen, onderdelen vervormen of stoten breken in elk stroomafwaarts station. Alshet wetenschappelijk onderzoeklegt uit dat de gevolgen van een getrokken slak rampzalig kunnen zijn, omdat één kogel die door een progressieve matrijs wordt gedragen schade kan veroorzaken aan elk station in het gereedschap.
Wat zorgt ervoor dat bypass-notch-slakken trekken? Verschillende mechanismen werken alleen of in combinatie:
- Vacuümeffect:Slakken die tijdens het ponsen ontstaan, ontwikkelen een lichte kromming. Lucht die opgesloten zit in de holte tussen de slak en het stempelvlak creëert een gedeeltelijk vacuüm tijdens het terugtrekken. De strakke afdichting rond de perimeter van de stempel voorkomt dat er lucht binnendringt, en de zuigkracht houdt de slak tegen de stempel.
- Overmatige snijspeling:Wanneer de speling van de stempel-tot-matrijs aan de hoge kant is, wordt de slak iets kleiner dan de matrixopening. Er zit niet langer een perspassing-om hem in de matrijs vast te houden, zodat hij tijdens het terugtrekken vrijelijk met de pons mee kan bewegen.
- Magnetisme:Ferro-slakken gesneden uit koolstofstaal of roestvrij staal kunnen zich hechten aan gemagnetiseerde ponsen. Stempels die op magnetische vlakslijpmachines worden geslepen, vangen restmagnetisme op dat de naaktslak bij elke cyclus aantrekt.
- Versleten of beschadigde uitwerpveren:Veel bypass-notchstations maken gebruik van veer-belaste slakuitwerpers om de slak positief van het stempelvlak te duwen. Wanneer die veren moe worden of breken, heeft de slak geen mechanische kracht die het vacuüm en de wrijving tegengaat die hem aan de stempel houdt.
Het oplossen van problemen met het verwijderen van notch-slakken begint met het identificeren van welk mechanisme de overhand heeft. Als de slakken met tussenpozen trekken en de matrijs ijzerhoudend materiaal laat lopen, controleer dan eerst op restmagnetisme, aangezien dit het gemakkelijkst te corrigeren is. Een demagnetisator die na elke slijpcyclus wordt aangebracht, elimineert deze oorzaak volledig. Bij vacuüm-aangedreven trekken verbreken kleine ventilatieopeningen die door het midden van de inkeping zijn geboord de afdichting. Voor problemen met de speling- kunt u een omgekeerde-conische retentieknop overwegen die de slakken in compressie houdt in de matrix.
Braamvorming is het tweede hardnekkige probleem bij negatieve bypass-inkepingen. Naarmate de kerfstempel en de matrijs gedurende tienduizenden cycli slijten, neemt de effectieve snijspeling geleidelijk toe. Hoe groter de speling wordt, hoe meer materiaal over de matrijsrand rolt voordat er breuk optreedt, waardoor een steeds grotere braam op de kerfrand ontstaat.
Waarom is dit van belang voor de bypass-notch-functie? Een braam die vanaf het stripoppervlak naar boven is gericht, verkleint effectief de speling tussen de rand van de strip en de matrijscomponent waarvoor de inkeping moet worden omzeild. Een braam van 0,1 mm op een inkeping die oorspronkelijk is ontworpen met een speling van 0,3 mm, verkleint uw effectieve marge met een-derde. Alleen al door voldoende cycli kan de braamgroei de strip tijdens het indexeren met tussenpozen in contact brengen met vormstaal of piloten.
De corrigerende actie voor bypass-kerfbraamvorming volgt twee routes: herstel de snijspeling door de pons en de matrijs te slijpen, of controleer de braamrichting tijdens het matrijsontwerp, zodat de bramen naar beneden wijzen, weg van potentiële interferentieoppervlakken. Door de kerfpons te oriënteren om vanaf het bovenoppervlak van de strip te snijden, wordt de braam naar de onderrand geduwd, waar deze weg van de bovenliggende matrijscomponenten uitsteekt in plaats van ernaartoe.
Verkeerde invoer veroorzaakt door interferentie met inkepingen
Wanneer een bypass-inkeping niet voldoende speling biedt, blijft de strip tijdens het indexeren achter een matrijsonderdeel haken. Het resultaat is een papierstoring: de strip verplaatst zich niet over de volledige geprogrammeerde spoed, of beweegt zich voort maar met zijdelingse verplaatsing of hoekscheefheid. Beide omstandigheden betekenen dat de volgende persslag een verkeerd gepositioneerde strip raakt, waardoor in het beste geval schroot ontstaat en in het slechtste geval schade aan de matrijs ontstaat.
Een papierstoring veroorzaakt door bypass-notch-interferentie komt zelden voor als een enkele dramatische gebeurtenis. Het bouwt doorgaans geleidelijk op naarmate de omstandigheden tijdens een productierun verslechteren. Door de vroege indicatoren te herkennen, kunt u ingrijpen voordat de situatie escaleert en schade ontstaat.
Diagnostische indicatoren die wijzen op interferentie als oorzaak van papierstoringen zijn:
- Inconsistente progressietekens:Controleer de strook tussen de stations op getuigensporen die piloten tijdens de correctie hebben achtergelaten. Als de merktekens van de piloot een variërende diepte of richting vertonen van slag tot slag, komt de strip op inconsistente posities aan, wat erop wijst dat hij tijdens het indexeren op onvoorspelbare wijze vastpakt en loslaat.
- Verlenging van het pilotgat:Wanneer piloten met geweld een strip moeten corrigeren die nog niet volledig is voortbewogen, duwen ze materiaal bij de grens van het pilotgat voorbij de elastische limiet. Bij herhaalde correcties wordt het geleidegat langer in de voedingsrichting. Ovale geleidegaten die zichtbaar zijn tijdens stripinspectie zijn een duidelijk teken van voedingsinterferentie stroomopwaarts.
- Schadepatronen aan de striprand:Kijk direct naar de rand van de drager op de plaats van de inkepingen. Schraapsporen, polijsten of materiaalvlekken langs de inkepingswand geven aan dat de strip tijdens het transport tegen een matrijsonderdeel wrijft. De locatie en richting van deze markeringen vertellen u precies welk onderdeel de storing veroorzaakt.
- Intermitterende sensortrips:Als uw matrijs gebruik maakt van een detectiesensor voor verkeerde invoer, zijn intermitterende trips die niet overeenkomen met duidelijke invoerproblemen vaak terug te voeren op een marginale inkepingsspeling. De strip beweegt het grootste deel van de tijd vooruit, maar blijft af en toe hangen als de omstandigheden zich aanpassen, bijvoorbeeld wanneer het materiaal iets dikker wordt of de matrijstemperatuur piekt.
Drie hoofdoorzaken zijn verantwoordelijk voor de meeste storingen in de invoer:
Onvoldoende kerfdiepte vanaf het begin.De inkeping was gedimensioneerd met een ontoereikende marge, en elke procesvariatie, of de materiaaldikte nu aan de hoge kant van de specificaties ligt, lichte thermische uitzetting of kleine braamopbouw, duwt de speling onder nul. De oplossing is het opnieuw bewerken-van het inkepingsstation om de diepte te vergroten, meestal met 0,1 tot 0,2 mm buiten de oorspronkelijke specificatie.
Materiaalophoping op matrijscomponenten.Smeermiddelresten, oxidedeeltjes of fijne metaalspaanders hopen zich gedurende duizenden cycli op op lifters, vormen staal of pilootlichamen. Deze opbouw vergroot effectief de omhulling van het onderdeel, waardoor de speling kleiner wordt, ook al is de inkeping zelf niet veranderd. Regelmatige reinigingsschema's en gefilterde smeersystemen pakken deze oorzaak aan. De diagnose van bypass-kerfslijtage bij een progressieve matrijs moet altijd het meten van de afmetingen van de matrijscomponent ten opzichte van de basislijn omvatten, en niet alleen de afmetingen van de kerf.
Thermische uitzetting tijdens langdurige runs.Matrijscomponenten gemaakt van gereedschapsstaal zetten uit naarmate wrijving en vormingsenergie de matrijs tijdens de productie verwarmen. Een vormstaal met een hoogte van 8,00 mm bij omgevingstemperatuur kan 8,03 mm bereiken na 2.000 continue slagen bij 300 SPM. Die uitzetting van 0,03 mm tast direct de marge van uw bypass-ruimte aan. Hogesnelheidsmatrijzen profiteren van een thermische uitzettingsbuffer die rekening houdt met de oorspronkelijke kerfdiepte, of van opwarmprocedures die dimensionale stabilisatie mogelijk maken voordat kwaliteitskritieke productie begint.
Tabbreuk en positieve slijtage van de munten
Positieve bypass-inkepingen voorkomen dat de slak volledig wordt getrokken, omdat er geen slak is om te trekken. Maar ze introduceren hun eigen faalwijze: lipbreuk. Het bedachte lipje dat zich onder het stripvlak verplaatst, blijft aan de drager bevestigd door een dunne verbinding aan de basis. Bij herhaalde buigcycli terwijl de strip over de stocklifters omhoog en omlaag gaat, wordt die verbinding vermoeid.
Het falen van een positieve bypass-notch-lip treedt doorgaans op onder twee omstandigheden. Ten eerste wanneer de muntdiepte te agressief is in verhouding tot de materiaaldikte. Door een lipje te maken tot een diepte die groter is dan 1,5 keer de materiaaldikte bij materialen met een lage- ductiliteit, wordt de basisverbinding dunner tot een punt waarop de levensduur tegen vermoeiing dramatisch afneemt. Ten tweede, wanneer het lipje herhaaldelijk omgekeerd buigt terwijl de strip cyclus na cyclus over de lifters buigt. Zelfs een bescheiden lipje kan na miljoenen buigcycli breken als het strippad de lip door een buigbereik dwingt dat de limiet voor vermoeiingsduurzaamheid van het materiaal overschrijdt.
Wanneer een lipje breekt, wordt het los vuil in de matrijs. Een klein metalen fragment dat tussen de matrijsstations rammelt, kan zich in vormoppervlakken nestelen, onderdelen beschadigen of vastlopen tussen bewegende componenten. In tegenstelling tot het trekken van slakken, waarbij materiaal op het oppervlak van de strip wordt afgezet, produceert een gebroken lipje een onregelmatig gevormde chip die in krappe ruimtes kan vastlopen en bestand is tegen uitwerpen door luchtafblaassystemen.
Slijtage van muntponsen introduceert een subtieler probleem. De stempel die een positieve bypass-kerf creëert, is een nauwkeurig geslepen gereedschap dat onderhevig is aan dezelfde slijtagemechanismen als elk ander matrijsonderdeel. Gedurende de productielevensduur slijt het werkvlak van de muntpons plat, waardoor de effectieve penetratiediepte afneemt. Een stoot die oorspronkelijk werd geslepen om een muntdiepte van 1,2 mm te produceren, kan na 500.000 slagen slechts 0,9 mm opleveren. Die geleidelijke vermindering betekent dat de positieve kerfspeling geruisloos afneemt totdat de strip aan de matrijscomponenten begint te haken, vaak zonder enige zichtbare indicator totdat er papierstoringen optreden.
Het monitoren van de positieve notch-functie vereist periodieke meting van de werkelijke muntdiepte op de strip zelf. Trek monsterstrips op gedefinieerde intervallen en meet de verplaatsing van de lipjes met een dieptemicrometer of optische comparator. Wanneer de gemeten diepte minder dan 0,1 mm van de minimale functionele speling bedraagt, dient u vóór de volgende productierun het onderhoud of de vervanging van de muntpons te plannen.
Controlelijst voor probleemoplossing bij storingsmodus
Gebruik de volgende checklist om elke storingsmodus snel te koppelen aan de meest waarschijnlijke hoofdoorzaak en de corrigerende actie die deze oplost:
- Slakken die aan de inkeping blijven plakken:De hoofdoorzaak is een vacuümeffect, magnetisme of een te grote snijspeling. Corrigerende actie: voeg luchtopeningen toe aan het slagvlak, demagnetiseer na het slijpen, installeer een omgekeerde-conus-slug-retentieknop, of controleer en herstel de juiste speling van de stempel-tot- de matrijs.
- Verhoging van de braamhoogte op kerfranden:De hoofdoorzaak is slijtage van stempels en matrijzen, waardoor de effectieve speling toeneemt. Corrigerende actie: slijp stempel en matrijs om de oorspronkelijke speling te herstellen, of richt de richting van de stempel om bramen weg te duwen van interferentieoppervlakken.
- Periodieke papierstoringen bij notch-stations:De hoofdoorzaak is marginale speling gecombineerd met procesvariatie (materiaaldikte, thermische uitzetting, ophoping van vuil). Corrigerende actie: verhoog de kerfdiepte met 0,1 tot 0,2 mm, implementeer matrijsreinigingsintervallen, voeg thermische stabilisatiebuffer toe aan de kerfdimensionering.
- In de voedingsrichting verlengde geleidegaten:De hoofdoorzaak is een onvolledige voortgang van de strip als gevolg van interferentie van de inkeping waardoor de piloot tot over-correctie wordt gedwongen. Corrigerende actie: identificeer en los het specifieke interferentiepunt op door de randen van de inkepingen te inspecteren op schraapsporen en herstel vervolgens de speling.
- Gebroken muntlipjes waardoor er los vuil ontstaat:De hoofdoorzaak is een te grote muntdiepte in materiaal met een lage- ductiliteit of vermoeidheid door herhaaldelijk buigen van de strip over lifters. Corrigerende actie: verminder de muntdiepte tot minder dan 1,5x de materiaaldikte, voeg een straal toe aan de muntbasis om de spanningsconcentratie te verminderen, of herontwerp de lifterposities om de buiging in de muntzones te minimaliseren.
- Positieve kerfspeling neemt af tijdens de productielevensduur:De hoofdoorzaak is slijtage van het slagoppervlak, waardoor de penetratiediepte afneemt. Corrigerende actie: meet de muntdiepte op monsterstrips op gedefinieerde intervallen, verscherp of vervang de muntpons wanneer de diepte binnen 0,1 mm van de minimale functionele speling daalt.
- Striprand uitsmeren of polijsten bij kerfwanden:De hoofdoorzaak is dat de strip tijdens het indexeren tegen een matrijscomponent schuurt als gevolg van een onvoldoende kerfbreedte of een verkeerde uitlijning van de laterale strip. Corrigerende actie: verbreed de inkeping met de gemeten interferentiehoeveelheid plus marge, controleer de striptracking en de uitlijning van de geleider.
Elk van deze storingsmodi is detecteerbaar voordat de schade escaleert, maar alleen als u weet waar u op moet letten. Door deze inspectiepunten in uw preventieve onderhoudsschema op te nemen, verandert het oplossen van bypass-notch-problemen van reactieve brandbestrijding in een voorspelbare onderhoudstaak. Die verschuiving van reactief naar proactief is uiteindelijk wat de individuele prestaties verbindt met de algehele uptime van de matrijzen en de kwaliteit van onderdelen gedurende de volledige productielevenscyclus.
Invloed van bypass-notch-ontwerp op onderdeelkwaliteit en productiestabiliteit
Het detecteren en corrigeren van faalmodi houdt de boel draaiende. Maar de diepere vraag is of deze mislukkingen überhaupt hadden moeten plaatsvinden. In de meeste gevallen kunt u de kerfproblemen die tijdens de productie naar boven komen, omzeilen en terugvoeren op een ontwerpbeslissing die weken of maanden eerder is genomen. Het type dat je hebt geselecteerd, de afmetingen die je hebt opgegeven, waar je elke inkeping hebt geplaatst en hoe je de integriteit van de drager hebt afgewogen tegen de benodigde ruimte, komen allemaal samen in één resultaat: draait de matrijs stabiel, of genereert deze uitval, uitvaltijd en frustratie?
Bypass Notch-beslissingen verbinden met resultaten van onderdeelkwaliteit
Elke bypass-notch-beslissing wordt doorgevoerd in meetbare productiestatistieken. Overweeg hoe de keten werkt:
- Type selectiebepaalt of de transporteur de volledige doorsnede- behoudt (positief) of materiaal verliest op elk station (negatief). Die keuze heeft rechtstreeks invloed op de stripstijfheid bij de aanvoerlijn, die de invoernauwkeurigheid regelt en bepaalt of piloten de strip binnen de tolerantie kunnen registreren. De betrouwbaarheid van de stripaanvoer en de optimalisatie van de bypass-kerf beginnen hier, bij de vroegste ontwerpbeslissing.
- Afmetingenstelt de spelingsmarge in die een soepele indexering scheidt van intermitterende interferentie. Een te kleine- inkeping veroorzaakt niet alleen een papierstoring. Het dwingt piloten tot over-correctie, verlengt de pilotgaten geleidelijk en introduceert cumulatieve positionele drift die zichtbaar wordt als feature-naar-variatie op voltooide onderdelen.
- Plaatsingten opzichte van geleidegaten en invoerzones bepaalt of de strip op elk station nauwkeurig registreert. Een inkeping die het pilootdatum zelfs met 0,03 mm vervormt, verspreidt zich over 10 of 12 stations in positiefouten die de tolerantie van het onderdeel overschrijden. Het aantal defecten stijgt niet omdat de vormgereedschappen versleten zijn, maar omdat de strip op elk station enigszins verkeerd gepositioneerd arriveert.
- Saldo van de vervoerderbepaalt of de strip de volledige progressie overleeft zonder overmatige doorbuiging of vermoeiingsscheuren. Een drager die op station 9 knikt omdat cumulatieve verwijderingen van inkepingen hem tot voorbij zijn structurele limiet hebben verzwakt, produceert niet slechts één slecht onderdeel. Het stopt de pers, vereist stripreiniging en vergt onderhoudstijd, waardoor de algehele productietijd van de matrijzen wordt aangetast.
Dit zijn geen geïsoleerde variabelen. Ze interacteren. Een positieve inkeping die de sterkte van de drager behoudt, maar overmatig terugveert omdat het materiaal te hard was, creëert dezelfde interferentieconditie als een negatieve inkeping die te klein was. Een perfect gedimensioneerde negatieve inkeping die te dicht bij een geleidegat is geplaatst, veroorzaakt registratiefouten die geen enkele spelingsmarge kan verhelpen. De levenscyclus van het bypass-notch-ontwerp werkt als een systeem, en het afzonderlijk behandelen van elke afzonderlijke parameter leidt tot downstream-fouten.
Progressieve validatie van de productie van bypass-notch bevestigt of dat systeem onder reële omstandigheden standhoudt. Validatie omvat doorgaans het uitvoeren van monsterstrips op productiesnelheid, het meten van de muntdiepte of kerfspeling op elk station, het controleren van de geometrie van het proefgat na enkele honderden cycli en het verifiëren van het volgen van de strip over de volledige matrijslengte. Ingenieurs die tijdens de try-out de beste prestaties valideren in plaats van te wachten tot productieproblemen zich voordoen, vermijden de duurste faalwijze van allemaal: ongeplande downtime tijdens een toegewijde productierun.
Wat stabiele progressieve matrijzen scheidt van problematische matrijzen is zelden de verfijning van de vormingsoperaties. Het is vaak de kwaliteit van de ogenschijnlijk kleine features, zoals bypass-inkepingen, die ervoor zorgen dat al het andere voorspelbaar functioneert. Technische beslissingen die in de ontwerpfase worden genomen, bepalen tot 80% van de totale productiekosten, en de bypass-notch-configuratie maakt deel uit van die vergelijking.
Bypass-inkepingen zijn geen passieve spelingsvoorzieningen. Ze leveren een actieve bijdrage aan processtabiliteit. Beschouw hun ontwerp als een beslissing op systeem-niveau, geïntegreerd met stripindeling, dragertechniek en pilotstrategie, in plaats van een bijzaak die wordt opgelost nadat de vormingsstations zijn afgerond.
Technische hulpmiddelen voor vooruitstrevend matrijsontwerp
De best practices voor de levenscyclus van het omzeilen van notch-ontwerpen gaan verder dan wat een enkel artikel in detail kan behandelen. Toepassingen in de echte{1}}wereld omvatten materiaalkwaliteiten met onvoorspelbaar terugveringsgedrag, stripindelingen die aan drie zijden worden beperkt door de onderdeelgeometrie en stationaantallen die de integriteit van de drager tot het uiterste drijven. Gereedschapsingenieurs die deze uitdagingen aangaan, profiteren van middelen die het volledige systeem aanspreken: matrijsstructuur, componentinteractie, optimalisatie van de speling en materiaalstroom in combinatie in plaats van afzonderlijk.
Waar kun je dieper gaan? Begin met uw eigen striplay-outsimulaties. Modelleer de dwarsdoorsnede van de drager- op elk station nadat alle inkepingen, randen en doorboringen zijn aangebracht. Controleer of het minimaal resterende gedeelte voldoet aan uw stijfheidseisen voor de volledige progressielengte. Voor positieve inkepingen voert u een terugveercompensatieanalyse uit die specifiek is voor uw materiaalkwaliteit en -dikte, omdat generieke vermenigvuldigers zelden rekening houden met batch-tot- batchvariaties in echte productiespoelen.
Voor ingenieurs die te maken hebben met zware ontwerpuitdagingen- waarbij de configuratie van de bypass-inkeping kruist met de verplaatsing van de lifter, toegang tot de pons, braamcontrole en progressieve matrijsstructuur, verkort de ondersteuning van aangepaste gereedschappen de weg van concept naar gevalideerd ontwerp.YICHEN's stempelmatrijsoplossingenbieden precies dit soort geïntegreerde technische ondersteuning, waaronder de matrijsstructuur, optimalisatie van de speling, materiaalstroomanalyse en bypass-notch-ontwerp binnen de context van het complete progressieve matrijssysteem. Hun focus op het verbinden van gereedschapsingenieurs met oplossingen voor complexe matrijzen met meerdere- stations, inclusief lifterontwerp, ponsconfiguratie en dragerintegriteit, sluit rechtstreeks aan bij de aanpak op systeem-niveau die in dit artikel wordt bepleit.
Of u nu uw eerste bypass-notch ontwerpt of een matrijs met 20 stations verfijnt die zowel positieve als negatieve notchs vereist die samenwerken, het principe blijft hetzelfde: elke notch is een ontwerpbeslissing met gevolgen voor de stroomafwaartse richting. Zorg ervoor dat het systeem al in de ontwerpfase op orde is, valideer het tijdens het uitproberen en monitor het gedurende de hele levensduur van de productie. Die discipline zorgt ervoor dat bypass-inkepingen van een potentiële bron van storingen een betrouwbare basis vormen voor de betrouwbaarheid van de stripaanvoer en een consistente onderdeelkwaliteit gedurende miljoenen perscycli.
Veelgestelde vragen over bypass-inkepingen in stempelmatrijzen
1. Wat is het verschil tussen negatieve en positieve bypass-inkepingen in progressieve matrijzen?
Een negatieve bypass-inkeping verwijdert materiaal van de rand van de draagstrip door middel van een pons-en-stansactie, waardoor een open opening overblijft die ruimte biedt. Een positieve bypass-inkeping vervormt materiaal naar beneden uit het stripvlak met behulp van een munt- of reliëfbewerking zonder enig materiaal te verwijderen. Negatieve inkepingen genereren schrootslakken en verkleinen de dwarsdoorsnede van de drager, terwijl positieve inkepingen de volledige randbreedte behouden, maar de haalbare spelingsdiepte beperkt zijn door terugvering van het materiaal. De keuze hiertussen hangt af van de breedte van de dragerstrip, de materiaaldikte en ductiliteit, het aantal stations en de vereiste vrije diepte.
2. Hoe bepaal je de juiste bypass-kerfdiepte voor een progressieve stempelmatrijs?
De diepte van de bypass-kerf wordt berekend op basis van de hoogte van de matrijscomponenten die de strip moet vrijmaken tijdens het indexeren, inclusief vormstaal, de verplaatsingsafstand van de lifter en de diameter van de pilotpen. Voor negatieve inkepingen varieert de diepte doorgaans van 1,5 tot 2,5 keer de dikte van het materiaal. Voor positieve inkepingen ligt de muntdiepte gewoonlijk tussen 1,0 en 1,5 keer de materiaaldikte om scheuren te voorkomen. Bijkomende factoren zijn onder meer terugveringscompensatie voor positieve inkepingen (doorgaans 10-25% overbouw), thermische uitzettingsbuffers voor hogesnelheidsmatrijzen en toegestane braamhoogte voor negatieve inkepingen. Het doel is een minimale vrije ruimte die vrije stripdoorgang garandeert, plus een gecontroleerde veiligheidsmarge.
3. Wat veroorzaakt het trekken van een bypass-kerf en hoe los je dit op?
Het trekken van een slak in negatieve bypass-inkepingen vindt plaats wanneer de gesneden slak tijdens het terugtrekken aan de stempel blijft plakken in plaats van in de matrijsmatrix te blijven. Dit probleem wordt veroorzaakt door vier hoofdoorzaken: een vacuümeffect tussen de slak en het stempelvlak, een te grote speling tussen de stempels- en- waardoor de slak te klein is ten opzichte van de matrixopening, restmagnetisme in de stempel dat ijzerhoudende naaktslakken aantrekt, en versleten of gebroken uitwerpveren. Tot de corrigerende maatregelen behoren het boren van luchtopeningen door het ponscentrum om het vacuüm te doorbreken, het demagnetiseren van de ponsen na elke slijpcyclus, het installeren van retentieknoppen voor de omgekeerde -conus en het herstellen van de juiste snijspeling door middel van onderhoud aan de pons en de matrijs.
4. Wanneer moet u positieve bypass-inkepingen gebruiken in plaats van negatieve?
Positieve bypass-inkepingen zijn de betere keuze wanneer de randvoorraad van de draagstrip minder is dan 4 keer de materiaaldikte, wanneer de matrijs meer dan 8 stations heeft waarvoor bypass-speling nodig is (om cumulatieve verzwakking van de drager te voorkomen), wanneer het materiaal dun en taai is met een rek van meer dan 20%, wanneer de striplay-out gebruikmaakt van rekbare webdragers in de buurt van inkepingszones, of wanneer beperkingen op het gebied van schrootbeheer het verwijderen van slakken moeilijk maken. Negatieve inkepingen hebben de voorkeur voor dikke of harde materialen boven 1,5 mm of 40 HRC die bestand zijn tegen munten, wanneer de vereiste speling groter is dan 2 maal de materiaaldikte, of wanneer lange productieruns de terugveringscompensatie na verloop van tijd onbetrouwbaar maken.
5. Hoe dicht kan een bypass-inkeping bij een geleidegat worden geplaatst zonder registratiefouten te veroorzaken?
De standaardaanbeveling is een minimale afstand van driemaal de materiaaldikte tussen de dichtstbijzijnde rand van de bypass-inkeping en het midden van het dichtstbijzijnde geleidegat. Voor kritische toepassingen die toleranties onder plus of min 0,05 mm vereisen, biedt het vergroten van deze buffer tot vijf keer de materiaaldikte extra bescherming tegen door spanning-geïnduceerde vervorming. Zowel negatieve inkepingen (die de spanning herverdelen door afschuiving) als positieve inkepingen (die muntkracht naar buiten uitstralen) kunnen de geometrie van het stuurgat vervormen als ze te dichtbij worden geplaatst, waardoor registratiefouten ontstaan die zich in elk stroomafwaarts station kunnen voordoen. Wanneer lay-outbeperkingen voldoende afstand verhinderen, is het verplaatsen van het geleidegat naar de tegenoverliggende dragerrand een haalbaar alternatief.


