


Wat komt er kijken bij het maken van een stempelmatrijs
Het bouwen van een stempelmatrijs die miljoenen perscycli standhoudt, is geen enkele taak. Het is een opeenvolging van onderling afhankelijke beslissingen: het analyseren van uw onderdeel, het selecteren van materialen, technische goedkeuringen, het bewerken van componenten, warmtebehandeling, assembleren en uitproberen. Sla een stap over of haast je, en de dobbelsteen mislukt vroegtijdig. In deze handleiding wordt de hele workflow doorgenomen, zodat u elke fase met vertrouwen kunt benaderen, of u nu een een-manswerkplaats runt of een volledige gereedschapsafdeling beheert.
Wat is een stempelmatrijs en hoe werkt het?
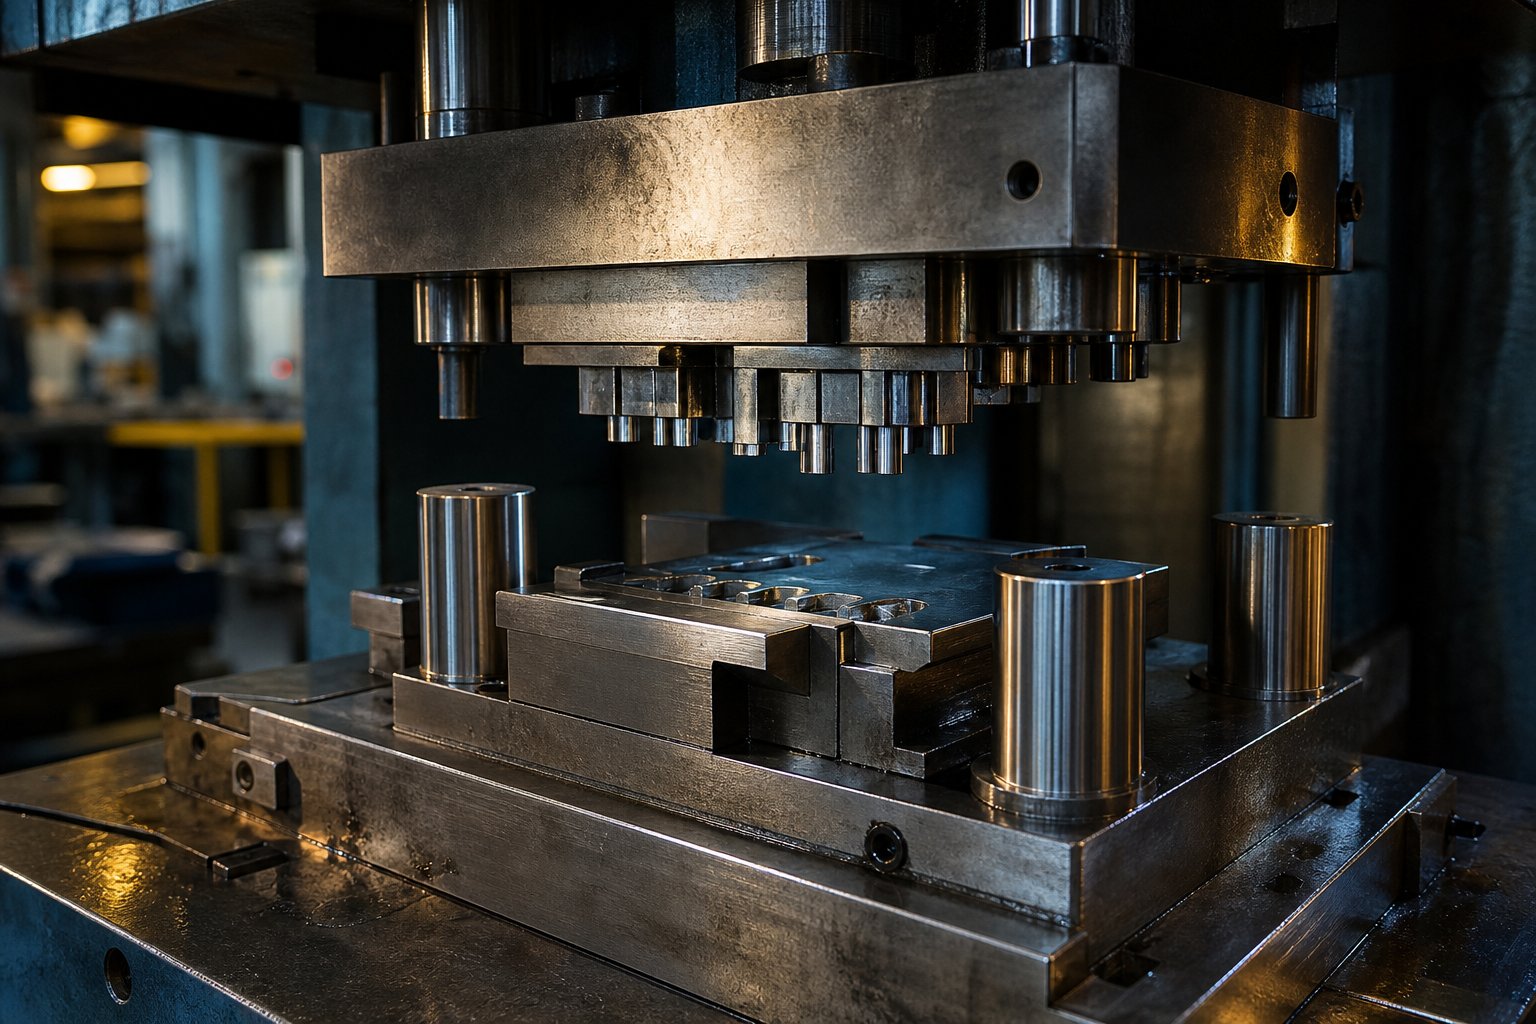
Dus wat is stempelen in praktische termen? In zijn eenvoudigste vorm is een stempelmatrijs een speciaal gereedschap dat in een pers is gemonteerd en dat kracht gebruikt om te snijden, buigen of snijdenVorm plaatmetaal tot een afgewerkte vorm. De bovenste helft (pons) daalt af in de onderste helft (matrijsblok) en het daartussen opgesloten materiaal neemt de beoogde vorm aan. Dat is de kerndefinitie van stempelen. Als je je ooit hebt afgevraagd wat metaalstansen is, stel je dan een koekjesvormer voor die wordt aangedreven door tientallen tonnen hydraulische of mechanische kracht en die met hoge snelheid identieke onderdelen produceert.
Inzicht in wat matrijzen zijn in de bredere productiecontext helpt het project in kaart te brengen. Matrijzen zijn nauwkeurig-bewerkte gereedschapssets die grondstoffen met gecontroleerde kracht vormgeven. Specifiek bij het stempelen van metaal werken de matrijs en de stempel samen, net als de boven- en ondertanden: de ene oefent druk uit, de andere zorgt voor de bijpassende holte.
Belangrijke componenten die elke matrijzenbouwer moet begrijpen
Voordat u staal snijdt, moet u weten wat elk onderdeel van de matrijs doet en waarom het ertoe doet. Dit zijn de kerncomponenten:
- Matrijsschoen (onderste schoen)- de basisplaat die het matrijsblok verankert en de structurele stijfheid onder belasting behoudt.
- Ponshouder (bovenschoen)- monteert de stempel en verdeelt de perskracht gelijkmatig over de snij- of vormoppervlakken.
- Stripper plaat- verwijdert het plaatmateriaal na elke slag van de pons, waardoor storingen en vervorming van het onderdeel worden voorkomen.
- Geleidepennen en bussen- behoud een nauwkeurige uitlijning tussen de bovenste en onderste helften, meestal gehard tot 58 HRC of hoger.
- Veersysteem- zorgt voor een gecontroleerde stripdruk en past bij het vormen van matrijzen een blanco-houderkracht toe.
- Achterplaat- zit achter de pons om te voorkomen dat de ponshouder vervormt bij herhaaldelijke schokken.
Elke component beïnvloedt de levensduur van de matrijs en de kwaliteit van het onderdeel. Zwakke geleidepennen veroorzaken een verkeerde uitlijning en voortijdige randslijtage. Een ondermaatse steunplaat zorgt ervoor dat ponsen in de houder kunnen worden geduwd, waardoor de concentriciteit na verloop van tijd wordt verpest.
Deze gids behandelt zowel handmatige bewerkingsmethoden (oppervlakteslijpen, kotteren van mallen, handmatig frezen) als op CNC-gebaseerde methoden (draadvonken, CNC-frezen, precisieslijpen), zodat werkplaatsen met verschillende uitrustingsniveaus u kunnen volgen.
Beslissen welk matrijstype bij uw project past
Niet elk onderdeel heeft een progressieve matrijs nodig. Het kiezen tussen de soorten stempelmatrijzen komt neer op drie factoren: onderdeelgeometrie, productievolume en beschikbare apparatuur.
A eenvoudige enkele-stationdobbelsteenvoert één bewerking per slag uit - blanking of piercing, bijvoorbeeld. Het is geschikt voor kleine- oplages van minder dan 10.000 onderdelen, prototypewerk en winkels zonder perscapaciteit met meerdere- stations. De gereedschapskosten zijn 50-70% lager dan die van progressief gereedschap.
A samengestelde stervenvoert meerdere snijbewerkingen in één slag uit, zoals tegelijkertijd stansen en doorboren. Het werkt goed voor vlakke onderdelen zoals ringen of pakkingen waarbij precisie belangrijk is, maar de geometrie in één vlak blijft.
A progressieve doodvoert stripmateriaal door opeenvolgende stations, die elk een functie toevoegen. Het is het werkpaard voor het in grote aantallen-stansen van metalen - denk aan autobeugels of elektrische connectoren die door miljoenen worden geproduceerd. Hogere initiële kosten, maar dramatisch lagere kosten per-onderdeel op schaal.
Als uw onderdeel vlak is met eenvoudige gatenpatronen en u minder dan 10.000 stukjes nodig heeft, begin dan met een enkele-station- of samengestelde dobbelsteen. Als u productieaantallen van meer dan 100.000 met meerdere functies uitvoert, betaalt de investering in een progressieve stempelmatrijs zich snel terug door minder arbeid en snellere cyclustijden.
Het juiste matrijstype bepaalt het traject voor elke verdere beslissing. - materiaalkwaliteit, bewerkingscomplexiteit en onderhoudseisen volgen allemaal uit deze keuze.
Stap 1 Analyseer uw onderdeel en selecteer het juiste matrijstype
Elke dobbelsteen begint als een voltooid onderdeel op papier. Voordat je gaat schetseneen enkele matrijscomponent, moet je die onderdeeltekening ontleden en de geometrie, het materiaal en de productievereisten ervan de gereedschapsaanpak laten bepalen. Als u deze analyse verkeerd uitvoert, zult u de dobbelsteen ofwel overbouwen (tijd en geld verspillen) of onderbouwen (waardoor voortijdig falen ontstaat). Het metaalstempelproces beloont meer dan welke andere fase dan ook zorgvuldig vooraf nadenken.
Deelgeometrie lezen om vereiste bewerkingen te identificeren
Pak de onderdeelafdruk en stel een simpele vraag: wat moet deze matrijs met het plaatwerk doen? Platte profielen met externe contouren vereisen een blindering. Interne gaten en sleuven vereisen doorsteek- of ponsbewerkingen. Flenzen en lipjes vereisen buiging. Diepe cups of behuizingen hebben tekening nodig. De meeste echte- delen van de wereld combineren verschillende hiervan, en dat is precies de reden waarom het begrijpen van geometrie belangrijk is.
Zoek naar deze geometrische aanwijzingen:
- Alleen vlak buitenprofiel- blinde matrijs is voldoende.
- Gaten, sleuven of interne uitsparingen- piercingstations vereist.
- Bochten met gedefinieerde radiussen- vormstations met gecontroleerde terugveringscompensatie.
- Verhoudingen tussen diepte- en-diameter groter dan 0,5- tekenbewerkingen, mogelijk in meerdere- fasen.
De onderstaande tabel brengt gemeenschappelijke kenmerken van onderdelen in kaart met het matrijsproces dat elk vereist, samen met de geometrie-overwegingen die het gereedschapsontwerp bepalen:
| Operatie | Onderdeel Kenmerk | Matrijsgeometrievereiste |
|---|---|---|
| Blanking | Externe contour / platte vorm | Op elkaar afgestemde pons- en matrijsprofielen met uniforme speling rond de volledige omtrek |
| Doordringend | Gaten, sleuven, openingen | Perforatie op maat van het gat; matrijsopening groter gemaakt door de hoeveelheid speling per zijde |
| Buigen | Flenzen, lipjes, hoeken | V-matrijs of veegmatrijs met een straal die overeenkomt met de minimale buigradius (doorgaans 1,0-1,5x materiaaldikte) |
| Tekening | Cups, behuizingen, diepe vormen | Trekstempel met radius, planohouder voor controle van de materiaalstroom, meerdere reductietrappen voor diepe onderdelen |
Wanneer een onderdeel kenmerken uit meerdere rijen in die tabel bevat, kijkt u naar een samengestelde dobbelsteen of een progressieve dobbelsteen - en het productievolume zal u helpen beslissen welke.
Hoe materiaaleigenschappen de ontwerpbeslissingen bepalen
Geometrie vertelt u welke bewerkingen u moet uitvoeren. Materiaal vertelt je hoe moeilijk die operaties zullen zijn. Vanuit gereedschapsperspectief domineren drie eigenschappen het plaatwerkstempelproces: schuifsterkte, ductiliteit en dikte.
Afschuifsterktebepaalt de snijkracht. Roestvrij staal (afschuifsterkte ongeveer 50-55 ksi) vereist aanzienlijk meer perstonnage dan zacht staal (ongeveer 35 ksi) of aluminium (ongeveer 15-20 ksi). Een hogere afschuifsterkte versnelt ook de slijtage van de matrijzen, waardoor u in de richting van harder gereedschapsstaal of hardmetalen wisselplaten wordt geduwd.
Ductiliteitbepaalt hoe ver u het materiaal kunt buigen of trekken voordat het barst. Materialen met een lage- ductiliteit beperken de buigradii en trekdiepte, wat op zijn beurt het aantal stations in een progressieve matrijs beïnvloedt.
Plaatdiktestelt direct uw spelingswaarden in. Destandaard aanbevelingbedraagt voor de meeste staalsoorten 5-10% van de materiaaldikte per zijde. Zachtere materialen zoals aluminium gebruiken kleinere spelingen (ongeveer 5% per zijde), terwijl hardere materialen of dikker materiaal richting 10-12% per zijde gaan. Een te kleine speling vergroot de snijkracht en versnelt de slijtage van de stempel. Een te grote speling veroorzaakt overmatige bramen en een slechte randkwaliteit.
Hier is een praktische referentie voor hoe diktebereiken de speling in het matrijsproces beïnvloeden:
- Dun materiaal (0,5 mm of minder)- spelingstolerantie wordt van cruciaal belang; zelfs een variatie van 0,01 mm komt tot uiting als randdefecten.
- Middelgrote voorraad (0,5-3,0 mm)Op - standaardpercentage-gebaseerde goedkeuring werkt betrouwbaar; het meeste plaatwerkstempelen valt hier.
- Dikke voorraad (3,0-6,0 mm)- hogere spelingspercentages (10-15% per zijde) verminderen de stempelbelasting en verlengen de standtijd van het gereedschap.
Metaalpersbewerkingen op hardere materialen - roestvrij, hoog-sterk laag-gelegeerd staal - vereisen ook een zwaardere veerdruk in strippers en planohouders. Te kleine veren zorgen ervoor dat het materiaal omhoog komt tijdens de invoer, waardoor er sprake is van invoerstoringen en het wegtrekken van slakken stroomafwaarts.
Het afstemmen van het productievolume op de complexiteit van de matrijzen
Voor een prototype van 500- stuks en een jaarlijks productiecontract van 2- miljoen- stuks zijn fundamenteel verschillende gereedschapsstrategieën nodig. Overinvestering in een progressieve matrijs voor korte runs verspilt kapitaal. Te weinig investeren in een matrijs met één station voor werk met grote volumes verspilt arbeid en vloertijd.
Gebruik deze volumedrempels als praktische gids:
- Minder dan 5.000 onderdelen- enkele-stationmatrijzen of zelfs zacht gereedschap. Lage kosten vooraf, aanvaardbare kosten per-onderdeel op deze schaal.
- 5.000-50.000 onderdelen- samengestelde dobbelstenen of eenvoudige progressieve dobbelstenen met minder stations. Matige investering in gereedschappen, gecompenseerd door arbeidsbesparingen.
- Meer dan 50.000 onderdelen- volledig progressieve matrijzen met gehard gereedschapsstaal. Het stempelproces op dit volume rechtvaardigt de gereedschapskosten omdat de kosten per-onderdeel dramatisch dalen en de cyclustijd korter wordt tot seconden of fracties van een seconde.
Denk ook aan uw winkeluitrusting. Een progressieve matrijs is nutteloos zonder een pers die de spoeltoevoer, pilot-gebaseerde indexering en voldoende bedlengte ondersteunt. Als uw perscapaciteit het aantal stations beperkt, kan een transfermatrijsopstelling vergelijkbare resultaten opleveren bij de verwerking van individuele onderdelen tussen stations.
De geometrie-materiaal-volumedriehoek is uw beslissingskader. Een complex onderdeel van taai materiaal met een hoog volume komt precies overeen met een progressieve matrijs met meerdere- stations, opgebouwd uit eersteklas gereedschapsstaal. Een eenvoudig plat onderdeel van zacht staal met een laag volume rechtvaardigt een basisstansmatrijs van A2 of zelfs voor-geharde plaat. Als u deze uitlijning vanaf het begin goed uitvoert, bespaart u nabewerking, herontwerp en budgetoverschrijdingen zodra de bewerking begint.
Stap 2 Kies gereedschapsstaal en matrijscomponentmaterialen
De geometrie-materiaal-volume-uitlijning uit stap 1 vertelt u wat de matrijs moet doen. Materiaalkeuze bepaalt hoe lang het dit kan blijven doen. Verschillende matrijscomponenten worden geconfronteerd met verschillende spanningen - snijkanten zijn onderhevig aan schurende slijtage, vormoppervlakken zijn bestand tegen vreten en structurele platen absorberen schokken - dus geen enkele staalsoort kan elke rol vervullen. Door voor elk onderdeel de juiste metalen stempelmaterialen te kiezen, wordt de levensduur van de matrijs gewonnen of verloren.
Kiezen tussen D2-, A2- en S7-gereedschapsstaal
Drie soorten gereedschapsstaal domineren het stempelwerk, elk geoptimaliseerd voor een andere faalwijze:
D2is dé oplossing voor lange- stans- en doorsteekmatrijzen. Het hoge koolstof- (1,40-1,60%) en chroomgehalte (11,00-13,00%) zorgt voor overvloedige harde carbiden die uitzonderlijk goed bestand zijn tegen schurende slijtage. D2 bereikt 54-61 HRC en verwerkt de productie van gestempeld staal tot ver in de miljoenen. De afweging? Het is minder sterk dan andere opties en moeilijker te bewerken en te slijpen, dus het is niet de beste keuze voor matrijzen die worden blootgesteld aan zware schokbelastingen.
Als u uitgebalanceerde prestaties nodig heeft - goede slijtvastheid plus gemiddelde taaiheid -A2past in de kloof. Met minder chroom (4,75-5,50%) en iets minder koolstof dan D2 bereikt A257-62 HRCterwijl het beter bewerkbaar blijft. Het is geschikt voor muntmatrijzen, snijmatrijzen, lange ponsmatrijzen en grote stansmatrijzen waarbij enige slagvastheid van belang is naast randbehoud. Voor middelgrote-volumeproductie van minder dan 1.000.000 onderdelen levert A2 vaak de beste prijs-tot-prestatieverhouding.
S7zorgt voor schokbestendigheid die noch D2 noch A2 kan evenaren. Het lagere koolstofgehalte (0,45-0,55%) en het verminderde chroomgehalte (3,00-3,50%) zorgen voor een uitstekende slagvastheid bij een werkhardheid van 48-58 HRC. Gebruik S7 voor zwaar stansen, koudvervormen, buigmatrijzen en elke bewerking waarbij de stempel plotselinge, hoge energiebelastingen ondervindt. Het slijt sneller dan D2, maar het zal niet afbrokkelen of barsten onder omstandigheden waarbij een harder staal zou versplinteren.
| Eigendom | D2 | A2 | S7 |
|---|---|---|---|
| Hardheidsbereik (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Taaiheid | Laag tot matig | Gematigd | Hoog |
| Slijtvastheid | Uitstekend | Hoog | Gematigd |
| Bewerkbaarheid | Moeilijk | Gematigd | Goed |
| Typische matrijstoepassingen | Lange- stansmatrijzen, doorsteekmatrijzen, snijmatrijzen, stempelmatrijzen | Munten, trimmen, grote blanking, lange stoten | Zwaar stansen, koudvervormen, buigmatrijzen, klinken |
Ook hier is het werkstukmateriaal van belang. Het stempelen van roestvrij staal en de hoge sterktesoorten- oefenen belastingen uit die de hardheid van de matrijs zelf kunnen benaderen, waardoor u in de richting van D2- of poedermetallurgiestaal wordt geduwd. Het stempelen van aluminium genereert daarentegen minder slijtage maar een hoger risico op vreten, waardoor oppervlaktebehandelingen belangrijker zijn dan ruwe hardheid.
Wanneer hardmetalen wisselplaten en coatings vruchten afwerpen
Massief gereedschapsstaal kan de meeste productievolumes aan, maar hardmetalen wisselplaten verlengen de levensduur van de matrijs met 500-1000% in specifieke situaties - bijzonder fijn stansen, ondiep trekken en hoge- doorboringen van schurende materialen. Hun extreme hardheid maakt ze ideaal voor het stempelen van roestvrij staal, waarbij schurende slijtage domineert. Het probleem is brosheid: carbide scheurt onder zware impact, dus reserveer het voor stations met lage-schok en hoge slijtage in plaats van bewerkingen voor vervormen.
Coatings bieden een middenweg. In plaats van het volledige inzetmateriaal te vervangen, voegt u een harde,-wrijvingslaag toe die vreten tegengaat en de slijpintervallen verlengt. Veel voorkomende opties zijn onder meer:
- TiN (titaannitride)- algemene- coating die wrijving vermindert en de oppervlaktehardheid vergroot; goed voor gemiddeld-volumestempelen op de meeste materialen.
- TiCN (titaniumcarbonitride)- harder dan TiN met betere slijtvastheid; geschikt voor toepassingen met grotere- volumes of schurende- materialen.
- TiAlN (titaniumaluminiumnitride)- uitstekende hittebestendigheid en slijtageprestaties; effectief voor het stansen van aluminiummetaal en bewerkingen met hoge-snelheid waarbij vreten de voornaamste faalwijze is.
- CrN (chroomnitride)- goede hechtingsweerstand; werkt goed bij het vormen van gegalvaniseerd staal waarbij zinkophoping een probleem is.
Toepassing van PVD (Physical Vapour Deposition) heeft over het algemeen de voorkeur omdat deze bij lagere temperaturen werkt, waardoor vervorming en de noodzaak om het substraat opnieuw- uit te harden worden vermeden. Eenbranche vergelijkingtoonde een PVD-gecoat, ion-genitreerd gereedschap dat meer dan 1,2 miljoen onderdelen produceerde, tegenover slechts 50.000 voor een verchroomd-geplateerd gereedschap van hetzelfde basisstaal. Dat is het soort ROI dat de coatingkosten op hoog-gestanste aluminium of roestvrijstalen onderdelen rechtvaardigt.
Matrijzenset en houdermaterialen selecteren
Niet elk onderdeel heeft premium gereedschapsstaal nodig. Matrijsschoenen, ponshouders en borgplaten vervullen een structurele rol - ze handhaven de uitlijning en verdelen de belasting in plaats van materiaal te snijden of te vormen. Als u deze onderdelen te veel specificeert, worden de kosten hoger, zonder dat de levensduur van de matrijzen wordt verlengd.
Veel voorkomende keuzes voor matrijzensetcomponenten:
- Gietijzer (ductiele kwaliteiten zoals D4512 of D6510)- uitstekende trillingsdemping, kosten-effectief voor grote matrijsschoenen, goede bewerkbaarheid. Geschikt voor matrijzen die gemiddelde volumes draaien met standaard persbelastingen.
- Voor-gehard staal (AISI 4140 of gelijkwaardig bij 28-34 HRC)- hogere stijfheid en draagvermogen dan gietijzer. Gebruik voor progressieve matrijsschoenen en zware-tonnagetoepassingen waarbij doorbuigingsbeheersing van belang is.
- Middelmatig-koolstofstaal (AISI 1045, hittebehandeld tot 30-35 HRC)- standaardkeuze voor borgplaten die stempels en matrijsinzetstukken bevestigen.
Het leidende principe: besteed uw hoogwaardige materiaalbudget aan de componenten die in contact komen met het werkstuk - ponsen, matrijsblokken en vorminzetstukken. Ondersteun al het andere met passend gespecificeerd constructiestaal of ijzer dat stijfheid levert zonder onnodige kosten.
Nu de materialen voor elk onderdeel zijn geselecteerd, is de volgende uitdaging het vertalen van uw matrijsontwerp naar nauwkeurige technische berekeningen - spelingen, snijkrachten en stripindeling - die ervoor zorgen dat de matrijs precies presteert zoals bedoeld onder echte persbelastingen.
Stap 3 Ontwerp het matrijsontwerp en bereken de krachten
Materialen geven de matrijs zijn fysieke ruggengraat, maar techniek geeft hem precisie. In deze fase worden uw onderdeelanalyse en materiaalkeuzes omgezet in harde cijfers - vrije ruimte gemeten in honderdsten van een millimeter, tonnagevereisten berekend tot op de ton, en stripindelingen station voor station opeenvolgend. Ontvang hier de ontwerpwiskunde van de stempelmatrijzen en machinale bewerking wordt een eenvoudige uitvoering. Als je het fout doet, zul je de fouten ontdekken tijdens het uitproberen, nadat je duur gereedschapsstaal en machinetijd hebt doorgebrand.
Matrijsspeling berekenen voor uw materiaal en dikte
De matrijsspeling is de opening tussen de snijrand van de pons en de openingsrand van de matrijs. Het controleert hoe het materiaal breekt tijdens het knippen: de juiste speling lijnt de breukvlakken van de boven- en onderkant van de plaat uit, zodat ze elkaar netjes ontmoeten, waardoor een gladde snijrand met minimale braam ontstaat. Te strak, en de stoot werkt harder, slijt sneller en kan breken. Als het te los zit, ontstaat er overmatig bramen, omrollen en een slechte randkwaliteit.
Matrijsspeling per zijde=Materiaaldikte × Spelingspercentage. Gebruik voor de meeste zachte staalsoorten 5-10% per zijde. Zachtere materialen zoals aluminium gebruiken 5-7%, terwijl hardere materialen zoals roestvrij staal 10-12% of meer nodig hebben.
Stel je voor dat je een zacht stalen onderdeel van 1,5 mm dik maakt. Bij 8% per zijde bedraagt uw speling 1,5 mm × 0.08=0.12 mm aan elke zijde van de pons. Dat betekent dat de matrijsopening in totale diameter 0,24 mm groter is dan de stempel. Voor een roestvrijstalen onderdeel met dezelfde dikte kunt u dit verhogen tot 10-12% per zijde -, wat 0,15 tot 0,18 mm per zijde oplevert - omdat het hardere materiaal tijdens het afschuiven hogere laterale krachten genereert.
Een paar praktische realiteiten beïnvloeden deze berekeningen in uw ontwerp voor het stempelen van plaatstaal. Dunner materiaal (minder dan 0,5 mm) vereist nauwere absolute toleranties op de speling, aangezien zelfs een variatie van 0,01 mm zich manifesteert als randdefecten. Dikker materiaal (meer dan 3,0 mm) profiteert van de speling die naar de hogere kant van het bereik is geduwd om de ponsbelasting te verminderen. En zoals de technische richtlijnen van MISUMI opmerken, suggereert de moderne praktijk dat 11-20% spelingwaarden de gereedschapsbelasting aanzienlijk kunnen verminderen en de operationele levensduur voor bepaalde toepassingen kunnen verlengen, vooral wanneer vereisten voor randafwerking minder kritisch zijn dan de levensduur van de matrijs.
Perstonnage bepalen via krachtberekeningen
Elk stempelproject heeft een pers nodig met voldoende kracht om het materiaal netjes af te schuiven zonder de machine te belasten. Een te kleine perscapaciteit veroorzaakt vastlopen, gereedschapsschade en inconsistente onderdelen. Een te grote capaciteit verspilt kapitaal. De berekening van de persdrukkracht bij stans- en doorsteekbewerkingen is eenvoudig:
Snijkracht (ton)=Omtrek van de snede (inch) × Materiaaldikte (inch) × Afschuifsterkte (ton/inch²)
Het stansen van een rechthoekig onderdeel van 3 inch bij 2 inch uit zacht staal van 0,060 inch (afschuifsterkte ongeveer 25 ton/in²) ziet er bijvoorbeeld als volgt uit: Omtrek=2(3 + 2)=10 inch. Kracht=10 × 0,060 × 25=15 ton. Eenvoudig genoeg voor een enkel station.
Matrijsstempelbewerkingen in de echte-wereld zorgen voor extra complexiteit. Een progressieve matrijs voert meerdere sneden per slag uit - elke doordringende stoot, elk stansstation, elke inkeping draagt tegelijkertijd kracht bij. Je moet in één keer de tonnage van alle actieve stations optellen. Voeg vervolgens de kracht toe van stripveren, stikstofcilinders en eventuele vorm- of buigbewerkingen. De standaardpraktijk in de industrie past een veiligheidsfactor van 15-20% toe bovenop het berekende totaal om rekening te houden met materiaalvariatie, gereedschapsslijtage en wrijving.
De waarden voor de schuifsterkte die deze berekeningen aandrijven, variëren aanzienlijk per materiaal:
| Materiaal | Geschatte schuifsterkte (ton/in²) | Relatieve krachtvraag |
|---|---|---|
| Aluminium (zacht) | ~11 | Laag |
| Messing (half-hard) | ~20 | Gematigd |
| Zacht staal (CR/HR) | 25 – 27 | Matig-Hoog |
| Roestvrij staal (gegloeid) | ~37 | Hoog |
| Roestvrij staal (half-hard) | ~50 | Zeer hoog |
Merk op hoe half{0}}hard roestvrij staal bijna vijf keer zoveel kracht vereist als zacht aluminium voor een identieke geometrie. Dit is precies de reden waarom de materiaalkeuze in stap 1 hier direct doorwerkt in de perscapaciteit en de ontwerpbeslissingen voor de stempelmatrijzen.
Progressieve matrijsstrookindeling en stationvolgorde
Voor stempelontwerp met grote- volumes is de stripindeling de plek waar technische creativiteit en productie-economie samenkomen. Een progressieve matrijsstrookindeling definieert hoe het onderdeel zich station voor station ontwikkelt terwijl de spoel door de matrijs wordt gevoerd. Een goede lay-out maximaliseert het materiaalgebruik (doelstelling boven 75%), handhaaft de stripstijfheid tijdens het aanvoeren en volgt de bewerkingen op om interferentie tussen stations te voorkomen.
De stripindeling bepaalt ook of uw ontwerp functioneert als een compact progressief systeem of transferstempelen vereist - waarbij individuele plano's mechanisch tussen afzonderlijke matrijsstations worden verplaatst. Overdrachtopstellingen zijn geschikt voor grotere onderdelen die de praktische limieten voor de strip{2}}breedte overschrijden, maar de mechanische complexiteit toevoegen.
Hier is het sequentiële proces voor het creëren van een effectieve striplay-out:
- Oriënteer het onderdeel op de strip- test meerdere hoeken en nestopstellingen om de oriëntatie te vinden die de stripbreedte en afval minimaliseert. Hoekig nesten kan het materiaalgebruik bij onregelmatige vormen aanzienlijk verbeteren.
- Voerverloop bepalen (pitch)- bereken de afstand die de strip per slag aflegt. Dit is gelijk aan de lengte van het onderdeel in de invoerrichting plus de brugbreedte (doorgaans 1,25 tot 1,5 keer de materiaaldikte) die nodig is tussen de onderdelen voor de integriteit van de strip.
- Volgorde van handelingen per station- plaats het doorboren en inkepingen in de vroege stations, het vormen en buigen in de middenstations, en het uiteindelijke afdekken of afsnijden bij het laatste station. Elk station moet werk verrichten dat de bovenstrooms gecreëerde kenmerken niet verstoort.
- Plaats geleidegaten in het eerste of tweede station- deze gaten grijpen op de pilotpennen bij elk volgend station, waardoor kleine onnauwkeurigheden in de voeding worden gecorrigeerd en de nauwkeurigheid van de kenmerken-om- bij alle bewerkingen wordt gegarandeerd.
- Ontwerp de draagstrip- het materiaal dat elk deel -in- in uitvoering verbindt, moet sterk genoeg zijn om door alle stations te duwen zonder te knikken, en toch zo gepositioneerd dat het de vormbewerkingen niet hindert. Rekbanddragers maken verticale beweging van onderdelen tijdens het tekenen mogelijk.
- Controleer waar nodig inactieve stations- plaats lege stations tussen zware werkzaamheden om het piektonnage per slag te verminderen en fysieke ruimte te bieden voor complexe gereedschappen.
- Bereken de totale stripbreedte en bevestig de beschikbaarheid van rollen- strookbreedte is gelijk aan deelbreedte plus twee randmarges. Controleer of standaard rollenmateriaal beschikbaar is in de vereiste breedte en dikte.
CAE-simulatiesoftware kan het volledige stempelontwerp valideren voordat er staal wordt gesneden. Moderne FEA-tools simuleren de materiaalstroom, voorspellen uitdunning en terugvering en signaleren interferentieproblemen per station. Deze virtuele validatie vervangt een groot deel van de kostbare fysieke proef-en-fouten die historisch geplaagd werden door de progressieve ontwikkeling van dobbelstenen -, een aanzienlijk voordeel als uw dobbelsteenbudget vijf of zes cijfers bedraagt.
Nu de vrije ruimte is berekend, het tonnage is bevestigd en de stripindeling op het scherm is voltooid, is de engineeringfase voltooid. De cijfers moeten nu fysiek staal worden - en dat betekent dat we overgaan naar de bewerkingsfase waarin toleranties tot op de duizendsten werkelijkheid worden.
Stap 4 Machinematrijscomponenten volgens specificatie
Technische tekeningen definiëren de matrijs op papier. Bewerking maakt het echt. Deze fase transformeert geharde gereedschapsstalen blanco's in precisiecomponenten waarbij toleranties gemeten in microns een matrijs die miljoenen cycli uitvoert, scheiden van een matrijs die duizenden cycli faalt. Of uw werkplaats nu vertrouwt op handmatige vlakslijpmachines of op een volledige CNC-cel, de bewerkingsvolgorde volgt dezelfde logica: verwijder eerst het bulkmateriaal, verfijn de geometrie geleidelijk en werk de werkoppervlakken als laatste af.
Elke gereedschaps- en matrijzenmaker herkent deze workflow als het hart van de productie van metaalstansgereedschappen. Hier is de volgorde van voorbewerken tot uiteindelijke afwerking:
- Ruwe machinematrijsblokken en stansvormstukken- verwijder bulkmateriaal en laat 0,5-1,0 mm materiaal achter op alle kritische oppervlakken voor afwerkingswerkzaamheden.
- Stress verlichten- ontspant thermisch de interne spanningen die worden geïntroduceerd tijdens het voorbewerken (behandeld in stap 5) om vervorming tijdens de eindbewerking te voorkomen.
- Semi-finishmachine- breng afmetingen binnen 0,05-0,10 mm van de uiteindelijke maat met behulp van CNC-frezen of conventioneel frezen met zorgvuldige instellingen.
- Warmtebehandeling om de hardheid te bereiken- verhard en temper de componenten vóór het eindslijpen (gedetailleerd in stap 5).
- Maak alle referentieoppervlakken af- vlakgeslepen matrijsvlakken en ponsvlakken om evenwijdigheid en referentievlakken vast te stellen.
- Draadvonk- of malslijpprofielen- snijd de definitieve pons- en matrijscontouren op maat met een nauwkeurigheid van micron-niveau.
- Eindpolijsten en ontbramen- breng werkoppervlakken naar de vereiste Ra-waarden en breek alle scherpe, niet-snijdende randen.
Ruwe bewerking en CNC-freesmatrijsblokken
Ruwe bewerking legt de basis. Voor werkplaatsen met CNC-capaciteit kunnen freescentra met drie--assen de bulkverwijdering efficiënt verwerken, - het uitgraven van zakken, stapsgewijs-boren van reliëfgebieden en het profileren van externe contouren met nog 0,5 mm of meer over voor afwerking. De voedingssnelheden blijven hier agressief omdat maatprecisie nog niet cruciaal is, maar je moet wel letten op thermische vervorming in grote matrijsblokken. Vloedkoelmiddel en uitgebalanceerde snijdieptes voorkomen spanningsopbouw waardoor het onderdeel later kromtrekt.
Winkels die met handmatige apparatuur werken, kunnen hetzelfde werk doen met conventioneel frezen, boren en kotteren. Handmatige benaderingen duren langer, maar blijven haalbaar voor single- station- en compound-matrijzen waar de geometrie eenvoudig is. Met name kaliberboren levert positionele nauwkeurigheid binnen 0,01-0,02 mm voor geleidepengaten en pluglocaties - voldoende voor standaard matrijs- en fabricagewerk wanneer CNC-boren niet beschikbaar is.
Ongeacht de methode valt de nauwkeurigheid van de ruwe bewerking voor frezen doorgaans in deTolerantiebereik IT11-IT13, met een oppervlakteruwheid van ongeveer 5-20 micrometer Ra. Dat is nog lang niet de definitieve specificatie, maar het vestigt de bijna-netvorm die latere operaties verfijnen.
Draadvonken voor precisiematrijsprofielen
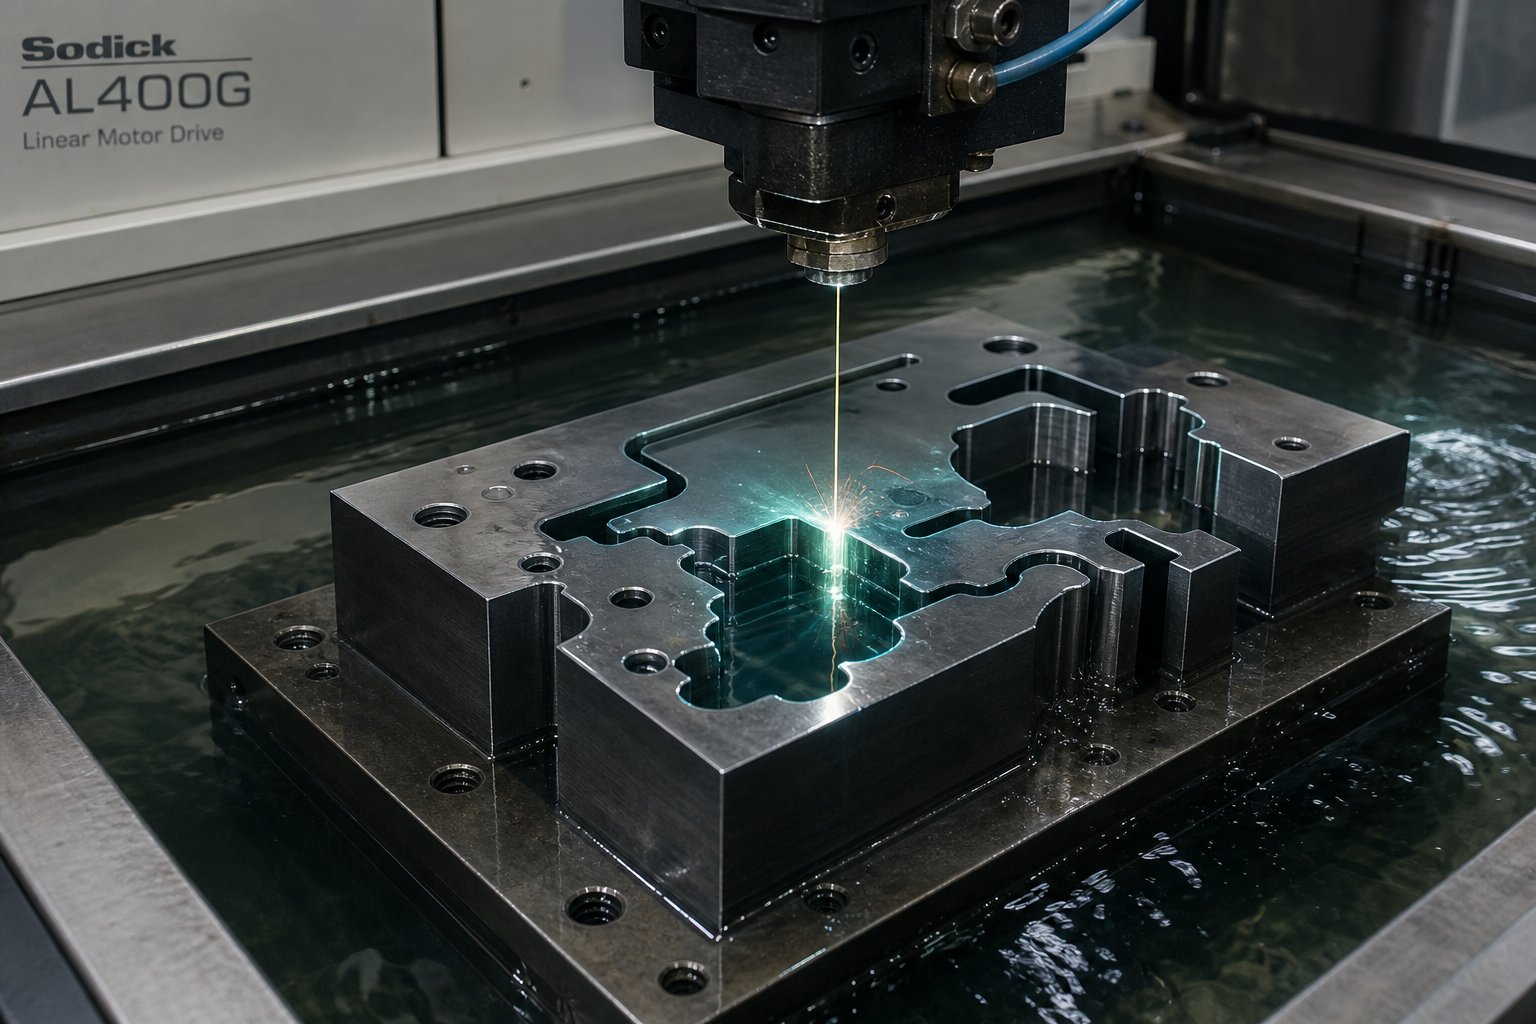
Complexe pons- en matrijscontouren - kleine radiussen, ingewikkelde uitgesneden vormen, scherpe interne hoeken - gaan vaak verder dan wat conventioneel frezen of slijpen kan bereiken. Draadvonken lost dit op door gebruik te maken van elektrische ontladingen tussen een dunne koperdraad en het werkstuk om materiaal te eroderen zonder mechanisch contact. De draad raakt het staal nooit, wat betekent dat er geen snijkracht is, dat het gereedschap niet doorbuigt en dat u volledig gehard gereedschapsstaal (60+ HRC) met hetzelfde gemak kunt bewerken als gegloeid materiaal.
Voor gereedschapstempeltoepassingen biedt draadvonken verschillende kritische voordelen. Het houdt standtoleranties van ±0,002-0,01 mmafhankelijk van de mogelijkheden en instellingen van de machine. Interne hoekradii worden alleen beperkt door de draaddiameter (typisch 0,1-0,3 mm) in plaats van de geometrie van de frees. En omdat het proces geen mechanische spanning genereert, behouden dunne ponsen en delicate matrijssecties de maatvastheid tijdens het snijden.
De typische draadvonkworkflow voor matrijsprofielen omvat een ruwe pass gevolgd door een of meer skim-passes. Elke skimpass verbetert zowel de maatnauwkeurigheid als de oppervlakteafwerking, waarbij de laatste passages Ra-waarden van minder dan 0,8 micrometer bereiken. Voor een prototype voor het stempelen van metaal waarbij u de punch-to-fit valideert voordat u zich toelegt op de volledige productietooling, maakt draadvonken een snelle iteratie mogelijk - herprogrammeer het pad, snijd het profiel opnieuw en test opnieuw zonder het hele blok te slopen.
Teams die niet over-eigen draadvonken of precisieslijpcapaciteit beschikken, werken vaak samen met gespecialiseerde fabrikanten. Bedrijven als YICHEN bieden end{2}}tot-matrijs-services voor het maken van de volledige bewerkingsworkflow - van CAE-simulatievalidatie tot CNC-bewerking en oppervlakteafwerking. Hunaangepaste stempelmatrijsoplossingenhaalbaarheidsanalyses, precisiebewerkingen, proefdraaien en inspecties onder één dak afhandelen, waardoor het proces wordt gestroomlijnd voor inkoopmanagers en gereedschapsingenieurs die productie-klaar stempelgereedschap nodig hebben zonder intern een hele metalen gereedschaps- en matrijzenfabriek uit te bouwen.
Normen voor oppervlakteafwerking en hun impact op de kwaliteit van onderdelen
De oppervlakteafwerking op de werkvlakken van de matrijzen vertaalt zich direct in de kwaliteit van het gestempelde onderdeel. Een ruw matrijsvlak krast bij elke slag het plaatmetaal, waardoor cosmetische defecten ontstaan en het invreten van materiaal wordt versneld. Een goed afgewerkt oppervlak vermindert wrijving, verlengt de slijpintervallen en produceert onderdelen die consistent aan de kwaliteitsnormen voldoen.
Streefwaarden voor oppervlakteruwheid voor componenten voor metaalstansen:
| Matrijscomponent | Afwerking doeloppervlak (Ra) | Waarom het ertoe doet |
|---|---|---|
| Pons snijvlak | 0.2 - 0.4 micrometer | Voorkomt het vastkleven van slakken en vermindert de stripkracht |
| Matrijsopening (snijland) | 0.2 - 0.8 micrometer | Controleert de braamvorming en de kwaliteit van het uitwerpen van de slak |
| Vormoppervlakken (buigen, tekenen) | 0.1 - 0.4 micrometer | Minimaliseert het vreten en krassen van materiaal op afgewerkte onderdelen |
| Geleidepen en busboringen | 0.4 - 0.8 micrometer | Zorgt voor een soepele matrijsbeweging en voorkomt stick-slip-slijtage |
| Afstrijkplaat gezicht | 0.8 - 1.6 micrometer | Geschikt voor materiaalcontact zonder buitensporige polijstkosten |
Om deze waarden te bereiken is slijpen als laatste bewerking op vlakke oppervlakken en polijsten of leppen op gecontourde gebieden vereist. Precisievlakslijpen bereikt de IT5-IT8-nauwkeurigheid met Ra-waarden van 0,16-1,25 micrometer - ruim binnen de stempelmatrijsvereisten voor parallelliteit en vlakheid op de matrijsvlakken.
Naast de ruwheidsgetallen bepalen twee geometrische toleranties of de matrijs correct functioneert onder persbelasting. De evenwijdigheid tussen de bovenste en onderste matrijsvlakken moet binnen 0,01 mm over de volledige matrijsbreedte blijven om ongelijkmatige speling en taps toelopende sneden te voorkomen. De loodrechtheid van de geleidepenboringen ten opzichte van het vlak van de matrijsschoen zorgt ervoor dat de bovenste en onderste helften recht blijven lopen - eventuele hoekfouten over de volledige slaglengte, waardoor de verkeerde uitlijning op sluithoogte wordt vergroot.
Voor het verifiëren van deze toleranties zijn meetklokken over grondoppervlakken en test-staafmetingen in geleidepenboringen nodig. Winkels zonder CMM-toegang kunnen betrouwbare resultaten behalen met behulp van precisiemaatblokken, meetklokken op magnetische basis en zorgvuldige techniek. De sleutel is het meten na de warmtebehandeling en het laatste slijpen - waarbij er nooit vanuit wordt gegaan dat de pre-afmetingen van het uitharden de thermische cyclus onveranderd hebben doorstaan.
Nu alle componenten machinaal zijn bewerkt, gemeten en gecontroleerd op druk, zijn ze klaar voor de thermische verwerking die ruw gereedschapsstaal omzet in geharde, slijtvast-bestendige matrijsoppervlakken die productievolumes kunnen overleven.
Stap 5 Warmtebehandeling van matrijsstaal voor maximale levensduur
Precisiebewerking geeft de matrijs zijn geometrie. Warmtebehandeling geeft het duurzaamheid. Twee ponsen kunnen identieke afmetingen hebben en dezelfde kwaliteit gereedschapsstaal hebben, maar zich toch heel anders gedragen onder drukbelasting - de ene duurt miljoenen slagen, de andere barst binnen enkele weken af. Het verschil is de microstructuur, en de microstructuur wordt volledig gevormd door de thermische cyclus die op het staal wordt toegepast. Voor stalen stempelmatrijzen die naar verwachting een hoge-productie zullen overleven, is warmtebehandeling geen stap die je moet afvinken. Het is het enige proces dat bepaalt of uw investering in stempelgereedschap en matrijzen de moeite waard is of voortijdig mislukt.
De kwaliteit van de warmtebehandeling bepaalt rechtstreeks de levensduur van de matrijs. Een afwijking van 50 graden F in de austenitisatietemperatuur of een gemiste tempereercyclus kan de standtijd van het gereedschap dramatisch verkorten, ongeacht hoe nauwkeurig de matrijs is bewerkt.
De volledige reeks warmtebehandelingen voor matrijzen voor plaatwerk volgt een specifieke volgorde, en het overslaan of overhaasten van een fase leidt tot mislukking:
- Stress verlichtenna ruwe bewerking om restspanningen op te heffen vóór het uitharden.
- Voorverwarmengeleidelijk aan om het risico op thermische schokken te verminderen.
- Austenitiserenbij de juiste temperatuur om carbiden op te lossen en austeniet gelijkmatig te vormen.
- Afschrikkenmet behulp van het juiste medium (lucht, gas, olie of zoutbad) op basis van de staalkwaliteit en de sectiegrootte.
- Cryogene traktatie(optioneel) om achtergebleven austeniet om te zetten voor maatvastheid.
- Woedeaanval- dubbel of drievoudig - om de uitdovingsspanningen te verlichten en de optimale hardheid-taaiheidsbalans te ontwikkelen.
- Laatste maalnadat de thermische cyclus is voltooid.
Matrijsstaal correct harden en afschrikken
Door het harden wordt de kristalstructuur van het staal getransformeerd van relatief zachte fases naar martensiet - de harde, slijtvaste- structuur waarmee onderdelen van de stempelmatrijs miljoenen keren kunnen worden gesneden en gevormd. Het proces begint met voorverwarmen, gaat door austenitiseren en eindigt met blussen.
Voorverwarmenvermindert de temperatuurgradiënt tussen het oppervlak van de matrijs en de kern. Gereedschapsstaal heeft een lage thermische geleidbaarheid, dus te snel verwarmen veroorzaakt interne spanning die scheuren of vervorming veroorzaakt. Voor D2 is het standaard voorverwarmbereik1200–1250 graden F (649–677 graden), vastgehouden totdat de dwars-sectie een uniforme temperatuur bereikt. Zware matrijsblokken hebben een langere egalisatietijd nodig dan dunne ponsen.
Austenitiserendlost legeringscarbiden op in de staalmatrix en zet de structuur om in austeniet. Elke kwaliteit heeft zijn eigen kritische temperatuurvenster:
- D2- 1795–1875 graden F (980–1025 graden), waarbij 1850 graden F vaak als praktisch doelwit wordt gebruikt.
- A2- 1750–1800 graden F (954–982 graden), iets lager dan D2 vanwege een andere legeringsbalans.
- S7- 1700–1750 graden F (927–954 graden), lager gehouden om de taaiheid te behouden.
De inweektijd begint pas nadat de hele sectie de doeltemperatuur heeft bereikt - een gebruikelijke referentie is 45-60 minuten per inch dikte. Bij een te lage temperatuur of een te korte week blijven de carbiden onopgelost, waardoor de hardheid en slijtvastheid afnemen. Een te hoge of te lange korrel veroorzaakt vergroving van de korrels, overmatig vastgehouden austeniet en een verhoogd risico op barsten.
Afschrikkenvergrendelt de harde martensitische structuur door snel genoeg af te koelen om de vorming van zachte fase te onderdrukken. D2 is een lucht-hardend staal, wat betekent dat gecontroleerde luchtkoeling of gasdrukafschrikking volledige hardheid bereikt met minimale vervorming - een groot voordeel voor het stansen van stalen componenten met een complexe geometrie. A2 hardt ook lucht-effectief uit. S7 kan olieafschrikking gebruiken voor zwaardere secties waar luchtkoeling alleen niet voldoende hardheid door de kern bereikt.
Na het blussen moet de matrijscomponent afkoelen tot ongeveer 120–150 graden F (50–66 graden) voordat het temperen begint. In dit stadium is het staal extreem hard maar gevaarlijk bros - vers martensiet onder hoge interne spanning. Als u het tempereren 's nachts uitstelt, bestaat het risico van spontane scheuren, vooral in complexe matrijsgeometrieën.
Tempercycli voor optimale taaiheid en hardheid
Bij tempereren wordt het afgeschrikte staal opnieuw verwarmd tot een gecontroleerde temperatuur onder het kritische bereik, waardoor interne spanningen worden verlicht en broos als-afgeschrikt martensiet wordt omgezet in een hardere, stabielere structuur. Zonder temperen zou de productie van gestempeld plaatmetaal de matrijs binnen enkele dagen vernietigen - de randen zouden onder cyclische persbelastingen afbrokkelen, barsten of afbrokkelen.
Dubbel temperen is standaardpraktijk voor matrijsstaal voor koud-bewerking. De eerste cyclus verlicht het grootste deel van de uitdovingsspanning en begint met het stabiliseren van de microstructuur. Door tussen de cycli terug af te koelen tot kamertemperatuur kan eventueel achtergebleven austeniet worden omgezet in vers martensiet, dat vervolgens door de tweede tempering wordt gestabiliseerd. Voor kritische stempelmatrijzen of -matrijzen die maatvastheid vereisen, biedt drievoudig temperen een aanvullende verzekering.
De ontlaattemperatuur bepaalt de uiteindelijke balans tussen hardheid en taaiheid:
| Temperingsstrategie | Typische temperatuur | Verwachte hardheid | Meest geschikt voor |
|---|---|---|---|
| Lage-temperatuurtemperatuur | ~400 graden F (205 graden) | 60–62 HRC | Maximale slijtvastheid; toepassingen met lage-impact |
| Dubbele temperatuur op hoge-temperatuur | 900–960 graden F (480–515 graden) | 58–60 HRC | Dimensionale stabiliteit, spanningsverlichting, productiematrijzen op lange termijn- |
Voor de meeste stempelmatrijscomponenten die productievolumes draaien, levert dubbele tempering bij hoge temperatuur bij 900-960 graden F een veiliger evenwicht op. Je offert 1-2 HRC op ten opzichte van een lage- temperatuur, maar krijgt een aanzienlijk betere dimensionale stabiliteit en scheurweerstand - eigenschappen die veel belangrijker zijn als de matrijs tijdens zijn levensduur miljoenen treffers krijgt.
Hier is de praktische conclusie: een onder-geharde matrijs (te agressief getemperd of te laag geaustenitiseerd) verslijt voortijdig omdat de snijkanten niet voldoende hard zijn om slijtage door het werkstuk te weerstaan. Een te-geharde matrijs (te weinig geknoeid of te koud getemperd) barst en barst omdat deze de impactenergie van elke persslag niet kan absorberen. Het doel is dat het smalle venster ertussenin - hard genoeg is om slijtage te weerstaan, sterk genoeg om schokken te absorberen - en door een goede tempering kom je daar consequent terecht.
Stressverlichtend om dimensionale vervorming te voorkomen
Het verlichten van stress is de stap die vaak-over het hoofd wordt gezien en die kostbaar nabewerking voorkomt. Bij ruwe bewerking ontstaan er restspanningen in het matrijsblok als gevolg van snijkrachten, warmteontwikkeling en ongelijkmatige materiaalverwijdering. Als je het blok verhardt zonder eerst deze spanningen te verlichten, komen ze ongecontroleerd vrij tijdens de austenitiserende-quench-cyclus, waardoor de matrijs buiten de tolerantie kromtrekt. Het resultaat is een onderdeel dat niet meer past, waardoor her-bewerking of sloop nodig is - nadat u al in de volledige warmtebehandelingscyclus heeft geïnvesteerd.
Het spanningsverlichtingsproces verwarmt het ruwe -bewerkte onderdeel tot een subkritische temperatuur (doorgaans 1050–1200 graden F / 565–650 graden voor de meeste gereedschapsstaalsoorten), houdt het lang genoeg vast zodat de spanning gelijkmatig kan ontspannen en koelt vervolgens langzaam af in de oven. Geen uitdoving, geen fasetransformatie - alleen gecontroleerde thermische relaxatie. Het onderdeel is maatvast en klaar voor uitharding met voorspelbare, minimale vervorming.
Wanneer stress verlichten:
- Na zware voorbewerking (vooral asymmetrische materiaalverwijdering uit grote blokken).
- Na lasreparaties aan matrijscomponenten.
- Vóór de laatste warmtebehandeling van grote of geometrisch complexe stempelmatrijscomponenten.
- Na agressief slijpen op geharde oppervlakken - voorkomt een spanningsvermindering bij lage- temperatuur bij 25-50 graden F onder de eindtemperingstemperatuur dat slijpscheuren zich kunnen voortplanten.
Cryogene behandeling vertegenwoordigt het tegenovergestelde uiteinde van het temperatuurspectrum. Door gehard staal af te koelen tot ongeveer -196 graden (-321 graden F), wordt het vastgehouden austeniet (een zachte, onstabiele fase die tijdens het afschrikken wordt opgesloten) omgezet in martensiet. Dit verbetert de dimensionale stabiliteit in de loop van de tijd (geen langzame transformatie waardoor maatveranderingen tijdens gebruik optreden) en kan de slijtvastheid verbeteren.Cryogene behandelingis het meest relevant voor precisiematrijzen, ponsen, meters en snijgereedschappen waarbij maatafwijking onaanvaardbaar is. Voor plaatwerkmatrijzen voor algemeen gebruik- levert een goede dubbele tempering vaak voldoende stabiliteit zonder de extra kosten en complexiteit van cryogene verwerking.
De thermische cyclus is voltooid wanneer het matrijsonderdeel getemperd, stabiel en op de beoogde hardheid - tevoorschijn komt, klaar voor de laatste slijpgang die alle oppervlakken aan de specificaties brengt. Bij het slijpen na een warmtebehandeling moet gebruik worden gemaakt van lichte passages, de juiste koelvloeistof en een gecontroleerde materiaalverwijdering om schade door herverhitting te voorkomen die de zorgvuldige metallurgie waarin u zojuist hebt geïnvesteerd teniet doet.
Stap 6 Monteer en lijn alle matrijscomponenten uit
Uw matrijscomponenten zijn nu gehard, getemperd en geslepen tot de uiteindelijke afmetingen. Elk exemplaar is een afzonderlijk precisieonderdeel. Bij assemblage worden die afzonderlijke onderdelen een functionerend systeem - en kan onzorgvuldig werk elk uur aan bewerking en warmtebehandeling dat eraan voorafging, ongedaan maken. Een verkeerd uitgelijnde geleidepen, een onjuiste sluithoogte of een te weinig voorgespannen veer zorgen niet alleen voor slechte onderdelen. Het beschadigt de matrijs zelf, soms onherroepelijk herstel. De juiste montage van metalen stempelmatrijzen volgt een bewuste volgorde die de pasvorm en uitlijning in elke fase verifieert voordat de pers ooit in gebruik wordt genomen.
Geleidepennen plaatsen en evenwijdigheid verifiëren
Geleidepennen vormen de uitlijningsruggengraat van elke matrijsstempel. Ze zorgen ervoor dat de bovenste en onderste helften bij elke slag perfect uitgelijnd blijven en absorberen de zijdelingse krachten die anders de pons uit het midden zouden duwen ten opzichte van de matrijsopening. Het is niet-onderhandelbaar dat ze goed passen.
De standaardconfiguratie maakt gebruik van eenperspassing (interferentiepassing)in één schoen - meestal de onderste - en aSlip-fit door geharde bussenin de schoen van de tegenstander. De perspassing vergrendelt de pin permanent op zijn plaats zonder enige beweging. De bussen zorgen voor een geleide beweging met net genoeg speling (meestal 0,005-0,012 mm) voor soepel fietsen zonder zijdelingse speling. Smeer de bussen tijdens de installatie lichtjes met matrijsspecifieke olie om vreten bij de eerste slagen te voorkomen.
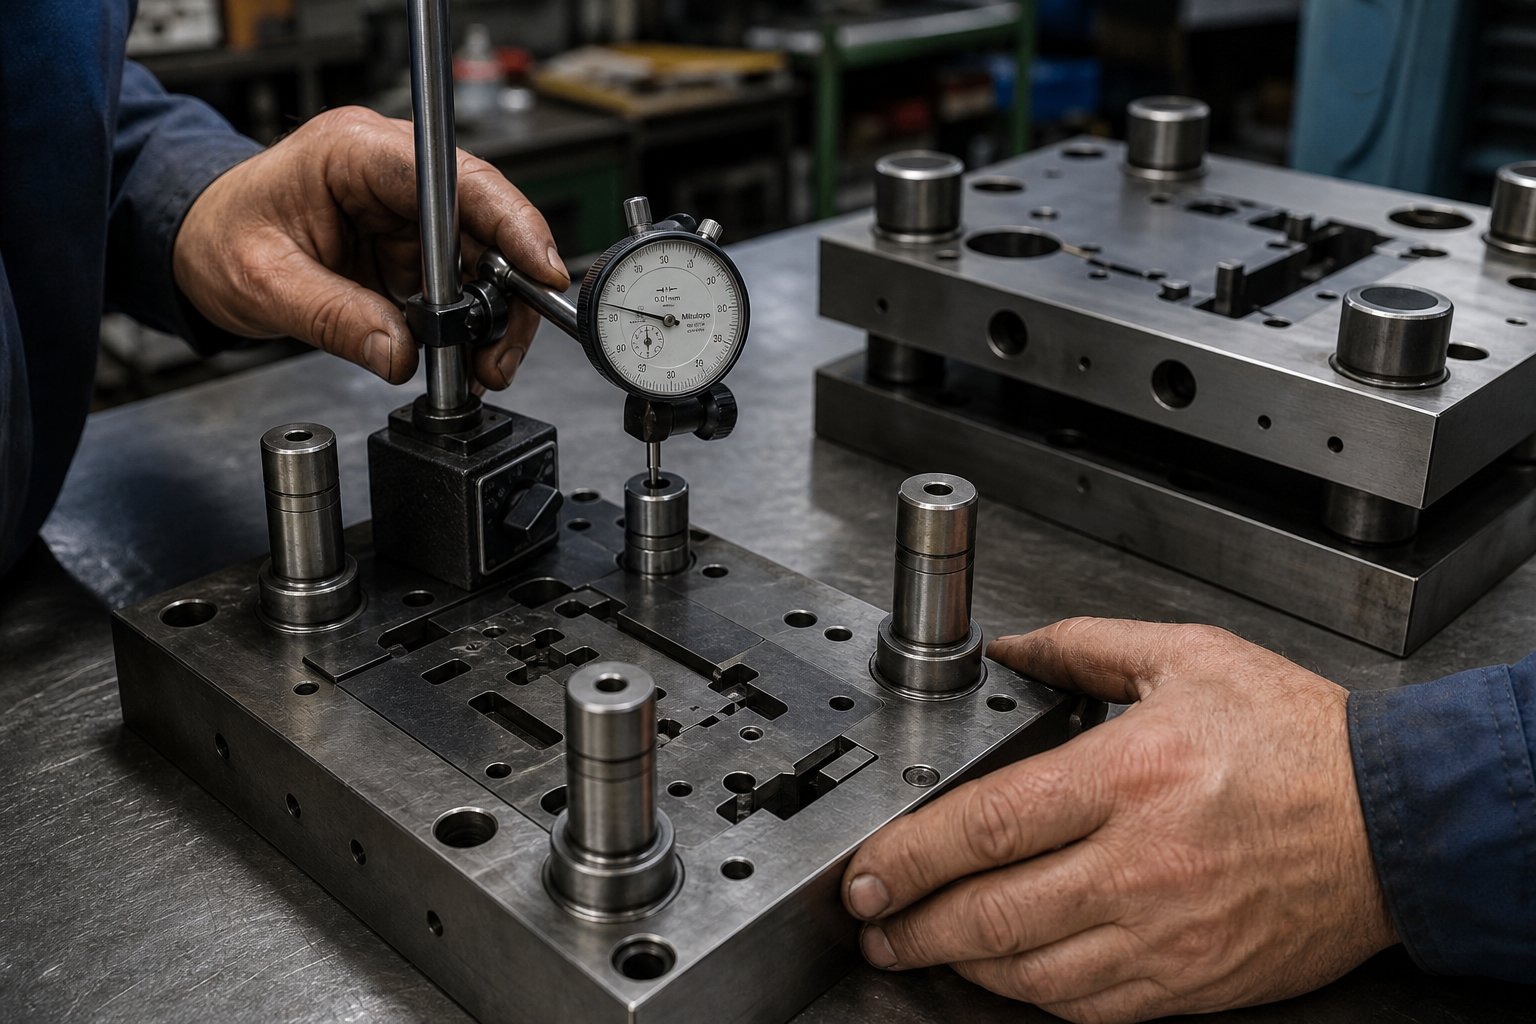
Voordat u andere metalen stempelcomponenten monteert, moet u de loodrechtheid van de geleidepen controleren. Plaats een meetklok op een magnetische basis tegen de pin-as en veeg over de volledige lengte. De aanvaardbare slingering is 0,01 mm of minder over de werklengte. Elke hoekfout vermenigvuldigt zich hier over de slag - een pin die 0,02 mm helt op het schoenoppervlak vertaalt zich in een verkeerde uitlijning van 0,04-0,06 mm bij volledige slagverlenging, genoeg om de snijranden te beschadigen of een ongelijkmatige afschuiving te veroorzaken.
Nadat de pinnen zijn geïnstalleerd en gecontroleerd, schuift u de bovenste schoen op de geleiders. Het moet soepel bewegen zonder enige waarneembare zijspeling. Als er vastlopen optreedt, controleer dan op bramen op de busboring of op een kleine verkeerde uitlijning tussen de middelpunten van de geleidepen, waardoor de schoenen niet parallel lopen. Forceer de bovenschoen nooit naar beneden. - De binding betekent dat er iets mis is en als je er doorheen drukt, worden zowel de bus als de pin beschadigd.
De parallelliteit tussen de bovenste en onderste schoenvlakken voltooit de uitlijningscontrole. Plaats een nauwkeurig geslepen parallelle staaf over de onderste schoen en veeg met een meetklok in gesloten positie over het bovenste schoenoppervlak. De afwijking moet binnen 0,0005 inch per inch matrijsbreedte blijven. Corrigeer eventuele afwijkingen door het schoenvlak licht te lappen of door de plaatsing van de vulring aan te passen voordat u verder gaat.
Instellen van de matrijssluitingshoogte en veervoorspanning
De sluithoogte van de matrijs is de totale hoogte van de geassembleerde matrijs in volledig gesloten positie. Deze afmeting moet binnen de beschikbare matrijs-hoogte - van de pers vallen, de afstand van het ramvlak tot de bovenkant van de steun in het onderste dode punt, minus de dikte van de steun. Klinkt eenvoudig, maar er is verwarring tussenpers gesloten hoogte en matrijs gesloten hoogteveroorzaakt echte schade. Als de matrijs te hoog is voor het instelbereik van de pers, rekt het frame uit en worden de verbindingen onder overmatige kracht samengedrukt. Als het te kort is, sluit de dobbelsteen nooit volledig en komen de onderdelen er onvolledig uit.
Meet de sluithoogte terwijl de matrijs volledig gesloten is, met behulp van een zacht afstandsstuk (vulstuk op materiaaldikte) tussen de stempel- en matrijsvlakken. De totale stapelhoogte - inclusief eventuele stootborden of parallellen die onder de matrijsschoen - zijn geplaatst, is de sluithoogte van uw dobbelsteen. Controleer of deze waarde tussen de minimale en maximale matrijs-hoogtespecificatie van de pers ligt voordat u iets vastschroeft.
De veervoorspanning komt daarna. Of u nu spiraalveren, urethaankussens of stikstofgascilinders gebruikt, de regel is hetzelfde: veren mogen bij volledige slag slechts 15-25% van hun vrije lengte samendrukken. Het overschrijden van dit bereik veroorzaakt vermoeidheidsproblemen: veren barsten, gascilinders verliezen druk en urethaankussens worden permanent vastgezet. Meet de vrije lengte van elke veer, bereken de samengedrukte lengte op gesloten hoogte en controleer of de compressieverhouding binnen veilige grenzen valt. Als een veer bij het sluiten meer dan 25% wordt samengedrukt, is de veer te kort of moet de sluithoogte worden aangepast.
Bij matrijsstempels met progressieve bewerkingen veroorzaakt een ongelijkmatige veervoorspanning over de stripperplaat kantelen tijdens de stripaanvoer, wat leidt tot papierstoringen en schade aan de piloot. Controleer of alle veerholtes zich op gelijke diepte bevinden en of de veren dezelfde specificaties hebben. - Het mengen van veerconstanten van verschillende leveranciers is een veel voorkomende maar vermijdbare fout.
Montagevolgorde van schoen tot stripperplaat
De matrijsassemblage volgt een bottom-up, outside-logica. U brengt eerst de uitlijning tot stand (geleidingssysteem), monteert vervolgens werkende componenten (matrijsblok, stempels) en installeert ten slotte secundaire systemen (stripper, veren, piloten). Het haasten van deze stappen of het overslaan van de reeks introduceert fouten die zich tijdens de levensduur van de dobbelsteen verergeren.
Hier is de volledige montagevolgorde voor stempelmatrijzen:
- Reinig alle componenten- ontvet oppervlakken, verwijder verpakkingsolie en inspecteer elk onderdeel onder goed licht op scheuren, bramen of transportschade.
- Monteer geleidepennen in de onderschoen- perspassing in geruimde boringen, controleer loodrechtheid met indicator.
- Bevestig het matrijsblok aan de onderste schoen- draai de borstbouten kruislings vast om kromtrekken te voorkomen. Controleer of het matrijsvlak evenwijdig is aan de schoen, binnen de specificaties.
- Installeer geleidebussen in de bovenste schoen- controleer of de geleidepennen soepel glijden.
- Monteer de ponshouder en ponsen op de bovenste schoen- controleer of elke stempel concentrisch is uitgelijnd met de bijpassende matrijsopening door de matrijs langzaam te sluiten en de uniformiteit van de speling te controleren.
- Installeer de achterplaat- positie tussen de ponskoppen en de bovenste schoen om de impactkracht te verdelen en stoten in het zachtere schoenmateriaal te voorkomen.
- Monteer de stripperplaat met veren- stel de veervoorspanning in binnen het compressiebereik van 15-25%; bevestig een uniforme stripdruk over het plaatvlak.
- Installeer piloten, locators en voedingscomponenten- Zorg ervoor dat piloten bij progressieve matrijzen het stripmateriaal nauwkeurig ingrijpen op de ontworpen invoerafstand.
- Controleer alle spelingen met opvulmateriaal- schuif materiaal-dikte vulstuk tussen elke pons- en matrijsopening om een lichte uniforme weerstand te garanderen zonder binding.
- Voer een langzame handmatige cyclus uit (drooglopen)- inch sluit de matrijs zonder materiaal, luisterend naar contact, schrapen of vastlopen op elk punt van de slag.
Voor progressieve metalen stempelmatrijzen is dit ook de plaats waar u deze installeertinkepingen omzeilen- kleine reliëfsneden in de matrijs waardoor de strip naar voren kan worden gevoerd, zelfs als een geleidepen nog gedeeltelijk vastzit. Negatieve en positieve bypass-inkepingen in stempelmatrijzen voor plaatstaal hebben dezelfde kernfunctie, maar verschillen qua geometrie. Negatieve bypass heeft een verlichte ingangshoek die de strip zijdelings duwt terwijl deze voortbeweegt, terwijl positieve bypass zorgt voor een verhoogd geleidingsoppervlak. Beide typen voorkomen het knikken van de strip en het breken van de piloot tijdens de voortgang van de invoer, vooral bij hogere perssnelheden waarbij de invoertiming van cruciaal belang wordt.
Zelfs met zorgvuldige volgordebepaling blijven bepaalde montagefouten bestaan in winkels die vertrouwen op ervaring in plaats van op meting. Dit zijn de meest voorkomende storingen en de oorzaken ervan:
- Verkeerd uitgelijnde geleidepennen- veroorzaakt vreten tussen bussen en pennen, waardoor de wrijving toeneemt totdat de matrijs halverwege- de slag vastloopt. Progressieve schade vernietigt zowel de bus- als de penoppervlakken.
- Onjuiste sluithoogte (matrijs te hoog voor pers)- genereert buitensporige tonnage waardoor het persframe overbelast raakt, stoten breken en de matrijsschoen kan barsten.
- Onvoldoende veerdruk van de stripper- zorgt ervoor dat het plaatmetaal bij de teruggaande slag aan de pons blijft kleven, waardoor de slakken terug door de matrijs worden getrokken en daaropvolgende slagen worden geblokkeerd.
- Ongelijkmatig boutkoppel op matrijsblokbevestiging- introduceert een kanteling in het matrijsvlak waardoor een niet-uniforme speling ontstaat, waardoor aan de ene kant een taps toelopende afschuiving ontstaat en aan de andere kant overmatige braam.
- Ontbrekende of verkeerd geplaatste achterplaat- zorgt ervoor dat de ponskoppen in het zachtere schoenstaal terechtkomen, waardoor geleidelijk de concentriciteit verloren gaat en de speling groter wordt dan de tolerantie.
Elk van deze fouten is detecteerbaar vóór de eerste productiehit -, als je meet. De 30 minuten die besteed zijn aan het vegen van de indicatoren en het controleren van de vulweerstand besparen u dagenlang probleemoplossing en wekenlang wachten op vervangende onderdelen.
Een volledig geassembleerde matrijs die op de bank zit, is nog geen productiegereedschap. Het wordt er pas één nadat er echt materiaal doorheen is gehaald, de output is gemeten en de onvermijdelijke discrepanties tussen de ontwerpintentie en de fysieke realiteit zijn gecorrigeerd. In dat validatieproces - de try-out - bewijst de assemblage zichzelf of onthult wat er moet worden aangepast.
Stap 7 Voer een matrijsproef uit en pas deze aan voor productiekwaliteit
Het is nog steeds niet bewezen dat een volledig gemonteerde matrijs in de pers zit. Totdat er echt materiaal doorheen stroomt en de output de inspectie doorstaat, is het gereedschap een hypothese - en geen productiegereedschap. Die try-out is het proces waarbij deze hypothese methodisch wordt getest, beginnend met treffers met een laag-risico en escalerend naar volledige productieomstandigheden, terwijl gaandeweg elke tekortkoming wordt gediagnosticeerd en gecorrigeerd. Het overhaasten van deze fase om een deadline te halen, is de reden waarom winkels bij de derde productierun slecht gestempelde metalen onderdelen verzenden of gereedschap vernietigen.
Tryout is iteratief van aard. Plan meerdere cycli van treffers, meten, aanpassen en opnieuw-hits. Winkels die de try-out als één enkele doorgang beschouwen, worden consequent geconfronteerd met productiefouten, noodreparaties van matrijzen en kwaliteitsproblemen die veel meer kosten dan de extra dag van zorgvuldige validatie.
Eerste hits uitvoeren van papier tot productiemateriaal
De progressieve aanpak van de eerste treffers minimaliseert het risico voor de dobbelsteen en brengt problemen vroegtijdig aan het licht. Zie het als een gecontroleerde escalatie:
- Papieren hits- sluit de matrijs op een vel papier of karton met een lagere perssnelheid. De indruk laat zien of alle stoten gelijkmatig contact maken, of de sluithoogte correct is en of een onderdeel interfereert voordat dit zou moeten. Geen metaal, geen risico op gereedschapsschade.
- Zacht materiaal raakt (aluminium of koper)- voer een paar bewegingen uit op zachte, dunne platen. Aluminium vervormt gemakkelijk, waardoor uitlijningsproblemen, onvolledige vorming en spelingsproblemen aan het licht komen zonder dat geharde ponsen aan volledige snijbelastingen worden blootgesteld. Controleer de onderdelen van zacht- materiaal op afschuifpatroon en symmetrie.
- Productiemateriaal op lage snelheid- voer het daadwerkelijke productie-kwaliteitvel in de matrijsstempelpers met lagere snelheid (enkele--taktmodus). Inspecteer elk metalen gestempeld onderdeel onmiddellijk op bramen, maatnauwkeurigheid, randconditie en oppervlaktedefecten.
- Productiesnelheid met geladen strip- onderdelen met een lage snelheid- doorstaan de inspectie en worden opgevoerd tot het beoogde aantal slagen per minuut. Sommige problemen - verkeerde invoer, trekken van slakken, warmteontwikkeling - verschijnen alleen bij de productiecadans.
AlsMetalForming Magazine-aantekeningen, is het mogelijk dat het eerste voltooide onderdeel van een progressieve matrijs met volledige schroefdraad niet onmiddellijk voldoet aan de maatvereisten. Stampers moeten vaak verschillende onderdelen uitvoeren met de strip volledig geladen voordat de matrijs tot rust komt en een goede output produceert, omdat de eerste slagen de persram kunnen laten ontlasten in gebieden waar volledige stripspanning nodig is om correct te vormen.
Veelvoorkomende matrijsproblemen identificeren en corrigeren
Elke try-out onthult iets - de vraag is of je kunt lezen wat de onderdelen je vertellen. Elk defect aan een metalen onderdeel is terug te voeren op een specifieke hoofdoorzaak in de matrijs, en voor elke hoofdoorzaak is een gerichte oplossing nodig. Hier zijn de meest voorkomende try-out-defecten in kaart gebracht naar hun oorsprong en correcties:
| Defect | Wat je ziet | Oorzaak | Corrigerende actie |
|---|---|---|---|
| Overmatige braam | Verhoogde scherpe rand boven 10% van de materiaaldikte | Onvoldoende pons-om- de matrijsspeling, of versleten/botte snijranden | Snijkanten opnieuw-slijpen; controleer en pas de speling per zijde aan; uitlijning controleren |
| Slakken trekken | Naaktslakken bleven aan het slagvlak plakken en werden door de matrijs teruggetrokken | Onvoldoende matrijslandlengte, onvoldoende vacuümonderbreking of oliezuigeffect | Vergroot het matrijsland tot 1,0-1,5x materiaaldikte; functies voor het vasthouden van slakken toevoegen; verminder de smering op het stempelvlak |
| Ongelijkmatige scheursporen | De polijstbandbreedte varieert rond de snijomtrek | Verkeerde uitlijning van punch-to-sterven; niet-parallelle dobbelsteenvlakken | Controleer de uitlijning van de geleidepen opnieuw-; snijvlakken opnieuw-slijpen voor parallelliteit; controleer het koppelpatroon van de montagebouten |
| Terugvering | Buighoek opent na het vormen voorbij het doel | Elastisch herstel in materiaal; onvoldoende compensatie voor overbuiging in de matrijsgeometrie | Vergroot de overbuighoek (doorgaans 2-5 graden voor zacht staal, meer voor hoge sterkte); voeg munten of dieptepunten toe aan de top van de bocht |
| Scheuren in bochten | Breuken aan de buitenste buigradius | Buigradius te krap voor materiaalvervormbaarheid; graanrichting evenwijdig aan de buiglijn | Vergroot de buigradius; blanco oriëntatie roteren; gebruik meer vervormbare materiaalkwaliteit |
| Verkeerde invoer/verkeerd geplaatste functies | Gaten of kenmerken verschuiven de positie van onderdeel-naar-onderdeel | Schade aan de piloot, invoer-fout in releasetiming of slippen van de strip | Inspecteer piloten op slijtage; pas de invoer aan-laat de timing los zodat de rollen loskomen nadat de piloot is binnengegaan, maar vóór volledige inschakeling; verifieer de voortgangsafstand |
Bramen verdienen speciale aandacht omdat ze de meest voorkomende proefvondst zijn. Volgens de analyse van industriële defecten ontstaan er bramen wanneer de breukzones van de stempel en de matrijs niet goed op elkaar aansluiten -, hetzij door een onjuiste speling, versleten snijranden, een slechte uitlijning of variaties in de materiaaldikte. Als de braamhoogte 10% van de materiaaldikte overschrijdt, moet de matrijs worden ingegrepen voordat de productie begint. Het handhaven van de juiste speling en scherpe randen is de belangrijkste controle, en het monitoren van de braamhoogte tijdens de productie zorgt voor een vroegtijdige waarschuwing voordat onderdelen buiten de specificaties vallen.
Terugveringscorrectie vereist vaak de meeste iteratie. Materialen met een hoge-sterkte en roestvrij staal stuiteren agressief terug, en de compensatiehoek is niet altijd voorspelbaar op basis van berekeningen alleen. Verwacht twee tot drie aanpassingscycli - lichtjes overbuigen, meten, aanpassen, opnieuw-slaan - voordat de gevormde elementen de doelhoek consistent behouden.
Consistente onderdeelkwaliteit bereiken door middel van iteratie
Een enkel goed onderdeel valideert de dobbelsteen niet. Consistente kwaliteit tijdens een proefrun van 30-50 opeenvolgende metalen stansonderdelen bevestigt dat het gereedschap stabiel is. Meet kritische afmetingen op de eerste-artikelonderdelen met behulp van schuifmaten, meters of CMM-apparatuur op basis van de afdruktoleranties van de onderdelen. Variatie in het spoor tijdens de run - als de positie van het gat na 30 treffers met 0,05 mm afwijkt, is er iets aan het slijten of verschuiven, zelfs als afzonderlijke onderdelen nog steeds aan de inspectie voldoen.
Belangrijkste metingen tijdens proefvalidatie:
- Braam hoogte- verifieer onder de maximale callout (vaak 0,05-0,10 mm voor nauwkeurig gestempelde metalen onderdelen).
- Kenmerk-tot-kenmerkdimensies- bevestig dat de gatafstanden, randafstanden en buiglocaties binnen de afdruktolerantie blijven.
- Buig hoeken- meting met gradenboog of optische comparator na volledig elastisch herstel.
- Vlakheid- controleer de afgestanste onderdelen op een vlakke plaat met voelermaatjes; spoelset of restspanning kunnen platte delen doen buigen.
- Oppervlakteconditie- inspecteer op krassen, vreetsporen of stempelafdrukken die wijzen op problemen met contact met het gereedschap.
Wanneer alle afmetingen gedurende de hele monsterrun gelden, documenteert u de persinstellingen - tonnage, sluithoogte, invoerlengte, snelheid en smeerinstellingen. Deze worden uw basislijn voor het opstarten van de productie en toekomstige matrijzenopstellingen op dezelfde metaalstempelmachine. Elke afwijking van deze instellingen tijdens de productie is een startpunt voor probleemoplossing wanneer de kwaliteit achteruitgaat.
De try-out is ook het moment om het perstonnage onder werkelijke belasting te bevestigen. Veel winkels voeren een stop-blokaflezing uit terwijl de matrijs volledig van schroefdraad is voorzien - om te controleren of de pers gaat scheuren of doorbuigt onder de werkelijke krachten die door alle actieve stations tegelijkertijd worden gegenereerd. Als de pers doorbuigt, moet de ram iets naar beneden komen om de juiste vormdiepte en snijkwaliteit te behouden, vooral op dikkere of-sterke gestempelde metalen onderdelen.
De gestempelde onderdelen die de inspectie doorstaan, markeren consequent de overgang van gereedschapsontwikkeling naar productiegereedheid. Maar productiegereedheid is niet de eindstreep - het is het startpunt van voortdurende onderhoudsverantwoordelijkheid die bepaalt of deze dobbelsteen daadwerkelijk de miljoenen treffers overleeft waarvoor je hem hebt ontworpen.
Stap 8 Onderhoud uw matrijs en weet wanneer u deze moet uitbesteden
Consistente onderdelen die tijdens de try-out van de pers rollen, voelen als een finishlijn. In werkelijkheid markeren ze het begin van een veel langere race. Een metalen stempelmatrijs die is gemaakt van eersteklas gereedschapsstaal en nauwkeurig-bewerkt volgens microntoleranties, zal nog steeds slag na slag degraderen - snijkanten bot worden, geleidepennen slijten, veren moe worden en uitlijningsafwijkingen optreden. Het verschil tussen een dobbelsteen die miljoenen treffers overleeft en een dobbelsteen die bij 200.000 treffers faalt, komt neer op gedisciplineerd, schema-gedreven onderhoud dat wordt uitgevoerd voordat er defecten optreden in productieonderdelen.
Opstellen van slijpschema's en inspectie-intervallen
Effectief onderhoud houdt rechtstreeks verband met de hitaantallen in plaats van alleen met kalenderdata. Een matrijs die 50.000 slagen per week maakt, verslijt sneller dan een matrijs die 5 keer per week draait.000 - Het is duidelijk dat veel winkels nog steeds standaard wekelijkse inspecties uitvoeren, ongeacht de werkelijke productie-intensiteit. Het productieproces van stempels beloont op bewijs gebaseerde -planning: houd uw trefferteller bij, registreer braamtrends en laat de gegevens u vertellen wanneer onderhoud nodig is.
Een praktisch uitgangspunt voor een op maat gemaakte metalen stempelmatrijs in middelgrote-volumeproductie is een verscherpingsbeoordeling elke 50.000-150.000 slagen, afhankelijk van de materiaalhardheid en de kwaliteit van het gereedschapsstaal. Roestvrij staal en zeer sterke materialen versnellen de slijtage van de randen en verkorten de intervallen. Zachtere materialen zoals aluminium en messing verlengen ze. Pas vanaf daar aan op basis van wat u tijdens inspecties waarneemt.
Hier leest u wat u bij elk onderhoudsinterval moet inspecteren:
- Baanbrekende staat- controleer op ronding, afbrokkeling, micro-scheurtjes en braamhoogte op monsteronderdelen die vlak voor het uitschakelen zijn getrokken.
- Slijtage geleidepen en bus- voel of er losheid zit, luister naar abnormaal geluid tijdens het fietsen en zoek naar krassen of krassen op de oppervlakken van de spelden.
- Lente vermoeidheid- meet de vrije lengte volgens de originele specificaties; vervang elke veer die meer dan 10% van zijn vrije lengte heeft verloren of zichtbare scheuren vertoont.
- Uitlijningsdrift- veeg een meetklok over de bovenste en onderste matrijsvlakken in gesloten positie; een afwijking groter dan 0,01 mm duidt op montageverschuiving of geleidingsslijtage.
- Beveiliging van bevestigingsmiddelen- controleer alle montagebouten, paspennen en houders op losheid veroorzaakt door cyclische trillingen.
- Evacuatiepaden schrappen- verwijder de opbouw van naaktslakken, splinters en vuil dat zich ophoopt in matrijsholten en goten tussen runs.
- Smering levering- bevestig dat het smeermiddel alle geplande toepassingspunten bereikt zonder verstoppingen of droge plekken.
De juiste slijptechniek is net zo belangrijk als de timing. Slijp het ponsvlak en het matrijsvlak gelijkmatig om de oorspronkelijke geometrie en spelingrelatie te behouden. Verwijder slechts voldoende materiaal om een zuivere snijkant te herstellen - doorgaans 0,05-0,10 mm per slijpcyclus. Pas na het slijpen de sluithoogte aan met dezelfde hoeveelheid verwijderd om een correcte matrijssluiting te behouden. Als u die aanpassing overslaat, wordt er bij elke verscherping geleidelijk meer ruimte vrijgemaakt, waardoor uiteindelijk dezelfde braamproblemen ontstaan die u probeerde te elimineren.
AlsMetalForming-tijdschriftbenadrukt dat winkels de onderhoudskosten gescheiden van de reparatiekosten moeten bijhouden. Preventief onderhoud behoudt de huidige toestand van de matrijs. Reparatie herstelt iets dat al kapot is. Wanneer deze twee op één hoop worden gegooid, ziet het management te hoge 'onderhoudskosten' en zet het team onder druk om de lijndienst te verminderen - precies de verkeerde reactie. Een toename van de geplande onderhoudsactiviteiten zou moeten overeenkomen met een afname van noodreparaties en verborgen kosten voor stilstand.
Herkennen wanneer een matrijs herwerkt of vervangen moet worden
Slijpen en vervangen van componenten zorgen voor normale slijtage. Maar wanneer hetzelfde station kort na de service uitvalt, of de dimensionale drift binnen een paar duizend hits van een geverifieerde opstelling terugkeert, heeft routineonderhoud zijn limiet bereikt. Deze patronen duiden op diepere problemen - geaccumuleerde spelingverandering over de gehele matrijs, structurele vermoeidheid in de schoen of een fundamentele tekortkoming in het ontwerp die met geen enkele hoeveelheid slijpen kan worden opgelost.
Let op deze escalatietriggers in het productieproces van metaalstansen:
- Terugkerende bramen of dimensionale afwijkingen, zelfs na geverifieerde verscherping en uitlijningscorrectie.
- Afbrokkelen of barsten van de snijkanten in plaats van geleidelijke afronding - dit duidt op overbelasting of materiaalmoeheid die verder gaat dan wat met slijpen wordt aangepakt.
- Vervanging van geleidepen of bus was meer dan twee keer per jaar nodig op een productiematrijs.
- Bij cumulatief slijpen is voldoende materiaal verwijderd (doorgaans 3-5 mm in totaal) waardoor het bereik van de sluithoogte-aanpassing is uitgeput.
- De toleranties van onderdelen zijn kleiner geworden als gevolg van technische veranderingen en de bestaande matrijsgeometrie kan niet langer aan de nieuwe specificaties voldoen.
Wanneer deze tekenen verschijnen, moet de beslissing worden genomen tussen reconditionering (het opnieuw opbouwen van versleten delen en het herstellen van de uitlijning) en volledige vervanging. Het reconditioneren van pakken sterft waarbij de schoen, de geleiders en de algehele structuur gezond blijven, maar de werkende componenten hun levensduur hebben overschreden. Vervanging is de juiste beslissing wanneer de structurele integriteit in gevaar komt, wanneer de cumulatieve herbewerkingskosten de kosten van nieuwbouw benaderen, of wanneer het productievolume gereedschap vereist dat in staat is tot nauwkeurig matrijzen met consistentie op automobielniveau-.
Wanneer moet u samenwerken met een professionele stempelmaker?
Veel winkels gaan op een effectieve manier om met het slijpen, vervangen van veren en het vervangen van basiscomponenten -in huis. Dat werkt voor eenvoudige stansmatrijzen en gematigde productievolumes. Maar er is een duidelijke grens waar de interne -capaciteit opraakt en professionele metaalstampers met volledige technische middelen de betere weg worden.
| Scenario | Onderhoud in huis regelt het | Professionele matrijzenmaker vereist |
|---|---|---|
| Randslijpen op standaard gereedschapsstaal | Ja - vlakslijpmachine en basisbevestiging voldoende | Geen - tenzij de geometrie complex is of er een nieuwe vorm van draadvonken nodig is |
| Vervanging van veer en onderdelen | Ja - voorraad vervangende onderdelen en standaardmontage | Geen - tenzij aangepaste componenten re-her-engineering vereisen |
| Progressieve herbouw van het dobbelsteenstation | Mogelijk als de winkel over draadvonken en CNC-slijpen beschikt | Ja - wanneer meerdere stations een herontwerp of CAE-validatie nodig hebben |
| Auto-stempelmatrijzen met PPAP-vereisten | Zelden overtreffen - documentatie- en validatie-eisen de meeste interne winkels | Ja - volledig kwaliteitssysteem, simulatie en inspectiecapaciteit vereist |
| Nieuwe matrijs voor gewijzigde onderdeelgeometrie of groter volume | Geen - tenzij de winkel een volledige-toolroom is | Ja - haalbaarheidsanalyse, ontwerp, bewerking en uitproberen allemaal vereist |
| Analyse van de oorzaak van een defecte matrijs- waarvoor CAE-simulatie vereist is | Nee - de meeste winkels hebben geen expertise op het gebied van FEA-software en simulatie | Ja Met - simulatie worden vormproblemen geïdentificeerd die onzichtbaar zijn voor fysieke inspectie |
Een nuttige bedrijfsoverzichtsvraag voor metalen stempelmatrijzen die u aan elke potentiële partner kunt stellen: bestrijken ze de volledige workflow, van haalbaarheid tot productievalidatie, of alleen afzonderlijke bewerkingsstappen? Het onderscheid is van belang omdat bij een matrijs die herhaaldelijk faalt, vaak het hele proces opnieuw moet worden bekeken - en niet slechts één enkel onderdeel opnieuw- moet worden bewerkt.
Voor teams die hun interne -productiecapaciteit- zijn ontgroeid of die productie-kwaliteitsgereedschap nodig hebben voor contracten met hoge- volumes, elimineert de samenwerking met een volledige- dienstverlener de coördinatieoverhead van het beheren van afzonderlijke leveranciers voor ontwerp, machinale bewerking, warmtebehandeling en uitproberen. YICHEN biedt bijvoorbeeld aanOfferteaanvraag-klaar op maat gemaakte stempelmatrijzendie haalbaarheidsanalyse, CAE-simulatie, precisiebewerking, proefdraaien en eindinspectie omvatten - dezelfde workflow die in deze handleiding wordt behandeld, uitgevoerd onder één kwaliteitssysteem. Deze geïntegreerde aanpak is vooral waardevol voor stempelmatrijzen voor auto's en andere precisietoepassingen waarbij traceerbaarheid en goedkeuringspercentages voor de eerste -een directe invloed hebben op de productietijdlijnen.
Of u uw metalen stempelmatrijs nu- zelf onderhoudt of samenwerkt met een specialist, het principe blijft hetzelfde: bij onderhoud blijft de investering behouden die u in elke voorgaande stap heeft gedaan. Houd het aantal treffers in de gaten, inspecteer systematisch, verscherp voordat de randen kapot gaan en escaleer eerlijk wanneer de routinematige zorg niet meer stand houdt. Een dobbelsteen die is gebouwd om miljoenen treffers te overleven, kan dit alleen doen als het onderhoudsprogramma erachter even gedisciplineerd is.
Veelgestelde vragen over het maken van een stempelmatrijs
1. Hoe lang duurt het om een stempelmatrijs helemaal opnieuw te maken?
Een eenvoudige blindmatrijs voor één-station heeft doorgaans 4-8 weken nodig, van ontwerp tot en met het uitproberen, terwijl een complexe progressieve matrijs 12 tot 20 weken of langer kan duren. De tijdlijn is afhankelijk van de complexiteit van het onderdeel, de materiaalkeuze, de bewerkingsmethode (handmatig vs. CNC/draadvonken), warmtebehandelingscycli en het aantal proefiteraties dat nodig is om een consistente onderdeelkwaliteit te bereiken. Werkplaatsen met interne draadvonk- en CNC-capaciteit kunnen de tijdlijnen aanzienlijk verkorten in vergelijking met het uitbesteden van bewerkingsstappen.
2. Wat is het beste gereedschapsstaal voor stempelmatrijzen?
Er bestaat niet één beste gereedschapsstaal - de juiste keuze hangt af van de bewerking en het productievolume. D2-gereedschapsstaal (54-61 HRC) blinkt uit in lange- stans- en doorsteekbewerkingen vanwege de uitzonderlijke slijtvastheid. A2 biedt een uitgebalanceerde combinatie van hardheid en taaiheid voor matrijzen met gemiddeld-volume en langere ponsen. S7 biedt superieure schokbestendigheid voor zware stans- en buigbewerkingen. Voor toepassingen met extreem grote- volumes of schurende materialen kunnen hardmetalen wisselplaten de levensduur van de matrijzen met 500-1000% verlengen ten opzichte van massief gereedschapsstaal in specifieke stations.
3. Hoe berekent u de pons- en matrijsspeling bij het stempelen van plaatstaal?
De matrijsspeling per zijde is gelijk aan de materiaaldikte vermenigvuldigd met een spelingspercentage. Gebruik voor zacht staal 5-10% per zijde; Zachtere materialen zoals aluminium hebben 5-7% nodig, terwijl hardere materialen zoals roestvrij staal 10-12% of meer nodig hebben. Het stansen van 1,5 mm zacht staal met 8% per zijde geeft bijvoorbeeld 0,12 mm speling aan elke zijde, waardoor de matrijsopening 0,24 mm groter is dan de totale stempel. De juiste speling zorgt voor een zuivere uitlijning van de breuk, minimale braam en een langere standtijd.
4. Wat veroorzaakt overmatige bramen op gestempelde onderdelen en hoe verhelp je dit?
Overmatige bramen - verhoogde scherpe randen die groter zijn dan 10% van de materiaaldikte - zijn het gevolg van onvoldoende speling tussen de stempels- en- de matrijs, botte of versleten snijranden, of een verkeerde uitlijning tussen de stempel en de matrijs. De oplossing bestaat uit het opnieuw-slijpen van de snijranden om de scherpte te herstellen, het verifiëren en aanpassen van de speling per zijde zodat deze overeenkomt met de materiaalspecificaties, en het controleren van de uitlijning van de geleidepen en de parallelliteit van de matrijsvlakken. Het monitoren van de braamhoogte tijdens de productie dient als een systeem voor vroegtijdige waarschuwing dat onderhoud in gang zet voordat onderdelen buiten de specificaties vallen.
5. Wanneer moet u het maken van stempelmatrijzen uitbesteden in plaats van zelf- te bouwen?
Besteed uit wanneer uw project de capaciteit van de interne -apparatuur overschrijdt -, vooral wanneer u geen draadvonken heeft voor complexe profielen, CAE-simulatie nodig heeft voor ontwerpvalidatie, PPAP-documentatie van auto--kwaliteit nodig heeft, of wanneer progressieve matrijsstations opnieuw ontworpen moeten worden. Matrijzenmakers met volledige-service, zoals YICHEN, verzorgen haalbaarheidsanalyses, simulaties, precisiebewerkingen, proefruns en inspecties onder één kwaliteitssysteem, waardoor coördinatie tussen-leveranciers wordt geëlimineerd. Deze geïntegreerde aanpak is vooral waardevol voor contracten met een hoog-volume waarbij de goedkeuringspercentages voor de eerste- een directe impact hebben op de productietijdlijnen.


