


Wat zijn gestempelde onderdelen en waarom ze ertoe doen
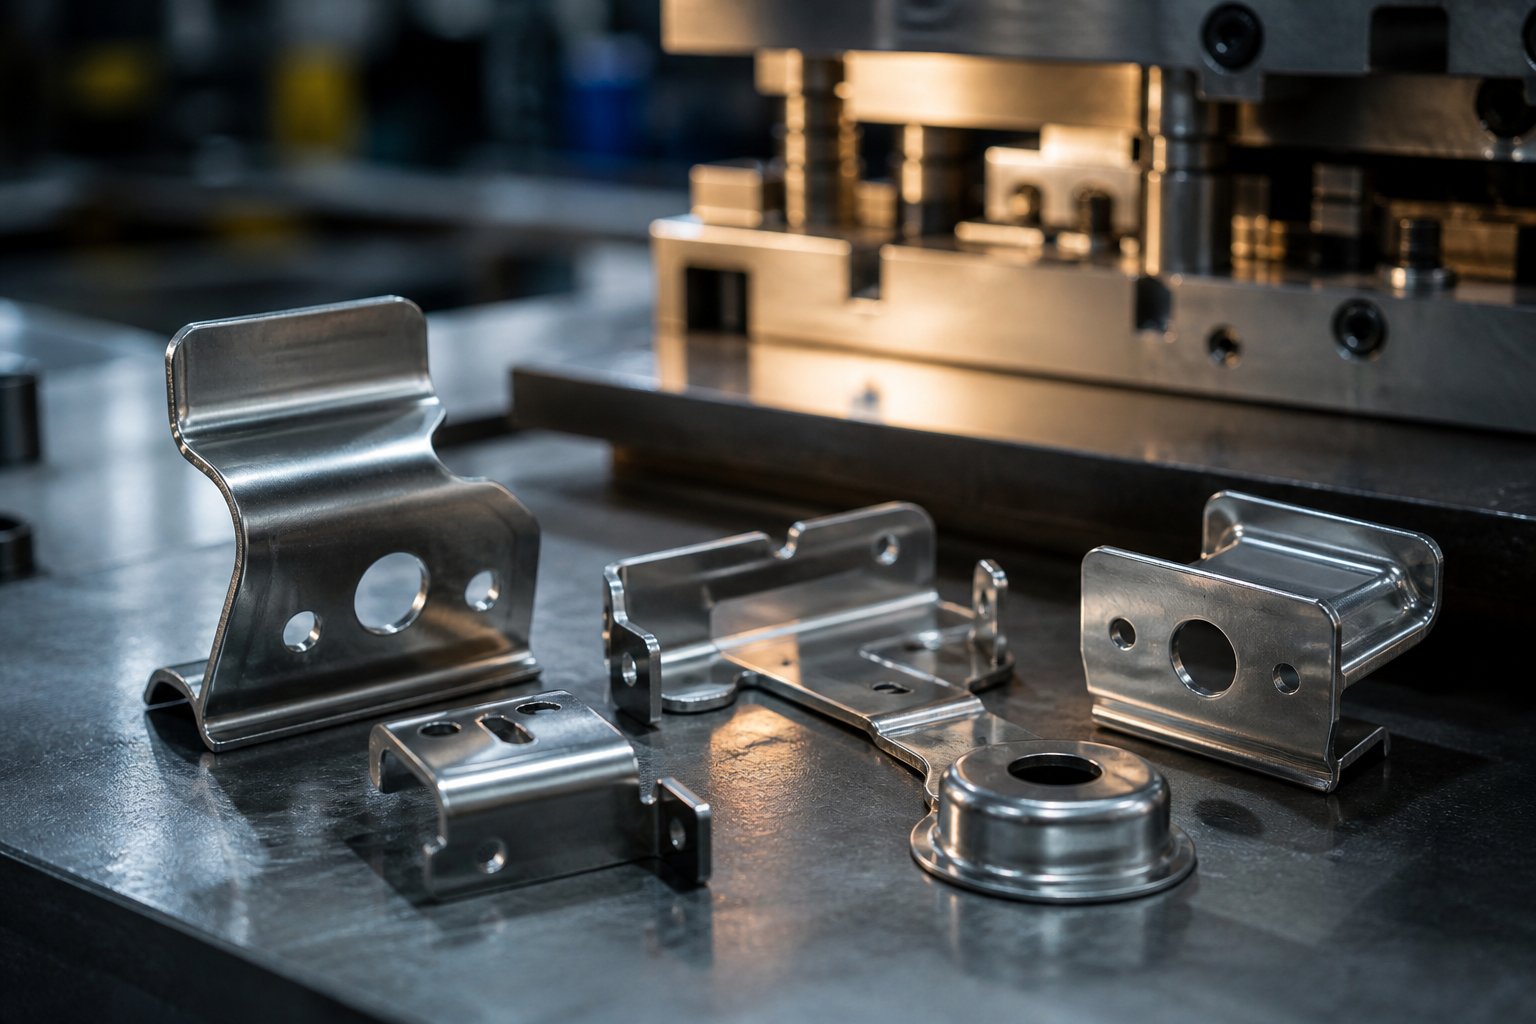
Pak een metalen beugel, elektrische aansluiting of autoclip op en je hebt waarschijnlijk een onderdeel vast dat begon als plat plaatstaal. Het bereikte zijn uiteindelijke vorm niet door bewerking of gieten, maar door gecontroleerde kracht die werd uitgeoefend door precisiegereedschap in een stempelpers. Dit zijn met stempels gestempelde onderdelen en ze vormen een groot deel van de metalen componenten die in alles voorkomen, van consumentenelektronica tot zware apparatuur.
Wat zijn matrijzen gestempelde onderdelen
Met matrijzen gestempelde onderdelen zijn metalen componenten die worden geproduceerd door plaatstaal in of door gehard gereedschap (matrijs genoemd) te persen dat het materiaal in een of meer persslagen in een specifieke geometrie snijdt, buigt of vormt.
Dus wat is een dobbelsteen precies? Het is een gespecialiseerd, uniek-a-precisiegereedschap dat is ontworpen om plaatmetaal in de gewenste vorm of profiel te snijden en te vormen. De werksecties van de matrijs zijn doorgaans gemaakt van hardbaar gereedschapsstaal of hardmetaal, en een matrijs wordt gebruikt voor het uitvoeren van nauwkeurige bewerkingen-doorboren, stansen, buigen, tekenen-waarbij het ruwe materiaal wordt omgezet in afgewerkte stempeldelen.
Stel je een koekjesvormer voor, maar dan eentje die onder tonnen kracht werkt, toleranties van slechts 0,0002 inch vasthoudt en miljoenen cycli uitvoert zonder de nauwkeurigheid te verliezen. Dat is de schaal van de techniek achter het stempelen van matrijzen. In tegenstelling tot subtractieve processen waarbij materiaal wordt verwijderd, werken stempels en stempels samen om metaal opnieuw vorm te geven met minimaal afval, waardoor het proces snel, herhaalbaar en kosteneffectief-wordt bij volume.
Waarom het ontwerp van de matrijzen de uitkomsten van onderdelen bepaalt
Dit is waar de meeste ingenieurs in de fout gaan: ze specificeren de geometrie, toleranties en het materiaal van een onderdeel op een tekening zonder na te denken over hoe de gereedschapsbeslissingen stroomopwaarts zullen bepalen of die specificaties haalbaar zijn. De relatie tussen matrijsontwerp en onderdeelkwaliteit is direct en meedogenloos.
Elk kenmerk van een afgewerkt gestempeld onderdeel is terug te voeren op iets in de matrijs:
- Randkwaliteithangt af van de snijspeling tussen pons en matrijsblok-typisch ongeveer 10% van de materiaaldikte voor een zuivere afschuiving.
- Dimensionale nauwkeurigheidvertrouwt op geleidingssystemen, piloten en de structurele stijfheid van matrijsschoenen, waardoor alles slag na slag op één lijn blijft.
- Oppervlakteafwerkingwordt beïnvloed door de toestand van het matrijsoppervlak, de smering en de vormsnelheid.
- Geometrische consistentietijdens lange productieruns hangt af van slijtvaste-materialen en goede onderhoudsintervallen van de matrijzen.
Wanneer matrijsstempels het plaatmetaal raken, geeft het gereedschap niet alleen vorm aan een onderdeel-het codeert kwaliteit in elk stuk.Een goed-ontworpen dobbelsteenproduceert duizenden identieke componenten zonder secundaire bewerkingen. Een slecht ontworpen exemplaar genereert schroot, bramen, dimensionale afwijkingen en kostbare stilstand.
Dit artikel neemt een deel-eerste perspectief. In plaats van de matrijscomponenten afzonderlijk te catalogiseren, gaan we na hoe elke gereedschapsbeslissing-matrijstype, materiaalkeuze, spelingsstrategie, vormingsmethode-wordt weergegeven in het voltooide onderdeel dat u in uw hand houdt. Of u nu gestempelde onderdelen specificeert voor een nieuw product of kwaliteitsproblemen op een bestaande lijn oplost, als u begrijpt wat matrijzen zijn en hoe deze de resultaten bepalen, heeft u de mogelijkheid om onderdelen meteen de eerste keer goed te maken.
Soorten stempelmatrijzen en wanneer deze te gebruiken
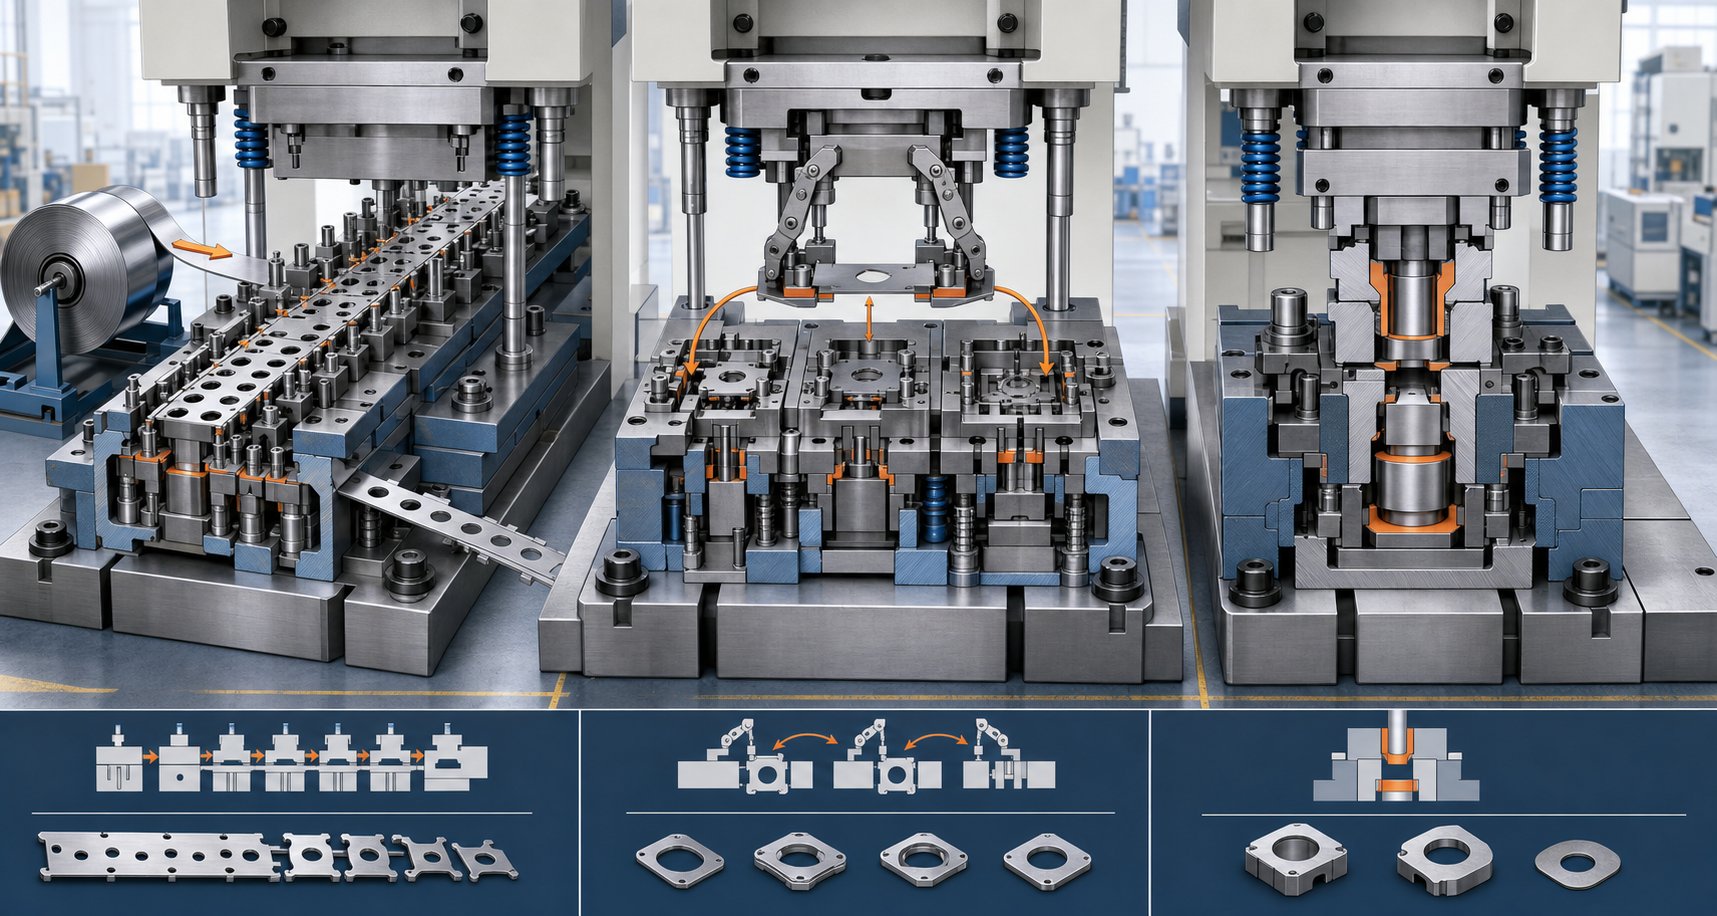
Het matrijstype is de eerste splitsing in de weg. Als u de verkeerde keuze maakt, betaalt u te veel voor gereedschap dat u niet nodig hebt, of kampt u met kwaliteitsproblemen omdat de matrijsarchitectuur niet overeenkomt met de geometrie van uw onderdeel. Drie primaire soorten stempelmatrijzen bestrijken de overgrote meerderheid van productiescenario's: progressief, overdracht en samengesteld. Elk ervan verwerkt verschillende combinaties van complexiteit, grootte en volume van onderdelen-en elk levert fundamenteel verschillende kosten-per-onderdeel op.
Welke metalen stempels architectuur past bij uw project? Dat hangt af van hoe uw voltooide onderdeel eruit ziet, hoeveel u er nodig heeft en hoe krap uw toleranties zijn.
Progressieve matrijzen voor complexe onderdelen met een hoog volume-
Progressieve stempels zijn de werkpaarden van het stempelen met grote- volumes. Een doorlopende strook plaatmetaal wordt in de matrijs gevoerd en door een reeks stations voortbewogen, die elk een andere bewerking uitvoeren:-het doorboren van een gat, het uitkerven van een rand, het vormen van een bocht en het bijsnijden van een profiel. Tegen de tijd dat de strip het eindstation bereikt, scheidt een volledig afgewerkt deel zich af van de draagstrip.
U zult merken dat progressieve matrijzen het werkstuk tussen de bewerkingen nooit loslaten. De strip zelf fungeert als transportband en zorgt ervoor dat elk onderdeel van station tot station nauwkeurig op één lijn blijft. Dit maakt ze ideaal voor kleine tot middelgrote onderdelen-met meerdere functies: elektrische contacten, beugels, clips, connectoren en aansluitingen.
De afweging? Hogere gereedschapskosten vooraf en beperkte flexibiliteit voor ontwerpwijzigingen zodra de matrijs is gebouwd. Maar bij productieruns van honderdduizenden of miljoenen dalen de kosten per onderdeel aanzienlijk, waardoor progressieve matrijzen in de loop van de tijd extreem zuinig worden. De cyclussnelheden zijn hoog-vaak 100 tot 1500 slagen per minuut, afhankelijk van de complexiteit van de onderdelen-omdat er geen handmatige handelingen tussen de bewerkingen plaatsvinden.
Overdrachtstempels voor grote of diepe-getrokken onderdelen
Wanneer een onderdeel te groot is om verbonden te blijven met een strip, of de geometrie ervan diepe trekkingen en complexe drie{0}}-vormen vereist, komen transfermatrijzen tussenbeide. In plaats van door de matrijs op een draagstrip te bewegen, worden eerst individuele plano's gesneden en vervolgens mechanisch overgebracht tussen onafhankelijke stations met behulp van grijpers of shuttle-mechanismen.
Deze scheiding geeft transfermatrijzen een belangrijk voordeel: elk station kan zware vormbewerkingen uitvoeren-dieptrekken, opnieuw-slaan, flenzen-zonder de geometrische beperkingen van stripvoortgang. Grote autopanelen, cilindrische behuizingen en diepe kom-componenten vereisen doorgaans deze aanpak.
Transfermatrijzen besparen ook materiaal. Omdat er geen verbindingsweb tussen de onderdelen is (zoals progressieve matrijzen een draagstrip gebruiken), elimineert u dat afval, waardoor de materiaalkosten voor elk stuk worden verlaagd. De wisselwerking is langere insteltijden, hogere gereedschapscomplexiteit en iets lagere cyclussnelheden vergeleken met progressief stempelen.
Samengestelde matrijzen voor platte precisieonderdelen
Samengestelde matrijzen hebben een geheel andere benadering. Ze voeren meerdere snijbewerkingen uit,-stansen en doorboren, bijvoorbeeld-in één enkele persslag. Alles gebeurt gelijktijdig in plaats van opeenvolgend. Dit maakt ze zeer geschikt-voor vlakke onderdelen die een nauwe positionele nauwkeurigheid tussen onderdelen vereisen, zoals ringen, vulplaten, platte contactplaten en pakkingen.
Omdat al het snijden in één keer gebeurt, blijft de relatie tussen gaten, sleuven en het buitenprofiel behouden. Er is geen cumulatieve positioneringsfout van station- naar- stationoverdracht. Voor stempelmatrijzen voor plaatstaal die eenvoudige vlakke geometrieën produceren bij gematigde volumes, leveren samengestelde matrijzen uitstekende precisie tegen lagere gereedschapskosten dan progressieve alternatieven.
De beperking is duidelijk: samengestelde matrijzen zijn niet bestand tegen buigen, vervormen of dieptrekken. Ze zijn een instrument op één-vlak. Als uw onderdeel een driedimensionale vormgeving nodig heeft-, heeft u een andere stempelmatrijsarchitectuur of secundaire bewerkingen stroomafwaarts nodig.
Vergelijking van de Three Die-architecturen
| Criteria | Progressieve sterven | Overdracht sterven | Samengestelde sterven |
|---|---|---|---|
| Beste deelgeometrie | Kleine tot middelgrote- onderdelen met meerdere kenmerken (buigingen, gaten, vormen) | Grote onderdelen, diep-getekende vormen, complexe 3D-geometrie | Platte onderdelen vereisen een nauwkeurige relatie van gat-tot-rand |
| Typisch productievolume | Hoog (100K tot miljoenen) | Gemiddeld tot hoog (10.000 tot honderdduizenden) | Laag tot gemiddeld (1K tot 100K) |
| Haalbare toleranties | +/-0,05 mm tot +/-0,1 mm | +/-0,1 mm tot +/-0,2 mm | +/-0,025 mm tot +/-0,05 mm |
| Relatieve gereedschapskosten | Hoog | Hoog | Laag tot gemiddeld |
| Cyclussnelheid | Zeer snel (100-1,500+ SPM) | Matig (15-80 SPM) | Matig tot snel (50-300 SPM) |
Beslissingskader: uw matrijstype kiezen
Kiezen tussen deze drie architecturen hoeft geen giswerk te zijn. Loop deze vragen in volgorde door, en het juiste antwoord wordt meestal duidelijk:
- Is het onderdeel vlak, zonder bochten of vormen?Zo ja, dan biedt een samengestelde dobbelsteen waarschijnlijk de beste verhouding tussen precisie- en- de kosten.
- Heeft het onderdeel naast het snijden meerdere bewerkingen nodig (buigen, trekken, vormen)?Zo ja, dan heeft u een progressieve dobbelsteen of een transferdobbelsteen nodig.
- Kan het onderdeel tijdens alle handelingen op een draagstrip blijven zitten?Als het onderdeel klein genoeg is en geen diepe trekkingen vereist, is een progressieve dobbelsteen de beste keuze qua snelheid en kosten-per-stuk.
- Is het onderdeel te groot voor stripaanvoer, of moet er diepgetrokken worden, verder dan wat de stripvoortgang mogelijk maakt?Zo ja, dan verwerkt een transfermatrijs de geometrie zonder compromissen.
- Wat is uw jaarlijkse productievolume?Hoge volumes (100K+) rechtvaardigen de investering in gereedschap in progressieve matrijzen. Middelgrote volumes kunnen de voorkeur geven aan overdracht of samenstelling, afhankelijk van de complexiteit. Lage volumes kunnen wijzen op samengestelde matrijzen of eenvoudiger gereedschap met secundaire bewerkingen.
- Hoe krap zijn uw toleranties?Als vlakheid en nauwkeurigheid van de gatpositie van cruciaal belang zijn voor een eenvoudig onderdeel, leveren samengestelde matrijzen de beste resultaten. Als nauwkeurigheid van kenmerk-tot- van belang is in complexe geometrie, zorgen progressieve matrijzen met precisiepiloten voor consistentie.
De stempelmatrijs die u kiest, bepaalt het plafond voor wat uw voltooide onderdeel kan bereiken-wat betreft toleranties, oppervlaktekwaliteit en productie-efficiëntie. Maar de architectuur is slechts de helft van het verhaal. Binnen elk van deze matrijstypes werkt een reeks cruciale componenten samen om het metaal daadwerkelijk vorm te geven, en het begrijpen van hoe deze componenten op elkaar inwerken is wat een goed onderdeel onderscheidt van een afgedankt onderdeel.
Belangrijke stempelmatrijscomponenten die uw onderdelen vormen
Een matrijsarchitectuur geeft je de blauwdruk, maar de individuele stempelmatrijscomponenten binnen die structuur doen het eigenlijke werk. Elk stuk speelt een specifieke rol bij het snijden, geleiden of controleren van het plaatmetaal terwijl het verandert in een afgewerkt onderdeel. Wanneer deze matrijscomponenten in harmonie samenwerken, krijgt u strakke randen, nauwkeurige afmetingen en herhaalbare kwaliteit, run na run. Wanneer zelfs maar één element uitvalt, komen defecten snel aan het licht.
Beschouw een matrijssamenstel als een precisie-instrument met tientallen onderling afhankelijke onderdelen. Als u begrijpt hoe elk stuk het metaal beïnvloedt, heeft u een echte invloed bij het specificeren van toleranties of het diagnosticeren van kwaliteitsproblemen op de persvloer.
Interactie tussen pons- en matrijsblokken
De relatie tussen plaatwerkpons en matrijsblok vormt de kern van elke snijbewerking. De stempel daalt af in het plaatmetaal, terwijl het matrijsblok de tegenoverliggende snijrand eronder vormt. De opening tussen deze twee oppervlakken-die bekend staat als snijspeling-controleert vrijwel alles over de kwaliteit van uw snijkant.
Wanneer de speling is geoptimaliseerd (meestal5 tot 15% van de materiaaldikteafhankelijk van de legering), knipt het metaal schoon. De stempel duwt het materiaal voorbij zijn schuifsterkte en de breuk plant zich netjes voort tussen de rand van de stempel en de opening van het matrijsblok. De slak valt vrij door het matrijsblok en het resterende gat of profiel heeft een gladde afschuifzone met minimale braam.
Als u die speling te krap instelt, vergroot u de snijkracht, versnelt u de ponsslijtage en loopt u het risico dat het gereedschap breekt. Te los en het materiaal rolt in plaats van te knippen, waardoor rafelige randen en te grote bramen ontstaan die een secundaire afwerking vereisen. De boringgeometrie van het matrijsblok heeft ook invloed op het vasthouden van de slakken-als de slakken niet netjes worden uitgeworpen, stapelen ze zich op en beschadigen ze het volgende onderdeel of de pons zelf.
Matrijsschoenen, geleidingssystemen en uitlijning
Stel je voor dat je een pers laat draaien met 600 slagen per minuut, terwijl de bovenste en onderste helften zelfs maar een paar duizendsten van een inch verkeerd uitgelijnd zijn. Elke stoot zou uit het -midden terechtkomen, de snijspeling zou naar één kant verschuiven en uw onderdelen zouden een ongelijkmatige randkwaliteit of dimensionale afwijking vertonen. Daarom zijn matrijsschoenen en geleidingssystemen zo belangrijk.
Matrijsschoenen zijn dikke stalen of aluminium platen die dienen als structurele basis voor de gehele matrijsconstructie. De bovenschoen draagt de stoten en strippers; de onderste schoen bevat de matrijsblokken, lifters en de matrijskussenplaat die vormsecties ondersteunt. Samen moeten ze perfect parallel en stijf blijven onder belasting.
Het verbinden van de twee schoenen,geleidepennen en bussenhandhaaf de uitlijning gedurende de hele persslag. Deze precisie-grondcomponenten worden vervaardigd met toleranties binnen 0,0001 inch. Geleidingspennen in kogellager- verminderen de wrijving en maken hogere perssnelheden mogelijk, terwijl pinnen in wrijvings-stijl zorgen voor extra helling om zijdelingse krachten te weerstaan. Beide typen zorgen ervoor dat de bovenste en onderste helften precies elke cyclus registreren, waardoor de onderdelen van uw stempelmatrijs in de juiste verhouding tot elkaar blijven.
Lifters, strippers en materiaalcontrole
Snijden en vormen krijgen alle aandacht, maar componenten voor materiaalcontrole bepalen stilletjes of uw progressieve matrijs soepel loopt of elke vijftig slagen vastloopt.
Lifters tillen de metalen strip tussen de stations omhoog, zodat deze vrijkomt van de matrijsblokoppervlakken en eventuele daaronder gevormde elementen. Zonder deze zou de strip over de onderste matrijs slepen, wat krassen, papierstoringen en positioneringsfouten zou veroorzaken. Met veer-belaste lifters wordt de strip op een constante hoogte gebracht, zodat deze vrijelijk naar het volgende station kan worden verplaatst.
Strippers hebben een dubbele taak. Ze houden de plaat tijdens het snijden plat tegen het matrijsblok (voorkomen vervorming) en trekken het materiaal van de stempel terwijl deze zich terugtrekt. Zonder stripper zou het plaatmetaal met de stempel omhoog komen en zijn positie volledig verliezen. Mechanische strippers maken gebruik van veerdruk, terwijl urethaanstrippers afhankelijk zijn van elastische compressie-beide houden het materiaal waar het hoort.
Piloten zijn precisiepinnen die eerder doorboorde gaten binnendringen terwijl de strip naar elk station voortbeweegt. Ze -verfijnen de positie van de strip voordat er sprake is van snijden of vormen, corrigeren eventuele invoerfouten en zorgen ervoor dat de nauwkeurigheid van- tot- kenmerken binnen de specificaties blijft voor het hele onderdeel.
Componentreferentie: wat elk onderdeel doet
- Stoten- Het snij- of vormgereedschap dat in het plaatmetaal drukt om gaten, profielen of vormelementen te creëren.
- Matrijsblokken (knoppen)- Geharde wisselplaten die de tegenoverliggende snijkant vormen; hun boring is groter dan de stempel met de gespecificeerde speling.
- Sterf schoenen- Bovenste en onderste stalen platen die dienen als structurele fundering voor de montage van alle werkende componenten.
- Strippers- Veer-platen of urethaanelementen die de plaat tijdens het snijden plat houden en bij het terugtrekken van de pons strippen.
- Heftoestellen- Door veer-aangedreven rails of pennen die de strip omhoog brengen voor een soepele voortgang tussen stations.
- Piloten- Nauwkeurige positioneringspennen die in voor-voorgeboorde gaten passen om de strip vóór elke bewerking uit te lijnen.
- Veren- Mechanische of stikstofgaselementen die gecontroleerde kracht leveren voor strippers, lifters en drukkussens.
- Achterplaten- Geharde platen achter de ponsen om de impactbelasting te verdelen en te voorkomen dat de ponskoppen zich in zachtere matrijsschoenen nestelen.
Elk van deze stempelmatrijscomponenten draagt bij aan het uiteindelijke resultaat van het onderdeel. Een versleten piloot maakt positionele drift mogelijk. Een zwakke stripveer zorgt ervoor dat het materiaal omhoog komt en vervormt. Een gebarsten achterplaat zorgt ervoor dat een stoot in de schoen kan worden geduwd. De matrijsassemblage werkt als een systeem-en de kwaliteit van uw onderdelen is slechts zo goed als de zwakste schakel in dat systeem.
Uiteraard werken deze componenten niet in een vacuüm. Het materiaal dat u stempelt-de dikte, hardheid en taaiheid- stelt eisen aan elk element in de matrijs en bepaalt hoe agressief elk element in de loop van de tijd slijt.
Hoe werkstukmateriaal de matrijskeuze beïnvloedt
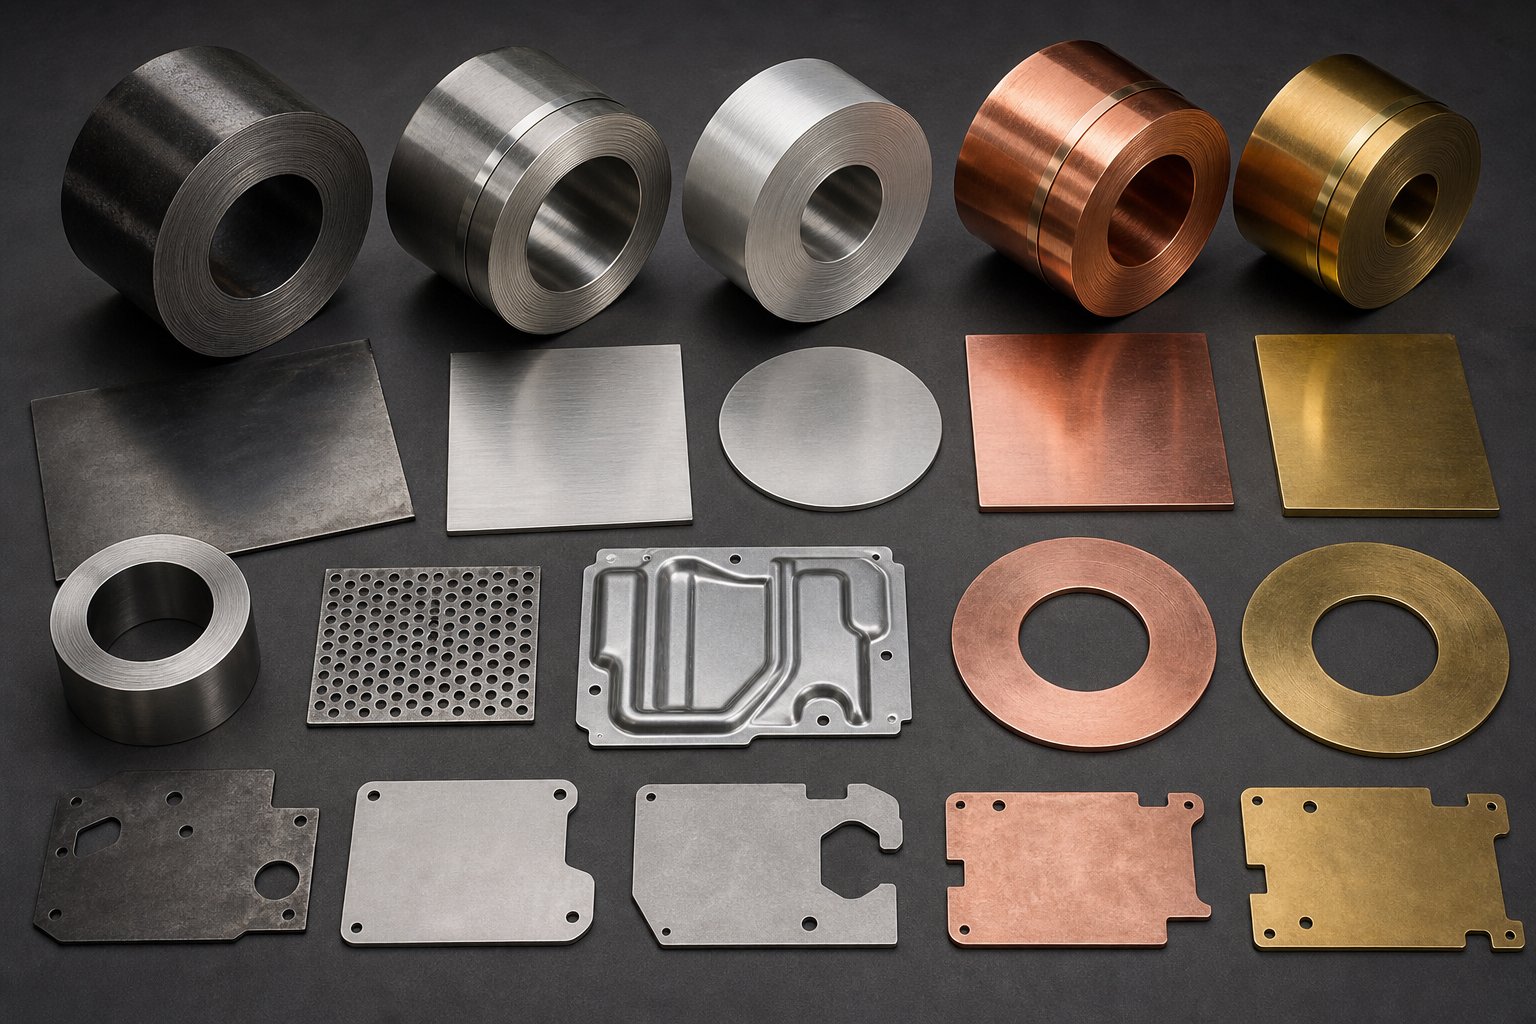
Een matrijs die voor zacht staal is gebouwd, zal niet op dezelfde manier presteren als je er roestvrij staal doorheen haalt. Het materiaal op de spoel bepaalt bijna elke technische parameter binnen het gereedschap: snijspeling, ponsgeometrie, vormradii, veerkracht, perstonnage en zelfs de oppervlaktecoating op gereedschapscomponenten. Negeer deze materiaal-vereisten en u zult door stoten heenbranden, overmatige bramen veroorzaken of onderdelen scheuren tijdens het vormen.
Bij het specificeren van gestempelde onderdelen is het materiaalgegevensblad niet slechts een inkoopdetail-het is het uitgangspunt voor elke gereedschapsbeslissing. Vier eigenschappen zijn het belangrijkst: treksterkte, hardheid, ductiliteit en dikte. Elke wijziging verandert de manier waarop de plaatwerkmatrijs moet worden ontworpen om aanvaardbare onderdelen te produceren.
Overwegingen bij het stempelen van staal en roestvrij staal
Staal blijft het meest voorkomende materiaal voor gestempelde componenten, maar 'staal' omvat een breed scala aan gedragingen. Zacht staal (doorgaans minder dan 350 MPa treksterkte) is vergevingsgezind-het scheert netjes, vormt zich zonder overmatige terugvering en veroorzaakt matige matrijslijtage. Roestvrij staal is een heel ander dier.
Roestvaste soorten zoals 304 en 316 hebben een treksterkte van meer dan 500 MPa, harden -snel uit tijdens het vormen en genereren aanzienlijk meer warmte bij het grensvlak tussen de stempel- en- het materiaal. Voor stalen stempelmatrijzen die deze hardere legeringen verwerken, zult u merken dat verschillende technische aanpassingen verplicht worden:
- Strakkere spelingen- Hardere materialen vereisenverhoogde opruimingspercentagesom voortijdige stansbreuk en overmatige snijkrachten te voorkomen. Roestvast staal heeft doorgaans 10-15% materiaaldikte per zijde nodig, vergeleken met 6-10% voor zacht staal.
- Hogere vormkrachten- De vereisten voor het perstonnage stijgen met 50-60% bij de overstap van zacht staal naar roestvrij staal. Te kleine persen leiden tot onvolledige vorming, muntsporen en versnelde slijtage van alle gereedschapscomponenten.
- Terugveringscompensatie- De hogere rekverhouding-/{2}}van roestvrij staal betekent een groter elastisch herstel na het buigen. Matrijsontwerpers moeten-2 tot 4 graden (soms meer) buigen om de doelhoeken te raken, en voor het vormen van stoten zijn mogelijk aangepaste stralen nodig om rekening te houden met de terugslag.
- Versnelde slijtage van de matrijzen- De schurende aard van roestvrij staal vereist hoogwaardig stansmatrijsstaal voor de constructie van pons- en matrijsblokken. D2- of M2-gereedschapsstaal, vaak met TiN- of AlCrN-coatings, wordt noodzakelijk om de scherpte van de snijkant te behouden tijdens langere productieruns.
Het resultaat? Stalen stempelmatrijzen die zijn gebouwd voor roestvrij staal kosten vooraf meer omdat ze betere materialen, nauwere productietoleranties en robuustere persframes vereisen. Maar die investering betaalt zich uit in een consistente kwaliteit van de onderdelen en langere intervallen tussen het malen.
Gedrag van aluminium- en koperlegeringen in matrijzen
Aluminium brengt een compleet andere reeks uitdagingen met zich mee voor het stempelproces. Het heeft ongeveer een-derde van de dichtheid van staal en is relatief zacht-, wat klinkt alsof het gemakkelijk te stempelen is. In de praktijk zorgt die zachtheid voor problemen die staal nooit doet.
Het grootste probleem met aluminium stempelmatrijzen is vreten. Aluminium is een "kleverig" metaal dat de neiging heeft microscopisch kleine deeltjes koud-op het matrijsoppervlak te lassen tijdens contact-hoge druk. Zodra het vreten begint, sneeuwt het: elke volgende slag pakt meer materiaal op, bekrast het volgende onderdeel en beschadigt uiteindelijk de matrijs zonder eenvoudig polijsten. Het voorkomen van vreten vereist een strategie met meerdere-lagen:
- Matrijzencoatings- PVD-coatings zoals titaniumnitride (TiN) of diamant-zoals koolstof (DLC) creëren een anti--kleefbarrière tussen het aluminium en het gereedschapsstaaloppervlak.
- Oppervlakteafwerking- Spiegel-het polijsten van vormoppervlakken vermindert de wrijving-de hitte die wordt gegenereerd, wat de belangrijkste oorzaak is van lijmslijtage.
- Gereedschapsstaal selectie- Staalsoorten met een hoog-vanadiumgehalte (zoals CPM 10V) bieden superieure weerstand tegen de lijmslijtage die aluminium veroorzaakt.
- Gespecialiseerde smering- Chloor-vrije synthetische vloeistoffen zorgen voor smering van de grensvlakken zonder vlekken op het aluminium oppervlak te veroorzaken.
Aluminium vertoont ook een uitgesproken terugvering-meer dan staal-omdat de elasticiteitsmodulus ruwweg een-derde van die van staal bedraagt (ongeveer 10.000 ksi versus 30.000 ksi). Bochten die in staal een hoek behouden, zullen in aluminium aanzienlijk terugveren, waardoor over-buiging of spanning-in de matrijs ingebouwde voorzieningen nodig zijn.
Koper en messinglegeringen bevinden zich aan de andere kant van het zachtheidsspectrum. Ze vormen zich gemakkelijk met minimale terugvering, maar door hun zachtheid zijn ze gevoelig voor oppervlaktemarkeringen door ruwe matrijsoppervlakken. Voor het stempelen van koper zijn doorgaans gepolijst gereedschap en zorgvuldige instellingen van de stripperdruk nodig om cosmetische schade te voorkomen. Aan de positieve kant veroorzaken koperlegeringen zeer weinig matrijslijtage, dus de standtijd is uitstekend, zelfs bij standaard gereedschapsstaal.
Hoe materiaaldikte de matrijstechniek stimuleert
Ongeacht de legering is de materiaaldikte de meest invloedrijke variabele bij de berekening van de speling. De industrie-standaardformule is eenvoudig:
Snijspeling (per zijde)=Materiaaldikte x spelingcoëfficiënt
DeDe klaringscoëfficiënt varieert doorgaans van 5% tot 10%materiaaldikte, afhankelijk van de hardheid van de legering en de gewenste randkwaliteit. Precisietoepassingen gebruiken het onderste uiteinde (ongeveer 5%) voor minimale bramen en gladde schuifoppervlakken. Bij algemeen stempelen wordt 8-10% gebruikt om de levensduur van de matrijs te verlengen en de snijkrachten te verminderen.
Als u bijvoorbeeld zacht staal van 1,0 mm met een coëfficiënt van 8% stempelt, krijgt u een speling van 0,08 mm per zijde. Schakel over naar roestvrij staal van 2,0 mm bij 12% en u kijkt naar 0,24 mm per zijde-een drievoudige toename die compleet andere matrijsblokafmetingen en ponsafmetingen vereist.
Dikte is ook de drijvende kracht achter deze gerelateerde beslissingen:
- Slagsterkte- Dikkere materialen vereisen meer snijkracht, wat betekent grotere ponsdoorsneden- om knikken te voorkomen.
- Stripkracht- Dikker materiaal grijpt de pons steviger vast, waardoor sterkere veren of stikstofcilinders nodig zijn om het materiaal betrouwbaar te strippen.
- Minimale functiegrootte- De algemene regel is dat de kleinste gatdiameter niet kleiner mag zijn dan de materiaaldikte. Pons alles wat kleiner is en u loopt het risico dat het gereedschap breekt.
- Stralen vormen- Minimale buigradius schaalt met de dikte. Staal laat doorgaans een buigradius toe gelijk aan 1T (eenmalige dikte), terwijl aluminium vaak 2T of 3T nodig heeft om scheuren te voorkomen.
Materiaalvergelijking voor gestempelde onderdelen
| Materiaal | Typisch diktebereik | Relatieve vormkracht | Terugverende neiging | Slijtagesnelheid van de matrijzen |
|---|---|---|---|---|
| Zacht staal | 0,3 mm - 6.0 mm | Matig (basislijn) | Laag tot matig | Gematigd |
| Roestvrij staal | 0,2 mm - 4.0 mm | Hoog (1,5-1,7x zacht staal) | Hoog | Hoog |
| Aluminium | 0,3 mm - 6.0 mm | Laag (0,3-0,5x zacht staal) | Hoog (lage modulus) | Laag (maar vretend risico) |
| Koper | 0,1 mm - 3.0 mm | Laag tot matig | Zeer laag | Zeer laag |
| Messing | 0,2 mm - 4.0 mm | Gematigd | Laag | Laag |
De materiaalkeuze bepaalt niet alleen wat er op de spoel gebeurt-het is een leidraad voor elke gereedschapsbeslissing, van de hardheid van de pons tot het perstonnage en de onderhoudsintervallen. Door deze parameters al in de ontwerpfase op de juiste manier in te stellen, voorkom je de problemen die de productiekwaliteit aantasten: bramen die te snel groeien, bochten die de hoek niet aanhouden en oppervlakken die binnen de eerste duizend slagen vlekken of vreten veroorzaken.
Deze stroomafwaartse problemen verdienen een eigen onderzoek. Zelfs met perfect op elkaar afgestemde materialen en spelingen kunnen specifieke defecten optreden in de productie-en elk defect is terug te voeren op een beheersbare hoofdoorzaak in de matrijs.
Veelvoorkomende defecten in gestanste onderdelen en hoe u deze kunt voorkomen
Zelfs een perfect ontworpen matrijs produceert uiteindelijk een defect onderdeel. Het verschil tussen een goed-stempelbewerking en een zware- uitvaloperatie komt neer op het begrijpen waarom defecten optreden en het aanpakken van de hoofdoorzaken voordat deze escaleren. Bramen, terugvering, rimpels, scheuren en dunner worden zijn de vijf defecten die verantwoordelijk zijn voor het merendeel van de afgewezen gestanste onderdelen. Elk daarvan is rechtstreeks terug te voeren op een specifieke gereedschapsconditie of procesparameter die kan worden gecontroleerd.
Braamvorming en controle van de snijvrijheid
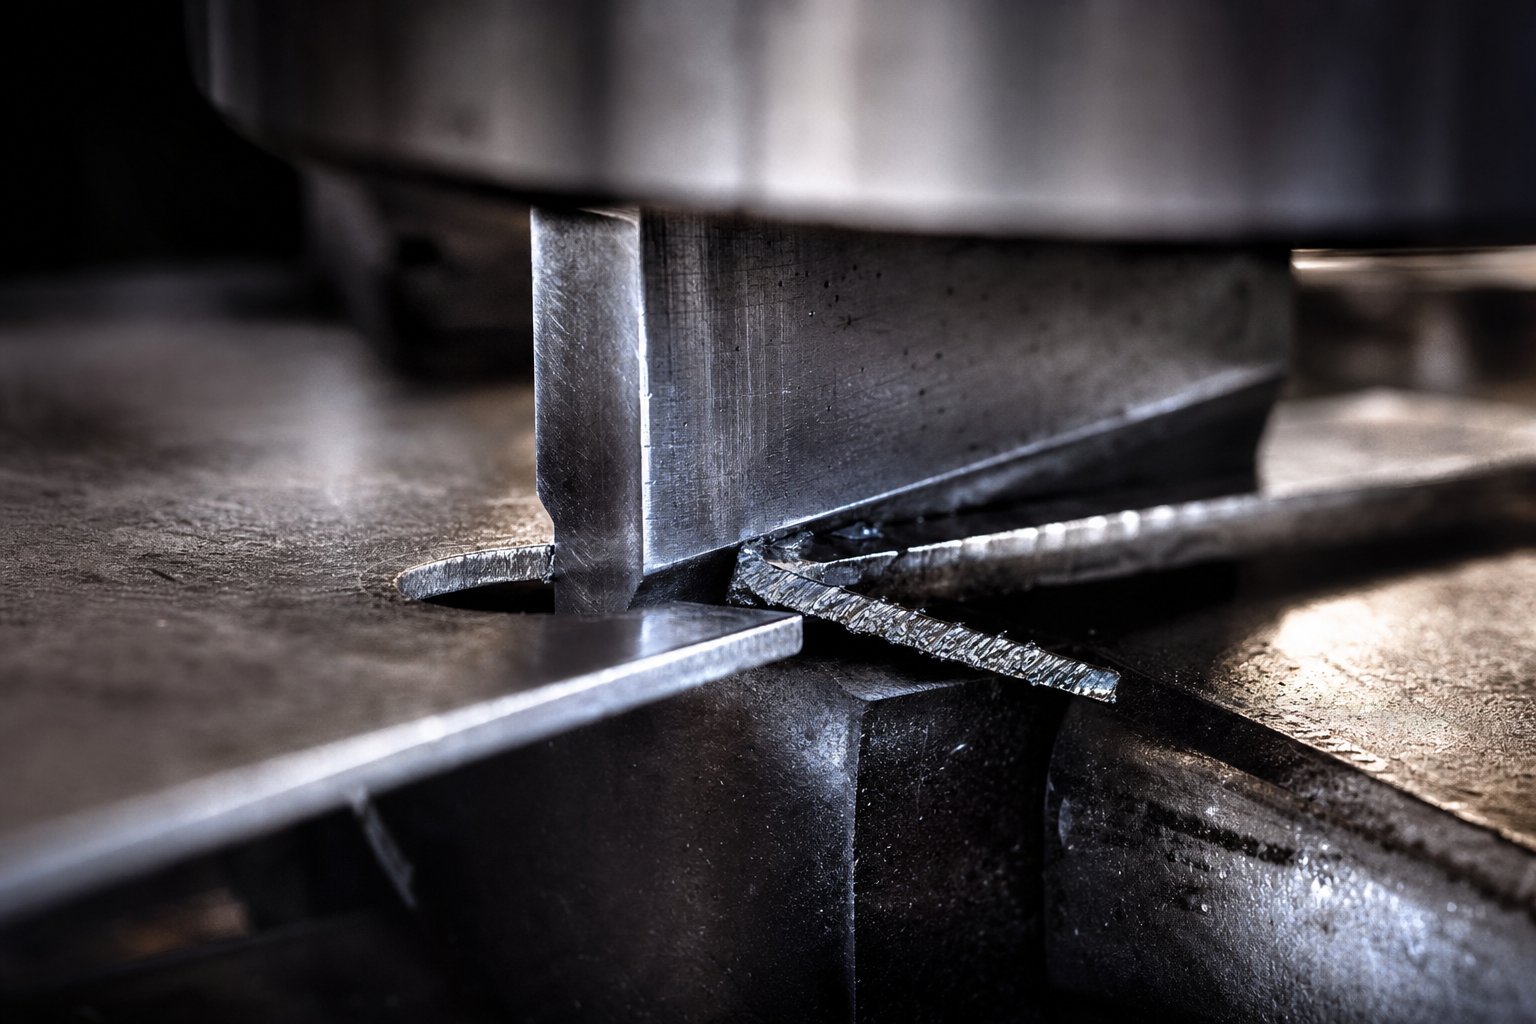
Bramen zijn verhoogde, scherpe randen die zich vormen langs het snijprofiel van een gestempeld onderdeel na het ponsen, stansen of bijsnijden. Ze zijn de meest voorkomende klacht bij de productie van gestempelde onderdelen en wijzen bijna altijd op een probleem met de speling tussen de metalen stempels en het matrijsblok.
Dit is wat er tijdens een snijslag in de matrijs gebeurt: de pons maakt contact met de plaat, duwt deze voorbij zijn schuifsterkte en het materiaal breekt langs een lijn die de ponsrand verbindt met de rand van het matrijsblok. Wanneer de speling wordt geoptimaliseerd, komen deze breuklijnen netjes samen, waardoor een gladde afschuifzone ontstaat met minimale rollover en een strakke, bijna onzichtbare braam. Wanneer de speling te klein is, nemen de snijkrachten toe en scheurt het materiaal in plaats van af te scheuren. Als de speling te groot is, rolt het metaal in de opening voordat het breekt, waardoor een rafelige rand en een te grote braam achterblijft.
De industrierichtlijn voor zacht staal is 5-8% van de materiaaldikte per zijde. Roestvrij staal en legeringen met een hogere sterkte verhogen dit bereik tot 10-15%. Het is van cruciaal belang om dit aantal in de ontwerpfase goed te krijgen, maar het is slechts het halve werk.
Matrijzenlijtage introduceert een tweede variabele. Terwijl stempelstansen en matrijsblokken door de productie lopen, worden hun snijkanten geleidelijk rond. Deze progressieve afstomping vergroot effectief de functionele speling tot boven de ontworpen waarde, en de braamhoogte groeit stapsgewijs met elke duizend slagen. Het monitoren van de braamhoogte tijdens de productie zorgt voor een vroegtijdig waarschuwingssignaal wanneer herslijpen of stempelvervanging nodig is. Een onderdeel dat bij de installatie een braam van 0,05 mm had, kan bij de 200.000ste treffer naar 0,15 mm kruipen-, ruim boven de aanvaardbare limieten voor veel toepassingen.
Preventie van terugspringen, kreuken en barsten
Vormfouten zijn lastiger dan snijfouten, omdat ze betrekking hebben op het gedrag van het materiaal onder spanning in plaats van op een eenvoudige meting van de speling.
Terugveringis het elastische herstel van metaal nadat de buigkracht is opgeheven. Het onderdeel keert gedeeltelijk terug naar zijn oorspronkelijke platte vorm, waardoor je een buighoek krijgt die een paar graden van het doel afwijkt. Materialen met een hoge-sterkte vertonen meer terugvering omdat ze meer elastische energie vasthouden. Oplossingen omvattenhet compenseren van de matrijshoek tijdens het ontwerp(over-buigen met de verwachte hoeveelheid terugvering), met behulp van diepte- of muntslagen die de top van de buiging plastisch vervormen, en het toevoegen van verstijvingsribben nabij de buiglijn om de geometrie te vergrendelen.
Rimpelingverschijnt als golf-achtige gespen op de flens of wand van getekende onderdelen. Dit gebeurt wanneer de drukspanning groter is dan de weerstand van de plaat tegen knikken,-meestal omdat de kracht van de planohouder te laag is of omdat de trekkralen de materiaalstroom niet effectief tegenhouden. Het verhogen van de druk van de blancohouder, het optimaliseren van de geometrie van de trekhiel en het aanpassen van de smeerverdeling lossen meestal het probleem op.
Krakentreedt op wanneer de trekspanning de ductiliteitslimiet van het materiaal overschrijdt. Je ziet het bij kleine buigradiussen, diep-getrokken hoeken en plekken waar het materiaal te dun wordt. Veelvoorkomende oorzaken zijn onder meer te-kleine ponsstralen, agressief tekenen in één- fase en een slechte uitlijning van de korrelrichting. Preventiestrategieën zijn gericht op het spreiden van de spanning: grotere stralen, vormen in meerdere- fasen, tussentijds uitgloeien voor diepe trekkingen en het uitlijnen van kritische bochten over de vezelrichting in plaats van parallel daaraan.
De rol van bypass-inkepingen in de materiaalstroom
Progressief matrijsstempelen voegt een defectcategorie toe waar andere matrijstypen niet mee te maken hebben: foutieve invoer-gerelateerde dimensionale fouten. Wanneer de strip niet de exacte steekafstand tussen de slagen voortzet, verschuift elk onderdeel van het onderdeel uit positie. Dit is waar negatieve en positieve bypass-inkepingen in stempelmatrijzen van plaatstaal essentieel worden.
Een bypass-inkeping (ook wel pitch-inkeping of Franse inkeping genoemd) is een klein stuk materiaal dat is weggesneden van een of beide randen van de strip bij de beginstations van een progressieve matrijs. Het doel van bypass-inkepingen in stempelmatrijzen is drieledig: ze zorgen voor een stevige mechanische stop die overvoeding voorkomt, ze verwijderen randwelving die er anders voor zou zorgen dat de strip ongelijkmatig loopt, en ze creëren een referentieoppervlak voor sensoren voor de verificatie van de invoerlengte.
Negatieve bypass-inkepingen snijden materiaalwegvanaf de rand van de strip, waardoor een open sleuf ontstaat waarin een stopblok vastgrijpt. Positieve bypass-inkepingen steken een klein lipje naar beneden, waardoor een uitstekende voorziening ontstaat die tegen een stopoppervlak in de matrijs aanslaat. Beide benaderen de progressie van de controlestrip, maar ze dienen verschillende ontwerpcontexten. Negatieve inkepingen komen vaker voor bij bredere, dikkere strips waarbij randwelving een probleem is. Positieve inkepingen (lans-en-flensstijl) werken goed voor smalle dragers omdat zeverstevig de drager en help het voedenzonder een losse slak te produceren die moet worden uitgeworpen.
Het begrijpen van het doel van de bypass-inkepingen voor het vormen van plaatmetaal helpt verklaren waarom sommige progressieve matrijzen feilloos werken, terwijl andere voortdurend verkeerd worden ingevoerd. Zonder deze inkepingen kunnen zelfs hoge-precieze servofeeders niet garanderen dat de strip niet voorbij de beoogde positie kruipt-een ernstige verkeerde invoer kan een hele matrijs laten crashen, wat veel meer kost dan de kleine hoeveelheid materiaal die de inkeping verbruikt.
Defect-in-oplossingsreferentie
- Overmatige bramen- Oorzaak: versleten snijranden of onjuiste speling tussen de stempels- en- de matrijs. Oplossing: zorg voor de juiste speling (5-15% van de materiaaldikte per zijde, afhankelijk van de legering), slijp of vervang de stempels volgens schema en controleer de uitlijning van het gereedschap.
- Terugvering- Oorzaak: elastisch herstel in bochten, vooral bij materialen met hoge- sterkte. Oplossing: over-buig de gecompenseerde hoek, gebruik diepte-/muntbewegingen of voeg verstijvingskenmerken toe.
- Rimpeling- Oorzaak: onvoldoende kracht van de planohouder of onvoldoende beperking van de trekhiel. Oplossing: verhoog de houddruk, herontwerp trekkralen en optimaliseer de vorm van het blanco om de materiaalstroom te controleren.
- Kraken- Oorzaak: trekspanning die de ductiliteit van het materiaal overschrijdt bij scherpe stralen of diepe trekkingen. Oplossing: vergroot de vormradii, gebruik meer-fasetekening, selecteer materiaal met een hogere- ductiliteit en lijn de bochten uit in de richting van de korrel.
- Materiaalverdunning- Oorzaak: overmatige trekdiepte of te-kleine stempel-/matrijsradius waardoor de spanning wordt geconcentreerd. Oplossing: optimaliseer de grootte van het blanco stuk, verbeter de smering, verminder de trekverhouding per fase en herverdeel de spanning via simulatie-geleide matrijsgeometrie.
- Verkeerde invoer/dimensionale verschuiving- Oorzaak: overvoeding van strippen of positionele drift in progressieve matrijzen. Oplossing: integreer bypass-inkepingen voor positieve pitch-controle, behoud de conditie van de pilot-pin en gebruik invoerverificatiesensoren-.
Elk van deze defecten kan worden voorkomen in de ontwerpfase van de matrijs. De uitdaging is dat oplossingen vaak met elkaar in wisselwerking staan.-Het aanhalen van de speling om bramen te verminderen verhoogt de snijkracht, wat de slijtage van de stempel versnelt, waardoor bramen uiteindelijk weer terugkomen. Effectieve preventie van defecten vereist een overzicht op systeem-niveau van hoe speling, materiaalstroom, kerfontwerp en vormparameters allemaal samenwerken. Voor complexe progressieve matrijzen waar bypass-kerfgeometrie, braamcontrole en materiaalstroomoptimalisatie elkaar kruisen, werkt u samen met ervaren gereedschapsspecialisten zoalsYICHENkan ingenieurs helpen deze onderling verbonden variabelen op te lossen voordat harde tools worden vrijgegeven.
Het voorkomen van defecten is één kant van de kwaliteitsvergelijking. De andere kant is weten hoeveel kwaliteit er überhaupt in de matrijs moet worden ingebouwd-en die beslissing hangt af van het productievolume, de verwachte standtijd van het gereedschap en het classificatiesysteem dat bepaalt hoe matrijzen worden geconstrueerd.
Matrijsclassificatie en beslissingen over productievolumes
Hoeveel kwaliteit moet je in een dobbelsteen inbouwen? Het is geen strikvraag. Het te veel bouwen van gereedschap voor een prototype van 5000- stuks is geldverspilling. Als u het onderbouwt voor een jaarlijkse inzet van 3- miljoen stuks, wordt er veel meer verspild door stilstand, herbewerking en voortijdige vervanging van gereedschap. De industrie lost dit probleem op door middel van een matrijsclassificatiesysteem dat de investeringen in gereedschappen koppelt aan de productierealiteit.
Drie klassen-A, B en C-definiëren het spectrum van matrijsgereedschapskwaliteit, en elke klasse heeft specifieke implicaties voor onderdeeltoleranties, oppervlakteafwerking, standtijd en kosten per stuk. Toch komen de meeste ingenieurs deze termen tegen zonder een duidelijke uitleg van wat de ene klasse van de andere scheidt of wanneer elk economisch zinvol is.
Matrijsklassen en wat ze betekenen voor de kwaliteit van onderdelen
Beschouw matrijsklassen als niveaus van technische precisie. Een standaardmatrijs in klasse C-territorium is gebouwd voor een fundamenteel ander doel dan een klasse A-stempelmatrijsset die is ontworpen om miljoenen cycli uit te voeren. Hier is hoe ze kapot gaan:
Klasse A - Maximale precisie, maximale levensduur
Klasse A-gereedschap staat bovenaan de kwaliteitspiramide. Deze sets stempelmatrijzen zijn ontworpen voor extreme betrouwbaarheid, gemaakt van het zwaarste gereedschapsstaal dat beschikbaar is en vervaardigd volgens de kleinste maattoleranties. Volgens Master Products Co. zijn Klasse A-matrijzen bedoeld voor productietoepassingen van hoge-kwaliteit, waaronder precisiecomponenten met complexe geometrieën, nauwe toleranties en hoogwaardige oppervlakteafwerkingen-autocarrosseriepanelen en consumentenapparatuur zijn hier uitstekende voorbeelden van.
Klasse A is verder onderverdeeld in twee subtypen:
- Type 1- Grotere matrijzen die worden gebruikt voor het strekken en tekenen van buitenpanelen. Deze produceren onderdelen die duidelijk zichtbaar zijn op het eindproduct, dus elk gestempeld stuk moet volledig glad en vrij van gebreken- zijn.
- Type 2- De hoogst mogelijke nauwkeurigheid bij het maken van gereedschap. Gemaakt van gespecialiseerd gereedschapsstaal, hardmetalen wisselplaten, hoogwaardig-keramiek en aluminium matrijsschoenen. Als uw project extreem hoge volumes of altijd nauwe toleranties met zich meebrengt, zijn type 2 progressieve matrijzen het antwoord.
In sommige toepassingen zal een Klasse A-matrijs gedurende zijn levensduur enkele miljoenen onderdelen produceren zonder dat er ingrijpende verbouwingen nodig zijn. Die lange levensduur is te danken aan materiaalkeuzes (hardmetaal op kritische slijtagepunten, hoogwaardig gereedschapsstaal elders) en constructiemethoden die voorrang geven aan stijfheid en thermische stabiliteit boven initiële kostenbesparingen.
Klasse B - Het productiewerkpaard
Klasse B-gereedschapsmatrijzen vertegenwoordigen de meest voorkomende categorie bij commercieel en industrieel stempelen. Deze matrijzen zijn nog steeds gebouwd om de toleranties van duurzaam gereedschapsstaal te sluiten, maar ze zijn ontworpen met een bepaald productievolume in gedachten in plaats van ontworpen voor onbepaalde tijd. U specificeert een doelhoeveelheid-bijvoorbeeld 500.000 stuks-en de klasse B-dobbelsteen is gebouwd om dat volume betrouwbaar te produceren met enige marge daarbuiten.
Het praktische verschil? Klasse B maakt gebruik van standaard D2- of A2-gereedschapsstaal zonder de hardmetalen inzetstukken of exotische coatings die te vinden zijn in Klasse A-constructies. Geleidingssystemen zijn nauwkeurig-geslepen, maar bevatten mogelijk niet de kogellagers- die de levensduur van de hoge- snelheidscyclus verlengen. Het resultaat is een stansmatrijsset die uitstekende onderdeelkwaliteit levert tegen een lagere investering, met dien verstande dat de onderhoudsintervallen korter zullen zijn en de totale levensduur van het gereedschap eindig is.
Klasse C - Korte-- en prototypetooling
Klasse C is het instappunt. Dit zijn goedkopere matrijzen- die geschikt zijn voor projecten met een laag- tot middelgroot- volume, prototyperuns of toepassingen waarbij nauwe toleranties en hoogwaardige afwerkingen niet vereist zijn. Een Klasse C-matrijs kan zachtere gereedschapsstaalsoorten, vereenvoudigde geleidingssystemen en een minder complexe constructie gebruiken om de kosten laag te houden en de doorlooptijden kort te houden.
Wanneer kies je voor Klasse C? Wanneer u 500 tot 10.000 onderdelen nodig heeft om een ontwerp te valideren, de marktgeschiktheid te testen of de productie te overbruggen terwijl permanente gereedschappen worden gebouwd. De onderdelen komen niet overeen met de consistentie van klasse A-uitvoer, maar ze zijn functioneel en representatief voor de uiteindelijke geometrie.
Productievolume als investeringskader voor matrijzen
De klassenselectie is niet subjectief-maar wordt bepaald door wiskunde. De fundamentele vraag is simpel: rechtvaardigt de kostenbesparing per-onderdeel als gevolg van betere tools de hogere investering vooraf?
Denk eens aan de break-even-logica-. Een Klasse C-matrijs kost misschien $ 15.000, maar vereist secundaire ontbraamwerkzaamheden voor $ 0,05 per onderdeel. Een klasse A-matrijs voor hetzelfde onderdeel kost misschien $ 80.000, maar elimineert deze secundaire bewerkingen volledig. Bij welk volume wordt de dure dobbelsteen de goedkopere optie? In dit voorbeeld ongeveer 1,4 miljoen onderdelen. Onder dat aantal wint de eenvoudige tooling. Daarboven betaalt de Klasse A-investering zichzelf terug en blijft bij elke slag geld besparen.
De materiaalkeuze binnen de dobbelsteen volgt dezelfde logica. Gereedschapsstalen matrijzen kosten 3-5x minder dan carbide-equivalenten, maar de slijtvastheid van carbide kan 10 tot 30 keer groter zijn. Een gereedschapsstalen pons moet mogelijk elke 100.000 slagen opnieuw worden geslepen. Een hardmetalen wisselplaat op hetzelfde station kan 2 tot 3 miljoen keer worden geraakt voordat er aandacht aan wordt besteed. Voor de productie van grote volumes levert de hardmetalen matrijs, ondanks de hoge initiële prijs, lagere totale eigendomskosten op.
Hybride benaderingen overbruggen de kloof. Het gebruik van hardmetalen wisselplaten op kritieke hoge-slijtagepunten in een gereedschapsstalen matrijslichaam biedt uitzonderlijke slijtvastheid waar dit het belangrijkst is, terwijl de totale matrijskosten beheersbaar blijven. Geavanceerde coatings zoals TiN of TiCN, aangebracht op onderdelen van gereedschapsstaal, kunnen de levensduur ook aanzienlijk verlengen, waardoor de prestatiekloof tussen ongecoat staal en volhardmetaal wordt verkleind zonder de volledige kostenpremie.
Aanbevelingen voor volumeniveaus en matrijsklassen
- Prototype/pre-productie (minder dan 5.000 onderdelen)- Klasse C-gereedschap. Verwacht een standtijd van 5.000-50.000 slagen. Gebruik standaard gereedschapsstaal, vereenvoudigde constructie. Accepteer bredere toleranties en plan secundaire bewerkingen. Doel: onderdeelgeometrie valideren tegen minimale investering.
- Laag volume (5.000-100.000 onderdelen per jaar)- Klasse C of laag-klasse B-gereedschap. Verwacht een standtijd van 50.000-500.000 slagen. Gereedschapsstaalconstructie met matige hardheid (58-62 HRC). Geschikt voor onderdelen waar ±0,1 mm toleranties acceptabel zijn.
- Middelgroot volume (100.000-500.000 onderdelen per jaar)- Klasse B-gereedschap. Verwacht een standtijd van 500.000-1.500.000 slagen met gepland herslijpen. Gereedschapsstaal van hoge-kwaliteit (D2, A2), precisiegeleidingssystemen en technische onderhoudsintervallen. Dit niveau vertegenwoordigt vaak de goede plek waar de investeringen in gereedschap in evenwicht zijn met de economie per onderdeel.
- Hoog volume (500.000-2.000.000 onderdelen per jaar)- Klasse A Type 1 gereedschap. Verwacht een standtijd van meer dan 2.000.000 slagen. Hoogwaardig gereedschapsstaal met selectieve hardmetalen wisselplaten op hoge-slijtageplekken. Nauwe toleranties (±0,05 mm of beter), minimale secundaire bewerkingen en geoptimaliseerde cyclussnelheden.
- Zeer hoog volume (2.000,000+ onderdelen per jaar)- Klasse A Type 2 gereedschap. Verwacht een standtijd van 5.000,000+ slagen. Volledig hardmetalen wisselplaten op alle snijstations, gespecialiseerde matrijsschoenmaterialen en vooruitstrevende matrijsarchitecturen ontworpen voor maximale uptime. De matrijs zelf wordt een belangrijk kapitaalgoed met zijn eigen onderhoudsschema en herbouwprogramma.
Let op het patroon: naarmate het volume toeneemt, investeert u meer in de matrijs om de kosten per-onderdeel te verlagen, secundaire handelingen te elimineren, de onderhoudsintervallen te verlengen en de uitvaltijd te minimaliseren. De Die-klasse gaat niet over prestige-het gaat over het afstemmen van uw investering in gereedschap op de economische realiteit van uw productierun.
Het kiezen van de juiste klasse bepaalt ook welke vormbewerkingen de matrijs gedurende zijn levensduur kan doorstaan. Een matrijs van klasse B die eenvoudig stansen en doorboren hanteert, kan veel langer meegaan dan het nominale volume. Diezelfde klasse die probeert met hoge-precieze munten of dieptrekken onder nauwe toleranties te werken, zal sneller slijten omdat vormbewerkingen aanhoudende drukbelastingen op gereedschapsoppervlakken uitoefenen-belastingen die de materiaalveerkracht vereisen die alleen een hogere- klasse constructie biedt.
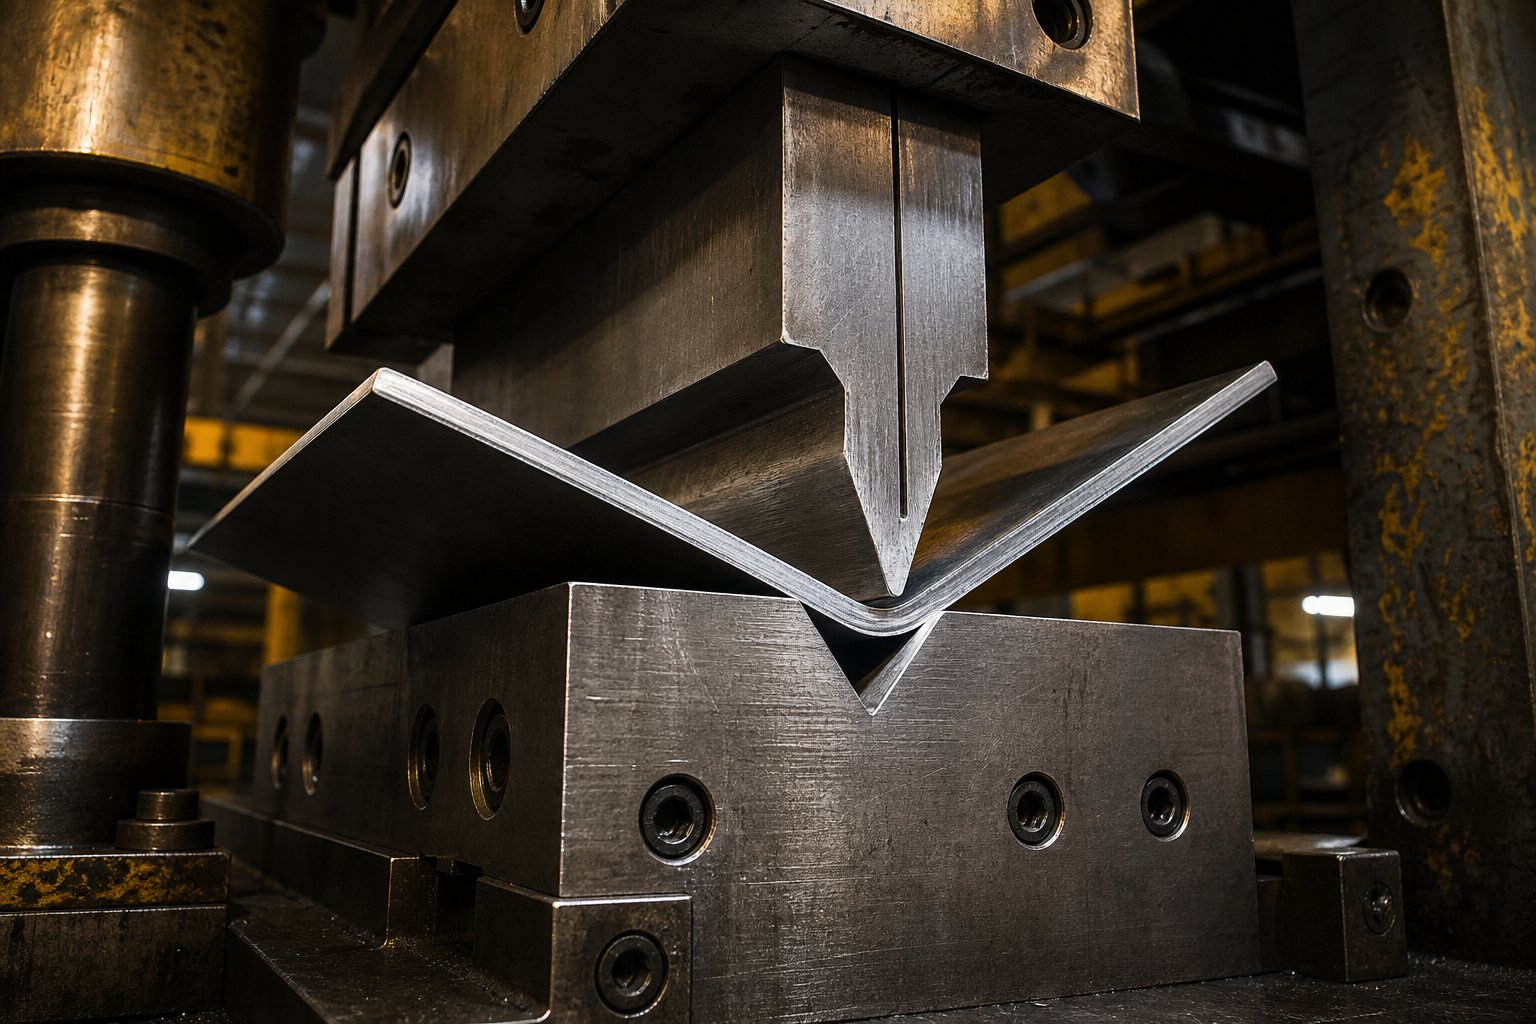
Vormbewerkingen die de geometrie van gestempelde onderdelen definiëren
Bij het snijden wordt metaal gescheiden. Door te vormen wordt het opnieuw vorm gegeven. Elk gestanst onderdeel dat verder gaat dan een plat profiel-elke beugel met een bocht, elke behuizing met een getrokken wand, elk contact met een reliëfrib-dankt zijn geometrie aan een vormbewerking die in de matrijs wordt uitgevoerd. Deze bewerkingen stellen het plaatmetaal bloot aan gecontroleerde spanning, compressie of beide, en de balans tussen uitgeoefende kracht en materiaaleigenschappen bepaalt of u een specifiek onderdeel of een stapel schroot krijgt.
Wat vormen lastig maakt, is dat je de natuurlijke weerstand van het metaal tegen blijvende vervorming tegengaat. Het laken wil terugveren, knikken, uitdunnen of barsten. Een goed-ontworpen vormingsstation anticipeert op deze tendensen en kanaliseert deze in een voorspelbaar resultaat. Als u begrijpt hoe elk type matrijspersbewerking plat materiaal omzet in een drie-dimensionale geometrie, kunt u stempelcomponenten specificeren die daadwerkelijk produceerbaar zijn- en problemen oplossen wanneer onderdelen buiten de specificaties van de pers komen.
Buig- en flensbewerkingen bij stempelmatrijzen
Buigen is de meest voorkomende vormbewerking bij het stempelen. Het vervormt de plaat langs een rechte as, waardoor functies ontstaan zoals lipjes, kanalen, beugels en montageflenzen. Klinkt eenvoudig-maar het consistent bereiken van de juiste buighoek tijdens een productierun is een van de moeilijkere uitdagingen bij de productie van gestempelde onderdelen.
Drie primaire buigmethoden verschijnen in stempelmatrijzen:
- V-buiging- De pons duwt de plaat in een V--vormige holte in het matrijsblok. De uiteindelijke hoek hangt af van hoe diep de stoot doordringt. Luchtbuigen (waarbij de pons niet uitzakt) biedt flexibiliteit omdat met hetzelfde gereedschap verschillende hoeken kunnen worden bereikt. Het dieptepunt (waar de stoot volledig zit) zorgt voor een strakkere hoekcontrole, maar vergrendelt je in één geometrie.
- U-buigen- De pons drijft de plaat in een U--vormig kanaal, waardoor in één slag twee parallelle bochten worden gevormd. Een drukkussen onder de stempel houdt de plaat plat tijdens het vormen, waardoor wordt voorkomen dat de bodem buigt. Met deze methode worden kanaalsecties en C-vormige profielen efficiënt gemaakt.
- Veeg buigen- Eén rand van de plaat wordt vastgeklemd terwijl een pons het vrije gedeelte over een straal veegt. Deze aanpak werkt goed in progressieve matrijzen, omdat het vel niet hoeft te bewegen ten opzichte van de stripdrager. Het is dé methode-voor het maken van flenzen en lipjes op onderdelen die tijdens de verwerking met de strip verbonden blijven.
Ongeacht de methode introduceert elke bocht beidecompressie op de binnenradius en spanning op de buitenradius. Die dubbele spanningstoestand is de reden dat er scheuren ontstaan op het buitenoppervlak als de buigradius te klein is-het materiaal raakt letterlijk niet meer uitgerekt.
Er bestaan regels voor minimale buigradius om dit falen te voorkomen. De algemene richtlijn is dat de binnenbuigradius minstens gelijk moet zijn aan één keer de materiaaldikte (1T) voor zacht staal. Hardere materialen hebben meer ruimte nodig: roestvrij staal heeft vaak 1,5T tot 2T nodig, en aluminiumlegeringen zoals 6061-T6 hebben mogelijk 2T tot 3T nodig, afhankelijk van de temperatuur en de korrelrichting.
De korrelrichting is van belang omdat metaal loodrecht op de walsrichting iets zwakker is. Buigenoverde korrel (loodrecht op de walsrichting) maakt kleinere radii mogelijk zonder scheuren. Buigenlangsde korrel dwingt de scheur-gevoelige buitenste vezels om uit te rekken in hun zwakste richting. Richt, indien mogelijk, kritische bochten over de draad.-Het is een gratis verbetering in de vervormbaarheid die niets kost aan de complexiteit van de matrijs.
Flensen volgt dezelfde principes als buigen, maar werkt langs een gebogen as in plaats van een rechte. Een rekflens (convexe curve) zet de buitenrand op spanning en dreigt te splijten. Een krimpflens (concave curve) comprimeert de buitenrand en riskeert kreuken. Beide vereisen zorgvuldige aandacht voor de flensbreedte en de reliëfgeometrie om binnen de materiële grenzen te blijven.
Tekenen, munten en embossen voor complexe onderdeelgeometrie
Als een onderdeel diepte nodig heeft-een kom, een schaal, een behuizing-met eenvoudig buigen kom je er niet. Tekenen, munten en embossen gebruiken elk een fundamenteel verschillende aanpak om drie-dimensionale gestempelde componenten uit plat materiaal te maken.
Diepe tekening
Tekenen is de meest veeleisende vormbewerking. Een plat plano wordt door een pons in een matrijsholte getrokken, waardoor het door een gecontroleerde materiaalstroom wordt getransformeerd in een hol, komvormig onderdeel-. Het belangrijkste verschil met andere vormmethoden: het metaal vloeit daadwerkelijknaar binnende dobbelsteen in plaats van simpelweg over een vorm te strekken.
Een druk-geladen planohouder (trekkussen) zit bovenop de buitenrand van het plano en bepaalt hoeveel materiaal er in de holte wordt gevoerd. Te weinig houdkracht en het metaal kreukt als het naar binnen wordt samengedrukt. Te veel en het materiaal kan niet vloeien, wat leidt tot dunner worden of scheuren bij de ponsradius. Dat evenwicht tussen de druk van de planohouder en de materiaalstroom bepaalt of een tekenbewerking slaagt of mislukt.
Diep-getrokken onderdelen zijn onder meer oliepannen, kookgerei, deurpanelen van auto's, cilindrische behuizingen en behuizingen van drankblikjes. De haalbare trekdiepte hangt af van de ductiliteit van het materiaal, de diameter van het onbewerkte materiaal-tot- de ponsverhouding en de smering. Voor standaard zacht staal is een eerste-trekreductieverhouding (diameter blanco tot stempeldiameter) van ongeveer 2:1 gebruikelijk. Diepere delen vereisen meerdere trekfasen met tussentijds uitgloeien om de ductiliteit te herstellen.
Munten
Coining bereikt wat andere vormmethoden niet kunnen: extreem nauwe maattoleranties door volledige plastische vervorming. In tegenstelling tot buigen of tekenen-waarbij elastische terugvering de uiteindelijke geometrie verschuift-perst het munten het metaal onder zo'n extreme druk dat er vrijwel geen elastisch herstel optreedt. Het materiaal past zich volledig aan de pons- en matrijsholteoppervlakken aan.
Stel je de munten in je zak voor. Ze begonnen allemaal als een gewone slak en werden samengeperst tot een perfect gedetailleerde vorm zonder enige terugvering. Industrieel munten werkt op dezelfde manier en produceert kenmerken met toleranties van slechts ± 0,01 mm. De afweging is het perstonnage: voor het munten zijn krachten nodig die 5 tot 10 keer hoger zijn dan voor luchtbuigen, wat zwaardere persen en een robuustere matrijsconstructie betekent. Het is doorgaans gereserveerd voor kleine gebieden of specifieke kenmerken in plaats van hele onderdelen.
Embossing
Embossing creëert verhoogde of verzonken kenmerken door het plaatmetaal in een ondiepe verdieping uit te rekken. In tegenstelling tot tekenen is er bij embossing geen sprake van een significante materiaalstroom van buiten de grens van het kenmerk.-Het metaal rekt plaatselijk uit om zich aan te passen aan de ponsgeometrie. De bereikbare diepte hangt af van de materiaaldikte, ductiliteit en de radiusgeometrie van de stempel.
Overal vindt u reliëfkenmerken op gestempelde componenten: verstevigingsribben op beugels, identificatiemarkeringen op behuizingen, decoratieve patronen op panelen en kuiltjes voor het uitlijnen van de montage. Omdat bij het reliëfdrukken gebruik wordt gemaakt van spanning om het metaal te vervormen, veroorzaakt het proberen van te-diepe kenmerken dunner worden en uiteindelijk splijten aan de randen van het kenmerk.
Bij-Matrijsassemblage: meerdere onderdelen combineren binnen de matrijs
De meest geavanceerde progressieve en transfermatrijzen vormen niet alleen afzonderlijke onderdelen-ze worden samengevoegd. Bij-montagebewerkingen voor matrijzen worden meerdere gestempelde componenten in de matrijs zelf gecombineerd, waardoor handelingen achteraf, opspanning en verbindingsstappen volledig worden geëlimineerd.
Hoe werkt dit? Beschouw een gestempeld mechanisch onderdeel als een scharnierende beugel: één matrijsstation vormt de basis, een ander vormt de draaiarm, en een volgend station klemt, klinknagels of klikt de twee aan elkaar voordat het voltooide samenstel de matrijs verlaat. Elke persslag produceert een complete samenstelling van meerdere- componenten in plaats van afzonderlijke onderdelen die later moeten worden verzameld, getransporteerd en samengevoegd.
In-matrijsbevestigingis een van de meest voorkomende toepassingen. Clinchmoeren en tapeinden worden automatisch aangevoerd, gericht en in voor-voorgeponste gaten gedrukt terwijl de strip zich nog in de matrijs bevindt. De perskracht verplaatst het materiaal in de ondersneden groeven van de bevestiger, waardoor een sterke mechanische verbinding ontstaat zonder lassen of tikken. Sommige bedrijven installeren zes of meer bevestigingsmiddelen per perscyclus, waardoor miljoenen volledig geassembleerde onderdelen per jaar worden geproduceerd zonder secundaire handelingen.
Bij het-tappen van matrijzen, het-lassen van matrijzen en het-klinken van matrijzen volgen dezelfde logica: breng de secundaire bewerkingnaar binnende dobbelsteen in plaats van deze buiten uit te voeren. Het voordeel gaat verder dan arbeidsbesparing. Omdat het onderdeel nog steeds door piloten wordt gelokaliseerd en tijdens de montage door strippers wordt vastgehouden, is de positioneringsnauwkeurigheid superieur aan wat enig stroomafwaarts armatuur kan bereiken. Je assembleert onderdelen op het punt met de hoogste maatvastheid.
Vergelijking van vormingsoperaties
| Soort bewerking | Haalbare geometrie | Typische toleranties | Impact van oppervlakteafwerking | Het complexiteitsniveau |
|---|---|---|---|---|
| V-Buigen | Hoekige kenmerken, lipjes, eenvoudige flenzen | hoek van ±0,5 graden; ±0,1 mm lineair | Minimaal (lichte markering op contactpunten) | Laag |
| U-Buigen | Kanalen, C-profielen, parallelle-wandprofielen | hoek van ±0,5 graden; ±0,15 mm lineair | Laag (padcontact kan oppervlakken polijsten) | Laag tot matig |
| Veeg Buigen | Flenzen, lipjes op progressieve stripdelen | hoek van ±1 graad; ±0,1 mm lineair | Minimaal | Laag |
| Diepe tekening | Cupvormen, schalen, behuizingen, cilindrische behuizingen | ±0,1 tot ±0,25 mm wandpositie | Hoog (tekensporen, uitdunningslijnen mogelijk) | Hoog |
| Munten | Fijne details, scherpe hoeken, letters, precisieoppervlakken | ±0,01 tot ±0,025 mm | Uitstekend (spiegel-reproductie van matrijsoppervlak) | Matig tot hoog |
| Embossing | Ondiepe verhoogde/verzonken kenmerken, ribben, logo's, kuiltjes | ±0,05 tot ±0,1 mm diepte | Goed (reproduceert de oppervlaktetextuur van de matrijs) | Laag tot matig |
| Flensen (rek) | Gebogen buitenranden, radiusflenzen | ±0,2 tot ±0,3 mm | Matig (spanning kan de buitenrand dunner maken) | Gematigd |
| In-Matrijzenassemblage | Assemblage van meerdere- componenten, installatie van bevestigingsmiddelen | ±0,05 tot ±0,1 mm (positioneel) | Afhankelijk van de verbindingsmethode | Zeer hoog |
Elke vormbewerking stelt andere eisen aan gereedschapsmaterialen, perstonnage en matrijsconstructiekwaliteit. Buigen is toegankelijk en vergevingsgezind. Voor het tekenen zijn een zorgvuldige afstemming van de blanco houder en materialen met een hoge- ductiliteit vereist. Het munten vereist extreme perscapaciteit, maar levert ongeëvenaarde precisie. Bij-die-assemblage wordt de progressieve matrijs-complexiteit tot het uiterste gedreven, maar worden stroomafwaarts hele productiecellen geëlimineerd.
De vormbewerking die u kiest, geeft niet alleen vorm aan het onderdeel-het bepaalt ook de inspectiestrategie die nodig is om die vorm te verifiëren. Complexe vormen introduceren meer variabelen, meer potentieel voor dimensionale drift en meer oppervlakken die moeten worden gemeten. Die realiteit maakt kwaliteitsverificatie en matrijsonderhoud onlosmakelijk verbonden met de vormbeslissingen die tijdens het matrijsontwerp worden genomen.
Kwaliteitsinspectie en matrijsonderhoud voor consistente onderdelen
Een stempelmatrijs geeft niet aan wanneer hij slechte onderdelen begint te produceren. De degradatie vindt geleidelijk plaats-een snijkant wordt iets ronder, een geleidebus komt een paar micron los, een veer raakt vermoeid en verliest druk. De onderdelen zien er op het eerste gezicht nog prima uit. Maar metingen vertellen het echte verhaal. Zonder een doelbewuste inspectiestrategie die is afgestemd op uw tolerantievereisten, kan de kwaliteitsafwijking duizenden slagen ongecontroleerd doorgaan voordat iemand het probleem opmerkt aan de assemblagelijn of, erger nog, in het veld.
Inspectie en onderhoud zijn twee kanten van dezelfde medaille. Je meet onderdelen om te controleren of ze aan de specificaties voldoen. Maar diezelfde metingen onthullen ook de toestand van de machinematrijs die ze produceert. Een braam die 0,02 mm groter wordt per 50.000 slagen, geeft aan dat de ponsrand versleten is. Een gatpositie die 0,03 mm naar één kant verschuift, geeft aan dat de geleidepennen aandacht behoeven. Door inspectiegegevens te behandelen als een diagnostisch hulpmiddel-en niet slechts als een 'pass/fail-poort'-transformeert u de kwaliteitscontrole van reactieve brandbestrijding in voorspellend onderhoud.
Inspectiemethoden voor verificatie van gestempelde onderdelen
Niet elk onderdeel heeft hetzelfde niveau van meetonderzoek nodig. Een decoratieve afdekplaat met ruime toleranties garandeert niet dezelfde inspectie-investering als een lucht- en ruimtevaartconnector met positionele vereisten van ±0,025 mm. Door uw inspectiemethode af te stemmen op uw tolerantiebereik en productievolume, blijven de kwaliteitskosten evenredig aan het werkelijke risico.
Coördinaatmeetmachines (CMM)
CMM's zijn de gouden standaard voor complexe gestempelde onderdelen met nauwe geometrische toleranties. Een tastsysteem of optische sensor beweegt over het oppervlak van het onderdeel en registreert nauwkeurige 3D-coördinaten die software vergelijkt met het CAD-model of GD&T-bijschriften. CMM's verifiëren de ware positie, vlakheid, parallelliteit, profieltoleranties en hoekrelaties die geen enkel eenvoudiger gereedschap betrouwbaar kan vastleggen.
Wanneer kiest u voor een CMM? Elke keer dat u meerdere onderling samenhangende elementen moet verifiëren op complexe geometrie-gatenpatronen die verwijzen naar referentieoppervlakken, buighoeken ten opzichte van doorboorde elementen of getekende-wandposities ten opzichte van een flensvlak. CMM-inspectie is grondig maar relatief langzaam, waardoor deze het meest geschikt iseerste artikelinspecties (FAI), periodieke bemonstering tijdens de productie en definitieve validatie van kritieke-dimensieonderdelen.
Optische comparatoren en zichtsystemen
Optische comparatoren projecteren een vergroot silhouet van het onderdeel op een scherm, waar een operator het tegen een referentieprofiel legt. Ze zijn snel, intuïtief en blinken uit in het verifiëren van 2D-profielen: randcontouren, radii, kerfdieptes en geometrieën van kleine elementen. Moderne vision-systemen automatiseren dit proces met camera's en randdetectie-algoritmen-, waarbij tientallen kenmerken per seconde worden gemeten zonder subjectiviteit van de operator.
Deze gereedschappen werken goed voor vlak gestempelde onderdelen waarbij de profielnauwkeurigheid van belang is,-geblancheerde componenten, samengestelde-matrijsuitvoer, en progressieve-matrijsonderdelen waarbij u moet bevestigen dat de bijgesneden randen overeenkomen met de beoogde geometrie. Ze zijn sneller dan CMM voor 2D-werk, maar missen de 3D-mogelijkheden die nodig zijn voor gevormde objecten.
Go/No-Go-meters en functionele metingen
Voor productie met grote- volumes waarbij snelheid belangrijker is dan gedetailleerde meetgegevens, bieden go/no-go-meters onmiddellijke 'pass/fail'-verificatie. Een geharde meetpen controleert of een gat binnen de tolerantie valt: als de "go"-pin vrij naar binnen gaat en de "no-go"-pin niet, gaat het gat voorbij. Functionele meters simuleren de koppelingsconditie-als het gestempelde onderdeel correct in de meter past, zal het in de constructie passen.
Deze tools vertellen het je niethoe veeleen kenmerk wijkt alleen af- als het binnen de limieten valt. Dat maakt ze ideaal voor operator-niveaucontroles bij de pers, waarbij u om de paar honderd slagen een snel antwoord nodig heeft zonder onderdelen naar het inspectielaboratorium te hoeven brengen. Precisieschuifmaten en micrometers vormen een aanvulling op de go/no-go-controles door werkelijke dimensionale waarden te leveren wanneer een meting in de buurt van de grens valt.
Oppervlakteprofilometrie
De vereisten voor de oppervlakteafwerking worden op tekeningen weergegeven als Ra-bijschriften (gemiddelde ruwheid). Een profielmeter sleept een stylus met diamant-punt over het oppervlak van het onderdeel en genereert een ruwheidsprofiel. Dit is van belang voor gestempelde onderdelen die in contact komen met afdichtingen, glijoppervlakken of elektrische contacten waarbij de oppervlaktetextuur de functie rechtstreeks beïnvloedt.
Profilometrie spoort ook vervormingsproblemen op die onzichtbaar zijn voor dimensionale controles: matrijssporen van versleten vormoppervlakken, krassen van vuil dat tussen de stripper en de strip zit, en vreetpatronen van aluminiumstansen. Als uw oppervlakteafwerkingsspecificatie strakker is dan Ra 0,8 micrometer, moet profilometrie deel uitmaken van uw reguliere inspectieprotocol.
Matrijsonderhoud en de impact ervan op de consistentie van onderdelen
Hier is een realiteit die veel ingenieurs over het hoofd zien bij het specificeren van gestempelde onderdelen: de dobbelsteen die u bij de aankoop goedkeurt, is niet dezelfde dobbelsteen bij 500.000 slagen. Elke cyclus verwijdert een microscopisch kleine hoeveelheid materiaal van de snijkanten, rondt de vormradiussen af en veroorzaakt slijtage in de geleidingsoppervlakken. De vraag is niet of de dobbelsteen zal verslechteren-maar hoe je die degradatie beheert om onderdelen binnen de tolerantie te houden voor het maximale aantal slagen.
Preventief onderhoud aan componenten van de persmatrijs volgt een geplande cyclus en er wordt niet gewacht-totdat- de aanpak- wordt verbroken.Kunst Hedrick van Dieology LLCmaakt een kritisch onderscheid: echt matrijsonderhoud omvat het slijpen van snijsecties als gevolg van normale slijtage, het vervangen van veren voordat hun verwachte levensduur eindigt, het periodiek reinigen van matrijzen en het inspecteren op losse pluggen of secties. Als je voortdurend kapotte remblokken aan het lassen bent, gecrashte onderdelen uit trekstations moet graven of piloten moet vervangen die zijn afgescheurd, dan is dat de doodsteek.reparatie-en het signaleert systemische ontwerp- of installatieproblemen die onderhoud alleen niet kan oplossen.
Hoe slijtage zich manifesteert in de kwaliteit van onderdelen
Matrijsslijtage treft niet alle gereedschapscomponenten in gelijke mate. Snijkanten gaan het snelst achteruit omdat ze de hoogste plaatselijke spanning ervaren. Hier ziet u hoe die slijtage in uw onderdelen zichtbaar is:
- Braamgroei- Naarmate de ponsranden ronder worden, neemt de effectieve speling toe en kruipt de braamhoogte omhoog. Door de braamhoogte tijdens productieruns te volgen, krijgt u een directe slijtagecurve voor uw matrijzen en ponsen.
- Dimensionale drift- Versleten geleidepennen en bussen zorgen ervoor dat de bovenste matrijsschoen enigszins kan verschuiven ten opzichte van de onderste, waardoor de posities van de gaten en de afgesneden randen van de nominale waarde verschuiven.
- Degradatie van het oppervlak- Vormoppervlakken ontwikkelen microscopisch kleine krasjes, vreetsporen of polijstpatronen die overgaan op elk onderdeel waarmee ze in contact komen.
- Buighoekvariatie- Versleten vormstempels met grotere stralen produceren enigszins andere buiggeometrieën dan nieuw gereedschap, wat leidt tot hoekafwijking bij lange runs.
- Feedfouten- Versleten piloten corrigeren de strippositie niet langer met dezelfde autoriteit, waardoor cumulatieve feed-drift mogelijk wordt die wordt weergegeven als kenmerk-om- spatiëringsfouten.
Preventieve onderhoudsplanning
Een goed onderhoudsschema is gebaseerd op het aantal slagen, niet op kalenderdata. Het maakt de dobbelsteen niet uit of hij vorige week of vorige maand heeft gewerkt.-Het maakt hem uit hoeveel cycli hij heeft voltooid sinds de laatste onderhoudsbeurt. Typische onderhoudsintervallen zijn onder meer:
- Elke 50.000-100.000 slagen- Inspecteer de snijranden op slijtage, controleer de braamhoogte op de monsteronderdelen, verwijder het vuil uit de slakvalkanalen en controleer de staat van de veer.
- Elke 150.000-250.000 slagen- Slijp de snijsecties opnieuw (verwijder slechts 0,05-0,1 mm per slijpbeurt om de warmtebehandeling te behouden), vervang versleten piloten, inspecteer de speling van de geleidepen en smeer alle slijtoppervlakken opnieuw.
- Elke 500.000-1.000.000 slagen- Volledige demontage-inspectie. Controleer de vlakheid en parallelliteit van de matrijsschoen, meet alle kritische spelingen, vervang de veren ongeacht de zichtbare staat, inspecteer de vormoppervlakken onder vergroting en controleer de uitlijning van alle stations.
Deze intervallen verschuiven afhankelijk van het materiaal dat wordt gestempeld. Roestvrij staal en hoge{1}}legeringen versnellen de slijtage aanzienlijk-je zou de bovenstaande intervallen kunnen halveren. Koper en zacht aluminium verlengen ze. Uw feitelijke onderdeelmetingen vertellen u of het schema agressief genoeg is of moet worden aangepast.
Herslijpen versus vervangen
Elke keer dat een stempel- of matrijsblok opnieuw wordt geslepen, wordt het korter. Dat hoogteverlies moet worden gecompenseerd met vulplaten onder het onderdeel om de juiste sluithoogte en timing ten opzichte van andere stations te behouden. Na herhaaldelijk malen bereikt de cumulatieve materiaalverwijdering uiteindelijk een punt waarop het onderdeel niet langer voldoende grip of sterkte biedt. Op dat moment is vervanging de enige optie.
Dankzij de juiste registratie van hoeveel materiaal uit elke snijsectie is verwijderd, kunt u het vervangingstijdstip voorspellen in plaats van dat u dit ontdekt wanneer onderdelen niet meer voldoen aan de inspectie. Dit is waar de rol van de matrijsschoen als structurele fundering van belang is.-De vlakheid en stijfheid moeten stabiel blijven, zelfs als opvulstapels zich ophopen onder opnieuw geslepen secties.
Belangrijke kwaliteitscontrolepunten voor gestanste onderdelen
- Rand staat- Braamhoogte binnen specificatie (typisch minder dan 0,1 mm voor algemeen stempelen, minder dan 0,05 mm voor precisietoepassingen). Consistente schuifbandverhouding over alle snijprofielen.
- Vlakheid- Onderdeel ligt binnen de gespecificeerde vlakheidstolerantie wanneer het op een granieten oppervlakteplaat wordt geplaatst. Geen kromtrekken, olie-inblikken of restspanningsvervorming door vervormingsbewerkingen.
- Gat positie- Ware positie van alle doorboorde elementen binnen GD&T-markeringen, geverifieerd door CMM of optische meting gerelateerd aan het primaire datum.
- Buig hoek- Alle gevormde elementen binnen de hoektolerantie (typisch ±0,5 graad tot ±1 graad, afhankelijk van de klasse). Gemeten met gradenbogen, hoekmeters of CMM op gedefinieerde meetpunten.
- Oppervlakteafwerking- Ra-waarden binnen de toelichtingsvereisten. Geen matrijssporen, vreetkrassen of smeermiddelvlekken op cosmetische oppervlakken.
- Maatnauwkeurigheid binnen gespecificeerde toleranties- Totale onderdeelafmetingen, elementafstand en profielconformiteit geverifieerd aan de hand van de tekeningvereisten met behulp van de inspectiemethode die geschikt is voor de tolerantieband.
Elk controlepunt wordt meegenomen in de onderhoudsbeslissingslus. Wanneer de randconditie verslechtert, slijpt u. Wanneer de posities van de gaten afwijken, inspecteer je de geleidingen. Wanneer de buighoeken veranderen, controleert u de staat van de vormpons. De onderdelen zelf zijn het meest eerlijke diagnostische hulpmiddel dat u heeft om de gezondheid van elk gereedschapsonderdeel in de matrijs te evalueren.
Inspectie signaleert problemen. Onderhoud corrigeert ze. Maar de meest efficiënte aanpak is het ontwerpen van onderdelen die inherent vergevingsgezind zijn en zo -geometrieën produceren die normale slijtage van de matrijzen tolereren zonder buiten de specificaties te vallen, met afmetingen en onderlinge afstanden die het gereedschap de ruimte geven om te ademen. Dat is waar ontwerp-voor-stempelbaarheidsregels om de hoek komen kijken, en waar ervaren gereedschapspartners ingenieurs kunnen helpen onderdelen te specificeren die er op papier geweldig uitzien, maar bij elke slag de strijd aangaan.
Ontwerp-voor-stempelbaarheid en hulpmiddelen voor deskundige gereedschappen
Inspectie en onderhoud zorgen ervoor dat een matrijs goed blijft lopen. Maar het goedkoopste kwaliteitsprobleem dat je moet oplossen, is het probleem dat je überhaupt nooit creëert. Onderdelen die zijn ontworpen met het oog op stempelbeperkingen produceren minder defecten, vereisen minder agressief gereedschap en tolereren normale matrijsslijtage zonder buiten de specificaties te vallen. Het verschil tussen een onderdeel dat netjes stempelt en een onderdeel dat elke cyclus tegen de matrijs vecht, komt meestal neer op een handvol ontwerpregels die vroeg in de CAD-fase worden toegepast.
Dus wat vraagt die gereedschapsinteractie eigenlijk van de geometrie van uw onderdeel? Het vraagt om functies die kunnen worden gesneden, gevormd en uitgeworpen zonder het materiaalgedrag of de gereedschapsmechanica voorbij hun betrouwbare grenzen te duwen. Elke onderstaande regel is terug te voeren op een fysieke realiteit binnen de dobbelsteen-en het negeren van een van deze regels leidt tot de exacte gebreken die eerder in dit artikel zijn behandeld.
Ontwerp-voor-stempelbaarheidsregels die ingenieurs moeten volgen
Deze richtlijnen zijn breed van toepassing op ontwerpprojecten voor stempelmatrijzen. Ze vertegenwoordigen de consensus van tientallen jaren ervaring met metaalstempelgereedschap en matrijzen, gedistilleerd in bruikbare beperkingen die u kunt toepassen tijdens het ontwerpen van onderdelen:
- Houd de gatdiameters op of boven de materiaaldikte.Als u gaten maakt die kleiner zijn dan de dikte van het materiaal, bestaat het risico dat het gereedschap breekt. Voor roestvrij staal en legeringen met hoge-sterkte moet de minimale gatdiameter gelijk zijn aan:2x materiaaldikte.
- Houd een minimale gat-tot-randafstand aan van 2x de materiaaldikte.Elementen die zich te dicht bij een vrije rand bevinden, vervormen tijdens het snijden omdat het omringende materiaal de schuifbelasting niet kan dragen.
- Zorg ervoor dat de gaten minstens 2-3x de materiaaldikte uit elkaar liggen.Een kleinere afstand zorgt ervoor dat het land tussen de gaten knikt tijdens daaropvolgende vormingsbewerkingen.
- Houd elementen van minimaal 2,5x de materiaaldikte plus buigradius uit de buurt van buiglijnen.Alles binnen deze vervormingszone zal uitrekken, verschuiven of vervormen wanneer de bocht ontstaat.
- Voeg buigontlastingssneden toe waar bochten de randen raken.De reliëfbreedte moet minimaal gelijk zijn aan de materiaaldikte en de reliëflengte moet groter zijn dan de buigradius. Dit voorkomt scheuren bij de overgang tussen gebogen en vlakke delen.
- Oriënteer kritische bochten loodrecht op de vezelrichting.Buigen over de korrel maakt kleinere stralen mogelijk zonder barsten-een gratis verbetering die niets kost aan de complexiteit van de matrijs.
- Specificeer een binnenbuigradius gelijk aan of groter dan 1T voor zacht staal, 2T voor aluminium.Kleinere stralen concentreren de spanning en veroorzaken scheuren op het buitenoppervlak van de bocht.
- Vermijd onnodig nauwe toleranties.Reserveer specificaties van ±0,05 mm voor functies waar de pasvorm of functie dit echt vereisen. Standaard ingesteld op ±0,1 mm of breder voor niet-kritieke afmetingen om de gereedschapskosten te verlagen en de levensduur van de matrijs te verlengen.
- Standaardiseer buigradii over het onderdeel.Het gebruik van dezelfde straal voor alle bochten vermindert het aantal vormstations en vereenvoudigt het matrijsontwerp.
- Ontwerp minimale flenslengte van 3x materiaaldikte.Kortere flenzen kunnen de matrijsopening niet overbruggen en vormen zich helemaal niet. Richt 4x voor zuivere resultaten met voldoende matrijsspeling.
Het volgen van deze regels beperkt de creativiteit niet-het kanaliseert deze naar geometrieën die betrouwbaar zijn om te produceren. Onderdelen die binnen deze beperkingen zijn ontworpen, draaien op hogere snelheden, slijten langzamer en leveren een consistente kwaliteit tijdens lange productieruns.
Samenwerken met gereedschapsexperts voor complexe gestempelde onderdelen
Standaard ontwerpregels hanteren eenvoudige geometrieën. Maar veel toepassingen vereisen meer: nauwe toleranties op complexe 3D-vormen, productie van hoge-volumes zonder secundaire bewerkingen, of progressieve matrijzen waarbij bypass-kerfgeometrie, optimalisatie van de speling en materiaalstroom allemaal feilloos moeten samenwerken. Deze projecten gaan verder dan wat algemene richtlijnen kunnen behandelen, en vereisen gespecialiseerde stempelgereedschappen en matrijsexpertise.
Wanneer moet u een toegewijde matrijsontwerppartner inschakelen? Beschouw het als verplicht als uw aandeel een van de volgende zaken betreft:
- Complexe progressieve matrijslay-outs met meer dan acht stations
- Multi-materiaal of meerdere-componenten in-matrijsassemblage
- Diep-getrokken geometrieën die een gecontroleerde materiaalstroom en treklijntechniek vereisen
- Toleranties onder ±0,05 mm op gevormde elementen
- Productie met hoog-volume (meer dan 500.000 per jaar), waarbij het elimineren van elke secundaire bewerking investeringen in geavanceerde tools rechtvaardigt
Een matrijs is in technische termen veel meer dan een snijgereedschap-het is een precisieproductiesysteem. De juiste gereedschapspartner brengt simulatiemogelijkheden, materiaalstroomanalyse en iteratieve prototyping met zich mee die kostbare revisies voorkomen nadat harde gereedschappen zijn gebouwd. Ze begrijpen hoe ponsslijtage, stripperkracht, pilootinschakeling en bypass-notch-ontwerp op elkaar inwerken als een systeem in plaats van als geïsoleerde variabelen.
Voor ingenieurs die te maken krijgen met deze complexe uitdagingen bij het stempelen van metalen -met name projecten met betrekking tot aangepaste matrijsstructuur, braamcontrolestrategieën, optimalisatie van de speling en geavanceerde materiaalstroomtechniek-YICHEN's stempelmatrijsoplossingen verbinden u met gereedschapsspecialisten die zich bezighouden met het volledige scala van matrijsontwerpcomplexiteit. Hun focus op de ontwikkeling van progressieve matrijzen en overdrachtsmatrijzen, inclusief lifterontwerp, bypass-notch-engineering en nauwkeurig beheer van speling, maakt ze tot een sterke optie wanneer uw project meer vraagt dan de-{2}} standaard gereedschapsbenadering kan bieden.
Of u nu uw eerste gestempelde component specificeert of een bestaande productiematrijs optimaliseert, de weg naar consistente resultaten loopt via dezelfde basisprincipes: ontwerp binnen materiaal- en procesgrenzen, kies de juiste matrijsarchitectuur voor uw volume en werk samen met experts die begrijpen hoe elke beslissing in de tool tot uiting komt in het voltooide onderdeel dat u in uw hand houdt.
Veelgestelde vragen over gestempelde onderdelen
1. Wat is een matrijs bij het stempelen van metaal?
Een matrijs is een gespecialiseerd precisiegereedschap gemaakt van gehard gereedschapsstaal of carbide dat plaatmetaal onder gecontroleerde perskracht in een specifieke geometrie snijdt, buigt of vormt. Het bestaat uit de bovenste en onderste helften met ponsen, matrijsblokken, strippers, lifters en geleidingssystemen die samenwerken om vlak materiaal om te zetten in afgewerkte componenten. Matrijzen kunnen bewerkingen uitvoeren zoals doorboren, stansen, buigen en trekken, met toleranties van wel 0,0002 inch over miljoenen productiecycli.
2. Wat zijn de drie belangrijkste soorten stempelmatrijzen?
De drie belangrijkste architecturen voor stempelmatrijzen zijn progressieve matrijzen, transfermatrijzen en samengestelde matrijzen. Progressieve matrijzen verplaatsen een ononderbroken metalen strip door opeenvolgende stations voor complexe onderdelen met een hoog-volume met een snelheid van 100-1500 slagen per minuut. Overdrachtmatrijzen verplaatsen individuele plano's mechanisch tussen onafhankelijke stations, waarbij grote of diepgetrokken onderdelen worden verwerkt die te groot zijn voor stripvoortgang. Samengestelde matrijzen voeren meerdere snijbewerkingen tegelijkertijd uit in één enkele slag, waardoor de kleinste toleranties worden geboden voor platte precisieonderdelen zoals ringen en vulplaten.
3. Hoe voorkom je bramen op gestanste onderdelen?
Het voorkomen van bramen begint met het optimaliseren van de snijspeling tussen pons en matrijsblok, doorgaans 5-8% van de materiaaldikte per zijde voor zacht staal en 10-15% voor roestvrij staal. Naast de initiële spelingsinstellingen is het behouden van scherpe snijkanten door gepland herslijpen van essentieel belang, omdat slijtage van de matrijzen de braamhoogte tijdens productieruns geleidelijk verhoogt. Door de braamhoogte regelmatig te controleren, wordt vroegtijdig gewaarschuwd wanneer gereedschapsonderhoud nodig is. Een juiste uitlijning van het gereedschap, het juiste persvermogen en de juiste stijfheid van de matrijsschoen dragen ook bij aan zuivere snijkanten met minimale braamvorming.
4. Wat is het verschil tussen stempelmatrijzen van klasse A, klasse B en klasse C?
Matrijsklassen vertegenwoordigen niveaus van gereedschapskwaliteit die zijn afgestemd op de vereisten voor productievolumes. Klasse A-matrijzen maken gebruik van eersteklas gereedschapsstaal met hardmetalen inzetstukken, bereiken de kleinste toleranties en gaan 2-5 miljoen of meer slagen mee, geschikt voor volumes van meer dan 500.000 onderdelen per jaar. Klasse B-matrijzen gebruiken standaard gereedschapsstaal-van hoge kwaliteit, zoals D2 of A2, met een gedefinieerde productielevensduur van 500.000-1.500.000 slagen, ideaal voor middelgrote volumes. Klasse C-matrijzen bieden een goedkopere constructie voor prototyping of korte runs van minder dan 50.000 slagen, waarbij bredere toleranties worden geaccepteerd in ruil voor snellere doorlooptijden en lagere investeringen vooraf.
5. Wat zijn bypass-inkepingen in progressieve stempelmatrijzen?
Bypass-inkepingen zijn kleine stukken materiaal die uit de stripranden worden gesneden bij vroege stations van een progressieve matrijs om de voortgang van de stripaanvoer te regelen. Negatieve bypass-inkepingen verwijderen materiaal en creëren open sleuven die in de stopblokken grijpen, waardoor overvoeding wordt voorkomen. Positieve bypass-inkepingen zorgen ervoor dat de lanslippen naar beneden worden gericht om tegen de stopoppervlakken te registreren, waardoor smalle dragers worden verstijfd en de spoed wordt gecontroleerd. Beide typen zorgen ervoor dat de strip precies de juiste afstand tussen de persslagen voortbeweegt, waardoor foutieve invoer-gerelateerde dimensionale fouten worden voorkomen en de matrijs wordt beschermd tegen crashschade veroorzaakt door positionele drift.


