


Wat kwalificeert als een groot onderdeel bij het stempelen
Wanneer weleen gestempeld metalen onderdeelde grens overschrijden van ‘standaard’ naar ‘groot deel’? De industrie praat voortdurend over het stempelen van zware metalen, maar trekt zelden een duidelijke grens. Als u een stempelservice voor grote onderdelen zoekt, heeft u harde cijfers nodig voordat u zelfs maar kunt beginnen met het evalueren van de haalbaarheid.
Grote onderdelen definiëren bij het stempelen
Een onderdeel kwalificeert over het algemeen als "groot" bij het stempelen wanneer het groter is dan 24 inch in een enkele afmeting of wanneer het een persbed nodig heeft dat groter is dan 72 inch om het gereedschap op te nemen. Maar dimensies alleen vertellen niet het hele verhaal. Materiaaldikte speelt een bepalende rol: onderdelen die uit voorraad worden gestempeld boven 3 mm (ongeveer 0,120 inch) komen terecht in zwaar materiaal, waar de fysica van het vormen dramatisch verandert. Volgens Worthy Hardware's overzicht van zwaar stempelen, verwerkt dit proces doorgaans materialen van 0,079 inch tot 0,5 inch dik, soms zelfs dikker, waarvoor persen nodig zijn die honderden tonnen kracht kunnen uitoefenen.
Gewicht is ook belangrijk. Wanneer een afgewerkt onbewerkt of gevormd onderdeel groter is dan wat een operator veilig met de hand kan positioneren, heeft u te maken met onderdelen die mechanische behandeling, robotische overdracht of speciale automatisering vereisen. Denk aan progressief gestempelde auto-onderdelen zoals framerails over de volledige- lengte, structurele dwarsbalken of grote beugelconstructies. Deze componenten kunnen in afgewerkte staat ergens tussen de 10 en meer dan 100 pond wegen.
Waarom onderdeelgrootte alles verandert
Stel je voor dat je de voetafdruk van een gestempeld onderdeel verdubbelt. Je hebt niet alleen de uitdaging verdubbeld. Je hebt het verergerd. De materiaalstroom wordt over een groter oppervlak moeilijker te controleren. Het handhaven van de vlakheid op een blanco van 36 inch vereist een uniforme drukverdeling die kleinere onderdelen nooit vereisen. De registratienauwkeurigheid, het vermogen om elk vormstation op één lijn te houden met hetzelfde referentiepunt, neemt af naarmate de afmetingen van het blanco materiaal groter worden.
Bij het stempelen van autometaal worden ingenieurs die progressieve stempellijnen voor auto-onderdelen ontwerpen, dagelijks met deze schaalproblemen geconfronteerd. Een spatbordbeugel van 20 cm breed gedraagt zich voorspelbaar. Schaal dat concept op naar een volledig structureel paneel, en elke tolerantiestapel-, elke terugveervariatie en elke inconsistentie van de stripvoeding wordt versterkt over de grotere geometrie.
Dit is wat standaard stempelen onderscheidt van groot-werk op praktisch niveau:
- Blanco afhandeling- Voor grote blanco's zijn speciale toevoersystemen nodig, spoelhouders die geschikt zijn voor zwaardere spoelen en servovoedingen met langere slaglengtes
- Tonnage-eisen- De krachtvereisten worden geschaald met zowel de omtreklengte (voor snijbewerkingen) als het oppervlak (voor het vormen), waardoor de persvereisten in het bereik van 400 tot 1,100+ ton komen
- Sterfgewicht- Groot- matrijzen kunnen meerdere tonnen wegen, waardoor toegang tot een bovenloopkraan en gespecialiseerde matrijzenwisselprocedures nodig zijn
- Grenzen aan de stripbreedte- Progressieve matrijzen voor grote onderdelen hebben een grotere voorraad rollen nodig, waardoor de beschikbare leveranciers worden beperkt en de doorlooptijden van materialen toenemen
- Secundaire operatiecomplexiteit- Voor het ontbramen, inspecteren en hanteren van te grote stempels zijn steeds grotere- apparatuur en vloeroppervlak nodig
Ondersteuning voor stansen voor grote onderdelen is niet simpelweg een grotere versie van standaard stempelen. Het is een andere technische discipline waar perscapaciteit, materiaalgedrag en gereedschapsontwerp elkaar kruisen op manieren die gespecialiseerde expertise vereisen. De echte vraag is niet of een onderdeel kan worden gestempeld. Het gaat erom of het vormingsproces, de apparatuur en de economie op die specifieke schaal op één lijn liggen.
Hoe stempelen anders werkt voor grote onderdelen
De gereedschapsprincipes veranderen niet wanneer u een gestempeld onderdeel opschaalt. Wat verandert, is hoe gewelddadig deze principes je straffen voor het negeren van de details.Progressief stempelen van matrijzenop een 6-inch beugel is vergevingsgezind. Voer diezelfde proceslogica uit op een 36-inch structureel onderdeel, en elke inconsistentie van de invoer, elke stripafbuiging, elke registratiefout vermenigvuldigt zich over een veel groter canvas.
Het begrijpen van de mechanische verschillen tussen productiemethoden op grote schaal is niet academisch. Het bepaalt of een onderdeel überhaupt gemaakt kan worden, en of de economie de aanpak rechtvaardigt.
Hoe progressieve matrijzen omgaan met extra grote componenten
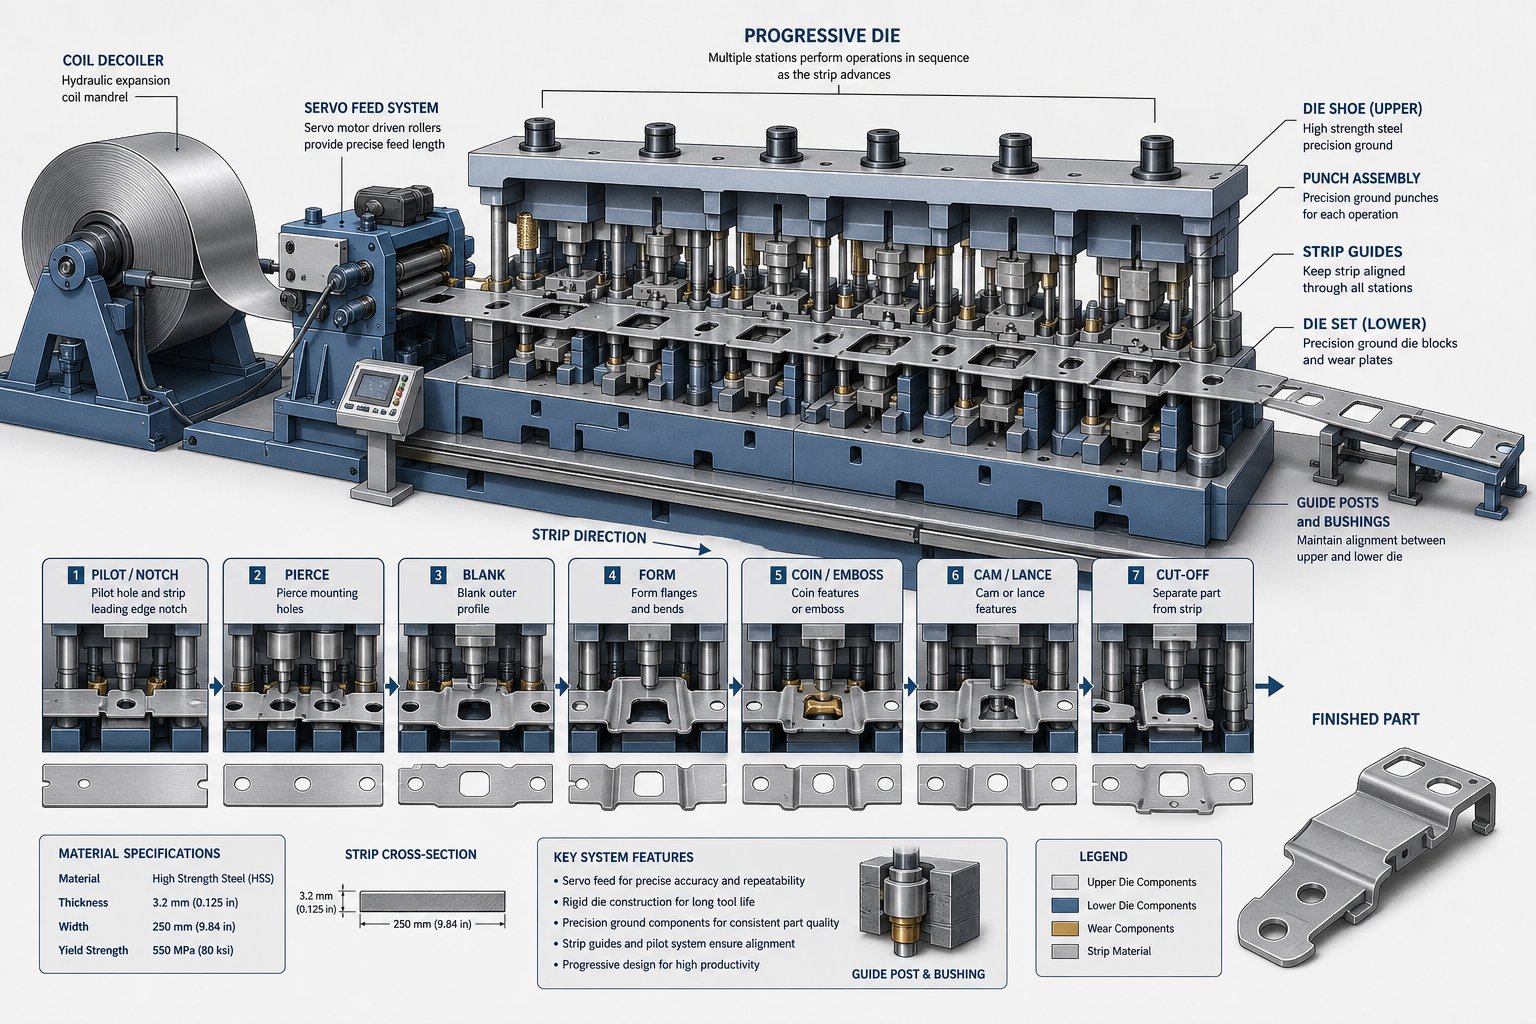
Progressief metaalstansen verbindt alle vormstations met elkaar op één enkele matrijsset, waarbij elk onderdeel via een drager verbonden blijft met de originele strip tot aan het laatste afsnijstation. Voor grote onderdelen creëert dit een waterval van uitdagingen die kleiner werk nooit tegenkomt.
Het eerste probleem is toonhoogte. De spoed is de afstand die de strip moet afleggen tussen elke persslag en komt rechtstreeks overeen met de lengte van het onderdeel in de aanvoerrichting. Een onderdeel dat 90 cm in de invoerrichting meet, heeft een spoed van minimaal 80 cm nodig, plus eventueel dragermateriaal dat tussen de stations overbrugt. Vermenigvuldig dat met acht of tien vormstations, en je kijkt naar een dobbelsteen die 6 meter of meer beslaat. AlsDe basisserie van de FabricatorOpmerkingen: voor progressieve matrijzen zijn alle noodzakelijke stations nodig die op één gemeenschappelijke matrijsset zijn gemonteerd, getimed en gesequenced voor een constante voedingsafstand. Op grote schaal wordt die ene matrijsset een enorm nauwkeurig-geslepen gereedschap.
Strokenvoer introduceert een nieuwe moeilijkheidsgraad. Zwaarder spoelmateriaal, vaak 36 tot 60 inch breed, vereist servotoevoersystemen met een hogere trekkracht en een langere slagcapaciteit. Het spoelgewicht stijgt snel. Een 48-inch-brede spoel van 4 mm staal met een standaard buitendiameter kan gemakkelijk meer dan 10.000 pond wegen, en vereist zware-afwikkelaars, aangedreven gelijkrichters en toevoerleidingen die voor die massa zijn ontworpen. De invoernauwkeurigheid over lange productieruns neemt af naarmate de spoeldiameter kleiner wordt en de stripspanning verandert. Daarom heeft het invoersysteem realtime compensatie nodig om de pitchtolerantie over duizenden cycli te behouden.
Registratie is de derde kritische factor. Progressieve matrijzen voor grote onderdelen maken gebruik van centreerpennen die in voor-geperforeerde gaten worden gestoken om de strippositie op elk station te vergrendelen. Maar bredere strips zijn gevoeliger voor laterale drift, randgolven en camber. Als de strook zelfs maar een paar duizendsten over een breedte van 40- inch afwijkt, kan het cumulatieve effect op de locatie van de elementen bij stroomafwaartse stations ervoor zorgen dat onderdelen buiten de tolerantie vallen. Grotere piloten, strakkere passingen van de bussen en extra zijgeleidingsmechanismen worden noodzakelijk.
Het resultaat? Progressieve matrijsstempeldiensten voor grote componenten vereisen niet alleen grotere persen, maar een compleet op maat geschaald toevoer- en begeleidingsecosysteem.
Overdracht- en tandemlijnalternatieven
Wanneer de geometrie van een onderdeel te groot wordt om aan een draagstrip bevestigd te blijven, of wanneer de vormingsvolgorde vereist dat het onderdeel tussen bewerkingen wordt gedraaid of omgedraaid, wordt transfermatrijzen de praktische weg voorwaarts.
Overdrachtsystemen ontkoppelen het onderdeel van elk stripmateriaal. Individuele plano's worden ontstapeld, naar het eerste station gevoerd en vervolgens mechanisch van matrijs naar matrijs overgebracht met behulp van rails die zijn uitgerust met grijpvingers. VolgensMetaalvormend tijdschrift, transferpersen hebben doorgaans frames met rechte- zijkanten met ten minste twee drijfstangen, een tonnagecapaciteit van 300 tot meer dan 3.000 ton, en steunen van meer dan 275 inch lang om alle stations te kunnen huisvesten.
Overdrachtsystemen met twee-assen schuiven onderdelen van station naar station vooruit. Systemen met drie-assen zorgen voor een verticale lift, waarbij onderdelen worden opgepakt en nauwkeurig binnen de meetgrenzen worden geplaatst. Die derde as is van cruciaal belang voor diep-getrokken grote onderdelen, schaaldelen en componenten die tussen bewerkingen door opnieuw moeten worden gepositioneerd. Zoals Standard Die International uitlegt, maakt transfermatrijsstempelen het mogelijk onderdelen onder verschillende hoeken in een vrije staat te manipuleren, waardoor bewerkingen zoals uitsnijdingen, ribben en draadsnijden mogelijk zijn die progressieve matrijzen eenvoudigweg niet kunnen bereiken op grote geometrieën.
Tandemperslijnen brengen deze modulariteit verder. In plaats van meerdere stations onder één slede, gebruikt een tandemlijn een afzonderlijke pers voor elke matrijsbewerking, doorgaans vier tot zes persen in volgorde. De hoofdpers verzorgt de primaire trekking, terwijl de volgpersen trim-, doorsteek-, buig- en herslagoperaties uitvoeren. Deze configuratie is geschikt voor onderdelen die te groot of te geometrisch complex zijn om zelfs door een transferpers in één frame te verwerken.
Tandemlijnen vertegenwoordigen de bovengrens van progressieve stempeldiensten voor matrijsmetaal voor extra grote autopanelen en structurele componenten. De grootste installaties hebben steunafmetingen van 4.500 bij 2.500 mm of groter, met loodpersen van meer dan 2.000 ton. De slagfrequenties variëren van 6 slagen per minuut op standaard mechanische aandrijvingen tot 18 of meer slagen per minuut bij gebruik van servomechanische persen in continue bedrijfsmodus.
Sommige faciliteiten beschikken over gecombineerde perslijnen die kunnen werken als een standaard progressieve pers op hoge snelheid, als een transferpers op lagere snelheden, of als een hybride: progressief voor de eerste paar stations, vervolgens delen van de strip afschuiven en deze overbrengen naar volgende matrijsstations. Deze flexibiliteit is van belang wanneer een enkele faciliteit een mix van grote- onderdeelgeometrieën moet produceren zonder aan elk afzonderlijke lijnen te besteden.
Hier ziet u hoe de vier primaire benaderingen zich verhouden voor werk op groot-formaat:
| Methode | Max. bereik van onderdeelgrootte | Ideale geometrietypen | Productiesnelheid | Gereedschapscomplexiteit |
|---|---|---|---|---|
| Progressieve sterven | Tot ~36 inch (beperkt door strookbreedte en persbed) | Platte of ondiepe-gevormde onderdelen met kenmerken in één vlak | Hoog (tot 1.500 slagen/min voor kleinere onderdelen; 7-30 voor grote) | Hoog - alle stations op één set dobbelstenen |
| Overdracht sterven | Maximaal ~60+ inch (beperkt door de lengte van het kussen) | Dieptrekken, schalen, axiaal symmetrische onderdelen, multi-hoekvorming | Matig (6-18 slagen/min) | Matige - individuele stationsterfte plus overdrachtsmechanisme |
| Samengestelde sterven | Tot ~24 inch (enkele- slagbeperking) | Platte plano's die gelijktijdig snijden en vormen in één beweging vereisen | Hoog (enkele slag voltooit onderdeel) | Laag tot gemiddeld - één dobbelsteen, één bewerkingsset |
| Tandemlijn | 60+ inch (afzonderlijke pers per bewerking) | Grote autopanelen, diepe structurele componenten, complexe multi-onderdelen | Laag tot gemiddeld (6-18 slagen/min) | Laag per dobbelsteen, hoog systeem-niveau (4-6 persen gecoördineerd) |
De keuze tussen deze methoden is niet puur technisch. Het productievolume, de complexiteit van de onderdelen en de beschikbare perscapaciteit wegen allemaal mee. Een progressieve aanpak kan voor een bepaald groot onderdeel fysiek haalbaar zijn, maar als er een pers van 2.400-ton met een bed van 240 inch nodig is die uw leverancier niet heeft, wordt het transfer- of tandemalternatief het echte antwoord.
Dat kruispunt van fysieke haalbaarheid en praktische beperkingen is precies waar beslissingen over processelectie worden genomen, en waar het kiezen van het verkeerde pad maanden aan doorlooptijd van de tooling en honderdduizenden aan verzonken kapitaal kost.
De juiste stempelmethode selecteren op onderdeelgrootte
Weten wat elk proces kan doen, is slechts de helft van het probleem. De moeilijkere vraag: welke moet je eigenlijk gebruiken voor jouw specifieke onderdeel? Wanneer u een matrijsstempelservice voor grote onderdelen evalueert, is de selectielogica geen eenvoudig stroomdiagram. Het is een opeenvolgend eliminatieproces waarbij de natuurkunde een veto uitspreekt over opties voordat de economie ooit een stem krijgt.
Processelectiecriteria voor extra grote stempels
Begin met het onderdeel zelf. De voetafdruk ten opzichte van het beschikbare persbedoppervlak is de eerste poort. Als het geprojecteerde gebied van het onderdeel (inclusief de randen van de draagstrips voor progressief werk) groter is dan wat het persbed kan herbergen, is deze methode van tafel. Geen enkel slim matrijsontwerp verandert deze beperking.
Tekendiepte is het volgende filter. Ondiepe vormen onder de 25% van de diameter van het plano kunnen vaak op een draagstrook in een progressieve matrijs achterblijven. Bij diepe trekkingen, bij alles wat een diepte-tot-diameterverhouding van 1:1 benadert, moet de plano doorgaans vrij kunnen bewegen. Dat betekent transferstempelen. Complexe flenzen met meer--assige bochten verergeren dit. Elke extra vormas voegt een station toe, vergroot de spoed en vereist een nauwkeurigere positionering van het onbewerkte materiaal tussen bewerkingen.
Tolerantiestapel-up gedraagt zich op grote schaal anders. Bij het nauwkeurig stempelen van compacte onderdelen is het routinematig vasthouden van +/-0,05 mm over een afmeting van 4-inch. Schaal diezelfde tolerantievereiste op naar een afmeting van 30 inch op een extra grote stempel, en je vecht tegelijkertijd tegen thermische uitzetting van de matrijs, elastische doorbuiging van het persframe en stripregistratiedrift. Het zeer nauwkeurig stempelen van metaal op groot formaat vereist niet alleen beter gereedschap, maar ook stijvere persen, temperatuurgecontroleerde omgevingen en realtime monitoring.
Geometriebeperkingen hebben een zodanige wisselwerking met de grootte dat opties snel worden geëlimineerd. Voor een onderdeel met ondersnijdingen zijn nokken-aangedreven zijdelingse acties vereist. Op een stuk van 40- inch worden deze nokkeneenheden enorm, waardoor gewicht en complexiteit worden toegevoegd aan een toch al te grote dobbelsteen. Voor een onderdeel dat zowel een diepe trek als precisie-doorboorde elementen in de getrokken muur nodig heeft, kan het nodig zijn dat het trekken gebeurt op een transferlijn en dat het doorboren gebeurt in een secundaire precisiematrijs- en stempelbewerking. Dit zijn geen theoretische randgevallen. Het zijn veel voorkomende scenario's in grote structurele componenten.
Volumevereisten afstemmen op proceseconomie
Fysieke haalbaarheid beperkt uw opties. Het volume bepaalt welke overlevingsoptie financieel zinvol is.
Progressieve matrijzen geven de voorkeur aan een hoog volume omdat hun gereedschapskosten enorm zijn, maar hun cyclustijd snel. Voor grote onderdelen drijft het benodigde persvolume de kapitaalkosten echter nog verder op. Voor een structurele beugel heeft u mogelijk een pers van 1200-ton nodig die progressieve, nauwkeurige metalen stempels uitvoert. Als uw jaarlijkse volume slechts 50.000 stuks bedraagt, werkt de afschrijvingsberekening misschien nooit. Transfermatrijzen, met hun lagere gereedschapskosten per-station en de mogelijkheid om op bestaande apparatuur te draaien, kunnen praktischer zijn voor middelgrote volumes grote componenten, zelfs als de cyclustijd per stuk langzamer is.
Stempelen met hoge-precisie op schaal zorgt voor spanning: nauwere toleranties vereisen meer vormstations, waardoor de matrijslengte en de persvereisten toenemen, waardoor de kosten toenemen en het break-even volume toeneemt. Ingenieurs moeten eerlijk beoordelen of elke tolerantie op de print functioneel noodzakelijk is, of dat sommige afmetingen versoepeld kunnen worden om meer economische procespaden te openen.
Processelectie voor grote onderdelen wordt in de eerste plaats bepaald door de fysieke haalbaarheid: kan het onderdeel op deze manier worden gemaakt? Pas nadat die vraag is beantwoord, komt de economie in het gesprek: moet het op deze manier op deze manier worden gedaan?
Dit is de opeenvolgende evaluatie die elke ingenieur moet volgen bij het selecteren van een proces voor extra grote stempels:
- Breng de voetafdruk van het onderdeel in kaart met de beschikbare afmetingen van het persbed, inclusief stripmarges voor progressieve benaderingen
- Beoordeel de trekdiepte en bepaal of het onderdeel tijdens het vormen aan een draagstrip bevestigd kan blijven
- Tel het aantal vereiste vorm-, doorsteek- en trimbewerkingen om het aantal stations te schatten
- Evalueer de tolerantievereisten ten opzichte van de onderdeelgrootte, waarbij u kenmerken identificeert die hoge-precieze stempels vereisen versus die met soepele limieten
- Identificeer geometrische beperkingen (ondersnijdingen, buigingen op meerdere- assen, zijwaartse acties) die specifieke procestypen elimineren
- Bereken de tonnagevereisten op basis van materiaal, dikte en totale snij-/vormomtrek
- Vergelijk de overgebleven haalbare methoden met het verwachte jaarlijkse volume en de beoogde stukprijs
- Houd rekening met secundaire bewerkingen, of het nu gaat om na-stempelprocessen zoals machinale bewerking of lassen, de behoefte aan een complexere matrijs gecompenseerd
Tegen de tijd dat je stap zeven bereikt, heeft de natuurkunde het grootste deel van de beslissing al genomen. De resterende keuze tussen haalbare methoden is waar het productievolume, het gereedschapsbudget en de tijdlijnbeperkingen het uiteindelijke pad voorwaarts bepalen. En dat laatste pad bepaalt rechtstreeks hoe materiaal zich zal gedragen onder druk over de volledige schaal van uw onderdeel.
Materiaalgedrag en selectie voor stempels op grote schaal-
Een beugel van 6 inch, gesneden uit zacht staal, maakt zich niet veel uit over de graanrichting. Een structureel paneel van 40 inch gesneden uit dezelfde spoel? Het zorgt intens. Materiaalgedrag dat op kleine schaal te verwaarlozen is, wordt de dominante faalwijze wanneer de afmetingen van onderdelen zich uitstrekken over twee tot drie voet gewalst metaal. Dezelfde legering, dezelfde dikte, dezelfde leverancier, maar de fysica verandert omdat afstand elke anisotrope eigenaardigheid versterkt die de walserij in die plaat bakte.
Dit is waar de meeste discussies over stempeldiensten voor grote onderdelen stilvallen. Leveranciers vermelden de materialen die ze kunnen gebruiken. Ze verklaren zelden waarom deze materialen zich op grote schaal anders gedragen, of hoe de verkeerde kwaliteitselectie uitmondt in schrootpercentages die uw productie-economie vernietigen.
Korrelrichting en randkwaliteit op extra grote plano's
Elke spoel plaatmetaal draagt een richtingsvingerafdruk van het walsproces. AlsDe Fabricator legt het uit, introduceert walsen bulkplastische vervorming die kristalkorrels verlengt en roteert, waardoor anisotropie ontstaat: mechanische eigenschappen die variëren op basis van de richting waarin je ze meet. De r--waarde, een verhouding tussen rek in breedte en dikte, gemeten tijdens trekproeven, kwantificeert dit richtingsgedrag. Wanneer r-waarden aanzienlijk verschillen tussen de rolrichting, de dwarsrichting en 45 graden ten opzichte van het rollen, zal het materiaal op verschillende manieren dunner worden, kreuken en terugveren, afhankelijk van hoe uw plano ten opzichte van de spoel is georiënteerd.
Voor een klein deel merk je het misschien nooit. Op een grote plano wordt anisotropie onvermijdelijk. Beschouw een afschuifsnede van 36-inch die loodrecht op de walsrichting loopt. Langs die hele rand vertoont de kristallijne structuur van het materiaal een consistente oriëntatie op de schuifwerking. De randkwaliteit, dat wil zeggen de verhouding tussen de schone afschuifzone, de breukzone en de braamhoogte, blijft relatief uniform. Draai diezelfde snede 90 graden en je scheert langs de draad. Het randkarakter verandert. De braamhoogte neemt toe, de kanteldiepte verschuift en de breukzone wordt ruwer. Bij verlengde afschuiflijnen die typisch zijn voor het stansen van grote onderdelen, leiden deze verschillen tot meetbare kwaliteitsvariaties van het ene uiteinde van de snede naar het andere, vooral bij sneden die over meerdere korreloriëntaties lopen.
Vervormbaarheid over grote oppervlakken is waar anisotropie het hardst toeslaat. Bij progressieve stempelbewerkingen van staal waarbij breedbandmateriaal wordt gebruikt, moeten de vormstations materiaal opnemen dat gemakkelijker in de ene richting stroomt dan in de andere. Een trekbewerking van 30 inch zal ongelijkmatig dunner worden over het oppervlak als er geen rekening wordt gehouden met het r-waardeprofiel van de plano in de matrijsgeometrie. Het resultaat: plaatselijke verdunning in sommige zones, kreukels in andere en een inconsistente wanddikte die niet kan worden geïnspecteerd.
Vlakheidscontrole tijdens het blinderen voegt nog een uitdaging toe. Grote platen zijn gevoelig voor restspanningspatronen van spoelset, kruisboog en randgolf. Wanneer u een grote plano los van de strip schuift, worden deze interne spanningen opnieuw verdeeld. Een blanco van 48- inch kan een buiging van 0,030 inch of meer vertonen die niet zichtbaar was toen het materiaal in spiraalvorm werd opgesloten. Bij het progressief stempelen van aluminium wordt dit probleem groter omdat de lagere elasticiteitsmodulus van aluminium betekent dat restspanningen verhoudingsgewijs meer vervorming veroorzaken. Egaliseren vóór het stansen helpt, maar de leveller moet op maat worden gemaakt voor de breedte van de strook, en te veel egaliseren kan verharding veroorzaken die de vervormbaarheid stroomafwaarts vermindert.
Selectie van materiaalkwaliteit voor het stempelen van grote- onderdelen
Het kiezen van de juiste legering voor een groot gestempeld onderdeel gaat niet alleen over sterkte en kosten. Het gaat erom hoe dat materiaal zich zal gedragen over een vormoppervlak, gemeten in voet, niet in inches. Elke materiaalfamilie heeft op schaal verschillende voordelen-.
Het progressieve stempelen van koolstofstaal omvat het breedste scala aan toepassingen van grote- onderdelen. Milde staalsoorten zoals 1008 en 1010 bieden uitstekende vervormbaarheid en voorspelbaar gedrag bij grote trekkingen. HSLA-kwaliteiten (340, 420, 550 MPa-klassen) zorgen voor gewichtsbesparing door diktevermindering, maar vertonen aanzienlijk meer terugvering. Twee-fasestaalsoorten (DP590, DP780) combineren een hoge sterkte met een redelijke rek, maar hun werk-hardingsgedrag maakt ze onvoorspelbaar bij lange vormgangen. Hoe hoger de sterktegraad, des te agressiever moet de terugvering in het matrijsontwerp worden gecompenseerd.
Aluminiumlegeringen vormen een ander probleem. De 5000-serie, met name stanskwaliteit 5754 en de veelgebruikte 5052, biedt goede vervormbaarheid en corrosiebestendigheid voor structurele panelen. De neiging van aluminium tot vorming van Luders-banden (zichtbare reksporen) op grote trekoppervlakken vereist echter een zorgvuldige afstemming van de druk van de blanco houder. De legeringen uit de 6000-serie, zoals 6061, bieden een hogere sterkte, maar vereisen een warmtebehandeling en verouderingsharding, wat de productievolgorde bemoeilijkt. Het progressief stempelen van aluminium voor grote onderdelen vereist kleinere matrijsspelingen dan staal, omdat aluminium gemakkelijker tegen de gereedschapsoppervlakken aanvreet, en de neiging tot vreten toeneemt met het contactoppervlak.
Roestvast staal brengt hoge hardingssnelheden- met zich mee. Austenitische soorten zoals 304 en 316 harden snel uit tijdens het vormen, wat betekent dat de kracht die nodig is om het laatste vormstation te voltooien dramatisch hoger kan zijn dan het eerste. Bij het progressief stempelen van roestvrij staal voor grote componenten betekent deze progressieve verharding dat tonnageberekeningen rekening moeten houden met de cumulatieve verharding van het werk over alle stations, en niet alleen met de momentane kracht op een enkel station. Ferritische roestvaste kwaliteiten (409, 430) bieden een lagere harding en betere vervormbaarheid voor toepassingen waarbij corrosieweerstand belangrijk is, maar extreme ductiliteit minder kritisch is.
Progressief stampen van koper en progressief stampen van messing nemen een smallere niche in bij grote- werkstukken, meestal beperkt tot elektrische stroomrails, warmtewisselaarplaten en RF-afschermingsbehuizingen waar geleidbaarheid of thermische eigenschappen de materiaalkeuze bepalen, ondanks de hogere kosten.
| Materiële familie | Typisch diktebereik (grote onderdelen) | Beoordeling van vervormbaarheid | Springback-ernst | Veelvoorkomende toepassingen voor grote- onderdelen |
|---|---|---|---|---|
| Zacht staal (1008/1010) | 1.0 - 6.0 mm | Uitstekend | Laag | Structurele beugels, chassiscomponenten, behuizingen |
| HSLA-staal (340-550 MPa) | 1.2 - 5.0 mm | Goed | Matig tot hoog | Framerails voor auto's, dwarsbalken, verstevigingen |
| Tweefasig staal (DP590-DP780) | 1.0 - 3.5 mm | Gematigd | Hoog | Crash-kritieke autoconstructies, B-pijlers |
| Aluminium 5052/5754 | 1.0 - 4.0 mm | Goed | Gematigd | Carrosseriepanelen, hitteschilden, maritieme componenten |
| Aluminium 6061 | 1.5 - 6.0 mm | Gematigd | Matig tot hoog | Structurele frames, ruimtevaartbeugels (na-warmte-behandeld) |
| Roestvrij 304/316 | 0.8 - 4.0 mm | Goed (maar hoge werkverharding) | Hoog | Panelen voor voedselapparatuur, architecturale bekleding, medische behuizingen |
| Roestvrij 409/430 (ferritisch) | 1.0 - 3.0 mm | Goed | Gematigd | Uitlaatcomponenten, apparaatpanelen |
| Koper / Messing | 0.5 - 3.0 mm | Uitstekend | Laag tot gemiddeld | Verzamelrails, warmtewisselaars, RF-afscherming |
Bij terugveringscompensatie komen materiaalkeuze en onderdeelgrootte het pijnlijkst met elkaar in botsing. Op een klein deel buig je een paar graden en noem je het klaar. Op een flens van 30- inch gevormd uit DP780-staal kan de terugvering groter zijn dan 8 tot 12 graden, en deze varieert over de lengte van de bocht op basis van lokale diktevariatie, wrijving en temperatuur. Om dit te compenseren is een matrijsgeometrie nodig die opzettelijk het onderdeel-overvormt en vervolgens vertrouwt op elastisch herstel om het terug te brengen naar de nominale waarde. Hoe langer de buiglijn, hoe meer punten langs die lijn waar het terugveergedrag afwijkt van de voorspelling. Materialen met een hogere sterkte versterken deze niet-lineariteit, en grotere onderdelen geven die versterking meer ruimte om zich uit te drukken.
Dit is precies waar eindige-elementenanalyse (FEA) niet-onderhandelbaar wordt. AlsKeysight's analyse van simulatie van plaatbewerkinglegt uit dat op FEA-gebaseerde virtuele matrijsproeven terugvering, rimpels, dunner worden en scheuren kunnen voorspellen voordat er fysiek gereedschap wordt gebouwd. De simulatie legt de interactie vast tussen materiaaleigenschappen, gereedschapsgeometrie en procesparameters zoals de kracht van de planohouder en smering. Voor matrijzen van groot-formaat die tien- of honderdduizenden dollars kosten, bespaart het opsporen van een verdunningsfout of kreukeldefect vrijwel maanden aan herwerk.
De nauwkeurigheid van de simulatie hangt af van het invoeren van de juiste materiaalgegevens. Algemene handboekwaarden zijn niet voldoende voor grote- deelwerkzaamheden. U heeft actuele trekproefgegevens nodig van de specifieke partij rollen, inclusief r-waarden bij 0, 45 en 90 graden ten opzichte van de rolrichting. Hoe meer materiële gegevens u aan het FEA-model toevoegt, hoe betrouwbaarder het voorspelt wat er gebeurt als de 42-inch blanco de trekstoot raakt en het metaal over een oppervlak begint te stromen dat groot genoeg is om elke verborgen inconsistentie in de plaat bloot te leggen.
Materiaalgedrag op schaal is geen secundaire overweging. Het is de variabele die bepaalt of uw dobbelsteen onderdelen of schroot produceert. En de krachten die nodig zijn om dat materiaal in vorm te duwen, over de volledige geometrie van een extra groot onderdeel, bepalen welke perscapaciteit u daadwerkelijk nodig heeft.
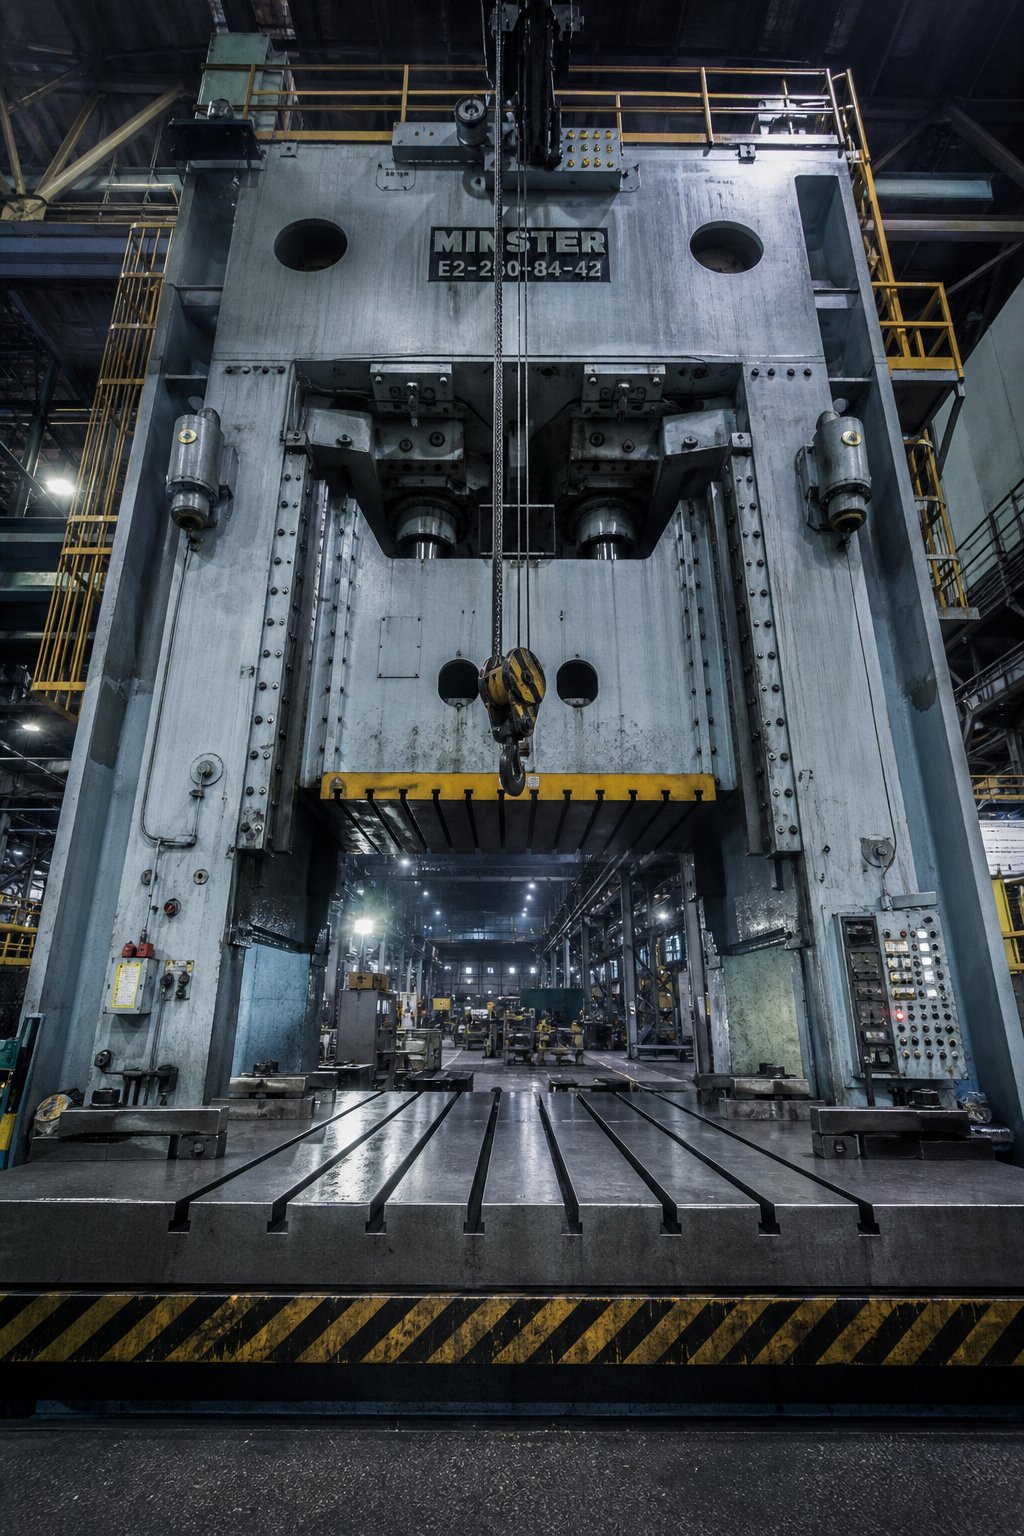
Perscapaciteit en tonnageschaal voor grote componenten
Materiaalgedrag vertelt je welke krachten het metaal zal weerstaan. De perscapaciteit vertelt u of uw apparatuur deze krachten over de volledige geometrie van een extra groot onderdeel kan leveren. Deze twee realiteiten botsen bij het persframe, en als ze niet op één lijn liggen, is het stempelen van grote- onderdelen eenvoudigweg niet mogelijk. Geen enkel slim matrijsontwerp compenseert een pers die niet over de tonnage, het bedoppervlak of de sluithoogte beschikt om de vormvolgorde uit te voeren.
Dit is de beperking die projecten stilletjes doodt. Ingenieurs ontwerpen een onderdeel, selecteren een materiaal, plannen de vormvolgorde en ontdekken vervolgens dat de vereiste progressieve stempelmachine niet bestaat in de fabriek van hun leverancier. Door te begrijpen hoe de tonnage schaalt met de onderdeelgrootte, en hoe bedafmetingen en sluithoogte interageren met de matrijsgeometrie, worden haalbare projecten gescheiden van dure valse starts.
Drukpershoeveelheidsvereisten voor groot-formaatstempels
Tonnage in zware stempelschalen via twee verschillende mechanismen, afhankelijk van het type bewerking. Blanking- en doorsteekoperaties schalen met de omtrek. Vorm- en tekenbewerkingen schalen met oppervlakte. Beide vermenigvuldigen zich met de materiaaldikte. Wanneer een onderdeel groot genoeg is om aanzienlijke hoeveelheden van alle drie de soorten activiteiten te omvatten, stijgt de totale vraag naar tonnage snel.
Voor stansen en doorboren is de fundamentele berekening eenvoudig: de snijomtrek (in inches) vermenigvuldigd met de materiaaldikte (in inches) vermenigvuldigd met de schuifsterkte van het materiaal (in ton per vierkante inch). AlsDe tonnageberekeningsgids van de fabrikantDetails: deze formule maakt gebruik van de volledige materiaaldikte om bot en versleten gereedschap te compenseren, aangezien de daadwerkelijke afschuiving halverwege het materiaal plaatsvindt. Op een groot deel met een totale snijomtrek van 200 inch in zacht staal van 4 mm, kan het blanco tonnage alleen al meer dan 150 ton bedragen voordat je rekening houdt met enige vervorming.
Bij tekenbewerkingen wordt een soortgelijke berekening op basis van de omtrek- gebruikt, maar wordt de schuifsterkte vervangen door de ultieme treksterkte, omdat de schaalwanden tijdens het trekken onder spanning staan. Voor een grote trek met een diameter van 30 inch of meer kan de trekkracht de stanshoeveelheid evenaren of overschrijden, vooral bij progressieve stansmaterialen met een hogere- sterkte, zoals HSLA of dubbel- staalsoorten.
Maar deze ruwe berekeningen geven slechts een deel van het plaatje weer. Een progressieve matrijs voor een groot onderdeel voert niet één bewerking per slag uit. Het voert ze allemaal tegelijkertijd uit. Elk station in de dobbelsteen vereist kracht op hetzelfde moment dat de pers het onderste dode punt bereikt. Je moet de belastingen optellen van elke doorsteekstempel, elk vormstation, elke veerstripper, elk stikstofdrukkussen, elke aangedreven nok en elke schrootsnijder. Voor een progressieve matrijs met 12 stations die zwaar materieel gebruikt, kan de cumulatieve belasting gemakkelijk 800 tot 1.200 ton bereiken.
De materiaaldikte is de vermenigvuldiger die grote-deeltonnage bijzonder brutaal maakt. Een verdubbeling van de dikte betekent niet alleen een verdubbeling van de kracht. Het verdubbelt de kracht op elk station tegelijkertijd. Een onderdeel dat 400 ton in 2 mm staal nodig heeft, vereist ongeveer 800 ton in 4 mm staal, uitgaande van een identieke geometrie. Combineer die diktetoename met de langere snijomtrekken die inherent zijn aan grote onderdelen, en je begrijpt waarom voor zware stempelbewerkingen routinematig persen nodig zijn in het bereik van 600 tot 2,000+ ton.
Ingenieurs die de vereiste perscapaciteit berekenen, moeten ook rekening houden met de energiebehoefte, en niet alleen met de kracht. Een pers kan voldoende tonnage hebben, maar onvoldoende vliegwielenergie om die kracht tijdens het werkgedeelte van de slag te behouden. Onvoldoende energie zorgt ervoor dat de pers in het onderste dode punt afslaat, een veel voorkomende fout bij het draaien van grote progressieve matrijzen op snelheden die groter zijn dan het vermogen van de motor om het vliegwiel tussen de slagen opnieuw te bekrachtigen.
Bedgrootte en sluithoogtebeperkingen
Het tonnage krijgt de aandacht, maar de afmetingen van het bed en de sluithoogte elimineren stilletjes meer projecten dan de krachtcapaciteit ooit zal doen. Een pers van 1000 ton is voor een groot deel nutteloos als het bed 60 bij 40 inch meet en je dobbelsteen 96 bij 48 nodig heeft.
De afmetingen van het persbed definiëren de maximale matrijsvoetafdruk. Voor progressieve matrijzen die grote onderdelen bedienen, moet het bed niet alleen ruimte bieden aan de breedte en lengte van het onderdeel, maar aan de volledige matrijsset, inclusief alle stations, schrootgoten, pilotmechanismen en stripgeleiders. Een progressieve matrijs met 10- stations voor een onderdeel van 30-inch- breed kan gemakkelijk 120 inch overspannen in de invoerrichting. Het persbed moet die lengte ondersteunen en tegelijkertijd een vastgeschroefd gebied in het T-gleufpatroon bieden voor een veilige klemming.
De sluithoogte is de afstand vanaf de onderkant van de ram tot de bovenkant van het persbed met de ram in het onderste dode punt en de afstelling volledig- omhoog. Zoals MetalForming Magazine uitlegt, verschilt deze afmeting van de matrijshoogte, waardoor de dikte van de steunplaat wordt afgetrokken. De sluithoogte van de matrijs (de volledig gesloten totale afmeting) moet binnen de minimale en maximale matrijs-hoogte vallen. Als de matrijs niet past, kan de matrijs niet volledig sluiten of zakt hij naar beneden voordat de ram zijn slag heeft voltooid, waardoor catastrofale overbelastingskrachten ontstaan die zowel de matrijs als het persframe beschadigen.
Bij matrijzen voor grote- onderdelen wordt de sluithoogte bijzonder beperkt. Complexe vormsequenties vereisen hoge matrijsconstructies met diepe trekholtes, meerdere verticaal gestapelde drukkussens en dikke matrijsschoenen die doorbuiging weerstaan. Een grote transfermatrijs heeft mogelijk een sluithoogte van 24 tot 36 inch nodig, alleen al om tegemoet te komen aan de vormgeometrie, druksystemen en structurele schoendikte. De pers moet die verticale ruimte bieden en tegelijkertijd voldoende slaglengte leveren voor de diepste trek in de reeks.
De capaciteit van de steunplaten legt een gewichtslimiet op die gemakkelijk over het hoofd wordt gezien. Progressieve matrijzen van groot-formaat kunnen 5 tot 15 ton of meer wegen. De steun moet die statische belasting gelijkmatig ondersteunen zonder door te buigen buiten de specificaties van de persfabrikant. Bij het tonnage en de doorbuigingsspecificaties van de pers wordt ervan uitgegaan dat de matrijsbelasting gelijkmatig is verdeeld over twee-derde van het bedoppervlak. Een smalle matrijs die de belasting concentreert in het midden van een extra groot bed, of een lange matrijs die slechts één uiteinde van de steun belast, creëert een ongelijkmatige doorbuiging die de kwaliteit van het onderdeel verslechtert en de slijtage versnelt.
De veranderingslogistiek escaleert ook met de omvang. Matrijzen die enkele tonnen wegen, vereisen toegang tot een bovenloopkraan, rollende ondersteuningssystemen of speciale matrijzenwagens voor het wisselen. Snelle matrijzenwisselsystemen ontworpen voor matrijzen van 500- pond zijn niet geschikt voor gereedschap van meerdere- ton. Faciliteiten die grote-onderdelen stempelen, hebben kraancapaciteit nodig die geschikt is voor de zwaarste matrijs, plus ruimte tussen de persstaanders voor zijdelings-laden of laden van de voorkant van het gereedschap.
Wanneer u evalueert of een stempelservice voor grote onderdelen uw onderdeel daadwerkelijk kan produceren, zijn dit de persspecificaties die er toe doen:
- Bedgedeelte- Totaal beschikbaar steunoppervlak in beide assen, wat bevestigt dat de voetafdruk van de matrijs past binnen de klemruimte
- Sluit hoogte- Maximale en minimale matrijs-hoogte (drukhoogte minus dikte van de steun, met aanpassingsbereik van de ram), zodat de matrijsconstructie in de gesloten positie past
- Tonnage- Nominaal vermogen op het punt in de slag waar piekbelasting optreedt, niet alleen het typeplaatje
- Schuifslag- Totale verplaatsing van de ram, die groter moet zijn dan de diepste trekdiepte plus speling voor het uittrekken en overbrengen van onderdelen
- Hoogte van de voedingslijn- De middellijnhoogte van de striptoevoer ten opzichte van de bovenkant van de steun, die moet overeenkomen met de doorgang-lijn van de matrijs voor een juiste materiaalinvoer
- Versterk het T--slotpatroon- Sleufafstand, -breedte en -diepte die moeten passen bij het klemschema van de matrijs en moeten passen bij het boutpatroon van de matrijsschoen
Gerenommeerde leveranciers die gedetailleerde uitrustingslijsten publiceren, waarbij soms tientallen persen worden gespecificeerd op basis van tonnage, bedgrootte en slaglengte, vormen een tastbaar signaal van geloofwaardigheid. U kunt -de vereisten van uw onderdeel vergelijken met hun gepubliceerde mogelijkheden voordat het eerste gesprek plaatsvindt.
Perscapaciteit bepaalt wat fysiek mogelijk is. Maar de matrijs die in die pers zit, het gereedschap dat metaal vormt, introduceert zijn eigen reeks ontwerpuitdagingen die nog groter worden met de onderdeelgrootte. Hoe deze matrijzen worden ontworpen voor stijfheid, begeleiding en onderhoudbaarheid op grote schaal is een discipline op zich.
Matrijsontwerpoverwegingen die specifiek zijn voor grote onderdelen
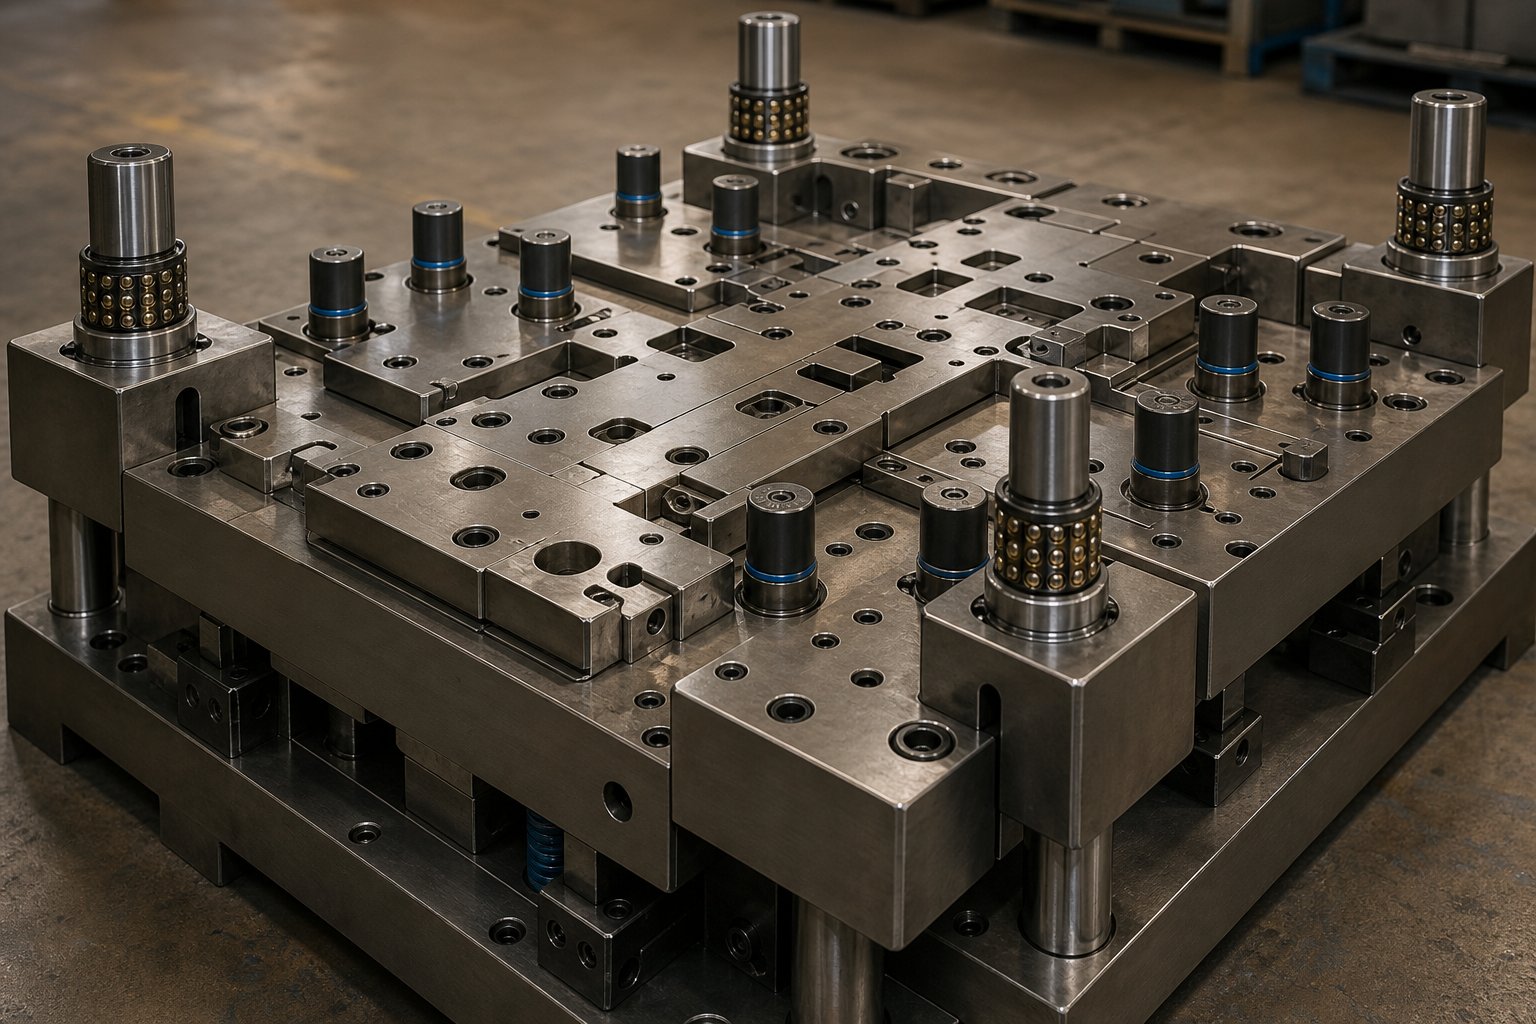
Een pers met voldoende tonnage en bedoppervlak vormt alleen maar het podium. De matrijs zelf, het precisiegereedschap dat daadwerkelijk in contact komt met metaal en het in vorm brengt, stelt geheel andere technische eisen wanneer het wordt geschaald naar grote- onderdeelafmetingen. Op een compacte matrijs voor een beugel van 6-inch blijven kleine doorbuigingen in de schoen onopgemerkt. Op een matrijs die 60 of 80 inch overspant, vertaalt diezelfde proportionele afbuiging zich in een duizendste van een inch verkeerde uitlijning over het vormoppervlak. Stoten missen hun paringsholtes. Gevormde kenmerken wijken buiten de tolerantie. De snijkanten slijten ongelijkmatig. De dobbelsteen wordt niet alleen groter. Elk structureel, geleidings- en druksysteem daarin moet opnieuw worden ontworpen om de precisie te behouden over een tijdsbestek dat actief de stijfheid bestrijdt.
Dit is het domein waar progressieve matrijzenfabrikanten zich onderscheiden van algemene stempelwinkels. Iedereen kan een kleine dobbelsteen bouwen die werkt. Het bouwen van een grote matrijs die tolerantie over miljoenen cycli behoudt, vereist een structurele technische discipline die dichter bij het brugontwerp staat dan bij het maken van horloges.
Structureel en geleidingssysteemontwerp voor grote matrijzen
De matrijsschoen is de basis. Bij kleine matrijzen doet een standaard voor-geharde matrijsschoen uit de catalogusvoorraad het werk. Bij groot-gereedschap moet de schoen op maat worden gemaakt-met het oog op stijfheid. Stel je een matrijsschoen voor die 90 inch in de invoerrichting overspant. Bij volledige tonnage in het onderste dode punt wil die schoen in het midden tussen de perssteunsteunen naar boven buigen. Als het zelfs maar 0,002 inch afbuigt bij de middenoverspanning, verschuiven de snijspelingen over de middenstations, neemt de randkwaliteit af en neemt de levensduur van de stempel af.
Grote matrijsschoenen worden doorgaans vervaardigd uit spanningsvrij- plaat (S50C of gelijkwaardig medium koolstofstaal) met een dikte variërend van 10 tot 20 cm, afhankelijk van de overspanning en de belasting. Zoals de matrijsontwerpgids van Ming Chiang uitlegt, volgt de materiaalkeuze van de matrijs het principe van 'het juiste materiaal op de juiste plaats': de schoen fungeert als een schokabsorberende basis-, waarbij gebruik wordt gemaakt van stevigheid om trillingen te absorberen en precisiecomponenten te beschermen tegen directe impactschade. Op grote schaal wordt deze schokabsorptierol van cruciaal belang omdat de impactenergie proportioneel hoger is en resonante trillingsmodi ontstaan bij lagere frequenties.
Gidssystemen schalen zowel qua omvang als qua configuratie op. Een standaard matrijzenset met twee- stijlen biedt voldoende uitlijning voor compact gereedschap. Matrijzen en stempelconstructies van groot-formaat vereisen vier-stijl- of midden-geleide configuraties om hoekrotatie van de bovenste schoen te voorkomen tijdens het-laden uit het midden. Vier hoekgeleidingspalen verdelen de uitlijningskrachten over alle vier kwadranten van de matrijs, waardoor rekken wordt voorkomen die optreden bij het vormen van ladingen die zich concentreren aan één uiteinde van een lange matrijs.
De geleidepalen zelf worden steeds groter in diameter, vaak 6 tot 10 cm, en maken gebruik van kooien met precisiekogel{2}}lagers in plaats van gewone bronzen bussen om de wrijving te verminderen en de uitlijningsnauwkeurigheid onder zware zijbelastingen te behouden. Sommige grote fabrikanten van progressieve matrijzen specificeren naast de buitenste geleidepalen ook een binnengeleidingssysteem, waardoor een dubbele-geleidingsarchitectuur ontstaat. De buitenste palen zorgen voor een grove uitlijning tijdens de initiële sluiting, terwijl de binnenste palen zorgen voor precisie op micron--niveau bij de uiteindelijke vormingspositie. Deze benadering met twee-geleidingen is vooral waardevol voor progressieve machinematrijzensets waarbij de uitlijning van station-naar-station consistent moet blijven over de volledige lengte van de matrijs.
Stikstofveersystemen vormen een unieke schaaluitdaging. Op een kleine matrijs zorgt een enkele stikstofcilinder voor een uniforme planohouder- of stripperdruk. Op een grote matrijs met een drukkussen van 40 inch heb je mogelijk 8, 12 of zelfs 20 stikstofcilinders nodig die in een berekend patroon zijn gerangschikt om de kracht gelijkmatig over het kussenoppervlak te verdelen. Als de cilinders niet correct zijn gepositioneerd, kantelt het drukkussen onder belasting, waardoor een ongelijkmatige materiaalstroom ontstaat tijdens het trekken of een inconsistente stripkracht waardoor slakken in de matrijs blijven steken.
Het ontwerpen van de stikstofveerindeling vereist het in kaart brengen van de krachtverdeling die nodig is over het oppervlak van het drukkussen, en vervolgens het selecteren van cilinderboringgroottes en -locaties die die verdeling binnen een aanvaardbare uniformiteit leveren, doorgaans binnen een variatie van 5-10% over het oppervlak van het kussen. De voorspanning en slag van elke cilinder moeten rekening houden met de differentiële doorbuiging van de montageplaat. Voor grotere matrijzen met langere slagen zijn mogelijk systemen nodig die op het spruitstuk zijn aangesloten en die de druk over alle cilinders hydraulisch gelijk maken, waardoor een gelijkmatige beweging van de remblokken wordt gegarandeerd, ongeacht ongelijkmatige belasting.
De pilot-pinstrategie voor matrijzen van groot-formaat volgt een andere logica dan compact gereedschap. Bij standaard progressieve matrijzen registreren twee of drie piloten de strip op elk station adequaat. Op een brede strook die door een grote matrijs wordt gevoerd, zorgen zijdelingse strookdrift en randgolf ervoor dat de positie van het materiaal over de volledige breedte minder voorspelbaar is. In de technische richtlijnen van Talan Products wordt opgemerkt dat piloten gaten binnengaan die in vroege stations zijn doorboord en dat wanneer deze gaten nauwe toleranties vereisen, afzonderlijke pilotgaten op de drager de nauwkeurigheid behouden zonder de functionele kenmerken te verlengen. Voor grote matrijzen voegen technici vaak aanvullende rand-geleidingspiloten of veer-geladen centreermechanismen toe op tussenstations om te voorkomen dat cumulatieve drift de locatie van stroomafwaartse kenmerken bederft. Hoe breder de strook, hoe meer controlepunten nodig zijn om de natuurlijke neiging van het materiaal om te dwalen te beperken.
Aangepaste matrijstechniek voor complexe grote geometrieën
Naast structurele stijfheid en geleiding vereisen de werkende componenten van een grote matrijs, de ponsen, lifters, strippers en vorminzetstukken allemaal een ontwerpbenadering die fundamenteel verschilt van de praktijk van kleine- gereedschappen.
Lifters op grote progressieve matrijzen moeten een zware strook hoog genoeg optillen om gevormde kenmerken te verwijderen terwijl deze naar het volgende station gaat. Op een smalle strook doen lichtgewicht pinlifters het werk. Op een 48-inch- brede strook van 3 mm staal kan het gewicht van de strook tussen de hefpunten ervoor zorgen dat de drager verbuigt of over de matrijsoppervlakken sleept. Staafheffers die de volledige stripbreedte bestrijken, of hefsystemen in railstijl, bieden de benodigde verdeelde ondersteuning. De ontwerpmethodologie van Talan Products benadrukt dat doorzakken tussen lifters dragers kan doen knikken, vooral bij dunne materialen. Op grote schaal zakken zelfs dikke materialen onder hun eigen gewicht door over grote, niet-ondersteunde overspanningen.
Bypass-inkepingen zijn van cruciaal belang voor het afvalbeheer van grote matrijzen. Wanneer een stans- of trimbewerking een prop genereert die breder is dan de strip langs stroomafwaartse stations kan voeren, moet dat schroot opnieuw worden omgeleid, hetzij onmiddellijk door de matrijs vallen, hetzij gekerfd om ruimte te laten voorbij volgende stempels en vormstations. Bij een compacte matrijs is schrootbeheer een bijzaak. Op een grote progressieve matrijs, waar de slakken 8 tot 12 inch breed kunnen zijn, kan een vastgelopen slak de matrijs laten crashen, waardoor stoten worden verbogen en vormoppervlakken worden beschadigd. De juiste bypass-inkepgeometrie, schuine schrootgoten voor zwaartekrachtondersteuning en het uitwerpen van lucht-slakken worden essentiële ontwerpkenmerken.
Controle van de braamrichting op lange snijranden vereist een zorgvuldige planning. Bij elke snijbewerking ontstaat er een braam aan één kant van het materiaal. Op een snijlijn van 36 inch bepaalt de braamrichting welk oppervlak van het afgewerkte onderdeel die verhoogde rand draagt. Voor progressieve gestanste beugels en structurele componenten die een interface vormen met andere samenstellingen, is de locatie van de braam een functionele vereiste en geen cosmetische vereiste. De matrijsontwerper moet de snijafstanden zo oriënteren dat er bramen op het aanvaardbare vlak verschijnen, wat het splitsen van lange sneden in segmenten met tegengestelde richtingen of het toevoegen van secundaire scheerstations kan vereisen om bramen volledig te verwijderen.
Optimalisatie van de vrije ruimte voor vormbewerkingen op grote oppervlakken introduceert een schaaleffect. Matrijsspeling, de opening tussen stempel en holte, regelt de materiaalstroom tijdens het tekenen en vormen. Bij een kleine trek werkt een uniforme speling rond de omtrek prima. Bij een grote trek van 30 inch of meer stroomt materiaal met verschillende snelheden vanuit verschillende richtingen als gevolg van korreloriëntatie en wrijvingsvariatie. Variabele speling, strakker op plaatsen waar het materiaal de neiging heeft dunner te worden en losser waar kreuken dreigt, helpt de materiaalverdeling onder controle te houden. Deze mapping van de variabele speling is doorgaans afkomstig van FEA-simulatie en wordt verfijnd tijdens het uitproberen van de matrijzen.
Toegang voor onderhoud is de drijvende kracht achter een andere ontwerpbeslissing die uniek is voor grote gereedschappen: componentsegmentatie. Een stripplaat uit één- stuk van 80 inch zou onmogelijk vlak te slijpen zijn, moeilijk gelijkmatig te verwarmen- en onpraktisch te verwijderen voor onderhoud. In plaats daarvan worden grote matrijsstrippers, stansplaten en zelfs stansinzetstukken gesegmenteerd in secties die afzonderlijk kunnen worden verwijderd, opnieuw geslepen of vervangen zonder de hele matrijs te demonteren. Segmentatie maakt ook het gebruik van verschillende materialen voor verschillende zones mogelijk, waarbij het componentmateriaal wordt afgestemd op de lokale slijtage-ernst. Zoals uit de beste praktijken bij matrijsontwerp blijkt, maken kernponsen en inzetstukken gebruik van hoge-snelheidsstaal (SKH9) bij HRC 60-62 voor extreme slijtvastheid, terwijl structurele platen koudwerkgereedschapsstaal (SKD11) gebruiken bij HRC 58-60. Op een grote gesegmenteerde matrijs worden zones met hoge slijtage eersteklas wisselplaatmateriaal gebruikt, terwijl gebieden met lagere spanning goedkopere kwaliteiten gebruiken, waardoor de kosten worden geoptimaliseerd zonder dat dit ten koste gaat van de duurzaamheid waar dat ertoe doet.
Voor gereedschapsingenieurs die deze ontwerp{0}}intensieve beslissingen moeten nemen, is het van cruciaal belang om samen te werken met specialisten die de wisselwerking tussen matrijsstructuur, componenttechniek en materiaalstroom op grote schaal begrijpen.YICHEN's op maat gemaakte stempelmatrijsoplossingenricht zich rechtstreeks op dit kruispunt en koppelt ingenieurs aan matrijsontwerpexpertise die alles omvat, van pons- en lifterconfiguratie tot bypass-kerfstrategie, braamcontrole en spelingsoptimalisatie voor groot-toepassingen. Wanneer de gereedschapsuitdaging het beheer van de complexiteit van een matrijs betreft die enkele tonnen weegt en ruim 1,80 meter of meer beslaat, verkort het hebben van een technische partner met diepgaande ervaring op het gebied van matrijstechniek het traject van concept tot productie-klaar gereedschap.
Hier zijn de kritische matrijsontwerpelementen die op grote schaal speciale aandacht vereisen:
- Stijfheid van de schoen- Aangepaste-schoenen met dikte, ontworpen voor minimale doorbuiging bij de centrale overspanning bij volledige vervormingsbelasting
- Configuratie geleidepost- Vier- geleidingssystemen of dubbele- geleidingssystemen (buitenste plus binnenste) om rekken te voorkomen en de uitlijning van station- naar- station te behouden
- Stikstofveerindeling- Multi--cilinderpatronen berekend voor uniforme drukverdeling over grote remblokken, met spruitstukvereffening waar nodig
- Pilotstrategie- Verhoogde pilotdichtheid over brede stroken, inclusief aanvullende randgeleiders en tussenliggende registratiepunten
- Ontwerp van liftersysteem- Staaf- of rail--heffers die voorkomen dat stroken doorzakken over brede, niet-ondersteunde overspanningen
- Omzeil notch-geometrie en schrootbeheer- Speciaal ontworpen slakkenruimingspaden met zwaartekracht-ondersteunde glijgoten en lucht-ontploffing voor grote slakken
- Planning van de braamrichting- De oriëntatie van de speling is afgestemd op de functionele braam-vereisten aan alle lange afschuifranden
- Variabele vormspeling- FEA-aangedreven spelingskaarten die rekening houden met de anisotrope materiaalstroom over grote trekoppervlakken
- Componentsegmentatie- Strippers, houders en snij-inzetstukken onderverdeeld in onderhoudbare secties met zone-specifieke materiaalkwaliteiten
- Thermisch beheer- Houd rekening met de opbouw van warmte in grote matrijzen tijdens werking op hoge- snelheid, inclusief koelkanalen of thermische onderbrekingen in zones met hoge- wrijving
Elk van deze elementen staat in wisselwerking met de andere. Een slecht geplande lay-out van de stikstofveer zorgt voor een ongelijkmatige stripkracht, waardoor de slijtage van de geleidepalen wordt versneld, waardoor de uitlijning van de pons-naar-holte wordt verslechterd, waardoor de braampatronen op onvoorspelbare wijze verschuiven. Bij matrijzen op groot-formaat worden deze trapsgewijze interacties over de afstand versterkt, waardoor geïntegreerd ontwerpdenken, in plaats van component-voor-componentspecificatie, het verschil maakt tussen een matrijs die betrouwbaar werkt en een matrijs die constante interventie vereist.
Door het juiste matrijsontwerp te verkrijgen, wordt een aanzienlijke kapitaalinvestering beschermd. En die investering, de gereedschapskosten zelf, roept zijn eigen reeks vragen op over de economie, afschrijvingen en waar het stempelen van grote- delen feitelijk financieel zinvol is versus alternatieve fabricagebenaderingen.
Kostenbesparingen en afschrijving van gereedschappen voor grote onderdelen
Een goed-ontworpen matrijs lost het technische probleem op. Maar technische haalbaarheid en financiële levensvatbaarheid zijn twee afzonderlijke gesprekken. Grote-progressieve en transfermatrijzen vertegenwoordigen enkele van de belangrijkste kapitaalverplichtingen in de metaalproductie, en de economie gedraagt zich anders dan wat ingenieurs die bekend zijn met compact gereedschap zouden verwachten. De initiële investering is groter. De afschrijvingscurve is steiler. En de onderhoudslast gedurende de levensduur van een matrijs brengt kosten met zich mee die kleiner gereedschap zelden met zich meebrengt.
Toch legt geen enkele leverancier op dit gebied de economische logica op transparante wijze uiteen. U zult apparatuurlijsten en capaciteitsbrochures vinden, maar zelden het financiële raamwerk dat u vertelt of uw specifieke onderdeel, bij uw specifieke volume, de investering in gereedschap überhaupt rechtvaardigt. Dat is de leemte die dit gedeelte opvult.
Gereedschapsinvesteringen en afschrijvingen voor grote matrijzen
Matrijskostenschalen met drie primaire factoren: het aantal vormstations, de fysieke grootte van de matrijs en de precisie-eisen van het voltooide onderdeel. Voor standaard progressieve matrijzen die kleine tot middelgrote componenten- produceren, schatten industriële gegevens van Shaoyi Metal Technology dat typische gereedschappen tussen de $15.000 en $60.000 liggen. Maar grote-deelmatrijzen opereren op een geheel ander niveau. Overdracht- en lijnmatrijzen voor extra grote autopanelen bereiken routinematig $ 250.000 tot meer dan $ 1.000.000 wanneer de volledige matrijsset trek-, trim-, flens- en doorsteekbewerkingen omvat.
Waarom deze dramatische sprong? Elke kostendrijver werkt op grote schaal. Meer stations betekent meer bewerkingsuren. Grotere matrijsschoenen vereisen zwaardere knuppels van ruw staal en langere CNC-cyclustijden. Bredere snij- en vormwisselplaten vereisen hoogwaardige gereedschapsstaalsoorten in grotere volumes. De proeffase, waarin de matrijs wordt getest en aangepast in een echte pers, duurt langer omdat grote matrijzen fysiek moeilijker te laden, op te vullen en te herhalen zijn. Alleen al het uitproberen en valideren vertegenwoordigt doorgaans 10-15% van de totale matrijskosten, en op basis van een tool met zes cijfers is dat een aanzienlijk regelitem.
Matrijsmateriaal is goed voor 20-40% van de totale investering. Voor metaalstansprogramma's met een hoog volume- waarbij 500.000 of meer treffers worden verwacht gedurende de levensduur van de matrijs, specificeren gereedschapmakers hoogwaardige kwaliteiten zoals SKD11 of volhardmetalen wisselplaten op kritieke slijtagepunten. Deze materialen zijn bestand tegen slijtage gedurende miljoenen cycli, maar brengen aanzienlijke grondstofkosten met zich mee, vooral wanneer ze worden gesneden in de extra grote wisselplaten die voor grote gereedschappen nodig zijn. Voor kortere productieruns kunnen goedkopere legeringen de initiële kosten verlagen, maar ze ruilen een lange levensduur in voor besparingen, waardoor vaker onderhoud of eerdere vervanging nodig is.
Bij afschrijving werkt de wiskunde wel of niet. Een progressieve matrijs van $ 50.000, verdeeld over 500.000 onderdelen, voegt slechts $ 0,10 per stuk aan gereedschapskosten toe. Diezelfde matrijs, verdeeld over slechts 5.000 onderdelen, voegt $ 10,00 per stuk toe, zoals de progressieve stempelanalyse van Fictiv illustreert. Voor grote-onderdeelmatrijzen die meerdere malen dat bedrag kosten, verschuift de break-drempel dramatisch naar boven. Een transfermatrijsset van $300.000 heeft substantiële jaarlijkse volumes nodig voordat de bijdrage per-stuk gereedschap daalt tot een niveau dat concurreert met alternatieve fabricagemethoden.
Juist vanwege deze afschrijvingsrealiteit bestaan er minimale bestelhoeveelheden. OEM-progressieve stempelprogramma's verbinden zich doorgaans tot jaarlijkse volumes die ervoor zorgen dat de investering in gereedschap binnen één tot drie productiejaren wordt terugverdiend. Als uw voorspelde volume de gereedschapskosten niet binnen een redelijke terugverdientijd kan absorberen, heeft het project een eenvoudiger matrijsbenadering, een gedeelde-gereedschapsopstelling of een fundamenteel andere productiemethode nodig.
Per-stuk Economie op schaal
Zodra het gereedschap betaald is, wordt de-stukseconomie van het stempelen opmerkelijk aantrekkelijk. Uit de kostenanalyse van Talan Products blijkt dat een progressieve matrijspers 4.000 of meer onderdelen per uur kan produceren, waarbij de arbeidskosten worden gemeten in fracties van een cent per stuk. Na de uitbetaling van het gereedschap dalen de kosten per-stuk tot het absolute minimum: grondstof, machinetijd en een stukje arbeid. Vanuit deze economische overwegingen domineert het stempelen van metaal op de lange termijn elk fabricagealternatief per-eenheidsbasis.
Maar grote- onderdeelmatrijzen introduceren een complicatie die kleiner gereedschap vermijdt: onderhoudskosten als een betekenisvol percentage van de levenscycluseconomie. Volgens schattingen van de sector bedraagt het jaarlijkse onderhoud van de chip 5-10% van de oorspronkelijke waarde van de chip, afhankelijk van de gebruiksintensiteit. Op een compacte dobbelsteen van $ 30.000 is dat $ 1.500 tot $ 3.000 per jaar. Op een grootformaat transfermatrijs van $ 250.000 is dat $ 12.500 tot $ 25.000 per jaar aan slijpen, opvulstukken, vervanging van de veer en herslijpen van de wisselplaten. Het achterwege laten van dit onderhoud bespaart geen geld. Het leidt tot bramen op onderdelen, versnelde slijtage en uiteindelijk catastrofaal falen van de matrijs, wat veel meer kost dan preventieve zorg.
De totale levenscycluskosten voor stempels in grote oplages moeten rekening houden met vier verschillende kostencategorieën:
- Initiële investering in gereedschap- De eenmalige-investering voor matrijsontwerp, fabricage en uitproberen
- Productiekosten per-stuk- Materiaal, perstijd, arbeid en overhead toegewezen per onderdeel tijdens actieve runs
- Gepland onderhoud- Regelmatige slijpintervallen, vervanging van stikstofveren, slijtage van geleidebussen en inspectie van componenten
- Renovatie van de matrijzen- Grote revisies met langere tussenpozen (doorgaans elke 500.000 tot 2.000.000 cycli, afhankelijk van de ernst van het materiaal), inclusief vervanging van wisselplaten, opnieuw slijpen van vormoppervlakken en structurele inspectie
Voor OEM-metaalstempeldiensten die op grote schaal -sterke materialen gebruiken, worden de onderhoudsintervallen korter. Dubbel-staal- en roestvrij staalsoorten slijten de snijkanten sneller dan zacht staal, waardoor het aantal cycli tussen slijpbeurten wordt verkort. Een dobbelsteen die 200.000 treffers maakt tussen onderhoud op 1008 staal heeft mogelijk elke 80.000 treffers op DP780 aandacht nodig. Dat versnelde onderhoudsschema heeft rechtstreeks invloed op uw effectieve kosten per-stuk, zelfs nadat het gereedschap volledig is afgeschreven.
Het volume-crossover-punt, waar stempelen goedkoper wordt dan fabricage, verschuift afhankelijk van de complexiteit van het onderdeel en het materiaal. Voor eenvoudige grote geometrieën in zacht staal suggereren de gegevens van Talan dat de cross-over tussen de 3.000 en 7.000 onderdelen per jaar daalt voor componenten met standaard- afmetingen. Voor grote onderdelen die persen met een hoog-tonnage en complexe matrijzen met meerdere- stations vereisen, gaat die cross-over aanzienlijk hoger, vaak in het bereik van 10.000 tot 25.000 jaarlijkse eenheden voordat de economie beslissend de voorkeur geeft aan stansen boven lasersnijden plus kantbankvormen.
Het stempelen van grote- onderdelen wordt pas kosteneffectief- boven bepaalde volumedrempels, en die drempels variëren sterk afhankelijk van de complexiteit van het onderdeel, de materiaalkwaliteit en de onderhoudsintensiteit van de matrijs. Een eenvoudige beugel van plaatstaal met 15.000 jaarlijkse eenheden rechtvaardigt eenvoudig gereedschap. Het is mogelijk dat een complexe structurele HSLA-component met hetzelfde volume de komende drie jaar niet break-even draait.
Bij het opstellen van een businesscase voor het stempelen van grote- onderdelen versus alternatieve fabricage moeten ingenieurs deze kostenfactoren expliciet modelleren:
- Totale investering in gereedschap, inclusief ontwerp, fabricage, uitproberen en technische wijzigingen tijdens de inbedrijfstelling
- Geprojecteerd jaarlijks volume en totaal volume gedurende de verwachte duur van het programma
- Productiekosten per-stuk bij beoogde cyclussnelheden, inclusief verlies aan materiaalopbrengst door groot- stripindelingen
- Jaarlijkse onderhoudskosten gebaseerd op de ernst van het materiaal en het verwachte aantal treffers tussen onderhoudsintervallen
- De kosten voor het renoveren van matrijzen met grote tussenpozen, inclusief de productie-uitval tijdens revisie
- Vergelijking per-stukkosten met behulp van alternatieve methoden (laser plus vormen, lassen of gieten) bij hetzelfde volume
- Terugverdientijd: bij welk cumulatief volume liggen de totale stempelkosten (gereedschap plus productie plus onderhoud) onder de totale alternatieve fabricagekosten
- Risicofactoren zoals de waarschijnlijkheid van ontwerpwijzigingen, het vertrouwen in volumevoorspellingen en de volatiliteit van de materiaalkosten
De berekening van de terugverdientijd is niet alleen maar rekenkundig. Het vereist eerlijke volumevoorspellingen. Een optimistische projectie die de investering in gereedschap rechtvaardigt, maar nooit werkelijkheid wordt in daadwerkelijke bestellingen, zorgt ervoor dat u een bezit van zes- cijfers in handen heeft dat geen rendement oplevert. Conservatieve prognoses beschermen het kapitaal, zelfs als dit betekent dat er de eerste paar jaar moet worden gekozen voor een minder optimaal proces per-en dat moet worden overgegaan op stempelen zodra de volumes uitkomen.
De economie vertelt u of u door moet gaan. Maar ze vertellen je niet wanneer je helemaal weg moet lopen. Sommige grote onderdelen, ongeacht het volume, hebben te maken met geometrische beperkingen, materiaalbeperkingen of tolerantie-eisen waardoor stempelen het verkeerde antwoord maakt, ongeacht hoe de cijfers op papier werken.
Procesbeperkingen en wanneer u alternatieven moet kiezen
Elk productieproces heeft een plafond. Het stempelen van matrijzen bereikt zijn plafond wanneer de geometrie van onderdelen, materiaalbeperkingen of volumerealiteit verder gaan dan wat een matrijs fysiek of economisch kan leveren. De meeste plaatwerkstempeldiensten zullen deze informatie niet vrijwillig verstrekken. Ze citeren wat ze kunnen maken, niet wat ze niet zouden moeten proberen. Maar eerlijke procesevaluatie vereist inzicht in waar de grens ligt, omdat het dwingen van een onderdeel via de verkeerde methode meer kost dan vanaf het begin het juiste alternatief kiezen.
Wanneer stempelen niet het juiste antwoord is
De maximale praktische onderdeelgrootte voor het stempelen bedraagt ongeveer 72 tot 96 inch in de invoerrichting voor progressief werk en iets groter voor tandemlijnen die buitenpanelen van auto's verwerken. Bovendien is er geen standaard persbed dat geschikt is voor de gereedschappen en worden aangepaste persinstallaties een project op zichzelf.
Geometrie legt zwaardere grenzen op dan grootte. Onderdelen met extreme trekverhoudingen, alles wat een diepte-tot-diameterverhouding van meer dan 2:1 benadert, kunnen doorgaans niet in één enkele bewerking worden getrokken zonder tussentijds uitgloeien. Ondersnijdingen, re-inspringende kenmerken en interne geometrie die toegang aan de zijkant vereisen, kunnen eenvoudigweg niet worden gevormd in een verticale persslag zonder door nokken-aangedreven mechanismen die enorme complexiteit en kosten met zich meebrengen. Op grote schaal worden deze nokkeneenheden onpraktisch massief.
Bepaalde materialen zijn bestand tegen stempelen op groot-formaat, ongeacht de geometrie. Arbeidshardende legeringen zoals roestvrij staal uit de 300-serie worden steeds moeilijker te vormen op meerdere stations, en het cumulatieve tonnage op een grote matrijs kan de beschikbare perscapaciteit overschrijden. Dikke platen van meer dan 8 mm bewegen zich over het algemeen in het gebied van de afkantpers of hydraulische persen in plaats van progressieve stempel- en fabricagebenaderingen, omdat de vereiste krachten groter zijn dan wat conventionele stempelpersen efficiënt leveren.
Overweeg deze scenario's waarin alternatieven beter presteren dan matrijsstempelen:
- Laag volume met complexe geometrie- Lasersnijden plus kantbankvormen levert afgewerkte onderdelen op zonder enige investering in gereedschap, ideaal voor oplages van minder dan 3.000 eenheden
- Nauwe toleranties op dikke plaat- CNC-bewerking uit plaatmateriaal kent toleranties die bij het stempelen niet kunnen worden geëvenaard op zwaar materiaal
- Complexe 3D-behuizingen met interne functies- Lassen uit individueel gevormde stukken maken ondersnijdingen, interne verstijvingen en kenmerken mogelijk die onmogelijk zijn in één enkele stempelbewerking
- Organische vormen met niet-uniforme wanddelen- Gietstukken hanteren geometrieën die geen enkele vlakke-vormvolgorde kan repliceren
Zelfs bij het progressief metaalstansen van hvac, waar grote kanaalcomponenten en structurele behuizingen gebruikelijke plaatwerkstansproducten zijn, komen ingenieurs routinematig onderdelen tegen die de praktische stempellimieten overschrijden. Een extra grote plenumbox met interne schotten en gelaste flenzen lijkt bijvoorbeeld misschien een geschikte kandidaat op basis van alleen het volume, maar de geometrie maakt fabricage sneller en goedkoper.
Alternatieven vergelijken voor metalen componenten van groot-formaat
De beslissing is niet altijd binair. Hybride benaderingen werken goed voor grote componenten waarbij het stempelen van de matrijzen de herhaalbare bewerkingen met een hoog volume- afhandelt (blanco's, initiële vormen, doorboren), terwijl secundaire processen functies completeren die de matrijs niet kan produceren. Een structurele autobeugel zou geleidelijk aan kunnen worden gestempeld vanwege zijn primaire geometrie en vervolgens robotisch kunnen worden gelast om een hoekplaat toe te voegen waarvoor een onpraktisch nokkenmechanisme in de matrijs nodig is. Deze metaalstempeloplossingen combineren de sterke punten van het proces in plaats van één methode te dwingen om alles te doen.
Voor onderdelen met lage- volumevereisten kan de investering in gereedschap bij het stempelen eenvoudigweg niet worden terugverdiend. Zoals de analyse van de productiekosten van Hotean aantoont, zijn de kosten voor lasersnijden gemiddeld aanzienlijk lager per-eenheid dan stempelen voor batches van minder dan 3000 stuks, als je de gereedschapskosten van $ 15000+ meeneemt die bij het stempelen nodig zijn voordat een enkel onderdeel wordt geproduceerd. Die kloof wordt nog groter nu grote-gereedschappen veelvouden kosten van de standaard matrijzenprijzen.
Hier ziet u hoe de belangrijkste alternatieven zich verhouden tot het stempelen van metalen onderdelen van groot-formaat:
| Methode | Ideaal volumebereik | Geometrische complexiteit | Tolerantievermogen | Relatieve kosten per-stuk (laag volume) | Relatieve kosten per-stuk (hoog volume) |
|---|---|---|---|---|---|
| Sterven stempelen | 10,000+ jaarlijks | Matig (beperkt door tekendiepte en vorming van één- as) | +/-0,005 inch standaard; +/-0,001 inch met fijne blanking | Zeer hoog (afschrijving van gereedschappen domineert) | Zeer laag |
| Lasersnijden + vormen | 1 - 5.000 per jaar | Hoog (elk 2D-profiel, bochten beperkt door remgereedschap) | +/-0,004 inch gesneden; +/-0,010 inch gevormd | Laag (geen gereedschap) | Hoog (arbeid-intensief per stuk) |
| CNC-bewerking | 1 - 2.000 per jaar | Zeer hoog (elke bewerkbare geometrie) | +/-0,001 inch of beter | Matig (materiaalverspilling op grote plaat) | Zeer hoog (langzame cyclustijd) |
| Lassen | 1 - 5.000 per jaar | Zeer hoog (interne kenmerken, samenstellingen met meerdere- vlakken) | +/-0,015 inch typisch; +/-0,005 inch met armaturen | Matig (arbeid plus opspanning) | Hoog (lassen schaalt niet lineair) |
| Gietstukken | 500 - 100,000+ jaarlijks | Extreem Hoog (organische vormen, variabele wanddikte) | +/-0,010 inch gegoten investering; +/- 0,030 inch zandgegoten | Matig (patroonkosten lager dan matrijskosten) | Laag tot gemiddeld |
Let op de kruising. Bij lage volumes is elk alternatief beter dan de totale kosten. Bij hoge volumes verslaat het stempelen van stansen alles wat betreft de kosten per-stuk. In de grijze zone, grofweg 3.000 tot 15.000 jaarlijkse eenheden voor grote onderdelen, vereist de beslissing gedetailleerde modellen in plaats van vuistregels. Geometrie geeft de doorslag: een eenvoudige platte beugel kruist het stempelgebied met lagere volumes dan een complexe diep-getrokken schaal.
Gietstukken verdienen speciale aandacht voor grote structurele componenten. Bij investeringsgieten en zandgieten zijn er beide handgreepgeometrieën die bij stempelen niet kunnen worden nagebootst, en de gereedschapskosten (patronen in plaats van matrijzen van gehard staal) zijn doorgaans 30-60% lager dan bij gelijkwaardige stempelmatrijzen. De wisselwerking bestaat uit lossere toleranties, langere doorlooptijden per stuk en secundaire bewerkingsvereisten voor kritische interfaces. Voor onderdelen waarbij gewichtsoptimalisatie door middel van variabele wanddikte belangrijker is dan strakke maatvoering, wint gieten vaak, ongeacht het volume.
Het eerlijke frame: stempelen is de juiste oplossing als het volume hoog is, de geometrie compatibel is met vlakke-vormstukken en de toleranties overeenkomen met wat het proces van nature oplevert. Als een van deze voorwaarden faalt, zijn alternatieven geen compromissen. Het zijn betere technische beslissingen. De sleutel is het onderkennen van welke voorwaarde is verbroken voordat er kapitaal wordt ingezet voor gereedschap dat ondermaats zal presteren.
Weten wanneer je moet stempelen en wanneer je moet fabriceren is de helft van de uitdaging bij de evaluatie van leveranciers. De andere helft bestaat uit het vinden van een partner met de apparatuur, de expertise op het gebied van gereedschap en de technische diepgang om het pad uit te voeren dat zinvol is voor uw specifieke groot- component.
Evaluatie van dienstverleners op het gebied van stempelen voor groot werk
Het vinden van een leverancier die uw onderdeel kan stempelen is eenvoudig. Er een vinden die uw grootste deel betrouwbaar en met tolerantie kan stempelen gedurende een meer- jaarproductieprogramma, is een fundamenteel andere zoektocht. De capaciteiten die competente leveranciers van metaalstansen onderscheiden van degenen die zijn uitgerust voor extra groot werk, worden niet in de brochure van elk bedrijf vermeld. U moet weten wat u moet vragen, wat u moet verifiëren en welke waarschuwingssignalen signaleren dat een winkel de werkelijke capaciteit te boven gaat.
Belangrijkste mogelijkheden om te verifiëren bij een grote-leverancier van onderdelenstempels
Het perstonnagebereik is het voor de hand liggende uitgangspunt, maar stop niet bij het typeplaatje. Vraag waar het piektonnage beschikbaar is in de slag. Een pers van 1000 ton met een druk in het onderste dode punt levert die kracht alleen bij BDC. Als uw vormbewerking een piek van 5 cm boven de bodem heeft, kan het beschikbare tonnage 15-20% lager zijn, afhankelijk van het perstype. U hebt een capaciteit nodig die is afgestemd op uw werkelijke belastingscurve, en niet op een catalogusspecificatie.
De maximale bedgrootte is even belangrijk. Een op maat gemaakt metaalstempelbedrijf dat claimt dat het grote- onderdelen kan, maar persen met 48-inch bedden zijn niet geschikt voor de 80-inch progressieve matrijs die uw structurele beugel nodig heeft. Bevestig de bedafmetingen in beide assen en controleer de draagcapaciteit voor matrijzen met een gewicht van enkele tonnen.
Een interne-gereedschapskamer scheidt serieuze leveranciers van vooruitstrevende stempels van winkels die elk onderhoud uitbesteden. Grote matrijzen moeten regelmatig worden geslepen, met een stikstofveer worden onderhouden en de geleidebussen moeten worden vervangen. Als de leverancier uw matrijzen van 8 ton voor elke onderhoudscyclus naar een andere locatie verzendt, kijkt u naar wekenlange stilstand per gebeurtenis versus dagen met een interne gereedschapskamer. Zoals de gereedschapsaanpak van KMC Manufacturing aantoont, zorgen geïntegreerde gereedschaps- en matrijzenactiviteiten die het ontwerp, de bouw en het onderhoud onder één dak afhandelen voor een snellere doorlooptijd en strakkere controle over de gereedschapskwaliteit gedurende de volledige levenscyclus van het programma.
Simulatie- en FEA-mogelijkheden geven aan of een leverancier problemen kan voorspellen alvorens staal te snijden. Voor werk op groot- formaat besparen virtuele proefversies tienduizenden fysieke proefversies. Vraag of ze vormsimulaties intern- uitvoeren of erop vertrouwen dat de matrijzenbouwer dit zelfstandig afhandelt. De beste metaalstempeldiensten bij mij in de buurt, of waar dan ook, beschikken over simulatie-ingenieurs die rechtstreeks samenwerken met persoperatoren en matrijsontwerpers.
Secundaire bedrijfscapaciteit wordt vaak over het hoofd gezien. Voor het ontbramen van een stempel van 36-inch is apparatuur nodig die op dat formaat is afgestemd. Dimensionale inspectie met behulp van coördinatenmeetmachines heeft een meetbereik nodig dat groot genoeg is om de volledige onderdeelgeometrie vast te leggen. Als de leverancier de inspectie uitbesteedt aan een laboratorium van een derde-partij, strekken de doorlooptijden voor de goedkeuring van het eerste artikel zich uit van dagen tot weken. Zelfs bijkomende behoeften, zoals etiketteringsdiensten voor het stempelen van metaal, worden logistiek complex wanneer onderdelen te groot zijn en gespecialiseerde opspanningen vereisen voor markeerwerkzaamheden.
Logistiek verdient aandacht. Grote gestempelde componenten zorgen voor uitdagingen op het gebied van handling en verzending die kleinere onderdelen nooit tegenkomen. Verpakkingen moeten vervorming tijdens het transport voorkomen.Verzending van extra grote metalen productenomvat gespecialiseerde kratten, lading-specifieke bevestigingsmethoden en mogelijk extra grote vrachtvergunningen. Zorg ervoor dat uw leverancier over de materiaalbehandelingsapparatuur, de verzamelruimte en de verzendpartners beschikt om uw onderdelen zonder schade te verplaatsen.
Kwaliteitscertificeringen vormen een basissignaal voor de geloofwaardigheid. ISO 9001 duidt op een gedocumenteerd kwaliteitssysteem. IATF 16949 signaleert procesbeheersing op automobiel-niveau. Voor een groot-deel van het werk zijn deze certificeringen van belang omdat ze de protocollen voor statistische procescontrole en meetsysteemanalyse afdwingen die afwijkingen opvangen voordat deze worden afgedankt. Metaalstempelbedrijven in Wisconsin en aan de andere kant van de industriële corridor in het Midwesten beschikken vaak over beide certificeringen, wat de concentratie van de OEM-vraag in de automobielsector en zwaar materieel in de regio weerspiegelt.
Samenwerken met matrijsontwerpspecialisten
Leveranciersevaluatie mag niet beginnen in de offertefase. De betrokkenheid met de hoogste- waarde begint tijdens de conceptontwikkeling, wanneer de onderdeelgeometrie nog steeds flexibel genoeg is om tegemoet te komen aan de realiteit van de gereedschappen. Als u in een vroeg stadium samenwerkt met gereedschapsingenieurs die gespecialiseerd zijn in het ontwerpen van groot- matrijzen, voorkomt u de dure ontdekking dat uw onderdeel niet economisch als getekend kan worden bestempeld.
Deze vroege samenwerking is van belang omdat het ontwerpen van grote- onderdeelmatrijzen compromissen- met zich meebrengt die onzichtbaar zijn voor de onderdeelontwerper. Een toevoeging van 2- graden diepgang aan een diepgetrokken muur kan $ 40.000 aan gereedschap besparen door het elimineren van een nokmechanisme. Een kleine verplaatsing van de features zou het aantal stations kunnen terugbrengen van tien naar acht, waardoor de dobbelsteen zou worden verkleind tot een kleinere persklasse. Deze optimalisaties vinden alleen plaats wanneer de technische expertise in het gesprek komt voordat de onderdeelafdruk wordt bevroren.
YICHEN's aangepaste stempelmatrijsplatformbiedt één pad voor ingenieurs die op zoek zijn naar dit soort gespecialiseerde samenwerking, waarbij gereedschapsteams worden verbonden met de ontwerpexpertise op het gebied van structuur, materiaalstroomoptimalisatie en componentengineering voor groot-toepassingen. Wanneer de uitdaging draait om het bouwen van een matrijs die de complexiteit over een groot gebied beheert en tegelijkertijd de precisie behoudt, versnelt de toegang tot speciale matrijstechnische hulpmiddelen de tijdlijn van ontwerp-tot-productie.
Niet elke leverancier die uw dobbelsteen kan beheren, kan deze goed ontwerpen. Sommige metaalstempelbedrijven, waaronder Wisconsin-fabrikanten, beschikken over uitstekende perskamers, maar besteden het matrijsontwerp uit aan derden zonder inzicht in de specifieke perskenmerken waar het gereedschap zal worden gebruikt. De beste resultaten komen van leveranciers, of partnerschappen met leveranciers-plus-gereedschapmakers, waarbij de matrijsontwerper het doorbuigingsgedrag, de thermische kenmerken en de beperkingen van het invoersysteem begrijpt voordat de eerste lijn in CAD wordt getekend.
Wanneer u een shortlist maakt van grote-leveranciers van matrijzenstempels, moet u rekening houden met deze evaluatiecriteria:
- Druk op vlootdiversiteit- Meerdere persen voor het benodigde tonnage- en bedgroottebereik, waardoor back-upcapaciteit wordt geboden als een machine niet beschikbaar is voor onderhoud
- Interne- gereedschapskamer met grote- matrijzencapaciteit- Toegang tot een bovenloopkraan, vlakslijpmachines op maat voor extra grote componenten en CNC-bewerkingscapaciteit voor het vervangen van wisselplaten
- Deskundigheid op het gebied van matrijsontwerp- Of het nu- in eigen beheer is of via een toegewijde gereedschapspartner, de mogelijkheid om matrijzen te ontwerpen die specifiek zijn afgestemd op uitdagingen op groot- formaat, waaronder doorbuigingsbeheer, uniforme drukverdeling en stripgeleiding
- FEA en vormingssimulatie- Actief gebruik van simulatie om de materiaalstroom te valideren, terugvering te voorspellen en de druk van de blanco houder te optimaliseren vóór fysieke tests
- Kwalitatieve infrastructuur- CMM-capaciteit met meetvolumes die de grootste onderdeelafmeting overschrijden, plus statistische procescontrolesystemen die kritische dimensies in realtime volgen
- Materiaalbehandeling en logistiek- Apparatuur voor het hanteren van rollen geschikt voor zware rolgewichten, geautomatiseerd ontstapelen van plano's, bovenloopkranen voor het wisselen van matrijzen en oplossingen voor uitgaande verzending voor extra grote onderdelen
- Certificeringen en branche-ervaring- ISO/IATF-certificeringen plus aangetoonde programmageschiedenis met onderdelen van vergelijkbare omvang, complexiteit en materiaal
- Flexibiliteit bij technische wijzigingen- Bereidheid en mogelijkheid om grote matrijzen in het midden-programma aan te passen wanneer er ontwerpherzieningen plaatsvinden, zonder alles opnieuw op te bouwen
- Geografische en supply chain-fit- Nabijheid van uw assemblageactiviteiten voor lagere vrachtkosten en snellere respons, of gevestigde vrachtpartnerschappen voor betrouwbare levering over lange- afstanden
De ontwerpexpertise verdient nadruk als de onderscheidende factor die adequate leveranciers van uitzonderlijke leveranciers scheidt. Elke winkel met een pers die groot genoeg is, kan met kracht op metaal slaan. De leverancier die begrijpt waarom de stikstofveerindeling twaalf cilinders nodig heeft in plaats van acht, of waarom de pilotstrategie tussentijdse registratie op een strip van 48- inch vereist, is degene die onderdelen levert met toleranties van hit één tot en met hit één miljoen. Die technische diepgang, of deze nu in eigen beheer is of toegankelijk is via een gespecialiseerde matrijsontwerppartner, is wat een matrijsstempelservice voor grote onderdelen transformeert van een grondstoffentransactie in een productieprogramma dat echt werkt.
Veelgestelde vragen over de stempelservice voor grote onderdelen
1. Welke maat komt in aanmerking als een groot deel van het stempelen?
Een onderdeel wordt doorgaans als groot aangemerkt als het groter is dan 24 inch in een enkele afmeting of een persbed vereist dat groter is dan 72 inch. Een materiaaldikte van meer dan 3 mm (0,120 inch) duwt componenten ook naar grote- onderdelen. Gewicht is een andere factor: wanneer afgewerkte stukken groter zijn dan wat operators veilig handmatig kunnen hanteren, wordt mechanische overdracht of robotautomatisering noodzakelijk, wat de classificatie van grote- onderdelen aangeeft.
2. Hoeveel tonnage is nodig voor het stempelen van grote- onderdelen?
De tonnagevereisten voor grote onderdelen variëren met zowel de snijomtrek als het vormoppervlak, vermenigvuldigd met de materiaaldikte. Voor een progressieve matrijs met 12 stations die zwaar materiaal gebruikt, is doorgaans 800 tot 1.200 ton of meer nodig. Door de materiaaldikte te verdubbelen, wordt de kracht op elk station grofweg tegelijkertijd verdubbeld. Daarom vereisen zware stempelbewerkingen voor extra grote componenten routinematig persen in het bereik van 600 tot 2,000+ ton.
3. Wat is het verschil tussen progressief stempelen en transfermatrijzen voor grote onderdelen?
Progressieve matrijzen zorgen ervoor dat het onderdeel in alle vormstations aan de strook blijft zitten, waardoor ze ideaal zijn voor de productie van grote- volumes van onderdelen die binnen de strookbreedtegrenzen passen en geen diepe trek vereisen. Overdrachtsmatrijzen ontkoppelen het onderdeel van de strip, waarbij mechanische vingers worden gebruikt om individuele plano's tussen stations te verplaatsen. Transferstempelen is geschikt voor grotere geometrieën, diepere trekkingen en onderdelen die tussen bewerkingen door opnieuw moeten worden gepositioneerd. Voor extra grote componenten groter dan 36 inch worden transfer- of tandemlijnen vaak de enige fysiek haalbare optie.
4. Hoeveel kost het gereedschap voor het stempelen van grote- onderdelen?
Standaard progressieve matrijzen voor kleine tot middelgrote- componenten kosten doorgaans $15.000 tot $60.000. Grote-onderdeeloverdracht- en lijnmatrijzen voor extra grote structurele of autopanelen kunnen variëren van $ 250.000 tot meer dan $ 1.000.000 wanneer de volledige matrijsset trek-, trim-, flens- en doorsteekbewerkingen omvat. Het matrijsmateriaal alleen al is goed voor 20-40% van de totale investering. Jaarlijks onderhoud voegt 5-10% van de oorspronkelijke dobbelsteenwaarde toe. Deze kosten worden afgeschreven over het productievolume, waardoor de kosten van het stempelen van grote-onderdelen-alleen effectief zijn boven bepaalde volumedrempels, vaak 10.000 tot 25000+ jaarlijkse eenheden. De op maat gemaakte stempelmatrijsoplossingen van YICHEN (https://www.yichen-group.com/stamping-die/) helpen gereedschapsingenieurs bij het optimaliseren van de matrijsstructuur en het componentontwerp om de kosten van grootformaat gereedschapsprogramma's te beheren.
5. Wanneer moet u voor grote onderdelen kiezen voor alternatieven boven stansen?
Stansen is misschien niet het juiste antwoord als de jaarlijkse volumes onder de 3.000 tot 5.000 eenheden vallen, als de onderdeelgeometrie extreme trekverhoudingen van meer dan 2:1 met zich meebrengt, ondersnijdingen die onpraktische nokmechanismen vereisen, of materialen met een dikte van meer dan 8 mm. Lasersnijden en kantbankvormen werken beter voor complexe profielen met een laag-volume. CNC-bewerking is geschikt voor dik plaatwerk met nauwe-toleranties. Lassen zijn geschikt voor multi-vlakconstructies met interne kenmerken. Gietstukken blinken uit in organische vormen met variabele wanddelen. Hybride benaderingen die stempelen combineren met secundaire processen leveren vaak de beste balans tussen kosten en mogelijkheden.


