


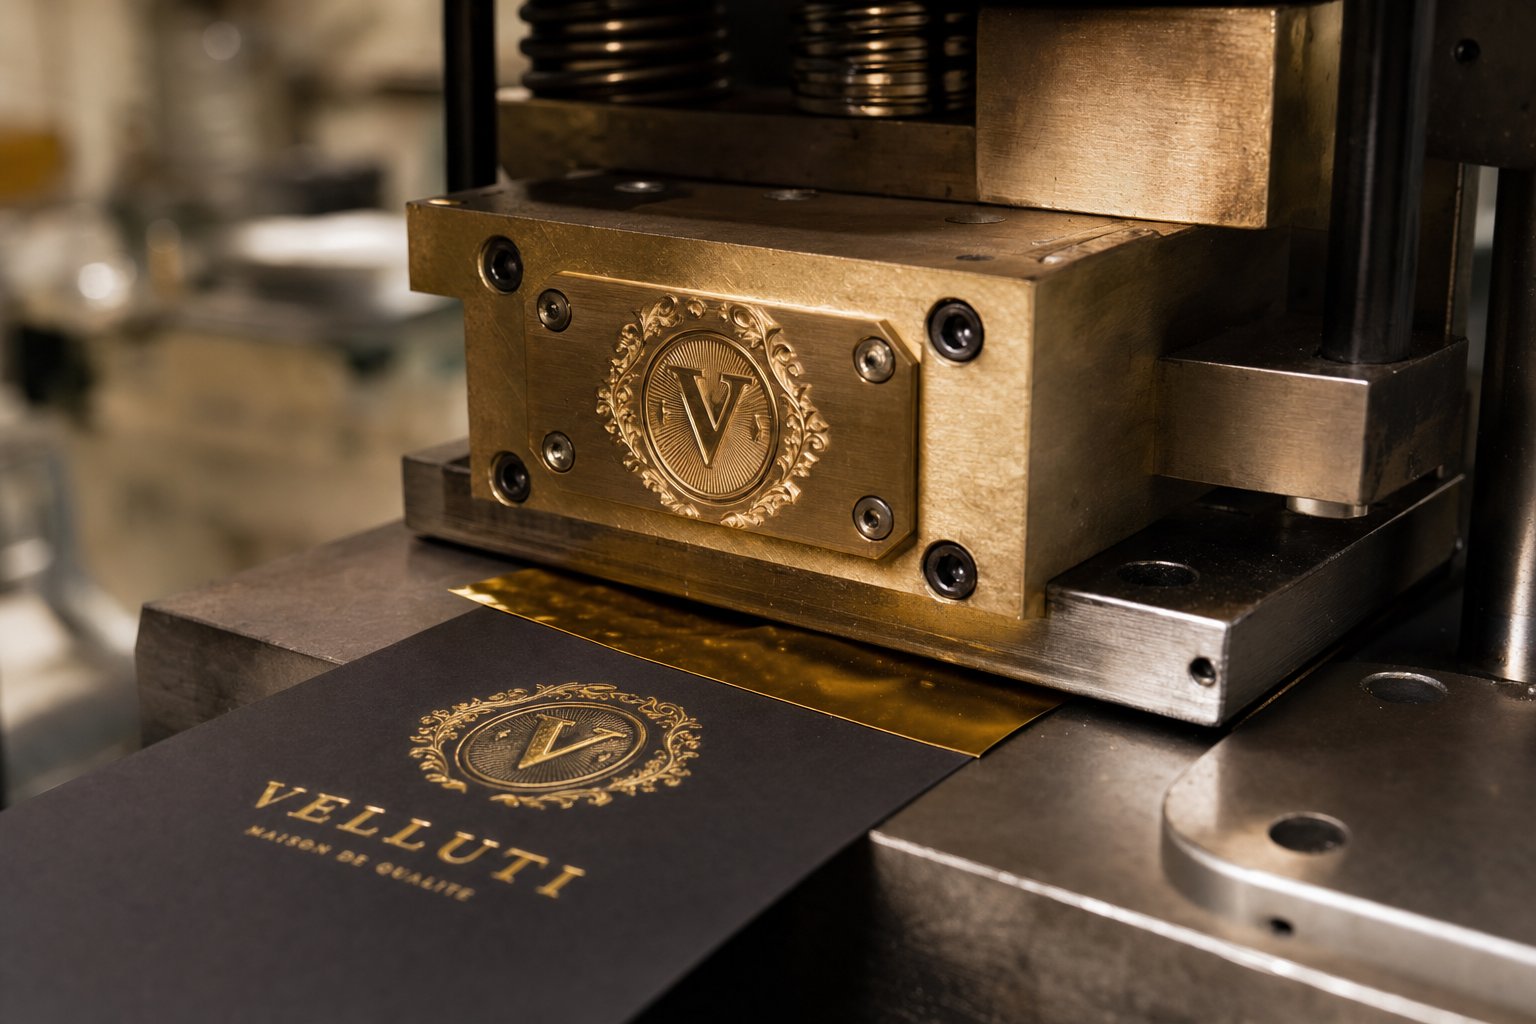
Wat aangepaste hot stamping-matrijzen zijn en waarom ze belangrijk zijn
Stel je voor dat je een luxe parfumdoosje oppakt en met je vingers over een perfect helder, metallic goudlogo beweegt. Die afwerking kwam niet van inkt of verf. Het kwam uit een op maat gemaakte hot stamping-matrijs die onder precieze hitte en druk tegen folie werd gedrukt. Of je nu leren dagboeken brandt, voedselverpakkingen decoreert of huwelijksuitnodigingen personaliseert, de dobbelsteen is het hulpmiddel dat de magie herhaalbaar maakt, indruk na indruk.
Een op maat gemaakte hot stamping-matrijs is een machinaal bewerkte of chemisch geëtste metalen plaat, vervaardigd volgens uw exacte ontwerp, die metaalfolie overbrengt of verhoogde en verzonken afdrukken op een substraat maakt met behulp van gecontroleerde hitte en druk.
Die definitie klinkt eenvoudig, maar verbergt veel beslissingen. Het gebruikte metaal, de etsmethode, het detailniveau van uw kunstwerk en het substraat waarmee u alle vormen wilt markeren die u daadwerkelijk nodig heeft. Het is wat scherpe, consistente resultaten onderscheidt van verspild materiaal en frustrerende proefruns door deze keuzes vanaf het begin goed te maken.
Wat is een aangepaste hot stamping-matrijs?
In de kern,een hot stamp-matrijswerkt via een eenvoudig mechanisme. De matrijs wordt in een pers gemonteerd en verwarmd. Tussen het verwarmde matrijsvlak en het productoppervlak zit een strook warmstempelfolie. Wanneer de pers aangrijpt, activeert de combinatie van warmte en druk de lijmlaag op de folie, waardoor alleen het verhoogde ontwerpgebied op het substraat wordt overgebracht. De reliëfgedeelten van de matrijs komen nooit in contact met de folie, zodat het overgebrachte beeld er schoon en nauwkeurig uitkomt.
Aangepaste stempelmatrijzen verschillen van standaardsets omdat ze rond uw specifieke kunstwerk zijn opgebouwd, of dat nu een bedrijfslogo, een decoratieve rand of ingewikkelde letters zijn. Dit betekent dat de matrijsafmetingen, etsdiepte en materiaal allemaal zijn afgestemd op uw toepassing en niet van de plank worden gehaald. Het resultaat is merkconsistentie die u eenvoudigweg niet kunt bereiken met generieke tools.
De meeste matrijzen zijn gemaakt van koper, messing of magnesium, hoewel staal en aluminium speciale rollen vervullen. Elk materiaal biedt compromissen- op het gebied van duurzaamheid, warmteoverdracht, detailresolutie en kosten. Een goed-gemaakte koperen of messing dobbelsteen is hiertegen bestandruim een miljoen vertoningenmet de juiste zorg, waardoor maatwerk een investering wordt in plaats van een kostenpost.
Wie gebruikt aangepaste hot stamping-matrijzen
Als je aan hot stamping denkt, denk je misschien aan een fabrieksvloer, maar het publiek is veel breder dan dat. Drie verschillende groepen vertrouwen op deze matrijzen, en elk brengt verschillende prioriteiten met zich mee:
- Hobbyisten en ambachtslieden- Omdat ze met handmatige persen of tafelpersen werken, hebben ze doorgaans betaalbare matrijzen nodig voor kleine oplages. Een magnesiumstans in combinatie met een foliestempel op een handpers is vaak voldoende voor het personaliseren van lederwaren, wenskaarten of handgemaakte boeken.
- Fabrikanten van kleine-kantoorartikelen en lederwaren-- Het volume is gematigd, maar merkconsistentie is belangrijk. Deze kopers hebben matrijzen nodig die fijne details over honderden of duizenden vertoningen bevatten, zonder dat dit ten koste gaat van de kwaliteit. Koper is hier een veel voorkomende keuze omdat het de kosten en de levensduur in evenwicht houdt.
- Lichte-industriële verpakkingsactiviteiten- Snelheid, herhaalbaarheid en duurzaamheid zijn bepalend voor beslissingen. Messing of stalen matrijzen zijn geschikt voor grote oplagen- op substraten zoals karton, etiketten en kunststoffen, waarbij de matrijs ploegendienst na ploegendienst moet uitvoeren zonder imagoschade.
Uw positie binnen deze segmenten heeft rechtstreeks invloed op het matrijsmateriaal, de productiemethode en de leverancier die zinvol zijn voor uw project. Een ambachtsman die een paar honderd dollar uitgeeft aan een magnesiummatrijs heeft heel andere zorgen dan een verpakkingsmanager die investeert in koperen gereedschappen die geschikt zijn voor miljoenen cycli.
Begrijpen waar je past is de eerste stap. De volgende cruciale beslissing is het kiezen van het juiste matrijsmateriaal, omdat die ene keuze van invloed is op alles, van de scherpte van details tot de kosten per vertoning op de lange- termijn.
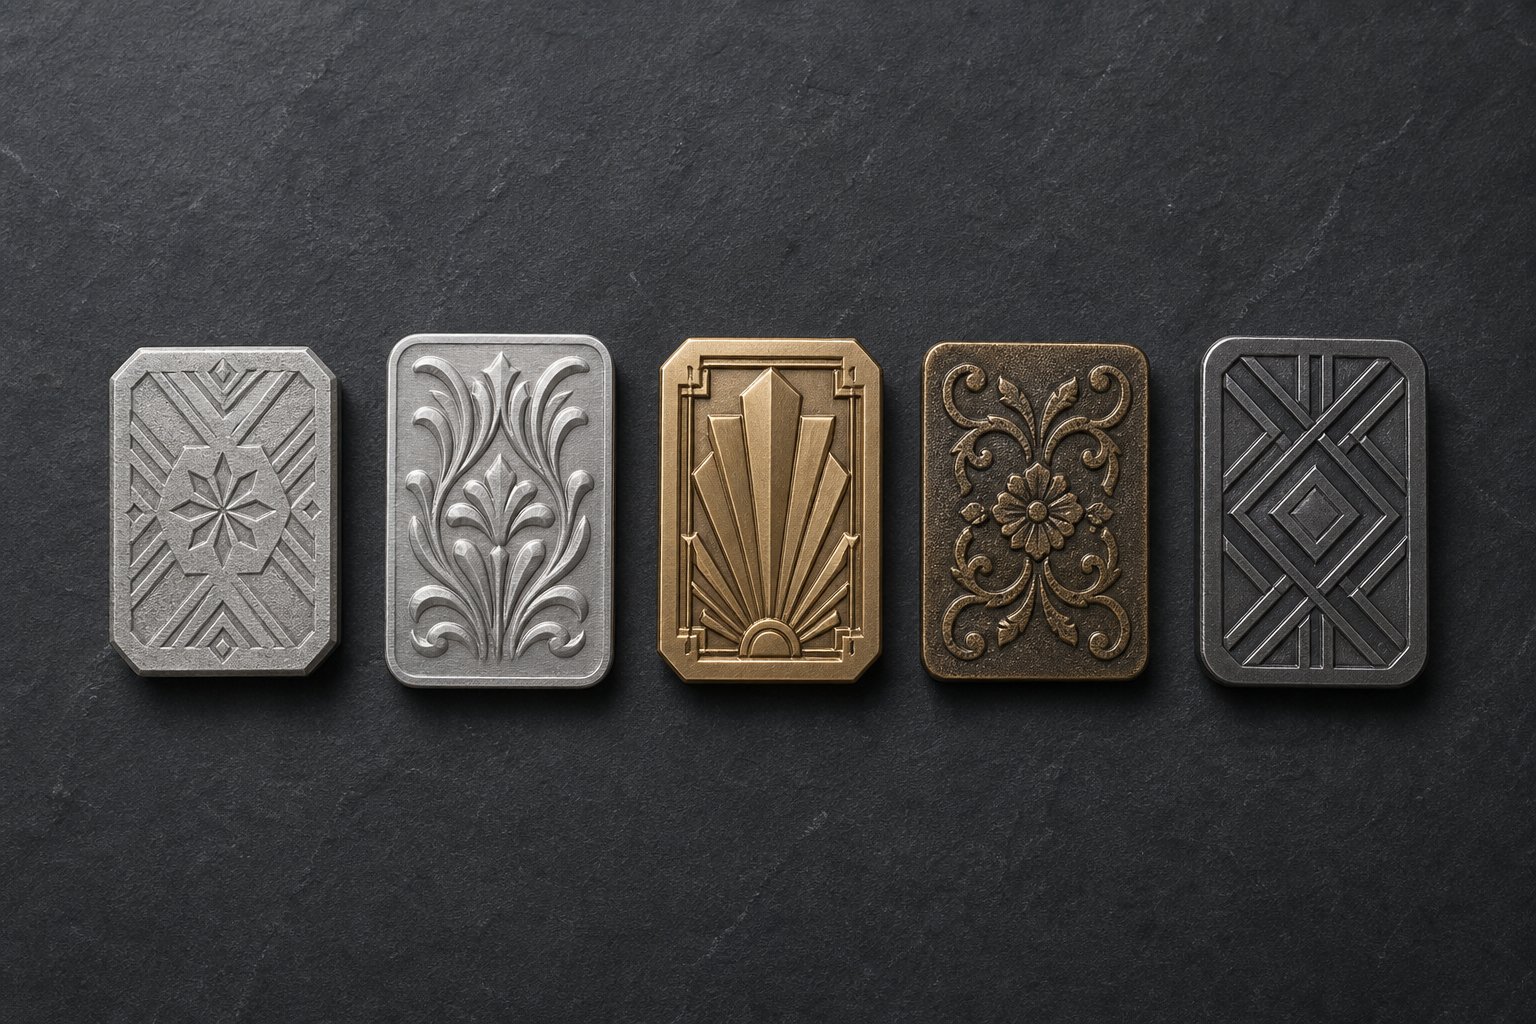
Vergelijking van matrijsmateriaal van magnesium met staal
Matrijsmateriaal is niet slechts een regelitem op een offerte. Het bepaalt hoeveel afdrukken u krijgt voordat de kwaliteit achteruitgaat, hoe fijn uw kunstwerk kan zijn en hoeveel warmte de matrijs op elk substraat afgeeft. Als u het verkeerde metaal kiest, betekent dit dat u te veel geld uitgeeft aan de duurzaamheid die u niet nodig heeft, of dat u uw matrijs halverwege de run ziet verslijten. Dit is wat elke optie daadwerkelijk oplevert.
Magnesium-matrijzen voor korte runs en fijne details
Als het budget belangrijker is dan de levensduur, is magnesium de beste keuze.- Het is het meest betaalbare matrijsmateriaal en wordt schoon geëtst, wat betekent dat illustraties met fijne-lijnen en kleine tekst goed worden gereproduceerd. Magnesium brengt warmte effectief over en is verkrijgbaar in meerdere diktes, waardoor het aanpasbaar is voor hot stamping, embossing, debossing en zelfs boekdrukwerk.
De afweging-? Magnesium is een relatief zacht metaal. Bij korte runs zijn er geen putjes of kerfjes zichtbaar, maar als je het in een gebied met een hoog- volume zet, zul je sneller beeldverslechtering opmerken dan bij koper of messing. Beschouw magnesium als het juiste hulpmiddel voor projecten met minder dan een paar duizend afdrukken, het maken van prototypen van nieuwe ontwerpen of eenmalige- op maat gemaakte stempelmatrijzen waarbij het vervangen van de plaat goedkoper is dan investeren in hardere metalen.
Recente productieverbeteringen hebben het assortiment van magnesium uitgebreid, waardoor het geschikt is voor bijna alle toepassingen, behalve de meest ingewikkelde ontwerpen met meerdere- niveaus of extreme- duurruns. In combinatie met een op maat gegoten embossingteller kan een magnesiummatrijs nog steeds scherpe afdrukken maken terwijl het matrijsoppervlak wordt beschermd tegen voortijdige slijtage.
Koperen en messing matrijzen voor gemiddeld tot hoog volume
Als uw oplage in de tienduizenden loopt of als u mes-scherpe details nodig heeft die indruk na indruk vasthouden, komen koper en koper in het gesprek.
Een koperen stempelmatrijsis gefotoëtst en blinkt uit in het recupereren van warmte, wat zich vertaalt in een consistente folieoverdracht over lange persgangen. De uitzonderlijke hardheid van koper betekent dat het veel beter bestand is tegen putjes en kerven dan magnesium. Het kan een breed scala aan substraten verwerken, van gecoat papier tot kunststoffen, en is een goede keuze voor op maat gemaakte metalen stempelmatrijzen waarbij detail en duurzaamheid naast elkaar moeten bestaan. Volgens Universal Engraving kunnen goed onderhouden koperen stempels meer dan een miljoen afdrukken meegaan.
Brass gaat nog een stap verder. Messing staat bekend om zijn uitstekende verwerkbaarheid, sterkte en warmtebehoud en kan volgens de strengste toleranties worden gegraveerd. Dit is het voorkeursmateriaal voor combinatiestansen met meerdere- niveaus die in één keer met foliestempelen en embosseren kunnen worden gemaakt. Messing stempels worden vaak gekozen voor premiumverpakkingen waarbij realistische diepte, ingewikkelde texturen en consistentie op de lange- termijn de hogere initiële kosten rechtvaardigen. Net als koper zijn messing matrijzen die geschikt zijn voor meer dan een miljoen afdrukken standaard van gerenommeerde fabrikanten.
Klinkt alsof koper en messing elkaar overlappen? Dat klopt, maar hier is een handige vuistregel. Kies koper als u fijne details nodig heeft bij vlakke stempeltoepassingen tegen een iets lagere prijs. Kies messing als de klus om gegraveerde diepte-effecten, multi-gereedschappen of de absoluut langste levensduur vraagt.
Stalen en aluminium matrijzen voor speciale toepassingen
Staal bevindt zich aan het uiterste einde van duurzaamheid. Voor bewerkingen waarbij miljoenen afdrukken op schurende substraten worden gemaakt, zijn stalen matrijzen bestand tegen slijtage die uiteindelijk zelfs messing aantast. De kosten en doorlooptijd zijn aanzienlijk hoger, dus staal is alleen zinvol als de eisen aan volume en substraat de investering rechtvaardigen.
Aluminium stempelmatrijzen bezetten de tegenovergestelde nis. Lichtgewicht en goedkoper, aluminium werkt in scenario's met lage- hitte of toepassingen waarbij het matrijsgewicht een beperking is, zoals bepaalde roterende opstellingen of draagbare persen. Aluminium houdt warmte niet zo agressief vast als koper of messing, wat een voordeel kan zijn op warmte-gevoelige substraten zoals dun plastic. De zachtheid ervan beperkt echter zowel de detailresolutie als de levensduur in vergelijking met hardere metalen.
| Materiaal | Ideaal productievolume | Detailmogelijkheden | Relatieve kosten | Geschiktheid van het substraat |
|---|---|---|---|---|
| Magnesium | Korte runs (minder dan 5.000) | Fijn lijnwerk, kleine tekst | Laagste | Papier, karton, leer, sommige kunststoffen |
| Koper | Gemiddeld tot hoog (5,000 - 1,000,000+) | Uitstekende fijne details, bestand tegen putjes | Gematigd | Papier, dozen, etiketten, kunststoffen, vinyl |
| Messing | Hoog tot zeer hoog (50,000 - 1,000,000+) | Superieure gegraveerde diepte, ontwerpen op meerdere-niveaus | Hoger | Premium verpakking, dozen, etiketten, leer |
| Staal | Extreem volume (miljoenen) | Goed, beperkt door bewerkingsmethode | Hoogste | Schurende substraten, industriële verpakkingen |
| Aluminium | Korte runs, toepassingen met lage- hitte | Matig, beperkt door zachtheid | Laag tot matig | Dunne kunststoffen, hitte-gevoelige films |
Elke rij in die tabel vertegenwoordigt een reële afweging-tussen kosten, levensduur en mogelijkheden. Een ambachtsman die vijftig leren boekenleggers gebruikt, heeft geen koper nodig. Een cosmeticamerk dat een half miljoen dozen per kwartaal afstempelt, wil geen magnesium. Pas het materiaal aan uw werkelijke productierealiteit aan en de matrijs betaalt zichzelf snel terug.
De materiaalkeuze bepaalt uw kosten en levensduur, maar vertelt niet het hele verhaal. De fysieke vorm van de matrijs, plat, cilindrisch of met meerdere- niveaus, bepaalt hoe deze in uw pers past en welke afwerkingseffecten u in één keer kunt bereiken.
Soorten Hot Stamping-matrijzen en wanneer deze te gebruiken
Een koperen matrijs en een messing matrijs kunnen beide prachtige folieafdrukken produceren, maar als je ze in het verkeerde formaat monteert, komt je productielijn tot stilstand. Matrijsmateriaal bepaalt de levensduur. Het matrijstype bepaalt hoe het gereedschap fysiek samenwerkt met uw pers, uw substraattoevoermethode en de afwerkingseffecten die u in één cyclus kunt realiseren. Drie primaire hot stamp-typen zijn geschikt voor vrijwel elke toepassing, van hand-gevoed boekdrukwerk tot-snelle verpakkingslijnen.
Platte matrijzen voor standaard perstoepassingen
Platte matrijzen zijn de meest voorkomende configuratie, en met goede reden. Stel je een rechthoekige metalen plaat voor, geëtst of gegraveerd met jouw ontwerp, direct gemonteerd op een verwarmde plaat. De pers sluit verticaal, de matrijs maakt contact met de folie en het substraat en de afdruk wordt in één vloeiende beweging overgebracht.
Dit hot stamping-formaat is geschikt voor vellenpersen-, clamshell-persen en handmatige handpersen. Als u afzonderlijke vellen papier, kartonnen panelen, boekomslagen of leren stukken stempelt die u één voor één laadt, is een platte matrijs vrijwel zeker uw startpunt. De constructie is eenvoudig: de matrijsplaat is bevestigd aan een sleuf of magnetische basis op de plaat, en registratiegeleiders positioneren elk substraat op dezelfde plek voor een consistente plaatsing gedurende de hele run.
Platte matrijzen werken ook in flatbedstations met smalle banen, waar een ononderbroken materiaalbaan even pauzeert terwijl de matrijs naar beneden drukt. Deze hybride aanpak geeft u de precisie van vlak gereedschap met een iets hogere doorvoer dan puur vellen-werk. Voor de meeste kleine-bedrijven en middelgrote-volumebewerkingen kunnen stempelmatrijzen voor platte folie alles verwerken, van eenvoudige logo's in één-kleur tot gedetailleerde tekst met meerdere- regels, zonder dat daarvoor gespecialiseerde persapparatuur nodig is.
Rolmatrijzen en roterende embossing voor continue productie
Wanneer uw substraat als een doorlopend web wordt uitgevoerd in plaats van als afzonderlijke vellen, worden platte matrijzen een knelpunt. Elke indruk vereist dat het web stopt, dat de dobbelsteen wordt ingedrukt en dat het web weer verder gaat. Roterende matrijzen elimineren die pauze volledig.
Een rolmatrijs is een cilindrisch gereedschap, ofwel een massieve gegraveerde cilinder of een flexibele matrijsplaat die om een doorn is gewikkeld. Terwijl het web door de pers wordt gevoerd, draait de cilinder synchroon met de materiaalsnelheid, waarbij voortdurend warmte en druk wordt uitgeoefend. Er is geen start-stopcyclus, wat een dramatisch hogere productie per uur betekent. Verpakkingslijnen die etiketten, flexibele films of kartonnen verpakkingen op grote schaal stempelen, vertrouwen vrijwel uitsluitend op dit formaat.
Rotary embossing gaat nog een stap verder door dimensionaal reliëf toe te voegen aan het continue proces. In plaats van alleen maar folie over te brengen, drukt de cilindrische matrijs tijdens het passeren textuur of verhoogde patronen in het substraat. Dit komt vaak voor bij cosmeticaverpakkingen met grote volumes, dranketiketten en cadeauverpakkingen, waar tastbare effecten de waargenomen waarde toevoegen zonder de lijn te vertragen.
De wisselwerking-met roterend gereedschap is de kosten en complexiteit. Cilindrische matrijzen vereisen nauwkeurige diameterberekeningen, afgestemd op de herhalingslengte van uw ontwerp, en vereisen nauwere productietoleranties dan vlakke platen. Je hebt ook een pers nodig die is uitgerust met rotatiestations. Bij oplages van honderdduizenden of miljoenen is het kostenvoordeel per-eenheid echter aanzienlijk.
Combinatie- en multi-{0}}stempels
Wat als u zowel een afwerking met metaalfolie als een gebeeldhouwd, drie-dimensionaal reliëfeffect wilt, maar u het substraat niet twee afzonderlijke passages wilt laten doorlopen? Combinatiematrijzen lossen dat probleem op door folieoverdracht en reliëfreliëf in één gereedschap te integreren.
Deze stempels met meerdere-niveaus zijn doorgaans uit messing gegraveerd, wat de werkbaarheid biedt die nodig is om meerdere diepteniveaus in één plaat te snijden. De hoogste punten van de matrijsoverdrachtsfolie, terwijl diepere gebeeldhouwde gebieden het substraat in een onderliggende matrijs drukken, waardoor een verhoogde of verzonken topografie ontstaat. Het resultaat is een afgewerkt stuk dat licht vangt met metaalglans en uitnodigt tot aanraking met een dimensionale textuur, allemaal geproduceerd in één perscyclus.
Combinatietools verminderen de insteltijd, elimineren registratieproblemen tussen afzonderlijke folie- en reliëfpassages en verlagen de productiekosten per-stuk bij middelgrote tot grote oplagen. De initiële investering in de matrijs is hoger dan bij een standaard vlakke plaat, maar de stroomafwaartse besparingen en kwaliteitswinst rechtvaardigen dit meestal voor premium merktoepassingen.
Weet u niet zeker welk type bij uw project past? Hier is een snel beslissingskader:
- Kies een platte dobbelsteenwanneer u afzonderlijke vellen of stukken invoert, op een handpers of een -velleninvoermachine werkt, en eenvoudige folietransfer- of embossingmatrijzen met één- niveau nodig heeft voor gemiddelde volumes.
- Kies een rolmatrijswanneer uw substraat in een web-wordt gevoerd, vereist uw productiesnelheid een continu bedrijf, en heeft uw ontwerp een vaste herhalingslengte die geschikt is voor rotatiegereedschap.
- Kies een combinatiedobbelsteenwanneer uw eindproduct zowel folie als dimensionaal reliëf vereist, wilt u een tweede doorgang elimineren en rechtvaardigt uw volume de hogere gereedschapskosten van graveren op meerdere- niveaus.
Door het juiste matrijstype te selecteren, wordt de compatibiliteit van uw pers en het productiesnelheidsplafond bepaald. Maar zelfs het perfecte matrijsformaat zal ondermaats presteren als uw artworkbestand niet correct is voorbereid voor de gekozen productiemethode. Het pad van een ontwerpbestand op uw scherm naar een voltooide matrijs in uw handen omvat specifieke bestandsvereisten, bewerkingsbeslissingen en proefstappen die hun eigen zorgvuldige uitleg verdienen.
Het aangepaste matrijsontwerp-naar-de productieworkflow
Je kunstwerk ziet er geweldig uit op het scherm. Maar een digitaal bestand en een voltooid hot stamp-bewerkingsstuk worden gescheiden door een reeks beslissingen die rechtstreeks van invloed zijn op de kwaliteit, de kosten en de doorlooptijd. De meeste leveranciers fragmenteren deze informatie over meerdere pagina's of begraven deze in e-mailuitwisselingen nadat u al een bestelling heeft geplaatst. Hier vindt u de volledige reeks op één plek, zodat u precies weet wat u kunt verwachten voordat u zich vastlegt.
Voorbereiding van illustraties en bestandsvereisten
Elke aangepaste dobbelsteen begint met vectorillustraties. Formaten zoals AI, EPS of PDF met hoge-resolutie en omlijnde lettertypen geven de matrijzenmaker een schone, schaalbare geometrie om mee te werken. Rasterafbeeldingen, schermafbeeldingen of JPEG's met een lage-resolutie zijn niet voldoende, omdat het productieproces wiskundig nauwkeurige paden nodig heeft in plaats van pixelrasters.
Naast het bestandsformaat moet uw ontwerp de fysieke realiteit van het stempelen respecteren.Ervaren matrijzenfabrikanten benadrukken ditdat originele vectorillustraties een resolutie van minimaal 600 dpi moeten hebben met scherpe lijnen en duidelijk gedefinieerde karakters. Minimale lijndikte is van belang omdat dunne lijnen en kleine afstanden tussen tekens kunnen opvullen of samendrukken onder de intense druk van hot stamping. Vooral letters met ingesloten tellers, zoals a, e, R, B en D, zijn kwetsbaar.
De complexiteit van kunstwerken drijft ook de kosten. Eenvoudige logo's met één-niveau vereisen minder etsdiepte en eenvoudig gereedschap. Ontwerpen op meerdere-niveaus met gebeeldhouwd reliëf, verschillende diepten of fijne halftoonrasters vereisen meer bewerkingstijd en nauwere toleranties, waardoor zowel de prijs als de productietijd voor de voltooide drukmatrijzen toenemen.
Productiemethoden en doorlooptijden
Drie primaire methoden maken van uw goedgekeurde kunstwerk een fysieke dobbelsteen, en elke methode past het beste bij specifieke materialen en detailvereisten:
- Chemisch etsen (foto-etsen)- Een zuur-gebaseerd proces dat metaal rond uw ontwerp verwijdert, waardoor het verhoogde reliëf overblijft. Dit is de meest kosteneffectieve methode en werkt goed voor magnesium- en koperen stempels met illustraties op één-niveau. Het verwerkt fijne details netjes, maar is beperkt tot één reliëfhoogte per doorgang.
- CNC-bewerking (graveren)- Een computer-gestuurde snijder snijdt het ontwerp rechtstreeks in messing of staal. CNC-graveren maakt meerdere reliëfniveaus, verticale zijwanden en complexe contouren mogelijk die chemisch etsen niet kan bereiken. Het produceert zeer reproduceerbare resultaten van matrijs tot matrijs, waardoor het ideaal is voor nauwkeurige hot stamping-clichéproductie en combinatiegereedschappen op meerdere-niveaus.
- Lasergraveren- Meest geschikt voor fijne details op kleinere matrijzen of markeertoepassingen waarbij geringe diepte acceptabel is. Laser biedt snelheidsvoordelen voor eenvoudige kunstwerken, maar kan niet tippen aan de dieptecapaciteit van CNC voor gebeeldhouwde embossingmatrijzen.
Doorlooptijden variëren per methode en complexiteit. Een eenvoudige foto-geëtste magnesiummatrijs kan binnen drie tot vijf werkdagen worden verzonden. Een CNC-gegraveerde koperen combinatiematrijs met meerdere reliëfniveaus kan twee tot drie weken duren, afhankelijk van de wachtrij en de proefdrukvereisten van de fabrikant.
Proefdruk, goedkeuring en levering
Gerenommeerde leveranciers verzenden geen matrijs zonder te hebben bevestigd dat deze aan uw verwachtingen voldoet. De proefdrukfase omvat doorgaans een digitale proefdruk met de matrijsindeling, afmetingen en eventuele reliëfspecificaties. Voor complexe of hoogwaardige gereedschappen- voeren sommige fabrikanten testtests uit op proefsubstraten, zodat u de daadwerkelijke folieoverdracht en afdrukdiepte kunt beoordelen voordat u de volledige productie goedkeurt.
Dit is je laatste controlepunt. Het opvangen van een spatiëringsprobleem of een omgekeerd element in de proeffase kost bijna niets. Als je het opvangt nadat de matrijs is uitgehard en verzonden, moet je opnieuw beginnen.
Hier is de volledige reeks van begin tot eind:
- Dien vectorillustraties in in AI-, EPS- of PDF-formaat met contouren en vermeld alle ontwerpspecificaties.
- De leverancier controleert illustraties op stempelbaarheid, signaleert problemen met de lijndikte, risico's op het gebied van de spatiëring of problemen met de complexiteit.
- Bevestig het matrijsmateriaal, de reliëfdiepte en de productiemethode op basis van uw volume- en substraatbehoeften.
- Ontvang een digitale proefdruk of technische tekening ter goedkeuring van de lay-out.
- De matrijs wordt vervaardigd via chemisch etsen, CNC-bewerking of lasergraveren.
- Testslagen worden uitgevoerd op monstermateriaal (voor complexe of premium matrijzen).
- Definitieve goedkeuring, afwerking en verzending van de voltooide matrijs met montagespecificaties.
Elke stap bouwt voort op de vorige. Daarom bespaart u stroomafwaarts de meeste tijd en geld door uw artwork direct aan de voorkant te plaatsen. Een schoon bestand met de juiste lijndikte en realistische detailverwachtingen kan uw doorlooptijd verkorten en kostbare revisiecycli elimineren.
Met de matrijs in de hand wordt de volgende uitdaging het instellen van de juiste temperatuur, druk en verblijftijd voor uw specifieke substraat, omdat een perfect gemaakte matrijs nog steeds de juiste parameters nodig heeft om een onberispelijke afdruk te produceren.
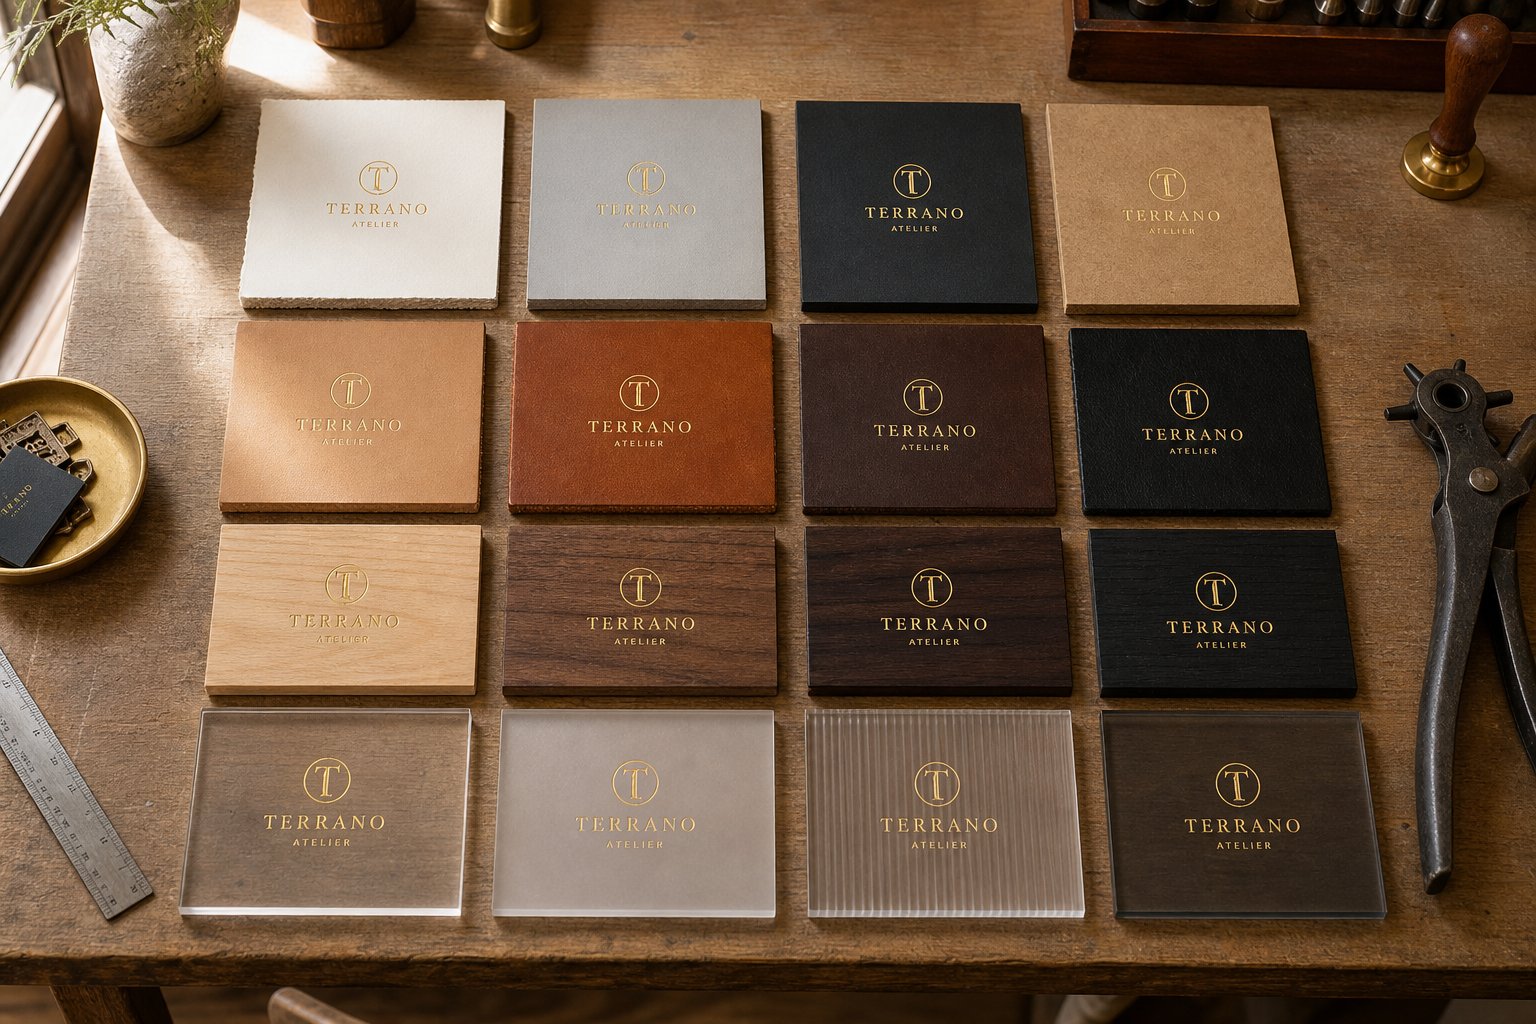
Substraat-Specifieke richtlijnen voor temperatuur en druk
U beschikt over het juiste matrijsmateriaal. U heeft het juiste matrijstype voor uw pers gekozen. Maar dat doet er allemaal niet toe als u uw substraat op de verkeerde temperatuur hittestempelt of te veel druk uitoefent. Dezelfde koperen matrijs die onberispelijke folie op gecoat karton produceert, kan leer verschroeien of plastic folie vervormen als u uw parameters niet aanpast. Elk substraat heeft zijn eigen ‘sweet spot’, een combinatie van temperatuur, druk en verblijftijd die zorgt voor schone, duurzame resultaten.
Zie het als de "Gouden Driehoek" van hot stamping. Zorg ervoor dat alle drie de zijden goed zijn, en de folie komt bij de eerste passage netjes los. Als u er ook maar één fout maakt, bent u bezig met het oplossen van problemen met hechtingsproblemen, schade aan de ondergrond of een vlekkerige dekking.
Instellingen voor papier en karton
Papier is het meest vergevingsgezinde substraat om heet te stempelen, maar die vergevingsgezindheid kent grenzen. Het doel is het activeren van de foliekleefstof zonder de vezels te verpletteren of het oppervlak te verschroeien. Lichtere papiersoorten, zoals kopieerpapier van 80 g/m², zijn over het algemeen te dun voor betrouwbare resultaten en hebben de neiging onder echte druk te kreuken. Standaardkarton van 180 g/m² en hoger is waar consistente kwaliteit begint.
Voor karton en verpakkingskarton,procesgegevens van de industriebeveelt een temperatuurbereik aan van 130 tot 150 graden Celsius, een gematigde druk in het bereik van 200 tot 300 kg per vierkante centimeter, en een korte verblijftijd van 0,5 tot 1,0 seconde. Gecoat kunstpapier met een glanzende afwerking heeft iets hogere parameters nodig, ongeveer 140 tot 160 graden Celsius, omdat de coatinglaag een extra barrière creëert tussen de foliekleefstof en de papiervezels.
Belangrijke regels voor papier: houd de verblijftijd kort om te voorkomen dat het materiaal-doorgedrukt wordt, oefen lichte tot matige druk uit en test het op restjes voordat u aan de productie begint. Zelfs kleine temperatuurschommelingen van 10 graden kunnen uw resultaten veranderen van helder naar vlekkerig.
Parameters voor het stempelen van leer en hout
Leer en hout gedragen zich anders dan papier, omdat ze warmte absorberen in plaats van deze alleen maar te geleiden. Je hebt hogere temperaturen, langere verblijftijden en vaak meerdere lichte drukken nodig in plaats van één zware slag.
Voor plantaardig-gelooid leer werkt een instelling voor hete persstempel tussen 120 en 140 graden Celsius goed, met een druk van ongeveer 200 tot 300 kg per vierkante centimeter en een verblijftijd van 1,0 tot 2,0 seconden. Voor dikkere huiden kan het nodig zijn dat de bovenkant van dat verblijfsbereik wordt gebruikt om een volledige folieoverdracht in de korreltextuur te garanderen. Eén kritische factor die veel beginners over het hoofd zien: het vochtgehalte van leer. Technische richtlijnen specificeren dat leer droog moet zijn met een vochtgehalte van minder dan 14 procent voordat het wordt gestempeld. Als het oppervlak is behandeld met olie of was, moeten deze lagen eerst worden verwijderd, anders hecht de folie simpelweg niet.
Hout volgt een soortgelijk patroon. Gladde geverfde of verzegelde houten oppervlakken reageren goed bij 140 tot 160 graden Celsius met matige druk en korte verblijftijden. Natuurlijk hout met uitgesproken nerven is een grotere uitdaging. Het oneffen oppervlak betekent dat sommige gebieden volledige druk krijgen, terwijl andere dat niet doen. Vaak zijn er meerdere passages nodig voor een acceptabele dekking.
Kunststoffen en synthetische stoffen
Bij kunststoffen wordt de foutmarge dramatisch kleiner. Elke hittestempel op plastic bevindt zich in een smal temperatuurvenster. Te laag en de folie hecht niet. Te hoog en het substraat kromtrekt, smelt of ontwikkelt oppervlaktevervorming die het eindproduct verpest.
Hard PVC, een van de gemakkelijker te stempelen kunststoffen, werkt bij 120 tot 130 graden Celsius met een relatief lichte druk van 150 tot 200 kg per vierkante centimeter. PET-folie vereist nog lagere hitte, ongeveer 110 tot 130 graden Celsius, en een minimale verblijftijd van 0,3 tot 0,8 seconden. De echte problemen beginnen bij kunststoffen met een lage oppervlakte-energie, zoals PP en PE. Deze materialen houden folie niet betrouwbaar vast, tenzij ze vooraf een corona- of vlambehandeling ondergaan om de oppervlakte-energie boven de 38 dyne per centimeter te brengen. Het overslaan van deze stap is de belangrijkste oorzaak van het loslaten van folie weken na productie.
Het afstemmen van de foliechemie op het specifieke plastictype is net zo belangrijk als de temperatuur. Een folie geformuleerd voor PVC zal zich onvoorspelbaar gedragen op ABS of acryl. Controleer altijd de substraatcompatibiliteitstabel van uw folieleverancier voordat u productiehoeveelheden uitvoert.
| Substraattype | Temperatuurbereik (graden) | Druk (kg/cm²) | Verblijftijd (seconden) |
|---|---|---|---|
| Standaardkarton (180g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Gecoat kunstpapier | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Plantaardig-Gelooid leer | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| PU-synthetisch leer | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Geschilderd/verzegeld hout | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (hard) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET-film | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (Corona behandeld) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Deze waarden vertegenwoordigen uitgangspunten die zijn afgeleid van decennia aan industriële procesgegevens. Begin met bemonsteren op de mediaan van elk bereik en pas vervolgens in kleine stappen aan: 10 graden Celsius, 50 kg druk of 0,2 seconden verblijftijd per aanpassing. Voor dezelfde combinatie van matrijs en folie kunnen parameterverschuivingen van wel 30 procent op verschillende substraten nodig zijn. Ga er dus nooit vanuit dat instellingen die op karton werkten, rechtstreeks op leer of plastic worden overgedragen.
Het invoeren van deze parameters is deels wetenschap, deels experimenteren-. Maar als de afdrukken ondanks de juiste instellingen nog steeds ongelijkmatig uitkomen, of als de folie niet wil hechten, wat je ook probeert, ligt het probleem vaak ergens anders: bij de matrijsmontage, de voorbereiding of de apparatuur zelf. Het snel herkennen van deze symptomen bespaart urenlang zoeken naar de verkeerde variabele.
Essentiële Die-terminologie die elke koper moet kennen
Heb je ooit het specificatieblad van een matrijsfabrikant gelezen en het gevoel gehad dat je een vertaler nodig hebt? Termen als 'reliëf', 'afschuining' en 'typehoogte' worden tussen aanhalingstekens en technische tekeningen heen en weer geslingerd alsof iedereen al weet wat ze betekenen. De realiteit is dat de meeste first-kopers dat niet doen, en dat kennistekort leidt tot miscommunicatie, onjuiste bestellingen en geldverspilling. Als u een handvol kerntermen leert, staat u op gelijke voet met uw leverancier en kunt u de juiste vragen stellen voordat de productie begint.
Belangrijkste Die Anatomie-termen uitgelegd
Als je naar een dwarsdoorsnede-van een op maat gemaakte hot stamping-matrijs kijkt, zie je verschillende zones die elk een mechanisch doel dienen. Hier is hoe deze zones eigenlijk worden genoemd en wat ze doen:
- Opluchting- Het verhoogde gedeelte van de dobbelsteen waar je kunstwerk op staat. Dit is het enige gebied dat tijdens het stempelen in contact komt met de folie en het substraat. Industriestandaarden plaatsen fijne of kleine karakters doorgaans op een reliëf van 0,035 inch, grotere grafische elementen op 0,065 inch en consequent gedurfde illustraties op een dieper reliëf van 0,120 inch. De hoogte die u kiest, heeft invloed op de precisie van de folieoverdracht en op het vermogen van de matrijs om herhaalde drukcycli te weerstaan.
- Schouder- De schuine overgang tussen het reliëfoppervlak en de verzonken achtergrond van de matrijs. Een goed-gevormde schouder ondersteunt het verhoogde kunstwerk vanaf de zijkanten, waardoor breuk onder de stempeldruk wordt voorkomen. Zie het als de structurele basis die ervoor zorgt dat fijne details tijdens lange runs niet afbreken.
- Schuine kant- De taps toelopende rand rond de omtrek van het ontwerpgebied. Afschuiningen zorgen voor een schone foliescheiding aan de rand van uw afbeelding. Zonder de juiste afschuining kan de folie buiten de beoogde ontwerprand scheuren of vervagen, waardoor vage contouren achterblijven in plaats van scherpe randen.
- Ets diepte- De maat vanaf de bovenkant van het reliëfoppervlak tot aan het laagste verzonken gebied. Dieper etsen zorgt voor meer ruimte tussen het printoppervlak en de niet-printachtergrond, waardoor ongewenst foliecontact wordt voorkomen in gebieden die blanco moeten blijven. Bij ondiepe etsdieptes bestaat het risico dat gedetailleerde kunstwerken worden "opgevuld".
- Typ hoogte- De totale dikte van de matrijs vanaf de basis tot de bovenkant van het reliëf. Deze meting bepaalt hoe de matrijs in uw pers wordt gemonteerd en of deze het substraat op het juiste stempelvlak zal bereiken. De standaardtypehoogtes variëren per persfabrikant, dus bevestig altijd deze specificatie voordat u bestelt.
De etsdiepte regelt rechtstreeks de stempelkwaliteit en foliehechting. Te ondiep en achtergrondgebieden nemen ongewenste folie op. Te diepe en fijne karakters verliezen structurele steun en bezwijken onder druk.
U zult merken dat deze termen met elkaar verbonden zijn. De reliëfhoogte beïnvloedt hoeveel etsdiepte u nodig heeft. De schouderhoek beïnvloedt hoe goed fijne details hoge- druksessies overleven. De kwaliteit van de afschuining bepaalt de scherpte van de randen. Wanneer u deze taal met uw leverancier spreekt, gaat u van het passief accepteren van wat er binnenkomt naar het actief specificeren van de matrijsgeometrie die uw project vereist.
Embossing versus debossing versus foliedruk
Deze drie termen veroorzaken meer verwarring onder -eerste kopers dan welk ander onderwerp bij het bestellen van matrijzen dan ook. Ze klinken hetzelfde, gebruiken vaak dezelfde apparatuur en kunnen zelfs in één drukslag worden gecombineerd. Maar ze produceren duidelijk verschillende resultaten op uw eindproduct.
Embossinggebruikt een bijpassende set mannelijke en vrouwelijke dobbelstenen (of een dobbelsteen en een teller) om het substraat van achteren omhoog te duwen, waardoor een verhoogd, drie-dimensionaal effect op het oppervlak ontstaat. Een embossingmatrijs creëert een voelbare textuur die u met uw vingertoppen kunt voelen. Bij een blinde embossing komt geen folie aan te pas. De visuele impact komt volledig voort uit het licht dat de verhoogde contouren opvangt. Deze techniek werkt het beste met eenvoudige, opvallende ontwerpen op substraten die voldoende flexibiliteit hebben om uit te rekken zonder te scheuren, zoals zwaar karton of leer.
Debossingis het omgekeerde. Een debossingmatrijs drukt het ontwerp naar beneden in het substraatoppervlak, waardoor een verzonken indruk ontstaat. Er is slechts één enkele matrijs nodig omdat het substraat zelf in de holte vervormt. Debossing is populair op lederwaren, hardcoverboeken en dik papier, waarbij de ingesprongen textuur een ingetogen, premium gevoel uitstraalt.
Foliedrukbrengt een dunne laag metaal-, gepigmenteerde of holografische folie over op het substraatoppervlak met behulp van hitte en druk. Het substraat blijft vlak. Het visuele effect komt van het foliemateriaal zelf en niet van enige vormverandering. Foliedruk voegt kleur, reflectiviteit en contrast toe zonder de fysieke vorm van uw product te veranderen.
Hier wordt het interessant: embossing en foliedruk worden vaak in één bewerking gecombineerd met behulp van combinatiestansen met meerdere- niveaus. De matrijs brengt tegelijkertijd folie over naar de verhoogde gebieden terwijl het dimensionaal reliëf in het substraat wordt gedrukt. Deze geregistreerde combinatiebenadering levert zowel visuele helderheid als tactiele diepte in één keer op, waardoor de uitlijningsproblemen bij het uitvoeren van twee afzonderlijke bewerkingen worden geëlimineerd.
Als u weet welk effect u daadwerkelijk wilt voordat u contact opneemt met een leverancier, bespaart u revisiecycli en voorkomt u de veelgemaakte fout om een embossingmatrijs te bestellen wanneer u een vlakke folieplaat nodig heeft, of omgekeerd. Wees specifiek in uw verzoek: zeg "blinde deboss" als u een verzonken afdruk zonder folie wilt, "alleen foliestempel" als u een vlakke metallic transfer wilt, of "geregistreerde folie en reliëf" als u het gecombineerde effect wilt.
Als u deze termen vloeiend beheerst, doet u meer dan ervoor zorgen dat u tijdens een telefoongesprek deskundig overkomt. Het verkleint direct de kans op miscommunicatie die ertoe leidt dat er een onbruikbare dobbelsteen aan uw deur verschijnt. En als er tijdens een productierun iets misgaat, wordt dezelfde woordenschat essentieel voor het diagnosticeren van het probleem, het nauwkeurig beschrijven ervan aan uw leverancier en het identificeren van de juiste oplossing zonder de cycli van vallen en opstaan te doorlopen.
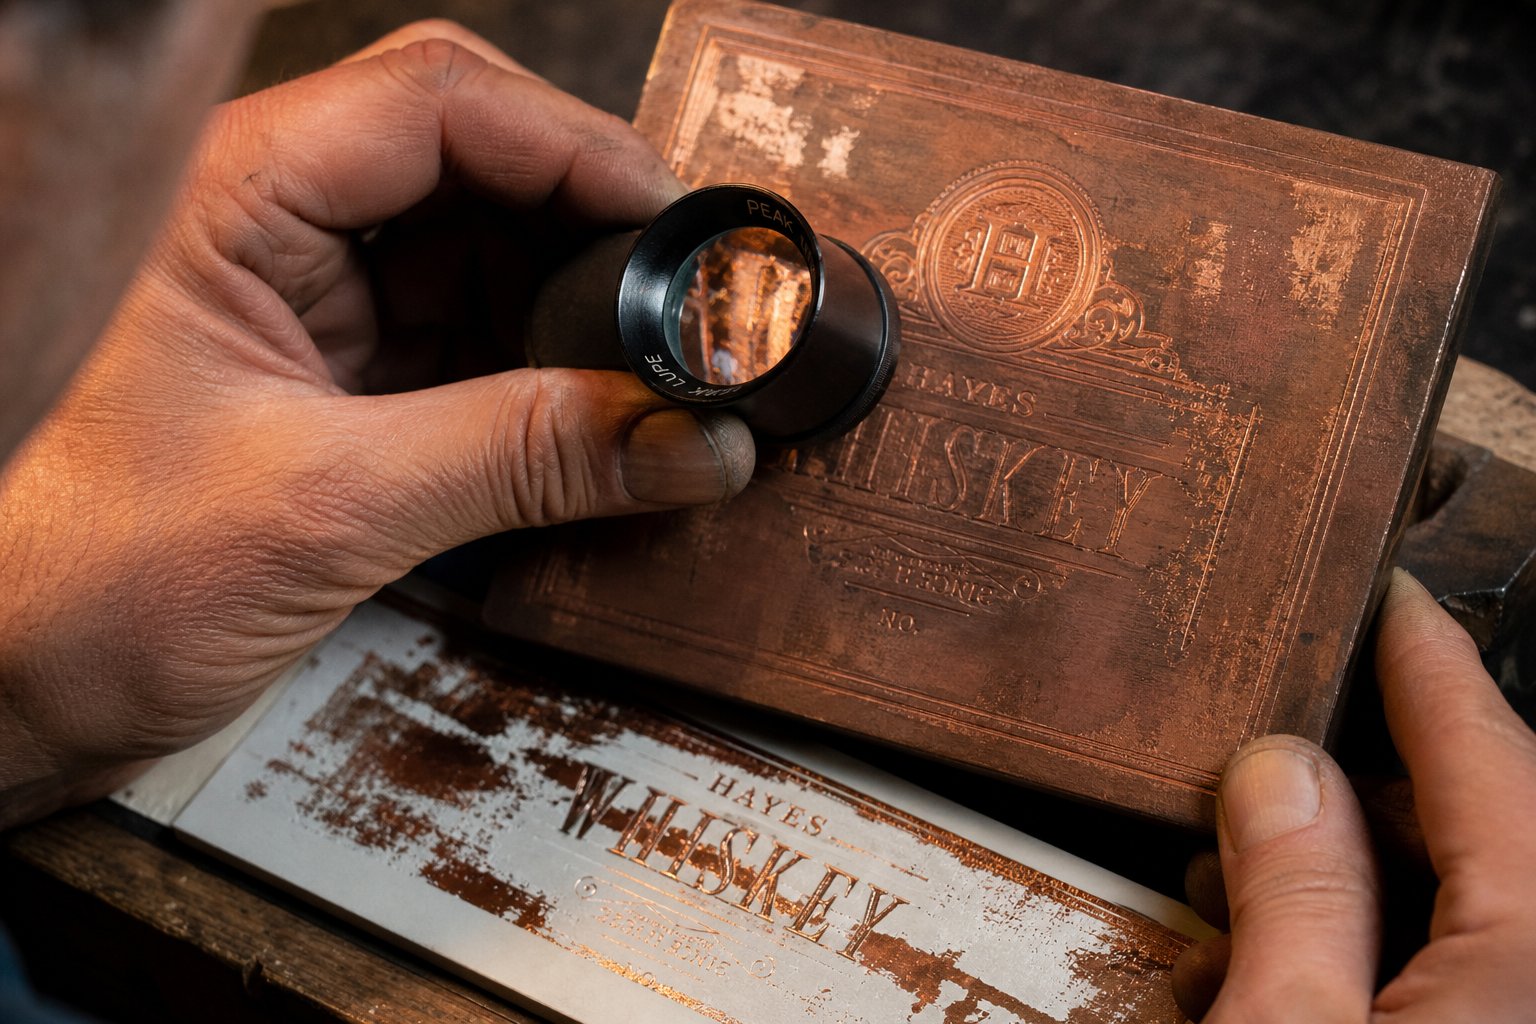
Problemen met veelvoorkomende problemen met hete stempelmatrijzen oplossen
Je hebt je terminologie op orde en je parameters zijn ingevoerd. Dus waarom ziet de derde indruk er perfect uit, terwijl de zevende er fragmentarisch uitziet? Problemen met het afdrukken van hot stamps kondigen zich zelden aan met voor de hand liggende oorzaken. Een falende foliehechting kan op een temperatuurprobleem lijken, terwijl het in werkelijkheid een mismatch in de substraatchemie is. Een ongelijkmatige indruk lijkt misschien op een matrijsdefect, terwijl versleten make-ready de echte boosdoener is. Weten hoe je de symptomen moet lezen en deze kunt herleiden tot de hoofdoorzaken is wat productieve operators onderscheidt van degenen die vastzitten in eindeloze herhalingen van vallen en opstaan.
Hier vindt u een praktisch raamwerk voor het diagnosticeren en oplossen van de meest voorkomende problemen die zich voordoen bij op maat gemaakte hot stamping-matrijzen in de echte productie.
Ongelijke afdrukken en problemen met de drukverdeling
Stel je voor dat je een volledig logo stempelt en merkt dat de linkerkant netjes overgaat, terwijl de rechterkant er vaag of onvolledig uitziet. Die inconsistentie is bijna altijd terug te voeren op druk, niet op temperatuur. Het matrijsvlak moet met uniforme kracht over het gehele oppervlak contact maken met de folie en het substraat. Wanneer die kracht van zone tot zone varieert, hechten sommige gebieden zich perfect, terwijl andere nauwelijks worden overgedragen.
Veel voorkomende oorzaken zijn:
- Versleten of gecomprimeerde voorbereiding- De pakkingvellen tussen de plaat en de matrijs worden na verloop van tijd samengedrukt, waardoor lage plekken ontstaan die de druk in specifieke gebieden verminderen. Het vervangen van make-ready materiaal herstelt het gelijkmatige contact.
- Kromgetrokken of ongelijkmatige degels- Door warmtewisselingen kunnen de persplaten geleidelijk kromtrekken, vooral bij oudere apparatuur. Een precisieliniaal en voelermaat onthullen hoge en lage plekken die moeten worden bewerkt of opgevuld.
- Verkeerde montage van de matrijs- Als de matrijs tijdens een run verschuift of niet plat tegen het montageoppervlak ligt, wordt de drukverdeling onvoorspelbaar. Veilige klemming en geverifieerde registratie vóór elke run voorkomen dit. AlsSBL Machinery-notities, zal de installatie van de matrijs die niet is uitgelijnd met de referentiepunten een systematische verkeerde uitlijning en ongelijkmatige overdracht veroorzaken.
- Gemengde grote en kleine ontwerpgebieden op één matrijs- Voor een matrijs met zowel een groot, massief blok als fijne tekst is uiteraard een verschillende druk in de verschillende zones vereist. Opvultechnieken met behulp van weefsel of dun karton achter specifieke delen van de voorbereiding kunnen de kracht egaliseren.
De oplossing begint altijd met het isoleren of het probleem positioneel is. Als het vage gebied op dezelfde plek blijft, ongeacht welk substraatvel u invoert, zit het probleem in de instellingen van de pers. Als het beweegt, kijk dan naar de variatie in substraatdikte of inconsistente foliespanning.
Folieadhesiefouten en temperatuurproblemen
Folie die na het stempelen loslaat, niet volledig wil worden overgebracht of op het oppervlak gaat borrelen, duidt op een breuk in de chemie tussen hitte-druk-. Dit is de meest frustrerende categorie omdat meerdere variabelen tegelijkertijd op elkaar inwerken.
Koude plekken op het gezicht van de dobbelsteen zijn een frequente overtreder. Als uw verwarmingselement is aangetast of de matrijs een ongelijkmatige massaverdeling heeft, bereiken bepaalde zones nooit de activeringstemperatuur voor de foliekleefstof. Het resultaat is een foliestempel die er meteen na het persen compleet uitziet, maar op de onderbehandelde plekken de kras- of tape-trektest niet doorstaat. Het controleren van de oppervlaktetemperatuur over het matrijsvlak met een infraroodthermometer brengt deze inconsistenties snel aan het licht.
Onvoldoende verblijftijd veroorzaakt vergelijkbare symptomen. De folie maakt lang genoeg contact met het substraat om te lijken alsof het is overgebracht, maar niet lang genoeg om de lijmlaag volledig te activeren en te hechten. Dit komt vooral veel voor op poreuze ondergronden zoals ongestreken papier of getextureerd leer, waarbij de lijm extra tijd nodig heeft om in de onregelmatigheden van het oppervlak te vloeien.Gidsen voor het oplossen van problemen in de branchebevestig dat wanneer de verblijftijd korter is dan wat de elektrochemische aluminiumfolie vereist, een onvolledige overdracht en blootstelling aan de bodem het gevolg zijn.
Dan is er nog het probleem van de folie-substraatmismatch. Op maat gemaakte warmdrukfolie is niet universeel. Er zijn verschillende formuleringen ontwikkeld voor specifieke substraatchemie. Een folie die is ontworpen voor gecoat papier hecht niet betrouwbaar aan polypropyleen, hoe perfect u de temperatuur en druk ook instelt. Controleer altijd of uw folieleverancier hun product beoordeelt op uw exacte substraattype. Vraag bij twijfel een proefrol aan en voer testacties uit voordat u zich aan productiehoeveelheden vastlegt.
Het scheuren van de folie tijdens het overbrengen, waarbij u rafelige randen of onvolledige patroongrenzen ziet, duidt meestal op een te hoge temperatuur of druk. De folie raakt oververhit, verliest structurele integriteit en fragmenteert in plaats van netjes los te komen van de drager. Het verlagen van de temperatuur met 10 tot 15 graden Celsius en het iets lichter maken van de druk zal doorgaans het scheuren oplossen zonder dat dit ten koste gaat van de hechtingskwaliteit.
Matrijsschade en voortijdige slijtage
Een goed-gemaakte matrijs moet duizenden tot miljoenen afdrukken meegaan, afhankelijk van het materiaal. Wanneer het voortijdig wordt afgebroken, is iets in uw proces het actief aan het vernietigen. Drie grondoorzaken zijn verantwoordelijk voor de overgrote meerderheid van het falen van vroegtijdige matrijzen:
- Over-verhitting- Als je de matrijs boven het optimale temperatuurbereik laat draaien, wordt de folie niet alleen beschadigd. Het kan zachtere metalen zoals magnesium uitgloeien, waardoor de oppervlaktehardheid wordt verminderd en de slijtage van fijne details wordt versneld. Langdurig stationair draaien met de matrijs op volledige temperatuur en zonder substraatcontact is bijzonder schadelijk, omdat er plaatselijk warmte wordt opgebouwd zonder het koeleffect van elke perscyclus.
- Schurende substraten- Ongecoat gerecycled karton, zwaar gestructureerd papier en bepaalde houten oppervlakken bevatten deeltjes die als fijn schuurpapier tegen de matrijszijde werken. Na tienduizenden afdrukken ronden deze micro-schaafwonden scherpe randen af en verminderen de detailgetrouwheid. Door over te stappen op een harder matrijsmateriaal of een beschermende oppervlaktebehandeling toe te passen, wordt de levensduur van schuurmiddelen verlengd.
- Onjuiste reiniging- Opeenhopingen van foliekleefstof, papierstof en substraatcoatings verstoppen na verloop van tijd fijne details. Agressieve reiniging met metalen schrapers of agressieve oplosmiddelen beschadigt het reliëfoppervlak. Zachte koperen borstels en door de fabrikant-aanbevolen oplosmiddelen behouden de matrijsgeometrie terwijl aanslag effectief wordt verwijderd.
Als u merkt dat de resultaten van hotfoil-stempels in de loop van de weken geleidelijk afnemen in plaats van plotseling te falen, is voortijdige slijtage vrijwel zeker de oorzaak. Inspecteer het matrijsoppervlak periodiek onder een vergroting, vooral rond fijne tekst en strakke rondingen waar slijtage het eerst zichtbaar is.
In de onderstaande tabel zijn deze symptomen samengevat in een snel-referentiehulpmiddel dat u bij uw pers kunt bewaren:
| Symptoom | Waarschijnlijke oorzaak | Aanbevolen oplossing |
|---|---|---|
| Vage of ontbrekende gebieden op consistente posities | Versleten voorbereidings- of kromgetrokken degel | Vervang verpakkingsmateriaal; controleer de vlakheid van de degel met een liniaal |
| Fragmentarische overdracht over het hele beeld | Onvoldoende druk of temperatuur te laag | Verhoog de druk stapsgewijs; controleer de nauwkeurigheid van de thermostaat |
| Folie laat los na het stempelen (niet geslaagd voor tapetest) | Koude plekken op de matrijs, onvoldoende verblijftijd of folie-substraten die niet overeenkomen | Controleer de uniformiteit van de matrijsoppervlaktetemperatuur; verleng de verblijftijd met stappen van 0,2 s; bevestig foliecompatibiliteit |
| Folie loopt uit of vlekt buiten de ontwerpgrenzen | Te hoge temperatuur of verblijftijd | Verlaag de temperatuur met 10-15 graden; verblijftijd verkorten; inspecteer de staat van de afschuining van de matrijs |
| Folie scheurt of fragmenteert tijdens het overbrengen | Oververhitting of overmatige druk | Lagere temperatuur en druk; controleer de foliespanning op de aanvoerrol |
| Borrelen of blaarvorming op het gestempelde oppervlak | Hoge vochtigheid in substraat of onstabiele foliekwaliteit | Voor-droog substraat onder 8% vocht; test de integriteit van de foliebatch |
| Geleidelijk verlies van fijne details tijdens de productierun | Slijtage van de matrijzen door schurend substraat of over-verhitting | Inspecteer de matrijs onder vergroting; temperatuur verlagen; overweeg harder matrijsmateriaal |
| Opeenhoping van het matrijsoppervlak veroorzaakt -ingevulde details | Folielijmresten en stofophoping op de ondergrond | Reinig met een zachte koperen borstel en goedgekeurd oplosmiddel; verhoog de schoonmaakfrequentie |
Houd er rekening mee dat de meeste stempelfouten gepaard gaan met meer dan één variabele die tegelijkertijd buiten de specificaties valt. Een matrijs die iets te heet wordt op een substraat met een marginaal vochtgehalte, kan de eerste honderd afdrukken prima presteren voordat de hechtingsproblemen in cascade optreden. Systematisch oplossen van problemen betekent dat u één variabele tegelijk wijzigt en testaanvallen uitvoert tussen aanpassingen, in plaats van te gissen naar meerdere correcties tegelijk.
Door problemen op het moment zelf op te lossen, blijft de productie in beweging, maar om te voorkomen dat deze zich opnieuw voordoen, is een consistente onderhoudsroutine vereist. De manier waarop u uw matrijzen tussen de runs door monteert, schoonmaakt en opslaat, bepaalt of de probleemoplossingstabel een dagelijkse referentie wordt of een zelden noodzakelijke back-up.
Best practices voor matrijsonderhoud, opslag en levensduur
Een goed-gemaakt hot stamp-gereedschap kan langer meegaan dan de pers waarop het draait, maar alleen als u het tussen de opdrachten door goed behandelt. De meeste voortijdige defecten aan matrijzen zijn terug te voeren op vermijdbare verwaarlozing: slordige montage die stresspunten introduceert, overgeslagen schoonmaakbeurten waardoor residu tot in de kleinste details uithardt, of onzorgvuldige opslag die corrosie uitlokt. Het beschermen van uw investering kost minimale tijd per sessie en betaalt zich terug in duizenden extra schone afdrukken.
Juiste montage- en uitlijningstechnieken
Elke productierun begint bij de montagefase. Als de matrijs niet perfect vlak tegen de verwarmde plaat ligt, bouwt u drukinconsistenties op in elke afdruk voordat het eerste vel er zelfs maar doorheen gaat.
Veilig klemmen is de basis. Knevelhaken, kooien of magnetische achtervolgers moeten de matrijs stevig genoeg vergrendelen zodat deze niet kan kruipen onder herhaalde stempelkracht. Daarnaast corrigeert het opvulstuk micro-niveau-oneffenheden tussen de matrijsbasis en het degeloppervlak. Dunne verpakkingsvellen die strategisch achter lage gebieden zijn geplaatst, egaliseren de contactdruk over het gehele ontwerpvlak. Registratiegeleiders of positioneringspassers fixeren vervolgens de X-Y-positie van het substraat, zodat de uitlijning van uw stempelgereedschap en matrijs consistent blijft van het eerste tot het laatste stuk.
Een snelle test op afvalmateriaal voordat het in productie gaat, bevestigt dat drukverdeling, temperatuuruniformiteit en beeldplaatsing alles zijn waar ze moeten zijn. Het overslaan van deze stap om zestig seconden te besparen kost vaak veel meer verspilling van substraat en herbewerking.
Reinigingsroutines en langdurige opslag-
Foliekleefstofresten, papierstof en substraatcoatings hopen zich tijdens elke run op het matrijsvlak op. Als er niets aan wordt gedaan, vult deze opeenhoping fijne details op en verslechtert de kwaliteit van de afdruk geleidelijk genoeg, zodat u het misschien pas merkt als de schade aanzienlijk is. De juiste reinigingsaanpak is afhankelijk van het matrijsmateriaal:
- Magnesium sterft- Gebruik eenGarryflex-blok of een soortgelijk zacht schuurkussenom resten te verwijderen zonder het zachtere geëtste oppervlak te krassen. Vermijd metalen borstels die fijne reliëfgebieden kunnen uithollen.
- Koper sterft- Een glasvezelborstel verwijdert oxidatie en lijmresten effectief. De iets agressievere borstelharen passen bij het hardere oppervlak van koper en kunnen ook kleine onvolkomenheden gladstrijken die zich na langere gebruiksduur ontwikkelen.
- Messing sterft- Een zachte messing-borstel reinigt zonder risico op beschadiging en buigt zich in gegraveerde secties met meerdere- niveaus waar resten de neiging hebben zich op te hopen in verzonken gebieden.
Reinig uw matrijs na elke productiesessie, en niet alleen wanneer u kwaliteitsverlies opmerkt. Door twee- minuten af te vegen-terwijl de matrijs nog enigszins warm is (maar koel genoeg om veilig te kunnen hanteren) wordt voorkomen dat resten uitharden tot een probleem dat later agressief moet worden verwijderd.
Voor langdurige opslag-behandel elk metalen stansgereedschap en matrijs als een precisie-instrument dat kwetsbaar is voor milieuschade:
- Breng een dunne laag anti{0}}roestolie of een anti-aanslagbehandeling aan op alle blootgestelde metalen oppervlakken voordat u de planken opbergt.
- Bewaar sterft in een klimaat-gecontroleerde ruimte met een stabiele luchtvochtigheid onder de 50 procent om oxidatie te voorkomen.
- Plaats elke matrijs in een individuele beschermhoes of compartiment om oppervlaktecontact met ander gereedschap te voorkomen.
- Bewaar platte matrijzen horizontaal op speciale rekken om kromtrekken of randschade door het stapelen te voorkomen.
- Houd een onderhoudslogboek bij waarin de gebruiksuren, schoonmaakdata en eventuele waargenomen slijtage worden vastgelegd, zodat u de vervangingstijdstip kunt voorspellen in plaats van dat u halverwege de run problemen ontdekt.
Gerenommeerde gereedschapsleveranciers voegen doorgaans bij elke bestelling matrijsonderhoudsdocumentatie toe, waarin de exacte reinigingsmiddelen, opslagomstandigheden en onderhoudsintervallen worden gespecificeerd die geschikt zijn voor het gebruikte materiaal en de gebruikte productiemethode. Als uw leverancier dit niet biedt, zegt dat ontbreken iets over hun aandacht voor ondersteuning na- de verkoop, wat een grotere vraag naar voren brengt die de moeite waard is om te stellen voordat u uw volgende bestelling plaatst: waar moet u eigenlijk op letten bij het kiezen van wie uw matrijzen maakt?
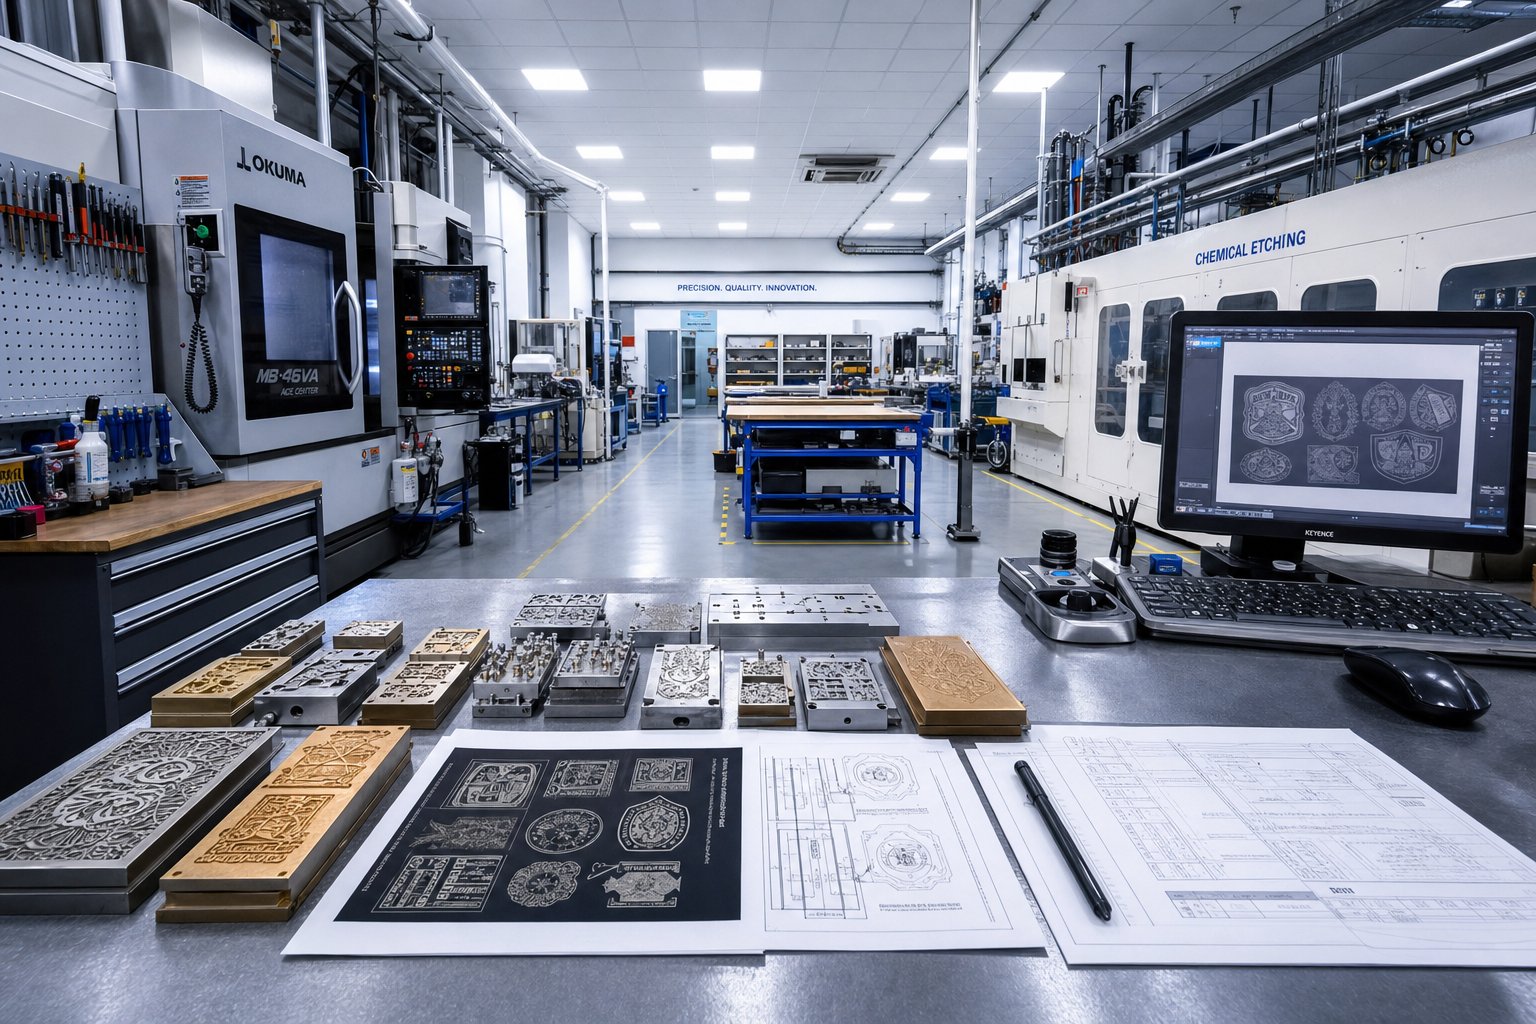
Hoe u betrouwbare, op maat gemaakte hot stamping-matrijzen kunt vinden
Een dobbelsteen is slechts zo goed als de winkel die hem gemaakt heeft. U kunt het perfecte materiaal specificeren, uw artworkbestand tot een goed einde brengen en elke parameter in uw substraattabel begrijpen, maar als uw leverancier bezuinigt op de bewerkingstoleranties, verzendt zonder proefdruk, of u in de maling neemt als er vragen rijzen, lijdt het hele project daaronder. Het kiezen van een maker van hot stamp-matrijzen verdient dezelfde nauwkeurigheid die u besteedt aan het specificeren van de matrijs zelf.
De uitdaging is dat de leveranciers van matrijzen variëren van een-persoonlijke graveerwinkel tot grote-fabrikanten van industriële gereedschappen, en dat elk een ander kopersprofiel bedient. Een vakman die één enkele magnesiumplaat bestelt, heeft andere verwachtingen dan een verpakkingsmanager die combinatiegereedschap van messing inkoopt voor een meer- jaarproductiecontract. De evaluatiecriteria blijven consistent, maar hun relatieve gewicht verschuift afhankelijk van uw weegschaal.
Waar u op moet letten bij een leverancier van aangepaste matrijzen
Niet elke winkel die reclame maakt voor op maat gemaakte embossingmatrijzen of folieplaten kan daadwerkelijk leveren wat uw project vereist. Voordat u offertes aanvraagt, screent u potentiële leveranciers op deze kernmogelijkheden:
Technische diepte en materiaalbereik.Een leverancier die zich beperkt tot één productiemethode of één matrijsmateriaal zal u sturen naar wat zij kunnen produceren in plaats van naar wat uw toepassing daadwerkelijk nodig heeft. Zoek naar winkels die chemisch etsen, CNC-graveren en laserbewerking aanbieden in magnesium, koper, messing en staal. Die breedte betekent dat ze de juiste oplossing kunnen aanbevelen op basis van uw artwork, volume en substraat, in plaats van op basis van hun apparatuurbeperkingen.
Transparantie van de doorlooptijd.Vage tijdlijnen zoals ‘een paar weken’ duiden op desorganisatie. Betrouwbare leveranciers citeren specifieke doorlooptijden voor elke productiemethode en communiceren proactief wanneer de planning verandert. Een goede leverancier van op maat gemaakte metalen stempelmatrijzen zal u van tevoren vertellen dat een foto-geëtste magnesiumplaat binnen drie tot vijf dagen wordt verzonden, terwijl een koperen combinatiematrijs met meerdere- niveaus twee tot drie weken nodig heeft.
Beschikbaarheid van prototypen en bewijzen.Winkels die bereid zijn een testrun uit te voeren op uw daadwerkelijke substraat voordat deze definitief wordt goedgekeurd, tonen vertrouwen in hun werk. Deze stap is vooral belangrijk voor op maat gemaakte foliedruktoepassingen waarbij de chemie van het folie-substraat, de etsdiepte en de temperatuur allemaal op elkaar inwerken. Als een leverancier zich verzet tegen het proefdrukken of er buitensporig hoge kosten voor in rekening brengt, overweeg dan of hij snelheid boven uw eindresultaat stelt.
Communicatiekwaliteit.Kunt u een technisch contactpersoon bereiken die de geometrie van de matrijs begrijpt, of wordt u doorverwezen naar de generieke klantenservice? De beste leveranciers stellen weloverwogen vragen over uw artwork, substraat, perstype en volume voordat ze een offerte uitbrengen. Die dialoog vermindert het productierisico en brengt vaak ontwerpaanpassingen aan het licht die geld besparen zonder dat dit ten koste gaat van de kwaliteit.
Ondersteuning en documentatie na- de verkoop.Zoals besproken in het onderhoudsgedeelte voegen gerenommeerde leveranciers bij elke verzending de onderhoudsinstructies voor de matrijzen, montagespecificaties en aanbevolen parameters toe. Deze documentatie geeft aan dat er sprake is van een leverancier die heeft geïnvesteerd in uw succes op de lange- termijn, en niet van een transactionele leverancier die na facturering verdwijnt.
Voor industriële kopers die speciaal vervaardigde metaal-vormgereedschappen op grote schaal aanschaffen, zijn leveranciers zoalsYICHENeen bruikbaar uitgangspunt bieden. Hun stempelmatrijzencatalogus omvat meerdere materiaalopties en procestypen, waardoor inkoopteams een gecentraliseerde hulpbron krijgen voor het verkennen van op maat gemaakte boekdrukmatrijzen, hot stamping-gereedschappen en aangrenzende matrijsstempeloplossingen onder één dak. Deze consolidatie vereenvoudigt de kwalificatie van leveranciers wanneer uw activiteiten verschillende matrijstypen en productievolumes omvatten.
Aan de slag met uw bestelling van aangepaste matrijzen
Op dit punt in het artikel zou u duidelijkheid moeten hebben over vijf belangrijke beslissingen die uw bestelling bepalen:
- Materiaal- Magnesium voor kleine oplages en budgetgevoeligheid, koper voor gemiddeld- tot- hoog volume met fijne details, messing voor premium werk op meerdere- niveaus, of staal voor extreem lange levensduur.
- Sterftype- Plat voor vellen-invoer en hand-perstoepassingen, roterend voor continue webproductie, of een combinatie voor single- folie en reliëf.
- Substraat- Papier, leer, hout, plastic of synthetisch, elk met zijn eigen temperatuur- en drukprofiel.
- Volume- Uw verwachte productiehoeveelheid bepaalt de duurzaamheidseisen van het materiaal en beïnvloedt de gereedschapskosten per-eenheid.
- Gereedheid voor kunstwerken- Vectorbestanden in AI, EPS of contour-PDF met de juiste lijndikte en reliëfspecificaties.
Als u een offerteaanvraag binnenloopt terwijl deze antwoorden al zijn vastgelegd, bereikt u twee dingen. Het geeft de leverancier het signaal dat u een serieuze koper bent die de tijd van hun engineeringteam niet zal verspillen, en het geeft hen alles wat nodig is om een nauwkeurige offerte terug te sturen zonder meerdere rondes van opheldering.
Gebruik de volgende checklist om elke leverancier te onderzoeken voordat u zich ertoe verbindt:
- Bevestig dat ze matrijzen vervaardigen in het door u gewenste materiaal en kunnen uitleggen waarom dat materiaal geschikt is voor uw toepassing.
- Controleer of ze de door u gekozen productiemethode (etsen, CNC of laser) ondersteunen en capaciteit hebben voor uw tijdlijn.
- Vraag naar voorbeelden of referenties van projecten met vergelijkbare substraten en productievolumes.
- Vraag een duidelijke schriftelijke tijdlijn aan met mijlpalen voor de beoordeling van het artwork, de goedkeuring van de proefdruk en de verzending.
- Bevestig hun proefproces, inclusief of er proefdrukken op uw substraat beschikbaar zijn vóór de definitieve productie.
- Evalueer de responsiviteit van de communicatie tijdens de offertefase, omdat deze weerspiegelt hoe voortdurende ondersteuning eruit zal zien.
- Controleer of de documentatie over het onderhoud van de matrijzen, montagespecificaties en parameteraanbevelingen bij de levering zijn inbegrepen.
- Vergelijk de totale waarde in plaats van alleen de eenheidsprijs, waarbij u rekening houdt met de levensduur, de ondersteuningskwaliteit en het herbewerkingsrisico.
Een leverancier die elk vakje op die lijst aanvinkt, verkoopt u niet alleen een stuk metaal. Ze werken samen aan een tool die rechtstreeks van invloed is op uw merkkwaliteit, productie-uptime en kosten per voltooid stuk. De goedkoopste offerte levert zelden de laagste totale kosten op als je rekening houdt met voortijdige slijtage, herbewerkingscycli en communicatieproblemen.
Op maat gemaakte foliedruk is uiteindelijk een precisieproductieproces, vermomd als decoratief proces. De matrijs, de folie, het substraat en de persparameters moeten allemaal op één lijn liggen. Om die afstemming goed te krijgen, begint u met het kiezen van een leverancier die het volledige plaatje begrijpt, niet alleen de bewerkingsstap, en die uw project behandelt als een technisch probleem dat de moeite waard is om op te lossen, in plaats van als een goederenorder die door de wachtrij moet worden geduwd.
Veelgestelde vragen over aangepaste hot stamping-matrijzen
1. Hoe lang gaat een op maat gemaakte hot stamping-matrijs mee?
De levensduur van de matrijzen hangt vooral af van het gekozen materiaal en hoe goed u het onderhoudt. Magnesiummatrijzen kunnen doorgaans tot 5.000 afdrukken aan voordat er sprake is van merkbare slijtage. Koper- en messingstempels kunnen, als ze op de juiste manier worden onderhouden, meer dan een miljoen afdrukken maken. Stalen stempels gaan nog langer mee onder extreme-volumeomstandigheden. Factoren die de levensduur verkorten zijn onder meer het draaien boven de optimale temperatuur, het stampen van schurende substraten zonder harder gereedschap en het verwaarlozen van regelmatige reiniging. Het toepassen van anti-aanslagbehandelingen tussen klussen en het opslaan van matrijzen in klimaat-gecontroleerde omstandigheden onder een luchtvochtigheid van minder dan 50 procent helpt de levensduur te maximaliseren, ongeacht het materiaal.
2. Welk bestandsformaat heb ik nodig om een op maat gemaakte hot stamping matrijs te bestellen?
Leveranciers hebben vectorillustraties nodig in AI-, EPS- of PDF-indeling met hoge-resolutie, waarbij alle lettertypen zijn omgezet naar contouren. Rasterbestanden zoals JPEG's of PNG's missen de wiskundige precisie die nodig is voor etsen of graveren. Uw kunstwerk moet een minimale lijndikte hebben die geschikt is voor stempelen, doorgaans niet dunner dan 0,5pt voor folieoverdracht. Ingesloten lettervormen zoals a, e, R en B hebben voldoende tegenafstand nodig om te voorkomen dat ze onder druk worden gevuld. Het indienen van schone vectorbestanden met duidelijke ontwerpspecificaties vermindert de revisiecycli en kan uw doorlooptijd dagen verkorten.
3. Wat is het verschil tussen embossing, debossing en foliedruk?
Embossing duwt het substraat omhoog met behulp van een bijpassende mannelijke en vrouwelijke stempelset, waardoor een verhoogd drie-dimensionaal oppervlak ontstaat dat u kunt voelen. Debossing drukt het ontwerp naar beneden in het materiaal, waardoor een verzonken indruk achterblijft met behulp van een enkele matrijs. Bij foliedruk wordt door hitte en druk een dunne metaal- of gepigmenteerde laag op een vlak substraatoppervlak overgebracht zonder de fysieke vorm van het materiaal te veranderen. Deze technieken kunnen in één drukslag worden gecombineerd met behulp van combinatiematrijzen met meerdere-niveaus, waardoor tegelijkertijd zowel metaalglans als voelbare diepte ontstaat. Door bij het aanvragen van offertes precies aan te geven welk effect u wilt, voorkomt u kostbare miscommunicatie.
4. Kun je op plastic hot stampen zonder de ondergrond te beschadigen?
Ja, maar kunststoffen vereisen zorgvuldige parametercontrole binnen een smal temperatuurvenster. Hard PVC accepteert stempelen bij 120 tot 130 graden Celsius met lichte druk, terwijl PET-folie nog minder hitte nodig heeft rond de 110 tot 130 graden Celsius. Kunststoffen met een lage oppervlakte-energie, zoals PP en PE, vereisen een corona- of vlambehandeling vóór het stempelen om een betrouwbare hechting van de folie te bereiken. De foliechemie moet ook overeenkomen met het specifieke plastictype, omdat formuleringen die voor het ene polymeer zijn ontworpen, op een ander polymeer kunnen falen. Voer altijd proefproeven uit op het monstermateriaal voordat u productiehoeveelheden vastlegt, om zowel de hechtingskwaliteit als de afwezigheid van kromtrekken te bevestigen.
5. Hoe kies ik tussen magnesium, koper en messing voor mijn op maat gemaakte matrijs?
Stem het materiaal af op uw productievolume, detailvereisten en budget. Magnesium werkt het beste voor korte oplagen van minder dan 5.000 vertoningen, prototyping of budget-gevoelige projecten waarbij fijne lijnen belangrijk zijn, maar een lange levensduur niet. Koper is geschikt voor toepassingen met middelgrote tot hoge volumes die uitstekend detailbehoud vereisen voor tienduizenden afdrukken tegen een bescheiden prijs. Messing is de beste keuze voor combinatiestempels op meerdere-niveaus, gebeeldhouwde diepte-effecten en oplagen die meer dan honderdduizenden afdrukken bevatten, waarbij maximale warmteopslag en duurzaamheid hogere initiële kosten rechtvaardigen. Industriële kopers die op grote schaal technisch gereedschap aanschaffen, kunnen meerdere materiaalopties verkennen via leveranciers zoals YICHEN, die geconsolideerde catalogi voor stempelmatrijzen aanbieden.


