


Wat bypass-inkepingen doen en waarom ze bestaan
Als je iemand hoort vragen: "wat is metaalstempelen, "het antwoord heeft meestal betrekking op persen, matrijzen en vormbewerkingen. Zelden wordt melding gemaakt van de kleine maar kritische kenmerken die ervoor zorgen dat een progressieve matrijs soepel tussen stations loopt. Bypass-inkepingen zijn een van die kenmerken, en het over het hoofd zien ervan is een van de snelste wegen naar dure stilstand.
Wat zijn bypass-inkepingen in stempelmatrijzen?
Een bypass-inkeping is een opzettelijk weggesneden deel-van de draagstrip in een progressieve stempelmatrijs. Het doel ervan is eenvoudig: voorkomen dat gevormde of gedeeltelijk afgedekte elementen in botsing komen met stroomafwaartse matrijscomponenten terwijl de strip voortbeweegt. Bij het stempelen van plaatstaal buigt, trekt of prikt elk station het materiaal op een manier die ervoor zorgt dat delen van de strip boven of onder het oorspronkelijke vlak uitsteken. Zonder bypass-inkepingen zouden deze uitstekende onderdelen bij de eerstvolgende persslag tegen stripplaten, hefrails of oppervlakken van stationaire stations botsen.
Het doel van bypass-inkepingen in stempelmatrijzen komt neer op één taak: het pad vrijmaken zodat de strip vrij van het ene station naar het volgende kan reizen zonder vast te lopen, te slepen of af te buigen.
Waarom dit onderwerp speciale aandacht verdient
Als u zoekt naar een stempeldefinitie of probeert te begrijpen wat matrijzen in de productie zijn, vindt u tal van algemene matrijzengidsen. Hulpbronnen zoals de Die Basics-serie van MetalForming Magazine omvatten uitgebreid de soorten snijden, vormen en matrijzen. Toch verschijnen bypass-inkepingen bijna altijd als een voetnoot, verborgen in een bredere discussie over de stripindeling. Door die kloof kunnen gereedschapmakers en matrijzenontwerpers kritische details uit verspreide bronnen samenvoegen.
Dit artikel vult die leemte op. Je leert hoe bypass-inkepingen functioneren tijdens stripvoortgang, welke geometrietypes er bestaan, hoe materiaaleigenschappen hun maatvoering beïnvloeden en wat er gebeurt als ze falen. Of u nu een nieuwe stempelmatrijs ontwerpt of problemen oplost met een bestaande, dit is de gerichte referentie die de bredere handleidingen "Wat is een stempelmatrijs" weglaten.
Er zijn bypass-inkepingen om een onbelemmerde stripbeweging te garanderen en de maatnauwkeurigheid in elk station in een progressieve matrijs te behouden.
De echte complexiteit begint als je bedenkt hoe een strip daadwerkelijk door een dobbelsteen met meerdere- stations beweegt en waar zich precies interferentie begint te ontwikkelen.
Hoe bypass-inkepingen functioneren tijdens stripvoortgang
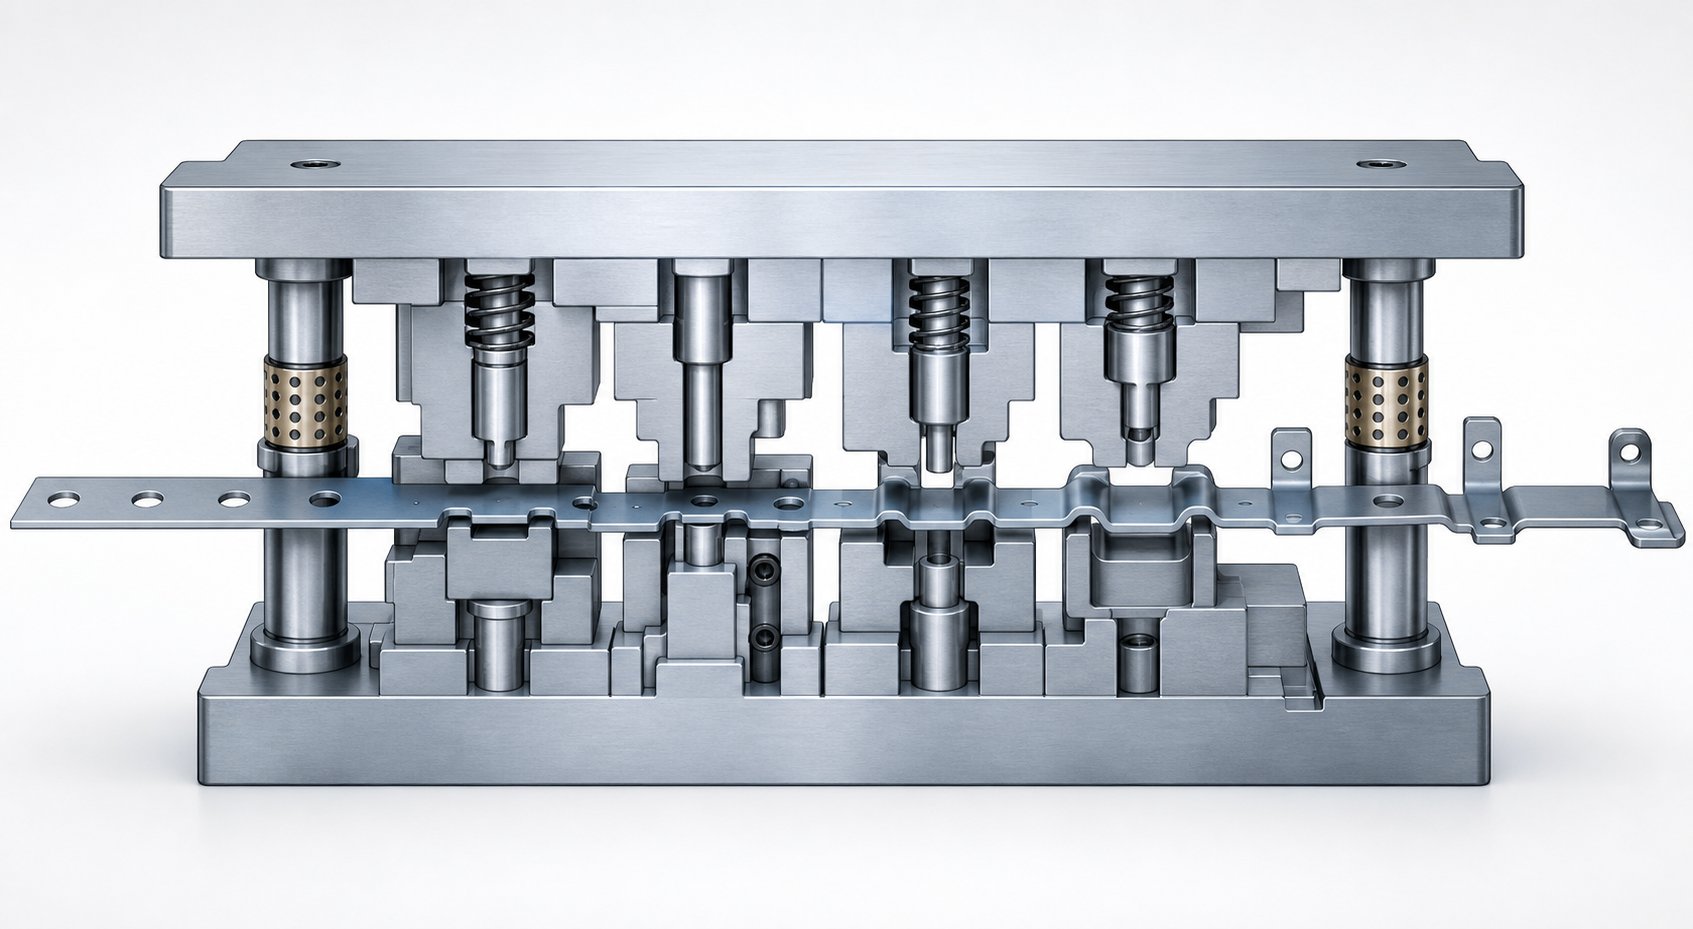
Stel je een spoel{0}}voor die een progressieve matrijs binnengaat vanaf de rechterkant van de pers. Met elke slag gaat die strook één vaste steekafstand vooruit en passeert een reeks stations die geleidelijk snijden, doorboren, buigen enVorm het materiaal tot een afgewerkt onderdeel. Het metaalstempelproces is volledig afhankelijk van deze ordelijke voortgang, station-voor-. Alles wat een soepele stripverplaatsing verstoort, bedreigt de maatnauwkeurigheid en drukt uiteindelijk de uptime.
Stripvoortgang en het interferentieprobleem
Hier is de basiscyclus in een stempelpers: de strook gaat één stap vooruit, de geleidepennen vallen in voor-doorboorde gaten om de strook op zijn plaats te vergrendelen, de ram daalt en de snij- of vormbewerkingen worden gelijktijdig op alle stations uitgevoerd. De ram trekt zich vervolgens terug, lifters tillen de strip van het onderste matrijsoppervlak en de feeder duwt de strip weer naar voren.
Elk station verandert de stripgeometrie. Een piercingstation verwijdert materiaal. Een prikstation snijdt een lipje af en buigt het naar boven. Een tekenstation trekt materiaal naar beneden in een komvorm. Een buigstation vouwt een flens schuin. Na slechts twee tot drie vormingshandelingen lijkt de strook niet langer op een plat lint. Het heeft kenmerken die boven en onder het oorspronkelijke vlak uitsteken, waardoor verticale en laterale obstakels ontstaan.
Naarmate de strook vordert, moeten deze uitstekende elementen door of over elk stroomafwaarts station gaan. Stel je een 3 mm opwaartse lans voor die door een stationair station beweegt waar een stripperplaat slechts 1,5 mm boven het stripvlak zit. Zonder tussenkomst botst die lans bij de volgende voercyclus tegen de stripper. Het stempelproces loopt vast, de strip loopt vast en de matrijs loopt schade op.
Hoe bypass-inkepingen het pad vrijmaken
Dit is precies waar bypass-inkepingen hun werk doen. Door op berekende locaties materiaal van de draagstrip te verwijderen, zorgt het matrijsproces ervoor dat uitstekende elementen vrij door stroomafwaartse stations kunnen passeren. De inkeping creëert een opening, een venster met speling, zodat de gevormde geometrie nooit in contact komt met componenten waarvoor deze niet is ontworpen om mee te communiceren.
Bypass-inkepingen worden doorgaans in een vroeg station gesneden, vaak tijdens dezelfde slag waarmee de geleidegaten worden doorboord. Ze reizen met de strip mee en komen bij elk volgend station aan dat al in positie is om toestemming te verlenen. Het resultaat is een ononderbroken stripbeweging op volle perssnelheid, zelfs wanneer pons-, stans- en vormbewerkingen agressieve drie- dimensionale kenmerken creëren.
Veel voorkomende interferentiescenario's die inkepingen omzeilen, zijn onder meer:
- Opwaartse lansen raken stripperplaten of bovenste matrijsoppervlakken tijdens striptoevoer
- Getrokken cups of reliëfkenmerken die blijven haken aan de lifterrails terwijl de strip tussen de slagen omhoog wordt gebracht
- Gebogen lipjes die in contact komen met oppervlakken van stationaire stations of aangrenzende stempelhouders
- Gedeeltelijk afgedekte kenmerken die blijven haken aan geleiderails of stroomafwaartse pilotpenbehuizingen
Elk van deze scenario's levert hetzelfde resultaat op: de strip aarzelt, verschuift zijdelings of knikt. Pilot-pinnen kunnen een strip die al is verplaatst door sleepkrachten niet volledig corrigeren. De fout wordt bij elke slag groter totdat onderdelen buiten de tolerantie vallen of de strip volledig vastloopt.
De geometrie van de inkeping zelf, de vorm, diepte en breedte, bepaalt hoeveel speling deze biedt en hoeveel draagkracht deze opoffert. Door deze afweging-wordt het ontwerp van de notch interessant.
Typen bypass-notch-geometrieën en wanneer u ze moet gebruiken
Niet alle bypass-inkepingen zien er hetzelfde uit. De vorm die u in de draagstrip snijdt, heeft rechtstreeks invloed op hoeveel speling het gevormde kenmerk krijgt, hoeveel structurele integriteit de drager behoudt en hoe netjes de slak uit de matrijs wordt geworpen. Bij het ontwerpen van stempelmatrijzen is het kiezen van de verkeerde inkepingsgeometrie hetzelfde als het kiezen van het verkeerde gereedschap voor de klus: het werkt misschien, maar het introduceert problemen die je niet nodig had.
Dus wat drijft de keuze? Het komt neer op de interferentie die u opruimt, het materiaal dat u gebruikt en hoeveel vervoerder u zich kunt veroorloven op te offeren. Laten we de vijf primaire bypass-inkepgeometrieën opsplitsen die worden gebruikt bij het vormen van bypass-inkepingen en wat ze geschikt maakt voor specifieke omstandigheden.
Gemeenschappelijke bypass-notch-vormen en hun kenmerken
Elk notch-profiel heeft verschillende voordelen en afwegingen-. Dit is wat u moet weten over de belangrijkste opties:
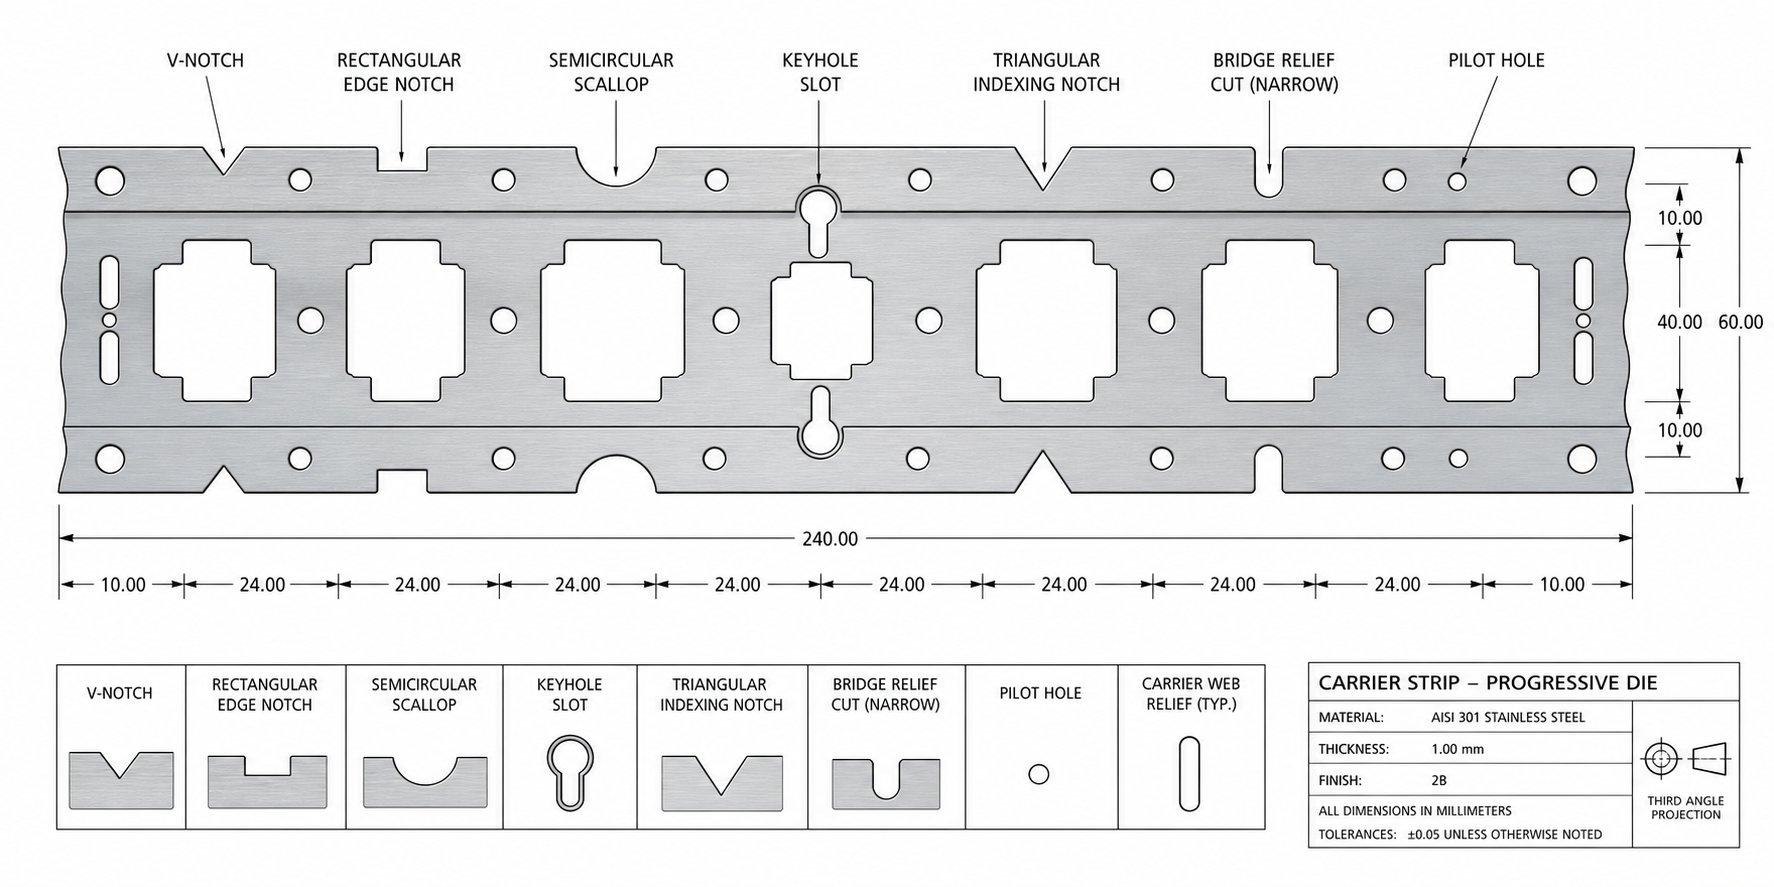
V-Inkeping.Deze geometrie verwijdert de minste hoeveelheid dragermateriaal en biedt toch voldoende ruimte voor smalle uitstekende delen. De convergerende wanden van de V-vorm concentreren de opening precies op het punt waar interferentie optreedt. V-inkepingen komen vaak voor bij matrijzen waarbij de stijfheid van de strip een prioriteit is en het gevormde kenmerk relatief klein is, zoals een korte opwaartse lans of een ondiep reliëf. De geproduceerde slak is compact en wordt voorspelbaar uitgeworpen.
U-Inkeping.Wanneer het gevormde element breder is, zorgt een U-inkeping voor een uniforme speling over een breder gebied. De evenwijdige zijden en de afgeronde onderkant verdelen de spanning gelijkmatiger in de drager vergeleken met alternatieven met scherpe- hoeken. U vindt U-inkepingen in toepassingen waarbij getrokken cups of breed gebogen lipjes consistente speling nodig hebben als ze stroomafwaarts bewegen. Ze balanceren de materiaalverwijdering effectief tegen de sterkte van de drager.
Rechthoekige inkeping.De eenvoudigste geometrie om te bewerken, een rechthoekige inkeping, biedt maximale speling voor een bepaalde breedte. Het verwijdert meer dragermateriaal dan andere profielen, waardoor het de beste keuze is voor diepgetrokken- elementen of situaties waarin een groot verticaal venster vereist is. Het nadeel ligt voor de hand: scherpe interne hoeken fungeren als spanningsconcentratoren in de draagstrip, waardoor het risico op scheuren onder voedingsspanning toeneemt. Dit is belangrijker bij dunne of zeer sterke materialen-.
Halfronde inkeping.Een afgerond profiel elimineert spanningsverhogers volledig. Halfronde bypass-inkepingen zijn ideaal wanneer de draagstrip smal is, het materiaal gevoelig is voor scheuren of het gevormde element slechts een geringe speling nodig heeft. Zachte legeringen zoals koper en aluminium profiteren van deze geometrie omdat deze de kans op randscheuren tijdens invoercycli met hoge-snelheid verkleint. De afweging-is een beperkte vrije diepte ten opzichte van de kerfbreedte.
Schuine (trapeziumvormige) inkeping.Dit profiel combineert elementen van de V en rechthoekige vormen. De schuine wanden maken een bredere opening aan het stripoppervlak mogelijk, terwijl het materiaal verder van de rand wordt gehouden. Schuine inkepingen werken goed wanneer het gevormde kenmerk zelf onder een hoek de interferentiezone binnengaat, zoals een van een flens voorzien lipje dat zich zowel naar boven als naar de zijkant uitstrekt. Het uitwerpen van de slak is over het algemeen betrouwbaar omdat de taps toelopende vorm de slak naar beneden geleidt.
Geometrie selecteren op basis van onderdeel- en matrijsvereisten
Door de vorm van de inkeping aan te passen aan de specifieke interferentie die moet worden verholpen, onderscheidt het ervaren stempelmatrijsontwerp zich van giswerk. Houd rekening met deze praktische richtlijnen:
Ondiep gevormde elementen, zoals een laag-reliëf of een gedeeltelijke lans van minder dan 1,5 keer de materiaaldikte, hebben doorgaans slechts een halfrond reliëf nodig. De drager behoudt vrijwel al zijn sterkte en het kleine slakvolume houdt het schroot beheersbaar. Diep{4}}getrokken elementen die aanzienlijk onder of boven het stripvlak uitsteken, vereisen een volledige rechthoekige of U--opening omdat het doorgangsvenster de gehele hoogte van het element moet accommoderen plus een veiligheidsmarge voor terugveringsvariatie.
De vorm van de inkeping heeft ook invloed op de controle van de slak en de snijkracht. V-inkepingen en schuine profielen hebben de neiging om slakken te produceren die netjes breken en door de matrijsplaat vallen zonder te blijven plakken. Rechthoekige inkepingen, vooral brede, kunnen platte pinnen produceren die zich vacuüm-aan het stempelvlak hechten. Ervaren gereedschapmakers voegen vaak een licht hoekreliëf of kroon toe aan de stempel om die zuigkracht te doorbreken.
Het onderscheid tussen negatieve en positieve bypass-inkepingen in stempelmatrijzen voor plaatstaal voegt een nieuwe laag toe. Positieve bypass-inkepingen verwijderen materiaal van de buitenrand van de draagstrip naar binnen. Negatieve bypass-inkepingen zijn interne uitsparingen in het dragerweb. Positieve inkepingen zijn eenvoudiger te produceren en te inspecteren, terwijl negatieve inkepingen de buitenste dragerrand behouden voor contact met de geleidingsrail. Bij bypass-inkepingen worden stempelmatrijzen gevormd in plaatstaal met nauwe geleidingsrailtoleranties, waarbij het intact houden van de buitenrand de beslissende factor kan zijn.
De onderstaande tabel vergelijkt elke geometrie op basis van vier kritische criteria om u te helpen het juiste profiel voor uw toepassing te selecteren:
| Inkepingsgeometrie | Opruimingscapaciteit | Behoud van dragersterkte | Gemak van slakkencontrole | Typische gebruiksscenario's |
|---|---|---|---|---|
| V-Inkeping | Matig (smalle kenmerken) | Hoog | Uitstekend (compacte slak) | Korte lansen, kleine reliëfs, smalle lipjes |
| U-Inkeping | Goed (brede functies) | Matig tot hoog | Goed (uniforme slakvorm) | Brede gebogen lipjes, matige trekjes, brede lansen |
| Rechthoekig | Maximaal | Laag tot gemiddeld | Redelijk (platte slak kan blijven plakken) | Diepe trekkingen, hoge gevormde kenmerken, grote spelingsbehoeften |
| Halfrond | Beperkt (ondiepe kenmerken) | Zeer hoog | Goed (afgeronde slak) | Laag-reliëf, dunne/zachte stripmaterialen |
| Schuin/trapeziumvormig | Goed (schuine kenmerken) | Gematigd | Zeer goed (geleide uitworp) | Schuine flenzen, kenmerken met zijdelingse verlenging |
Eén detail dat vaak over het hoofd wordt gezien: het doel van de bypass-inkepingen voor het vormen van plaatwerk gaat verder dan alleen het opruimen van verticale interferentie. De kerfgeometrie heeft ook invloed op hoe de draagstrip zich gedraagt onder voedingsspanning. Een drager die verzwakt is door te grote rechthoekige inkepingen, kan tussen stations uitrekken of knikken, waardoor pitchfouten ontstaan die zelfs pilot-pinnen moeilijk te corrigeren zijn. Omgekeerd creëert een ondermaatse halfronde inkeping op een diep-getrokken element de eerder besproken sleepkrachten.
De juiste geometrie brengt al deze eisen tegelijkertijd in evenwicht. Maar geometrie alleen vertelt niet het hele verhaal. Het materiaal dat door de matrijs loopt, de dikte, hardheid en taaiheid ervan, verschuiven de maatvereisten voor elk kerfprofiel op een manier die zelfs ervaren ontwerpers kan overrompelen.
Hoe bypass-inkepingen verschillen van andere typen inkepingen
Elke inkeping in een draagstrip verwijdert materiaal, maar daar houdt de gelijkenis op. Matrijstekeningen, gesprekken op de werkvloer en zelfs catalogi van stempelmatrijscomponenten gebruiken termen als 'reliëf-inkeping', 'carrier-inkeping', 'trim-inkeping' en 'pilot-inkeping' naast bypass-inkeping, vaak zonder duidelijk onderscheid. Als je ooit hebt gezocht naar 'wat zijn matrijzen' of soorten stempelmatrijzen hebt onderzocht, ben je waarschijnlijk deze termen tegengekomen die losjes of zelfs door elkaar worden gebruikt. Die dubbelzinnigheid veroorzaakt echte problemen wanneer de gereedschapmaker iets anders bouwt dan de ontwerper bedoelde.
Bypass-inkepingen versus reliëfinkepingen versus dragerinkepingen
Elk type inkeping bestaat om een specifieke mechanische reden. Hier is hoe ze kapot gaan:
Inkepingen omzeilenverwijder materiaal van de draagstrip zodat gevormde kenmerken, lansen, trekjes en gebogen lippen vrijelijk door stroomafwaartse stations kunnen passeren zonder contact te maken met matrijscomponenten. Hun enige taak is het opruimen van interferentie tijdens de stripprogressie.
Reliëfinkepingendienen een fundamenteel ander doel. Een buigontlasting is een uitsparing aan het uiteinde van een flens om buigen mogelijk te maken zonder aangrenzend materiaal te vervormen of te scheuren. Reliëfinkepingen beheersen de materiaalspanning, niet de stripbeweging. Ze verschijnen op buiglijnen, niet langs het dragerpad.
Inkepingen van de dragerdefinieer de draagstrip zelf. Deze sneden bepalen de breedte en het profiel van het web dat individuele plano's met elkaar verbindt terwijl ze door de matrijs reizen. Ze zijn structureel en geven vorm aan de stripindeling in plaats van obstakels op te ruimen.
Inkepingen bijsnijdenverwijder progressief schroot van de stripranden. Ze maken deel uit van de stansvolgorde, waarbij materiaal wordt weggesneden dat niet langer nodig is naarmate de geometrie van het onderdeel ontstaat. Triminkepingen verkleinen de strook stapsgewijs over de stations heen tot zijn uiteindelijke omtrek.
Pilot-inkepingenzijn kleine uitsparingen of kenmerken die registratiepunten bieden voor pilot-pinnen. Zij zorgen ervoor dat de strip op elk station nauwkeurig wordt gelokaliseerd. Hun functie is positioneel en niet gerelateerd aan de klaring.
Alle vijf zijn materiaalverwijderingen uit de strip, maar elk werkt in een ander functioneel domein: interferentieopruiming, spanningsbeheer, stripstructuur, schrootverwijdering of positionele registratie.
Waarom terminologie belangrijk is voor de ontwerpcommunicatie
Stel je dit scenario voor: een matrijsontwerper specificeert een bypass-inkeping op station twee om een gevormd lipje vrij te maken dat op station vier zal worden gemaakt. De gereedschapmaker interpreteert de callout als een inkeping en snijdt materiaal weg van de verkeerde rand van de drager. De strook verliest aan één kant structurele integriteit en begint tijdens de invoer uit het midden te lopen, en pilotpennen kunnen dit niet compenseren. Onderdelen vallen binnen de eerste honderd slagen buiten de tolerantie.
Dit soort miscommunicatie tussen ontwerper, gereedschapmaker en persoperator komt vaker voor dan de meeste winkels toegeven. De terminologieverdeling bij matrijzen en stempelwerk wordt van cruciaal belang wanneer meerdere mensen hetzelfde project uitvoeren. Een ontwerper zou 'reliëf' informeel kunnen gebruiken als hij 'bypass' bedoelt, of een persoperator zou elke uitsparing een 'inkeping' kunnen noemen zonder onderscheid te maken tussen het doel ervan.
De oplossing is eenvoudig: gebruik consistent nauwkeurige terminologie en ondersteun deze met een referentie waartoe iedereen in het team toegang heeft. De onderstaande tabel geeft die referentie, waarbij elk type inkeping wordt vermeld naast het primaire doel, de typische locatie op de strip en de gemeenschappelijke geometrie.
| Inkepingstype | Primair doel | Locatie op Strip | Typische geometrie |
|---|---|---|---|
| Bypass-inkeping | Duidelijk gevormde-functie-interferentie tijdens stripreizen | Draagweb, stroomopwaarts van vormstations | V, U, rechthoekig, halfrond of hoekig |
| Reliëf-inkeping | Verminder de materiaalspanning vóór het buigen om scheuren te voorkomen | Grenzend aan buiglijnen op de onderdeelgeometrie | Kleine rechthoekige of afgeronde uitsparing |
| Carrier-inkeping | Definieer de breedte en het profiel van de draagstrip | Buitenranden van de strip tussen delen | Rechthoekig of voorgevormd tot stripindeling |
| Trim-inkeping | Verwijder progressief afval zodra de omtrek van het onderdeel zichtbaar wordt | Randen strippen bij blinderingsstations | Volgt deelcontouren, onregelmatige vormen |
| Piloot Notch | Zorg voor registratie voor pilotpins | Dragerrand of binnen dragerweb | Rond gat of D-vormige uitsparing |
Wanneer elk onderdeel van de stempelmatrijs op een tekening het juiste label draagt, wordt op de werkvloer gebouwd wat de ontwerper voor ogen had. Wanneer labels vaag zijn, wordt het verkeerde materiaal verwijderd, worden dragers op onbedoelde plaatsen verzwakt en worden de daaruit voortvloeiende fouten vaak verkeerd gediagnosticeerd als problemen met de persconfiguratie in plaats van als communicatiefouten.
Terminologie brengt u echter slechts halverwege de juiste bypass-notch. Het materiaal dat door de matrijs loopt, de dikte, treksterkte en ductiliteit ervan, verschuiven de maatvereisten voor elke inkeping op een manier die generieke labels niet kunnen vastleggen.
Materiële-specifieke factoren die bepalend zijn voor bypass-notch-beslissingen
Een kerfgeometrie die feilloos werkt bij het stempelen van koudgewalst staal van 1,0 mm zou volledig kunnen mislukken als dezelfde matrijs 1,5 mm roestvrij staal gebruikt. Materiaaleigenschappen hebben niet alleen invloed op de maatvoering van de bypass-inkeping, ze dicteren deze ook. De dikte bepaalt hoe hoog gevormde elementen uitsteken. De hardheid bepaalt hoe onvoorspelbaar deze kenmerken na de vorming terugveren. De strookbreedte bepaalt hoeveel dragermateriaal beschikbaar is om op te offeren. Als één van deze zaken verkeerd is, loopt de strip vast door onvoldoende speling, of knikt door een te-verzwakte drager.
Dikte- en hardheidseffecten op de maatvoering van de kerf
Materiaaldikte bepaalt de basislijn. Een dikkere plaat produceert grotere lansen, diepere trekkingen en prominentere gebogen lippen, die allemaal proportioneel diepere bypass-inkepingen vereisen om stroomafwaartse matrijscomponenten vrij te maken. Een blanco stempel van 2,0 mm koolstofstaal met een opwaartse lans van 90 graden creëert ongeveer tweemaal het verticale uitsteeksel van hetzelfde kenmerk in materiaal van 1,0 mm. De bypass-inkeping moet die volledige hoogte plus een spelingmarge accommoderen.
Hardheid compliceert het beeld. Hardere materialen zoals geperst staal van roestvrij staal of hoge-sterkte laag-legeringen (HSLA) vertonen een grotere en minder voorspelbare terugvering na het vormen.Springback-gegevens van The Fabricatorlaat zien dat roestvrij staal 304 2 tot 3 graden terugveert bij een straal-tot-dikteverhouding van 1:1, terwijl koud-gewalst staal onder dezelfde omstandigheden slechts 0,75 tot 1,0 graden terugveert. Dat verschil betekent dat een gevormd kenmerk in roestvrij staal een iets andere uiteindelijke hoek of hoogte kan hebben dan voorspeld, waardoor extra bypass-ruimte nodig is om rekening te houden met de variatie.
Bij het stempelen van staalplaten met hogere- sterkteklassen benadert de vloeigrens de treksterkte veel dichter dan bij zacht staal. Er vindt zeer weinig vervorming plaats vóór breuk, waardoor het profiel van de snijranden en gevormde kenmerken verandert. Bypass-inkepingen voor deze materialen hebben bredere marges nodig omdat de gevormde geometrie minder vergevingsgezind is en meer variabel van slag tot slag.
Strookbreedte en dragerstabiliteitsoverwegingen
Elke bypass-inkep verzwakt de draagstrip. De vraag is altijd: hoeveel verzwakking kan de drager verdragen voordat hij de stijfheid verliest die nodig is om betrouwbaar te kunnen voeden?Ontwerpprincipes van draagstripsbenadrukken dat de vervoerder weerstand moet bieden aan buigen onder cumulatieve voedingskrachten op alle stations. Een brede bypass-inkeping in een smalle strook kan de dwarsdoorsnede van de drager-verkleinen tot het punt waarop deze afbuigt tijdens de invoer, waardoor pitchfouten ontstaan.
Smalle stroken dwingen een designcompromis af. Wanneer een enkele grote inkeping te veel draagbreedte zou in beslag nemen, splitsten ontwerpers deze in twee kleinere inkepingen aan weerszijden van de strip. Hierdoor wordt de materiaalafname symmetrisch verdeeld, waardoor evenwichtige voedingskrachten behouden blijven. Bredere strips bieden meer budget voor agressieve kerfafmetingen, maar zelfs zij hebben beperkingen wanneer meerdere gevormde elementen op hetzelfde station ruimte vereisen.
Zachtere materialen introduceren hun eigen uitdaging. Het aluminiumstempelproces maakt kleinere bypass-spelingen mogelijk omdat gevormde elementen in aluminium dichter bij hun beoogde geometrie blijven met minder terugvering (typisch 1,5 tot 2 graden). Aluminium- en koperlegeringen zijn echter gevoeliger voor bramen aan de kerfrand tijdens het snijden. Deze bramen kunnen vast komen te zitten op liftrails of stripplaten, waardoor precies de interferentie ontstaat die de inkeping moest voorkomen. Randkwaliteitscontrole is belangrijker bij zachte legeringen dan bij hardere staalsoorten.
Hier is een praktisch overzicht van hoe algemene materiaalcategorieën de ontwerpbeslissingen over bypass-notch beïnvloeden:
- Laag-koolstofstaal (zacht staal):Matige terugvering (0,5-1,0 graad), voorspelbare hoogte van gevormde kenmerken, standaard maatvoering van de uitsparingen is van toepassing. Goed behoud van de draagkracht, zelfs bij gemiddelde kerfbreedtes.
- Koud-gewalst staal (medium-koolstof):Iets hogere terugvering, werk-hardt uit aan gevormde randen. De kerfspelingsmarges zouden met 10-15% moeten toenemen ten opzichte van de waarden voor zacht staal voor dezelfde geometrie van het kenmerk.
- Roestvrij staal (304, 316):Hoge terugvering (2-3 graden), aanzienlijke verharding-. Vereist de grootste spelingsmarges en profiteert van U-vormige of rechthoekige geometrieën die royale vensters bieden.
- HSLA en geavanceerde hogesterktestalen:-De verhouding vloei{0}}tot-treksterkte van bijna 1:1 zorgt voor abrupt breukgedrag. Gevormde kenmerken kunnen scherpe, onvoorspelbare randen hebben. Overmaatse bypass-inkepingen met 15-20% als basislijn.
- Aluminium legeringen:De lage terugvering zorgt voor een nauwere speling, maar zacht materiaal braamt gemakkelijk. Gebruik halfronde of afgeronde kerfgeometrieën om braamvorming bij snijranden te verminderen. Controleer de kerfranden op opbouw tijdens productieruns.
- Koper en messing:Minimale terugvering (0,0-0,5 graad), zeer taai. Kleine spelingen zijn haalbaar, maar dunne dragers in deze materialen rekken uit onder voedingsspanning. Houd de kerfbreedte conservatief ten opzichte van de dragerbreedte.
Materiaalkeuze is zelden iets waar de matrijsontwerper controle over heeft. De onderdeelingenieur specificeert de legering en de dikte op basis van functionele vereisten. De matrijsontwerper erft deze beperkingen en moet elke bypass-inkeping dienovereenkomstig aanpassen. Wanneer het materiaal de maatvoering van de kerf tot het uiterste drijft, hetzij door overmatige terugvering of beperkte draagkracht, komen de gevolgen naar voren als productiefouten die op het eerste gezicht niets lijken op een kerfprobleem.
Wat er gebeurt als bypass-inkepingen falen of worden weggelaten
Storingen veroorzaakt door onvoldoende bypass-inkepingen melden zich zelden duidelijk. In plaats daarvan vermommen ze zichzelf als niet-gerelateerde matrijsproblemen, waardoor gereedschapmakers op zoek gaan naar slijtage van de pilotpin, afwijkende timing van de pers of inconsistentie van materiaal, terwijl de echte boosdoener in het volle zicht op de striplay-out zit. Het herkennen van de daadwerkelijke symptomen scheelt uren aan ondoordachte probleemoplossing en voorkomt het soort opeenvolgende schade dat een kleine correctie in een grote verbouwing verandert.
Symptomen van een ontoereikend bypass-notch-ontwerp
Wanneer een gevormd kenmerk tegen een stroomafwaartse matrijscomponent sleept, stopt de strip niet volledig met bewegen. Het biedt weerstand, buigt af en vervormt op subtiele manieren, waardoor een specifiek patroon van waarneembare mislukkingen ontstaat. U zult deze waarschuwingssignalen op uw gestempelde metalen onderdelen en stripconditie opmerken lang voordat de matrijs volledig vastloopt:
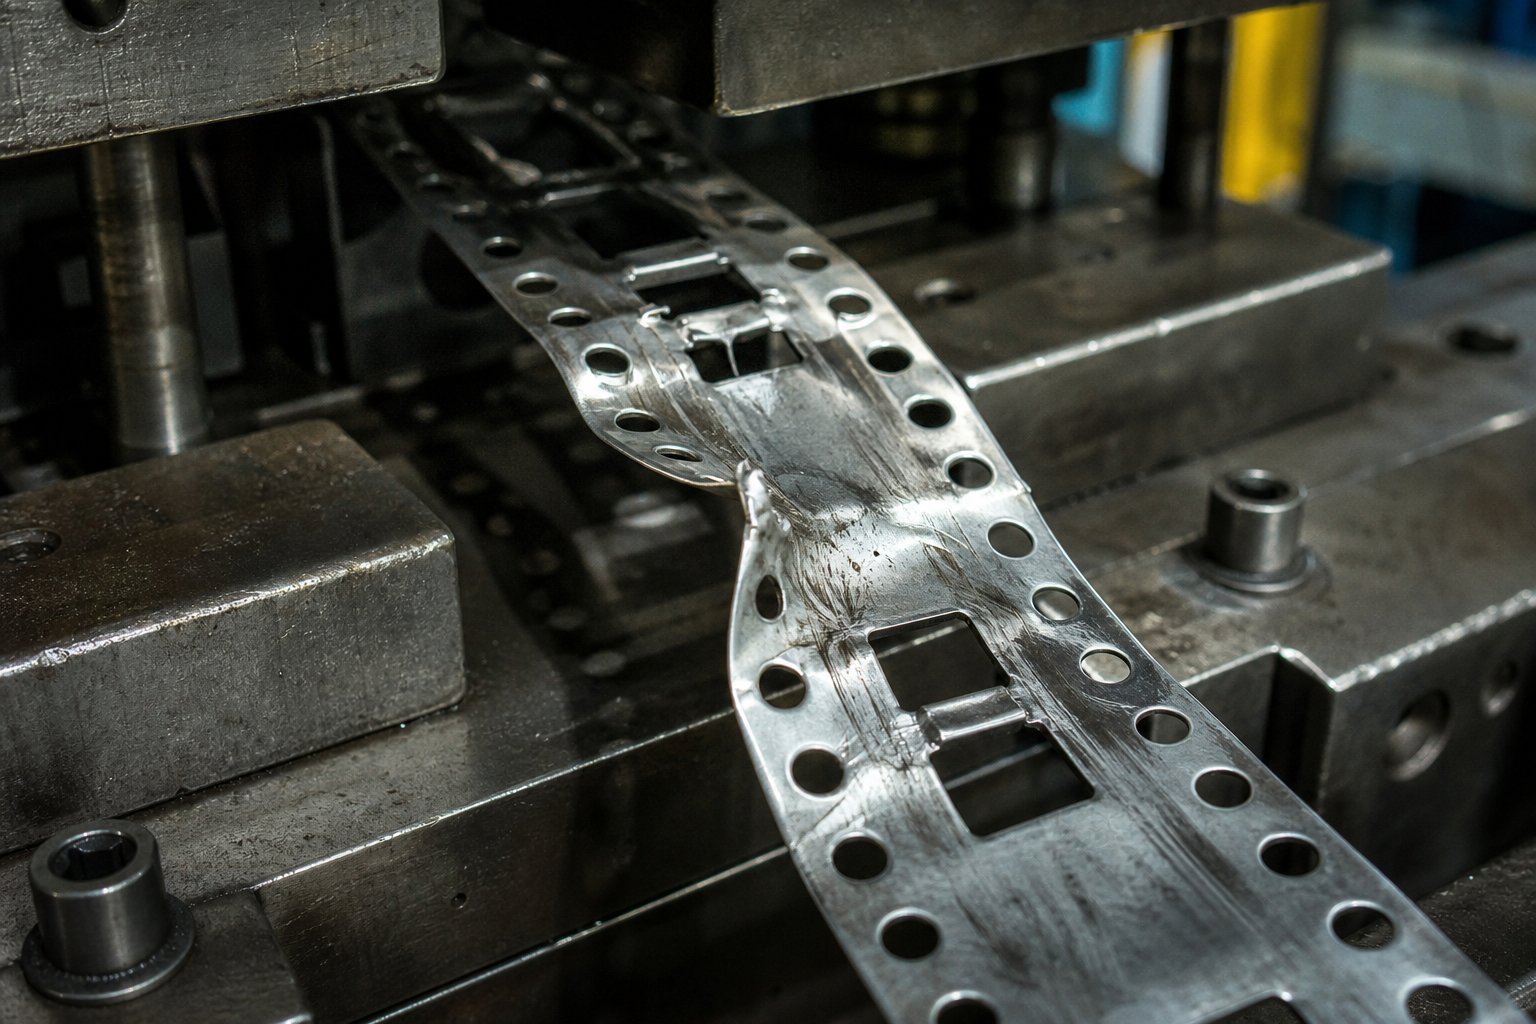
- Stripknik tussen stations.Een gevormd kenmerk dat op een stripplaat of hefrail blijft haken, creëert plaatselijke weerstand. De feeder blijft de strip naar voren duwen, maar het geblokkeerde gedeelte biedt weerstand. De drager knikt omhoog of omlaag tussen de feeder en het obstakelpunt, waardoor een zichtbare golf in de strip ontstaat.
- Schade aan de pilotpen door zijdelingse stripverschuiving.Sleepkrachten werken niet altijd verticaal. Een gevormd lipje dat onder een hoek op een matrijsoppervlak grijpt, duwt de strook zijwaarts. Pilot-pinnen absorberen die zijdelingse belasting bij de volgende slag, wat leidt tot verbogen of kapotte piloten. AlsDe basisprincipes van probleemoplossing van Art Hedrickbenadrukken dat piloten de strip moeten lokaliseren voordat ze deze vastzetten. Wanneer zijdelingse krachten de strip al hebben verplaatst, komen piloten onder een hoek binnen, waardoor de gaten groter worden en de slijtage wordt versneld.
- Inconsistente onderdeelafmetingen veroorzaakt door stripweerstand.Zelfs een kleine weerstand verschuift de positie van de strip met een paar duizendsten van een inch. Deze positionele fout wordt doorgevoerd in elke volgende snij- en vormbewerking. Je krijgt gaten die van het midden afdrijven-, gebogen lijnen die afdwalen en randen die van onderdeel tot onderdeel variëren. Bij precisiestanstoepassingen met toleranties van minder dan 0,05 mm produceert dit niveau van variatie schrootpercentages die gestaag stijgen tijdens een productierun.
- Verhoogde braamvorming bij stroomafwaartse snijstations.Wanneer de strip niet vlak ligt en niet goed tegen het matrijsoppervlak ligt, verandert de relatie tussen pons- en matrijsopening. Bypass-inkepingen Braamvormingsproblemen volgen een voorspelbaar patroon: de strook schuift iets omhoog of verschuift zijdelings, de stempel komt binnen in een ongelijke hoek ten opzichte van de matrijsspeling, en de resulterende afschuiving produceert te grote bramen aan één kant van de snede. Operators reageren vaak door de stoten te verscherpen, maar de bramen keren onmiddellijk terug omdat de hoofdoorzaak positioneel is en niet -gerelateerd aan de rand.
Hier is het frustrerende deel: elk van deze symptomen heeft een alternatieve verklaring die meer voor de hand ligt. Het knikken van de strip lijkt op een fout in de invoerlengte. Schade aan de piloten lijkt op slijtage van de pilotgaten of onvoldoende pilotdiameter. Dimensionale variatie lijkt op drift in de timing van de pers. Braamgroei ziet eruit als saai gereedschap. Ervaren persoperatoren kunnen verschillende aanpassingsrondes doorlopen, waarbij piloten worden vervangen, de feeder opnieuw wordt getimed, stoten worden verscherpt, voordat iemand eraan denkt de strip tussen de stations te inspecteren op sleepbewijs.
Productiegevolgen en kosten van stilstand
Het omzeilen-gerelateerde interferentie veroorzaakt geen enkele catastrofale gebeurtenis. Het veroorzaakt progressieve schade die bij elke drukslag groter wordt. Een kleine sleepmarkering op de strip bij hitnummer 100 wordt gemakkelijk over het hoofd gezien. Bij hit 2.000 heeft diezelfde interferentie een groef in een lifterrail versleten, de geleidegaten met 0,02 mm vergroot en de afmetingen stroomafwaarts voldoende verschoven om SPC-alarmen te activeren. Bij een hit van 5.000 loopt de strip hard genoeg vast om de productie volledig stop te zetten.
De kostenescalatie volgt een steile curve. Progressieve analyse van matrijsfouten laat consequent zien dat onderling verbonden slijtagezones ontstaan wanneer de instabiliteit van de strip niet wordt gecorrigeerd. Een gevormd kenmerk dat over een stripplaat sleept, verwarmt beide oppervlakken door wrijving. Die hitte versnelt de slijtage van de stripper, waardoor de speling verandert, waardoor de stripweerstand verder toeneemt. Ondertussen belasten de zijdelingse krachten als gevolg van weerstand de geleidepennen ongelijkmatig, waardoor de slijtage van de geleidebussen wordt versneld in een secundaire storingsmodus die totaal niets met elkaar te maken lijkt te hebben.
Bij de productie van grote-volumes van metalen stempelcomponenten zijn zelfs korte, ongeplande stops duur. Het verwijderen van een vastgelopen strip, het inspecteren op schade aan de matrijs, het vervangen van kapotte piloten of gebarsten vorminzetstukken en het opnieuw-doorvoeren van de strip door de matrijs kan afhankelijk van de ernst 30 minuten tot enkele uren in beslag nemen. Vermenigvuldig dat met de uurkosten van stationaire perscapaciteit, afval van onderdelen die buiten-van-tolerantieonderdelen zijn geproduceerd vóór de storing, en potentiële schade aan geharde vorminzetstukken die duizenden euro's kosten om te vervangen. Een enkele ondermaatse bypass-notch kan kosten genereren die de engineeringtijd die nodig is om deze correct te ontwerpen, in de schaduw stellen.
Wanneer u vermoedt dat er problemen zijn met het omzeilen van inkepingen op een lopende matrijs, bespaart een systematische diagnostische aanpak tijd en voorkomt onnodige vervanging van componenten. Volg deze volgorde:
- Inspecteer de strook tussen stations op sleepsporen.Stop de pers met de strip op zijn plaats en onderzoek het drageroppervlak en de gevormde onderdelen op glanzende schuurplekken, krassen of materiaalvlekken. Bewijs van slijtage verschijnt als gepolijste strepen op oppervlakken die geen contact mogen vertonen.
- Meet de hoogte van het gevormde element ten opzichte van de diepte van de bypass-kerf.Gebruik een hoogtemeter of meetklok om het feitelijke uitsteeksel van elk gevormd element te meten en vergelijk dit vervolgens met de bypass-kerfdiepte op het overeenkomstige station. Houd rekening met variaties in de terugvering door meerdere onderdelen te meten. Als de spelingsmarge op een bepaald onderdeel kleiner is dan 0,5 mm, is de inkeping te klein.
- Controleer op opbouw van slak, waardoor de effectieve speling wordt verminderd.Slakken van stroomopwaartse snijwerkzaamheden kunnen zich ophopen in bypass-inkepingsopeningen, waardoor deze gedeeltelijk worden opgevuld en het effectieve vrije ruimtevenster wordt verkleind. Inspecteer de onderste matrijsplaat onder elk inkepingsstation op het vasthouden of stapelen van slakken.
- Controleer de uitlijning van de inkeping met de gevormde elementen.Controleer of de bypass-inkeping zijdelings gecentreerd is op het gevormde kenmerk dat deze moet vrijmaken. Een inkeping die zelfs maar enigszins is verschoven, kan aan één zijde volledige speling verschaffen, terwijl de tegenoverliggende rand van het gevormde kenmerk nog steeds contact maakt met een matrijscomponent. Het voortschrijden van de strip over duizenden cycli kan de schijnbare uitlijning veranderen naarmate de geleidegaten langer worden.
Elk uit metaal gestempeld onderdeel dat met bypass-interferentie van een matrijs komt, draagt het bewijs van dat contact. Sleepsporen, dimensionale verschuivingen en braampatronen wijzen allemaal terug naar dezelfde oorzaak, als je weet waar je moet zoeken. De bovenstaande diagnostische reeks identificeert het probleem doorgaans binnen enkele minuten, vergeleken met de uren die besteed worden aan het opsporen van fantoomperstimingproblemen of het vervangen van piloten die nooit het echte probleem vormden.
Het is waardevol om deze fouten te herkennen nadat ze zich hebben voorgedaan. Het voorkomen ervan door middel van de juiste plaatsing van de inkepingen en strategische coördinatie met pilot-pins tijdens de ontwerpfase is veel effectiever en veel goedkoper.
Ontwerprichtlijnen en plaatsingsstrategie voor bypass-inkepingen
Een correcte bypass-notch-geometrie betekent niets als de notch op het verkeerde station verschijnt of niet goed is uitgelijnd met het kenmerk dat hij moet vrijmaken. Bij het ontwerpen van metalen stempelmatrijzen is de plaatsing de plek waar de theorie en de realiteit op de werkvloer samenkomen. Een goed-vormige inkeping die één station te laat is gesneden, produceert nog steeds dezelfde stripopstopping als helemaal geen inkeping. De ontwerpuitdaging is niet alleen wat er moet worden gesneden, maar ook waar en wanneer ten opzichte van elke andere bewerking in de stripindeling.
Plaatsingsregels met betrekking tot dobbelsteenstations
Bypass-inkepingen worden bijna altijd gesneden in het eerste of tweede station van een progressieve matrijs, meestal naast het doorboren van de geleidegaten. Deze vroege plaatsing zorgt ervoor dat de inkeping al in de draagstrook aanwezig is voordat het materiaal een vormstation bereikt. Zie het als het vrijmaken van de weg voordat er verkeer arriveert.
De stripindeling dicteert de exacte inkepingspositie. Elke vormbewerking die een verticaal uitsteeksel creëert, of het nu gaat om een lans, trek of buiging, vereist een overeenkomstige bypass-inkeping stroomopwaarts. Bij het ontwerpen van stempels ga je vanaf elk vormstation terug met de vraag: waar zal dit kenmerk naartoe reizen nadat het is gemaakt, en wat zal het onderweg tegenkomen? De antwoorden bepalen waar inkepingen moeten voorkomen.
Voor stations met veel stations blijkt uit deze achterwaartse-traceeraanpak soms dat een enkele bypass-inkeping meerdere stroomafwaartse ontruimingsbehoeften moet vervullen. In dergelijke gevallen moeten de kerfbreedte en -diepte geschikt zijn voor het grootste kenmerk in de serie, en niet alleen voor het eerste dat het tegenkomt. Stage-tooling-concepten zijn hier ook van toepassing: elk station in de voortgang is afhankelijk van wat ervoor is gebeurd, en bypass-inkepingen maken deel uit van die opeenvolgende afhankelijkheidsketen.
Coördinatie van bypass-inkepingen met Pilot Pin-strategie
Pilot-pinnen en bypass-inkepingen vormen een gecoördineerd systeem, ook al zien ze eruit als onafhankelijke elementen op een striplay-out. Piloten registreren de strip op elk station. Bypass-inkepingen beschermen die registratie door de sleepkrachten te elimineren die anders de strip tussen pilootgevechten zouden verschuiven.
Hier is het mechanisme: wanneer een gevormd element tegen een stroomafwaartse matrijscomponent sleept, genereert het een laterale of verticale kracht op de draagstrip. Die kracht verplaatst de strip enigszins voordat de volgende set geleidepennen kan aangrijpen. Zelfs goed{2}}goed ontworpen piloten kunnen een strook die al enkele duizendensten van een centimeter is verschoven, niet volledig corrigeren. De positionele fout wordt voortgezet en stapelt zich op via volgende stations. Bypass-inkepingen elimineren de hoofdoorzaak van die verplaatsing in plaats van te vertrouwen op piloten om deze achteraf te corrigeren.
Deze relatie is het belangrijkst bij hoog-metaalstansgereedschap, waarbij de strip tien of meer bewerkingen doorloopt. Elk station voegt nog een kans toe voor door drag-geïnduceerde fouten. Zonder voldoende bypass-speling kan de cumulatieve positionele drift door het eindstation de toleranties van de onderdelen overschrijden, zelfs als elke individuele pilotpin perfect functioneert.
De volgende plaatsingsprincipes zijn bepalend voor een betrouwbare positionering van de bypass-inkepingen in stempelmatrijzen voor plaatstaal:
- Snijd de bypass-inkepingen minstens één volledig station vóór de eerste vormbewerking die een uitstekend kenmerk creëert. Twee stations met een voorsprongafstand hebben de voorkeur als de stripindeling dit toelaat.
- Zorg ervoor dat de inkepingsbreedte de breedte van het gevormde kenmerk overschrijdt met een minimale spelingmarge van 1,5 tot 2,0 mm per zijde, naar boven aangepast voor materialen met een hoge-terugvering.
- Lijn de inkepingen aan beide zijden van de draagstrip indien mogelijk symmetrisch uit. Symmetrische verwijdering balanceert de zijdelingse voedingskrachten en voorkomt dat de strip naar één geleiderail beweegt.
- Plaats de randen van de inkepingen op minimaal 2,0 mm afstand van het midden van de pilotgaten om voldoende materiaal rond de pilot te behouden voor een veilige registratie.
- Wanneer meerdere gevormde kenmerken ruimte vereisen op verschillende striplocaties, gebruik dan aparte speciale inkepingen in plaats van één overmaatse opening die de drager overmatig verzwakt.
Deze principes beïnvloeden elkaar. Een symmetrische indeling van de inkepingen die te dicht bij de geleidegaten ligt, ondermijnt het doel van beide functies. Een extra grote inkeping die de afstand van de piloot behoudt maar de sterkte van de drager elimineert, zorgt voor knikken van het voer. Succesvol metaalstempelontwerp brengt alle beperkingen tegelijkertijd in evenwicht, waarbij de plaatsing van de inkepingen, de pilotstrategie en de stationvolgorde worden behandeld als een geïntegreerd systeem in plaats van geïsoleerde beslissingen.
Voor gereedschapsingenieurs die werken aan complexe progressieve matrijzen met nauwe toleranties en een groot aantal stations, is deze geïntegreerde aanpak de plek waar specialistische ondersteuning meetbare waarde toevoegt. Aangepaste stempelmatrijsoplossingen van fabrikanten zoalsYICHENbehandel bypass-notch-geometrie, pilotstrategie en fasetooling-sequencing als een uniforme ontwerpoefening. Hun technische teams evalueren hoe elke functie elke andere functie in de volledige striplay-out beïnvloedt, waardoor de iteratieve proef-en-fouten die vaak de proeftijdlijnen verlengen, worden verminderd.
Zelfs bij een optimale plaatsing zijn bypass-inkepingen niet overal vereist. Bepaalde matrijsconfiguraties en onderdeelgeometrieën elimineren de noodzaak ervan volledig, wat een praktische vraag oproept: hoe beslis je of een bepaald project überhaupt bypass-inkepingen vereist?
Praktische toepassingen en volgende stappen voor gereedschapsingenieurs
Het antwoord hangt volledig af van wat de dobbelsteen met de strip doet. Bij sommige toepassingen zijn bypass-inkepingen niet-onderhandelbaar. Anderen elimineren de noodzaak ervan volledig. Als u weet in welke categorie uw project valt voordat u een stripindeling kiest, bespaart u tijd bij het opnieuw ontwerpen en voorkomt u de kostbare interferentiestoringen die in dit artikel worden behandeld.
Toepassingen waarbij bypass-inkepingen essentieel zijn
Bepaalde productieomgevingen brengen het risico op stripinterferentie naar het hoogste niveau. Als uw project in een van de volgende profielen past, horen bypass-inkepingen vanaf dag één in de stripindeling.
Stempelmatrijzen voor auto's.Beugels, connectoren, stoelcomponenten en transmissieonderdelen die in progressieve matrijzen worden geproduceerd, omvatten routinematig 8 tot 15 stations met meerdere vormbewerkingen. Stempelmatrijzen voor auto's draaien op gemiddelde tot hoge snelheden met nauwe maattoleranties, vaak minder dan 0,1 mm. De combinatie van talrijke gevormde kenmerken en strikte nauwkeurigheidseisen betekent dat zelfs een kleine stripweerstand onderdelen produceert die buiten-van-tolerantie vallen en die niet voldoen aan de volgende assemblagecontroles. Bypass-inkepingen bij elke vormovergang zijn standaardpraktijk in dit segment.
Productie van elektrische connectoren.Connectoren voor consumentenelektronica en industriële apparatuur zijn voorzien van dichte pin-arrays, gebogen contactvingers en gevormde retentieclips, soms allemaal binnen een enkele progressieve matrijs. Deze onderdelen zijn klein maar geometrisch complex, met gevormde kenmerken die in meerdere richtingen uit het stripvlak steken. De kleine afstand tussen de stations in de stempelmatrijzen voor connectoren laat vrijwel geen tolerantie over voor stripverplaatsing, waardoor de bypass-ruimte bij elk vormstation van cruciaal belang is.
Progressieve matrijzen met meer dan vier vormstations.Naarmate het aantal stations toeneemt, neemt ook het aantal gevormde elementen toe dat door stroomafwaartse bewerkingen reist. Een dobbelsteen met zes- stations en drie vormingsoperaties biedt drie afzonderlijke interferentiemogelijkheden. Voor een dobbelsteen van twaalf-stations met zeven vormingsoperaties kunnen bypass-inkepingen nodig zijn op vijf of meer verschillende vliegdekschiplocaties. Het cumulatieve risico wordt niet-lineair geschaald, omdat elk onopgehelderd kenmerk een weerstandskracht toevoegt die samengaat met elk volgend kenmerk.
Industrieel stempelen van metalen met hoge-snelheid.Perssnelheden boven de 600 slagen per minuut versterken elk interferentieprobleem. Bij hoge snelheid heeft de strip minder tijd om zich tussen de slagen te vestigen, en elke sleepkracht die bij 200 SPM een geleidelijke positionele drift zou veroorzaken, wordt bij 800 SPM een abrupte verplaatsing. Richtlijnen voor stempelen met hoge-snelheid benadrukken dat veerstrippers kunnen stuiteren en lifters mogelijk niet volledig op hun plaats zitten bij hogere snelheden, waardoor de marge wordt verkleind voor elk onderdeel dat zich dicht bij het matrijsoppervlak bevindt. Bypass-inkepingen compenseren dit door royale doorgangsvensters te bieden die deze dynamische variaties tolereren.
Bij toepassingen met hoge-snelheid is zelfs de slugcontrole binnen bypass-openingen belangrijker. Naaktslakken die bij 200 SPM niet netjes worden uitgeworpen, kunnen alleen door de zwaartekracht verdwijnen. Bij 800 SPM kunnen vacuümeffecten en luchtturbulentie slakken in de inkepingsopening vasthouden, waardoor het doorgangsvenster gedeeltelijk wordt geblokkeerd. Gereedschapmakers die met hoge-snelheid metalen stempelmatrijzen werken, specificeren vaak taps toelopende of gegroefde matrijsknoppen onder bypass-inkepstations, specifiek om te zorgen voor een positieve uitwerping van de slak op snelheid.
Wanneer bypass-inkepingen kunnen worden weggelaten
Niet elke dobbelsteen heeft bypass-inkepingen nodig. Door ze te specificeren waar ze geen enkel doel dienen, wordt de stripindeling onnodig complex, wordt het schrootvolume vergroot en wordt de vervoerder zonder enig voordeel verzwakt. In deze situaties kunt u bypass-inkepingen veilig achterwege laten:
Platte stansmatrijzen zonder gevormde kenmerken.Als de matrijs alleen snijbewerkingen, doorboringen, stansen en trimmen uitvoert, zonder buigen, trekken, prikken of reliëfdrukken, steekt er niets uit het stripvlak. Er hoeft geen interferentie te worden opgeheven, omdat de strook tijdens de gehele voortgang vlak blijft. Eenvoudig stansen-alleen stempelmatrijzen vallen in deze categorie.
Eén-station sterft.Een matrijs die alle bewerkingen in één slag uitvoert, heeft geen stripvoortgang voorbij vormkenmerken. De strip wordt ingevoerd, de pers sluit, alles gebeurt in één keer en het voltooide onderdeel wordt gescheiden. Er is geen stroomafwaartse beweging die kan belemmeren.
Overdrachtstempelbewerkingen.Bij transfermatrijzen worden individuele plano's vroegtijdig van de strip gescheiden en tussen stations verplaatst door mechanische vingers of transferrails. Omdat de plano niet langer aan een draagstrook is bevestigd, beweegt deze niet langs volgende stations zoals een progressieve strook dat doet. Transfer-stansen verwerkt elk onderdeel afzonderlijk, waardoor interferentie op basis van de carrier-die de inkepingen omzeilt, wordt geëlimineerd.
Progressieve matrijzen met alleen snijbewerkingen vóór de definitieve vorm.Bij sommige striplay-outs worden alle vormingsbewerkingen op de allerlaatste stations opeenvolgend uitgevoerd, waarbij alle doorboringen en snijden eerst worden gedaan. Als gevormde objecten nooit langs een ander station hoeven te reizen omdat ze op de eindpositie vóór de afsnijding zijn gemaakt, voegen bypass-inkepingen geen waarde toe.
Als een station kenmerken creëert die uit het stripvlak steken en de strip langs volgende stations moet reizen, zijn bypass-inkepingen vereist. Als geen van beide voorwaarden bestaat, kunnen ze worden weggelaten.
Deze beslissingsregel heeft betrekking op de overgrote meerderheid van de gevallen. Wanneer u zich op de grens bevindt, bijvoorbeeld een ondiepe reliëf dat nauwelijks uitsteekt of een gevormd kenmerk dat slechts door één stationair station gaat, leun dan naar de inkeping. De materiaalkosten zijn verwaarloosbaar en de verzekering tegen interferentie weegt ruimschoots op tegen de extra complexiteit van de stripindeling.
Voor gereedschapsingenieurs die te maken krijgen met complexe uitdagingen op het gebied van striplay-out en waarbij de beslissing niet duidelijk- is, verkort het werken met een ervaren matrijs-engineeringpartner de evaluatiecyclus.YICHEN's stempelmatrijsoplossingenbestrijkt de volledige reikwijdte van ontwerp-zwaar progressief matrijswerk, inclusief matrijsstructuur, bypass-kerfgrootte, braamcontrole, optimalisatie van speling en materiaalstroomanalyse. Hun team evalueert het interferentierisico over de volledige striplay-out, wat vooral waardevol is voor matrijzen met meerdere -stations waarbij beslissingen over bypass-notch in wisselwerking staan met elk ander ontwerpkenmerk in de tool.
De kern van deze hele discussie is eenvoudig: bypass-inkepingen zijn een kleine functie met grote gevolgen. Ontwerp ze correct en ze zijn onzichtbaar, de strip wordt netjes doorgevoerd, de onderdelen behouden tolerantie en de matrijs loopt zonder onderbrekingen. Maak ze te klein, plaats ze op de verkeerde plek of laat ze weg waar ze nodig zijn, en de daaruit voortvloeiende fouten stromen door de hele chip op manieren die duur zijn om te diagnosticeren en zelfs nog duurder om te repareren. Beschouw ze als een eerste- ontwerpoverweging vanaf de vroegste striplay-outschets, en niet als een bijzaak zodra interferentieproblemen aan het licht komen tijdens het uitproberen.
Veelgestelde vragen over bypass-inkepingen in stempelmatrijzen
1. Wat is het doel van bypass-inkepingen in een progressieve stempelmatrijs?
Bypass-inkepingen zijn doelbewuste materiaalverwijderingen van de draagstrip die voorkomen dat gevormde kenmerken zoals lansen, getrokken cups en gebogen lippen in botsing komen met stroomafwaartse matrijscomponenten tijdens het voortbewegen van de strip. Ze zorgen voor een ongehinderde verplaatsing van de strip en behouden de maatnauwkeurigheid op alle stations. Zonder deze zouden uitstekende delen tegen stripplaten, hefrails of oppervlakken van stationaire stations botsen, waardoor stripstoringen en onderdeeldefecten zouden ontstaan.
2. Hoe kies je tussen verschillende bypass-notch-geometrieën?
De keuze hangt af van drie factoren: de grootte en vorm van het gevormde kenmerk dat moet worden vrijgemaakt, de vereiste sterkte van de draagstrip en de behoeften aan het uitwerpen van de slak. V-inkepingen passen bij smalle kenmerken terwijl de stijfheid van de drager behouden blijft. U-inkepingen behandelen bredere gevormde gebieden met een evenwichtige sterktebehoud. Rechthoekige inkepingen bieden maximale ruimte voor diepe trekkingen, maar verzwakken de drager het meest. Halfronde profielen elimineren spanningsverhogers in dunne of scheur-gevoelige materialen. Schuine profielen werken het beste voor elementen die zich zowel verticaal als zijdelings uitstrekken.
3. Waar moeten bypass-inkepingen worden geplaatst in de volgorde van de matrijsstations?
Bypass-inkepingen moeten ten minste één volledig station worden gesneden vóór de eerste vormingsbewerking die een uitstekend kenmerk creëert, waarbij de voorkeur wordt gegeven aan twee stations met een voorsprongafstand. Ze worden doorgaans doorboord op het eerste of tweede station naast de geleidegaten. Deze vroege plaatsing zorgt ervoor dat er al speling aanwezig is voordat de strip een vormstation bereikt. De kerfbreedte moet de breedte van het gevormde kenmerk met 1,5 tot 2,0 mm per zijde overschrijden, naar boven aangepast voor materialen met een hoge-vering. Specialisten als YICHEN (https://www.yichen-group.com/stamping-die/) ontwerpen bypass-notchplaatsing, pilotstrategie en stationsequencing als een geïntegreerd systeem voor complexe progressieve matrijzen.
4. Wat zijn de tekenen dat de bypass-inkepingen te klein zijn of ontbreken?
De belangrijkste symptomen zijn onder meer het knikken van de strip tussen stations, beschadiging van de pilotpen door zijdelingse verschuiving van de strip, inconsistente onderdeelafmetingen veroorzaakt door sleepkrachten en verhoogde braamvorming bij stroomafwaartse snijstations. Deze problemen worden vaak ten onrechte gediagnosticeerd als problemen met de timing van de pers of saai gereedschap. De diagnostische aanpak omvat het inspecteren van de strook tussen de stations op glimmende sleepsporen, het meten van de hoogte van het gevormde kenmerk ten opzichte van de diepte van de kerf, het controleren op opeenhoping van slakken in de kerfopeningen en het verifiëren van de laterale uitlijning tussen inkepingen en gevormde kenmerken.
5. Welke invloed hebben materiaaleigenschappen op de maatvoering van de bypass-kerf?
De materiaaldikte bepaalt rechtstreeks de hoogte van het gevormde kenmerk, waardoor de minimale kerfdiepte wordt ingesteld. Hardere materialen zoals roestvrij staal vertonen een terugvering van 2-3 graden vergeleken met 0,75-1,0 graden voor zacht staal, waardoor grotere spelingsmarges van 15-20% boven de basislijn nodig zijn. Zachtere materialen zoals aluminium maken kleinere spelingen mogelijk, maar veroorzaken bramen aan de randen van de inkepingen die secundaire interferentie kunnen veroorzaken. De strookbreedte beperkt hoeveel dragermateriaal kan worden verwijderd, waardoor ontwerpers soms een grote inkeping in twee kleinere symmetrische inkepingen moeten splitsen om de invoerstabiliteit te behouden.


